最も複雑な部品設計において、部品の廃棄や予算超過に悩んでいませんか?
既にご存知かもしれませんが、厳密な幾何公差と丈夫な素材では、一切のミスが許されません。
しかし、これらの重大な欠陥は一体何が原因で発生しているのだろうか?
そうです、あなたは正しい場所にいます。
複雑な機械加工部品を日々扱ってきた経験から言えることは、複雑なCNC加工における高額なミスのほとんどは、偶然に起こるものではないということです。
実際、この手法こそが、厳格な品質管理を維持し、世界で最も要求の厳しい業界向けに完璧な部品を提供するために私たちが採用しているものです。
組み立ての遅延を解消し、生産工程を完璧にしたいと考えているなら、このガイドはまさにあなたにぴったりです。
すぐに飛び込みましょう。
不正確な公差と寸法ずれ
精密機械加工における誤差への対処
複雑な機械加工部品を扱う場合、厳密な公差管理の実現と維持が最優先事項です。エンジニアや調達担当者ならご存知の通り、寸法ずれによって仕様から外れた部品ほど、組立スケジュールを急速に狂わせるものはありません。
根本原因
寸法ずれはなぜ発生するのか?複雑なCNC加工においては、通常、主な原因は次の2つに集約される。
- 機械加工における熱変形: 摩擦によって激しい熱が発生する。この熱によって、切削中に被削材または切削工具が膨張する。金属が冷えると、部品は公差を超えて収縮する。
- 許容値の積み重ね: 複数の手動セットアップを必要とする多面体部品を加工する場合、微細な位置合わせ誤差が反転のたびに累積し、重大な幾何学的偏差を引き起こす。
解決策と予防策
こうした精密加工におけるエラーを防ぐため、部品が破損する前に、発生する可能性のある要因に対処します。
- 対象を絞った冷却剤の塗布: 切断ゾーンに水をたっぷりと注ぎ込むことで、温度を瞬時に調整し、熱い切り屑を排出する。
- 最適化された供給速度: 摩擦による発熱を最小限に抑えるため、主軸回転速度と送り速度のバランスを取る。
- 環境安定性: 原材料が機械に到達する前に膨張するのを防ぐため、作業場の周囲温度を制御する。
MSマシニングの利点
私たちは厳しい公差を偶然に任せることはありません。MS Machiningでは、施設全体が完全に 温度調節された 環境の安定性を確保するため、当社は高度な多軸精密加工センターを活用し、部品を一度の段取りで加工します。人的介入を減らすことで、公差の累積と熱ドリフトの両方を効果的に排除し、お客様の部品が常に厳格な仕様を満たすことを保証します。
表面仕上げ不良やチャタリング痕の除去
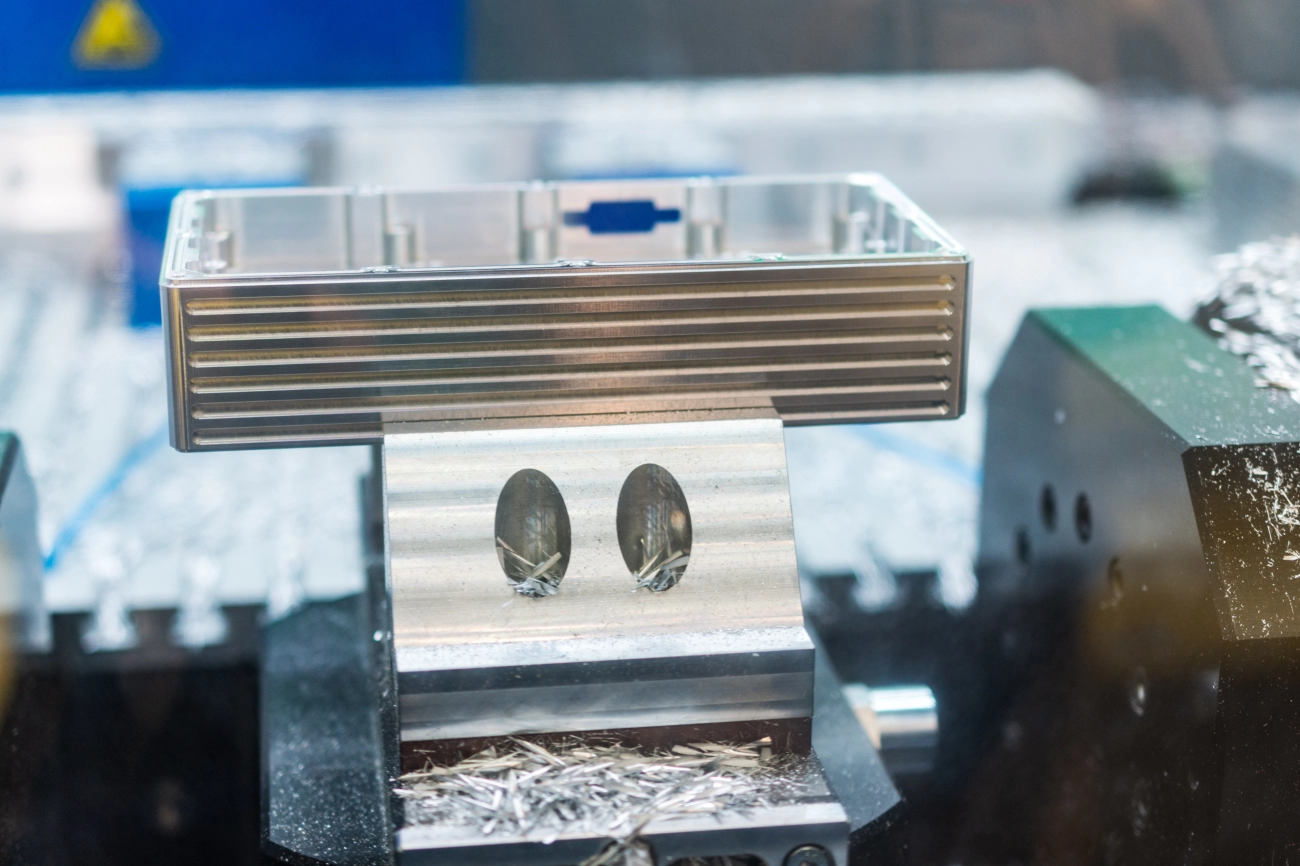
複雑な部品の加工において、目に見えるチャタリング痕ほど早く不良品を生み出すものはありません。この問題は通常、調和振動、つまり切削中に工具とワークピースが互いに振動することによって発生します。工具の突き出し量が大きすぎたり、セットアップの剛性が不足していると、波打った不均一な表面テクスチャが生じ、要求される表面粗さ(Ra)が損なわれてしまいます。
これを防ぐために、振動が部品に影響を与える前にその振動を抑制することに重点を置いています。この解決策は、ハードウェアの選択とリアルタイム調整を組み合わせたものです。
- 工具の剛性を最大化する: たわみを最小限に抑えるため、工具の突き出し量は極力少なく抑えています。
- 可変フルートエンドミル: フルートの間隔が異なる道具を使うと、チャタリングの原因となる調和のリズムを崩すのに役立ちます。
- スピンドル速度調整: 共振が最小限になる「最適な回転数」を見つけるために、回転数を調整する。
MS Machiningでは、初期プログラミングだけに頼ることはありません。熟練した機械加工技術者がCNC工具の摩耗やビビリ振動を常に監視し、品質を維持するためにパラメータをリアルタイムで調整します。美観上のエッジや極めて滑らかな動作が求められる部品については、社内のCNC表面研磨設備を活用します。これにより、最も重要な部品であっても、完璧な仕上がりで仕様に準拠した状態で出荷されることを保証します。
3. プログラミングとツールパスの非効率性
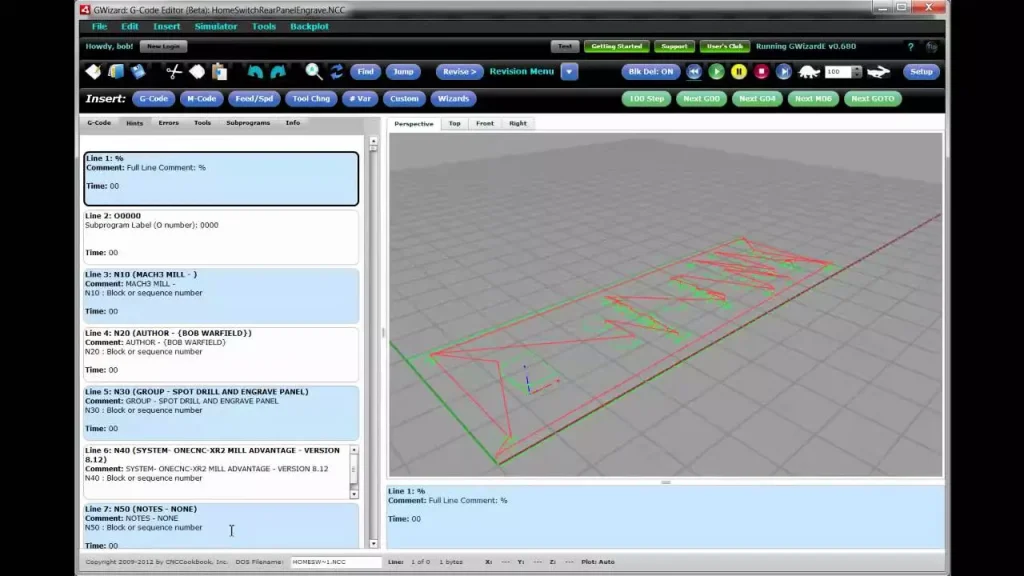
複雑な機械加工部品を製造する際、プログラミングの不備は、工具の衝突事故や加工時間の無駄といった深刻な問題を引き起こす可能性があります。どんなに優れた設備でも、不適切な指示を修正することはできません。
根本原因:プログラムが失敗する理由
- Gコードプログラミングエラー: 機械のコードにおける単純なタイプミスや論理的な欠陥が、スピンドルを瞬時に停止させる可能性がある。
- DFMフィードバックの欠如: 製造性を考慮した設計レビューを行わずに設計をそのまま製造現場に送り込むと、多くの場合、ツールパスに関する悪夢のような事態に陥る。
- 非効率的なルート: 過度な「エアカット」や計画性のない動作は、サイクルタイムを大幅に増加させる。
- クリアランスに関する問題: 工具、スピンドル、およびセットアップ間の距離を誤って判断すると、工具同士が衝突して破壊的な損傷を引き起こす。
解決策:切断前にシミュレーションを行う
デジタル技術を用いてエラーを検出することで、高価な金属、工具、そして稼働停止時間を節約できます。
- 高度なCAMシミュレーションソフトウェア: 機械加工プロセスのデジタルツインを実行することで、機械が実際に稼働する前に、衝突や非効率性を発見するのに役立ちます。
- 厳格なDFMレビュー: 設計段階で協力することで、部品が実際に最適化されることが保証されます CNC製造.
- 安定したワーク保持: 狭くアグレッシブなツールパスを安全に実行するには、信頼性の高いツールパスが必要です。 CNC治具 加工対象物をプログラムが想定する正確な位置に保持し、予期せぬずれを防ぐ。
MSマシニングの利点
MS Machiningでは、ただ「サイクルスタート」ボタンを押してあとは運任せにするようなことはしません。熟練したCNC加工技術者とエンジニアが、多軸ツールパス最適化を駆使して、完璧な加工を実現します。シミュレーション段階でプログラミングエラーを検出し、米国のお客様にDFM(設計製造性)に関する率直なフィードバックを提供することで、 CNC加工でよくある問題を早期に解消します。このような積極的なアプローチにより、初回から確実に作業を完了させ、お客様の生産スケジュールを確実に守ることができます。
4. 高度な材料および難削材における制限
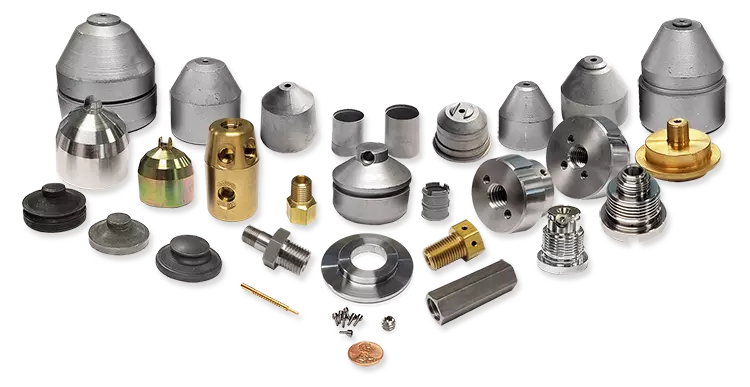
複雑な機械加工部品を製造する場合、標準的なプラスチックや軟鋼は通常、比較的容易な作業です。しかし、CNC加工における真の試練は、高度な航空宇宙材料の加工を必要とするプロジェクトで発生します。これらの材料は極限環境に耐えるように設計されているため、切削加工に対して本質的に抵抗力を持つのです。
根本原因
チタンやインコネルのような高強度材料を扱う場合、CNC加工特有の問題が生じます。これらの強靭な合金は、以下のような特徴で知られています。
- 急速な工具摩耗: 硬い金属は大きな摩擦を生み出し、標準的な刃物を数分で鈍らせてしまう。
- 加工硬化: 切断時の熱によって材料の表面が硬化するため、次の切断作業が著しく困難になる。
- チップ排出における課題: 硬質合金は、工具に絡みつくような長く糸状の切り屑を生じやすく、表面損傷や工具の致命的な破損につながることが多い。
解決策と予防策
基本的な設定では、難削材の加工はできません。CNC工具の深刻な摩耗やビビリ振動を避けるため、当社では厳格な加工戦略を実施しています。
- 特注工具: 当社では、超合金向けに特別に開発された特殊な超硬基材と高度な耐熱工具コーティングを使用しています。
- 高圧冷却液供給: 単に冷却液を流し込むだけでは不十分です。切削箇所に高圧冷却液を直接噴射することで、切削屑を瞬時に破砕・洗い流し、同時に加工硬化を防ぐために中心部の温度を低く保ちます。
MSマシニングの利点
MS Machiningでは、難易度の高い材料にも臆することなく対応いたします。米国市場のあらゆるニーズに対応できるよう、独自の加工プロセスを構築しています。お客様のサプライチェーンにおいて、高温インコネル合金の精密加工から、カスタムアルミニウム精密鋳造部品の精密加工まで、幅広い材料加工能力により、従来の制約を受けることなく、安定した効率的な生産を実現します。
品質管理上のボトルネックと組み立ての遅延
複雑な機械加工部品を扱う場合、物理的な切削加工を正しく行うことは、成功の半分に過ぎません。品質管理(QC)におけるボトルネックは、適切に管理されないと、生産スケジュール全体をあっという間に狂わせてしまう可能性があります。
根本原因
ボトルネックは、検査プロセスが製造現場と完全に切り離されている場合に発生するのが一般的です。製造現場で初回製品検査(FAI)を急いで実施したり、徹底的な検査を省略したりすると、公差の問題が最終段階まで見落とされてしまうことがよくあります。これは、少量多品種生産環境では大きな問題となります。頻繁なジョブチェンジがある中で、手作業による検査が遅いと、品質管理チームは常に後手に回り、組み立ての遅延や納期遅延といった問題を引き起こします。
解決策と予防策
品質を犠牲にすることなく生産を継続するために、最新のCNC製造設備では、検査を加工ワークフローに直接統合している。
- 加工中のスピンドルプローブ: 部品がまだ機械内部に固定されている状態で寸法を確認することで、誤差の累積を防ぎ、時間を節約できます。
- 厳格なCMM検証: 自動座標測定機(CMM)は、厳密な公差管理を保証し、最終検証プロセスを大幅に高速化します。
- 包括的なFAI: 厳格な初回製品検査によって早期にセットアップを確定することで、後々の高額な不良品発生や再加工を防ぐことができます。
MS Machining がどのように対処するか
MS Machiningでは、品質チェックによってお客様のサプライチェーンが滞ることは決してありません。複数の専用品質管理ラインと組立ラインを運用することで、安定した高効率な生産を実現しています。リアルタイムの工程内チェックと高度なCMM(三次元測定機)による検証を組み合わせることで、CNCフライス加工および旋削加工の精度を保証します。この合理化されたアプローチにより、お客様の部品は厳格な仕様を満たし、必要な時にいつでも世界各国へ出荷できる状態になります。
複雑なCNC加工に関するよくある質問
複雑な機械加工部品を製造する際には、必然的に生産上の問題が生じます。ここでは、CNC加工における一般的な問題に関して、当社に寄せられる最も一般的なトラブルシューティングの質問と、当社の設備がどのようにそれらを解決しているかをご紹介します。
厳密な公差管理をどのように維持していますか?
当社は、温度・湿度管理された環境下で作業を行うことで、熱変形や公差の累積による影響を抑制しています。複雑な形状の寸法精度を確保するため、当社は堅牢なセットアップと高度な設備に頼っており、特に5軸CNC加工ソリューションを活用する際には、これらが極めて重要となります。
表面仕上げが悪くなる原因は何ですか?
主な原因は通常、CNC工具の摩耗とビビリ振動です。当社では、工具剛性を最大限に高め、可変フルートエンドミルを使用し、スピンドル回転速度をリアルタイムで調整することで、表面粗さ(Ra)を完璧に保ち、高調波振動を排除しています。
プログラミングエラーを防ぐにはどうすればよいですか?
金属加工を行う前に、包括的なCAMソフトウェアと厳密なDFMフィードバックを活用しています。このデジタルシミュレーション手法により、Gコードのプログラミングエラー、ツールパスの非効率性、潜在的な工具衝突などを、実際に加工現場に到達する前に検出できます。
難削材の加工は可能ですか?
もちろんです。航空宇宙用合金のような高強度合金は、適切に扱わないと工具の摩耗が速く、切りくず排出にも問題が生じます。お客様のプロジェクトが標準的なアルミニウム加工であろうと、チタンやインコネルなどの特殊加工であろうと、当社では加工硬化を防ぎ、工具寿命を最適化するために、専用の切削基材と高圧クーラントシステムを使用しています。
少量多品種生産における品質管理はどのように行われるのか?
当社では、工程内スピンドルプローブ検査をCNC製造ワークフローに直接統合することで、品質管理上のボトルネックを回避しています。自動CMM検証を用いた厳格な初回製品検査(FAI)と組み合わせることで、組立ラインの速度を落とすことなく、迅速な部品検証とGD&Tへの厳格な準拠を保証します。