
ほとんどの加工ガイドが意思決定に役立たない3つの理由
オンライン上の多くの機械加工ガイドは、単に加工プロセス名や技術的な説明を羅列しているだけで、顧客が実際に選択を行うための手助けにはなっていません。一般的に、フライス加工、旋削加工、放電加工といったプロセス名が挙げられていますが、それぞれのプロセスがどの材料、形状、部品の複雑さに最適かといった文脈は一切提供されていません。バッチサイズ、表面仕上げ、セットアップ要件といった実際的な制約も省略されていることがよくあります。その結果、顧客は過度に複雑なプロセス、高価なオプション、あるいは品質要件を満たせないプロセスを選択してしまい、遅延や追加コストが発生する可能性があります。おそらく最も重要なのは、ほとんどのガイドに実行可能な意思決定手順が欠けていることです。ガイダンスがなければ、顧客はどのプロセスが部品のニーズに本当に合致するのかを知るのに苦労します。このブログでは、これらのギャップに対処し、実用的で現実的な意思決定に焦点を当て、顧客がどのプロセスが部品に適しているか、そしてどのように効率的に選択するかを理解できるよう支援します。これら3つのよくある落とし穴を強調することで、読者は明確かつ自信を持って機械加工の意思決定に取り組み、エラーや資源の無駄を最小限に抑えることができます。
機械加工の実践における2つの重要な原則
機械加工は単に材料を除去するだけではなく、設計どおりに機能し、かつ一貫して製造できる部品を生産することです。第一の原則は精度と正確さであり、各部品が指定された寸法と公差を満たすことを保証します。わずかなずれでも、特に機能部品においては、組み立て、性能、または安全性に影響を与える可能性があります。第二の原則は再現性であり、プロセスが複数のユニットを一貫した品質で確実に生産できることを意味します。これを実現するには、部品の形状、材料特性、および用途を理解する必要があります。試作品や少量生産ではよりシンプルなセットアップで済む場合もありますが、中量から大量生産ではばらつきを最小限に抑えるプロセスが必要です。部品の優先順位も異なります。化粧部品は滑らかな表面仕上げが必要ですが、極めて高い精度は必要ありません。一方、機能部品は密着性、強度、および信頼性が求められます。これらの原則を適用することで、顧客はコスト、品質、およびリードタイムのバランスが取れた機械加工方法を選択でき、よりスムーズな生産と製造中の予期せぬ問題の減少を実現できます。
以下に35種類の加工工程を示します。
1.ミリング
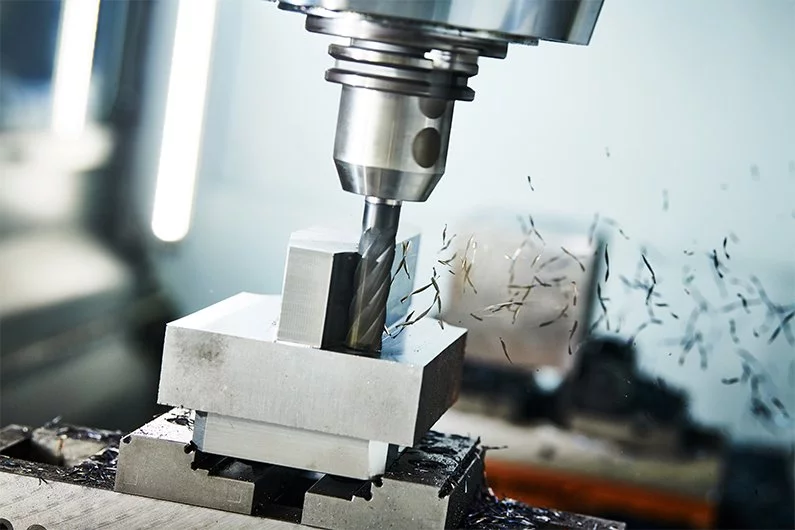
フライス加工は、回転する切削工具を使用して固定されたワークピースから材料を除去し、平面、スロット、ポケット、複雑な輪郭を作成します。CNCフライス加工は、精度、再現性、効率性を向上させます。金属、プラスチック、複合材に適したフライス加工は、試作品製作と生産の両方で汎用性があります。利点:柔軟性が高く、複雑な形状にも対応でき、中量生産では比較的高速です。欠点:深いキャビティには慎重なセットアップが必要で、精密仕上げが必要になる場合があり、工具の摩耗が品質に影響を与える可能性があります。顧客シナリオ:工業用試作品のために、アルミニウム製ハウジングをフライス加工して正確なスロットと平面を作成します。
2.回す
旋削加工は、固定された切削工具に対してワークピースを回転させ、シャフト、ピン、ねじ部品などの円筒形部品を作成します。CNC旋盤は、寸法制御と再現性を向上させます。利点:高精度の円筒形部品、長い部品に効率的、さまざまな材料に対応。欠点:円形形状に限定される、複雑な形状には二次加工が必要になる場合がある、細長い部品には強固な支持が必要。顧客シナリオ:機械用のステンレス鋼シャフトを、ベアリングやギアとの組み立てのために精密な直径に旋削加工します。
3.掘削
ドリル加工は、回転する切削工具を使用して穴を開ける加工で、公差が厳しいアセンブリには不可欠です。CNCドリル加工は、一貫した位置決めと深さを保証します。精度を高めるために、リーマ加工やタッピング加工と組み合わせられることがよくあります。利点:高速、高精度、他の機械加工と統合可能。欠点:特殊工具がないと深さが制限される、硬い材料では工具の摩耗が増加する。顧客シナリオ:金属アセンブリの取り付けブラケットに、ファスナーを正確に位置合わせするためにドリル加工を行います。
4.研削
研削は、研磨ホイールを使用して精密な表面仕上げと公差を実現します。硬化金属や高精度部品に最適です。CNC研削盤は、輪郭研削や円筒研削などの複雑な加工を可能にします。利点:厳しい公差、滑らかな仕上げ、小型で高価な部品に適しています。欠点:フライス加工よりも遅い、運用コストが高い、特定の形状に限定されます。顧客シナリオ:航空宇宙用ベアリングの精密シャフトは、最適な表面品質と寸法精度を実現するために研削されます。
5. 5軸CNC加工
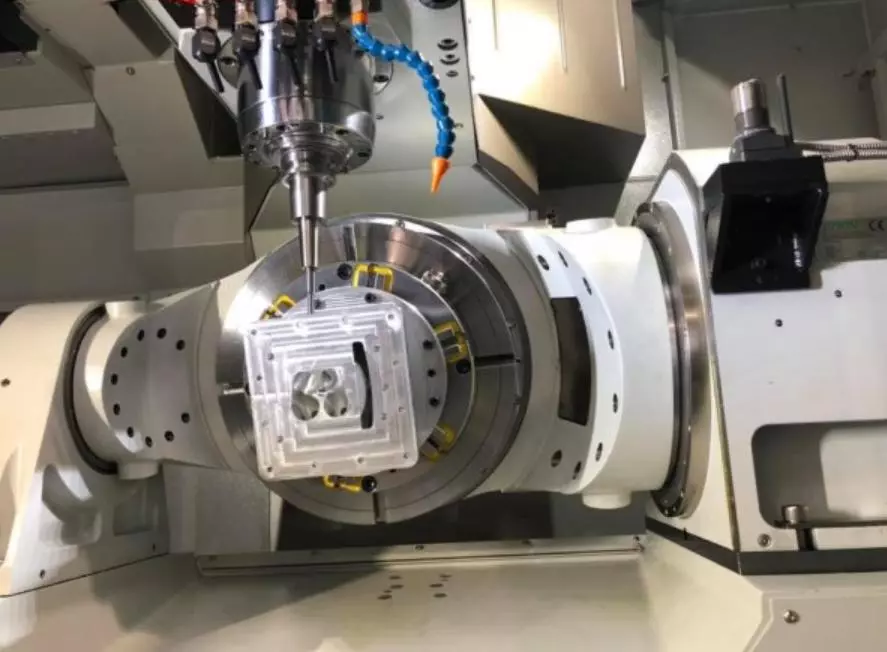
5軸CNC加工では、ワークピースまたはツールを5軸に沿って同時に移動させることで、複雑な曲面を1回のセットアップで加工できます。航空宇宙、医療、金型部品に最適です。利点:セットアップ回数の削減、複雑な形状への対応、表面仕上げの向上。欠点:初期投資額が高い、熟練したオペレーターが必要。顧客シナリオ:内部チャネルを備えた医療機器ハウジングを1回のセットアップで加工することで、誤差を最小限に抑えます。
6. 放電加工
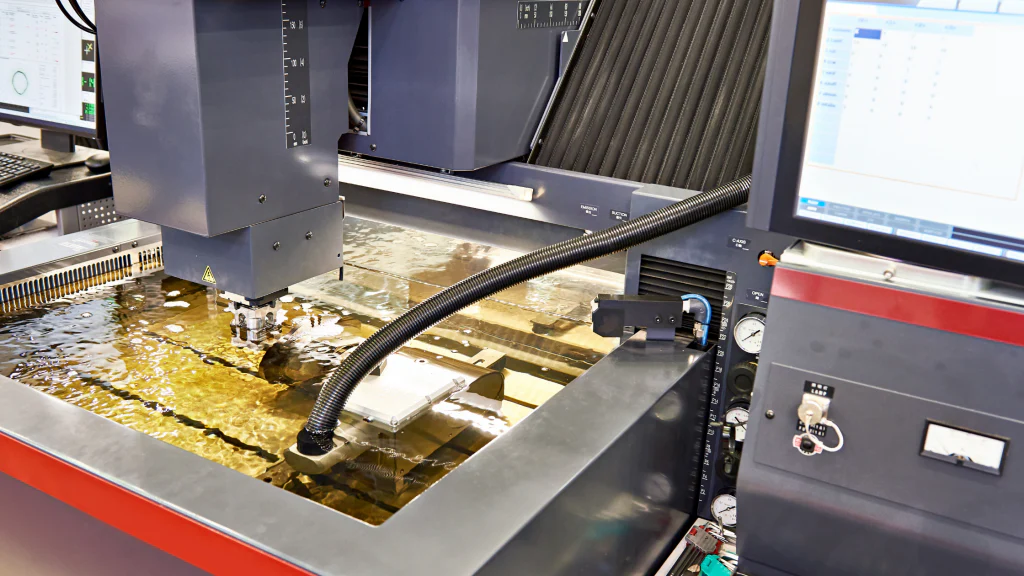
放電加工は、電極とワークピース間の制御された放電によって材料を除去します。硬質金属や複雑な形状に最適です。利点:硬質材料の切削、複雑な内部形状の生成、機械的ストレスの最小化。欠点:加工速度が遅い、導電性材料に限定される、電極の摩耗によりコストが増加する。顧客シナリオ:精密なキャビティを得るために、硬化工具鋼製の金型を放電加工で製造します。
7.レーザー切断
レーザー切断は、集束されたレーザービームを使用して材料を切断または彫刻するもので、薄い金属板、プラスチック、複合材に適しています。CNCレーザーシステムは、精度と再現性を向上させます。利点:高精度、機械的ストレスが最小限、複雑な切断が可能。欠点:厚みに制限がある、熱影響部が発生する可能性がある。顧客シナリオ:板金製の電子機器筐体を、正確な寸法で滑らかなエッジに切断します。
8. ウォータージェット切断
ウォータージェット切断は、高圧の水と研磨材を使用して、熱を加えることなくほぼあらゆる材料を切断します。金属、セラミック、ガラス、複合材に適しています。利点:熱による歪みがなく、精密な2D切断が可能で、さまざまな材料に対応できます。欠点:薄い金属の場合、レーザーよりも切断速度が遅く、2D切断に限定され、研磨材の消費によりコストが増加します。顧客シナリオ:チタン製の航空宇宙用ブラケットを、公差を維持しながら歪みなく切断します。
9.ブローチ
ブローチ加工は、歯付き工具を使用して材料を直線的に除去し、キー溝、スプライン、または不規則な形状を加工します。大量生産に適しています。利点:高い再現性、精密な内部形状。欠点:工具コストが高い、加工可能な形状が限られる、専用機が必要。顧客シナリオ:自動車用ギアシャフトをブローチ加工して、均一な内部キー溝を実現します。
10.リーマ
リーマ加工は、ドリル穴の直径と表面仕上げを改善し、正確な嵌合を保証します。利点:高精度、滑らかな内面、適切なファスナー嵌合。欠点:既存の穴を改良するだけであり、位置合わせが必要です。顧客シナリオ:航空宇宙用ファスナー穴は、公差と組み立て信頼性を維持するためにリーマ加工されます。
11. ねじ切り加工
ねじ切り加工は、シャフト上またはねじやボルト用の穴にらせん状の溝を形成します。CNCねじ切り加工は、精度と再現性を保証します。利点:正確なねじ山、再現性、金属およびプラスチックへの適用が可能。欠点:ねじ山に限定される、工具の摩耗が公差に影響する。顧客シナリオ:確実な固定のためにねじ切り加工された航空宇宙用ボルト。
12. 内ねじ切り
タッピングは、組み立て部品に不可欠な、事前にドリル加工された穴に内ねじを切削する加工です。CNCタッピングは、位置合わせと深さ制御が可能です。利点:高精度な内ねじ、高速、汎用性。欠点:内ねじに限定される、硬い材料では工具破損のリスクがある。顧客シナリオ:ファスナー用のねじ切り加工を施したアルミニウム製ハウジング。
13. スロット切削
スロット加工は、材料を除去してスロットまたはキー溝を作成する加工です。CNCスロット加工は、高い精度と再現性を実現します。利点:精密なスロット形状、最小限の仕上げ加工。欠点:直線形状のみ、深いスロットは加工速度が遅くなる。顧客シナリオ:自動車用ギアハウジングには、位置合わせのために内部スロットが必要です。
14. 鋸引き
鋸切断は、詳細な機械加工の前に、原材料を一定の長さまたは形状に切断します。CNC鋸切断は、再現性を向上させ、無駄を削減します。利点:材料の分離が迅速、セットアップが簡単。欠点:精度が限られる、粗い切断面の仕上げが必要。顧客シナリオ:機械フレーム用に切断された鋼棒。
15. プレーナー加工
プレーニング加工は、直線切削工具を用いて材料を除去し、平面を作成する加工方法です。CNCプレーナーは、大型ワークピースの加工において高い精度を発揮します。利点:広い表面積に対応可能、均一な平面度。欠点:フライス加工よりも加工速度が遅い、直線面にしか加工できない。顧客シナリオ:産業機器組立用の鋼板のプレーニング加工。
16. 直線表面切削
シェーピングは、往復運動する工具を用いて平面または曲面を加工します。CNCシェーピングは、曲面や溝の精度を高めます。利点:様々な材料に対応可能、平面/曲面加工が可能。欠点:フライス加工より遅い、片面加工のみ。顧客シナリオ:嵌合面に合わせて機械部品を成形する。
17. CNCボーリング
ボーリング加工は、既存の穴を正確な直径に拡大します。CNCボーリング加工は、再現性の高い精度を保証します。利点:正確な穴、一貫した位置合わせ。欠点:既存の穴を拡大するだけであり、工具のたわみが発生する可能性があります。顧客シナリオ:ピストン用のボーリング加工を施したエンジンブロック。
18.ホーニング
ホーニング加工は、円筒内部表面の表面仕上げと精度を向上させます。CNCホーニング加工は、油圧部品やベアリング部品の精密な制御を可能にします。利点:厳しい公差、滑らかな表面仕上げ。欠点:加工速度が遅い、内部シリンダーに限定される。顧客シナリオ:油圧シリンダーの内径をホーニング加工して、シール性と摩擦低減を図る。
19. ラッピング
ラッピングは、研磨材を用いて非常に滑らかで平坦な表面を作り出します。CNCラッピングは、圧力と速度を制御することで一貫性を保ちます。利点:卓越した平面度、最小限の寸法偏差。欠点:非常に時間がかかる、小型部品のみ対応。顧客シナリオ:高速機械用の精密ベアリングレースのラッピング。
20. 超音波加工
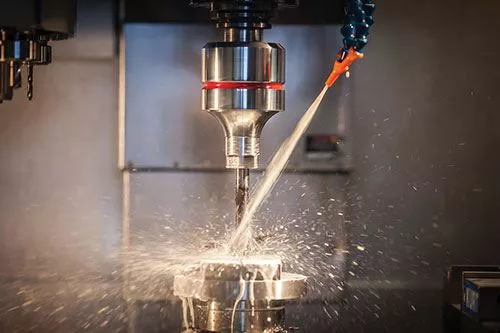
超音波加工は、振動と研磨スラリーを用いて材料を除去します。硬質材料や脆性材料に最適です。CNC超音波システムは精密な形状加工を実現します。利点:応力が最小限、硬質材料に対して精密。欠点:加工速度が遅い、装置コストが高い。顧客シナリオ:セラミックノズルを正確な直径に加工。
21。研磨
研磨は表面の滑らかさと美観を向上させます。CNC研磨は部品全体の均一性を保証します。利点:外観の向上、摩擦の低減。欠点:広い表面積では時間がかかり、材料の除去量が最小限です。顧客シナリオ:衛生と滑らかさのために研磨されたステンレス鋼製医療機器。
22.バフ研磨
バフ研磨は、布製の研磨ホイールと研磨剤を使用して高光沢仕上げを実現します。CNCバフ研磨は均一性を確保します。利点:優れた外観仕上げ、欠陥の低減。欠点:寸法変化が最小限、大型部品の場合は処理速度が遅くなる。顧客シナリオ:自動車内装部品を鏡面仕上げに研磨。
23.バリ取り
バリ取りとは、鋭利なエッジやバリを除去する工程です。CNCバリ取りは、安全性と組み立て品質の向上を目的として、この工程を自動化します。利点:部品の安全性向上、組み立て精度の向上。欠点:二次加工が必要。顧客事例:鋭利なエッジを防ぐために、アルミ製筐体のバリ取りを行う。
24. 平面研削
平面研削は、砥石を用いて高精度な平面を実現する加工法です。CNC研削盤は、加工精度をさらに向上させます。利点:高い平面度、優れた仕上がり。欠点:フライス加工よりも時間がかかる、平面加工に限定される。顧客事例:精密な金型加工用の工具プレートの研削。
25. 円筒研削
円筒研削は、円筒面の外側または内側を仕上げる加工です。CNCマシンは、シャフトやローラーに対して厳しい公差を実現します。利点:高精度、滑らかな仕上がり。欠点:旋削加工より時間がかかり、支持構造が必要。顧客事例:航空宇宙用シャフトを精密な直径に研削加工する。
26. センタレス研削
センタレス研削は、センターを使用せずに均一な直径を実現できるため、大量生産に最適です。利点:高いスループット、安定した直径。欠点:丸い部品に限定される、精密な砥石のセットアップが必要。顧客シナリオ:自動車用ピンを生産ラインで均一に研削する。
27. 歯車切削
歯車切削は、ホブ盤加工、シェーピング加工、またはブローチ加工によって歯を製作します。CNC歯車切削機は、正確な歯形を保証します。利点:精密な歯形、再現性の高い品質。欠点:歯車に限定される、特殊な工具が必要。顧客シナリオ:適切なトルク伝達のために、仕様に合わせてトランスミッションギアを切削します。
28. 圧着
圧着は、電気コネクタやチューブなどで一般的に用いられる、材料を変形させて接合する技術です。CNC圧着は、一定の圧力を保証します。利点:迅速かつ確実な接合。欠点:適用できる部品が限られる。顧客シナリオ:確実な接続のために電気コネクタを圧着する。
29.超音波溶着
超音波溶着は、振動を利用してプラスチックや薄い金属を接合します。CNC制御により、安定した溶着を実現します。利点:高速、クリーン、強力な接合。欠点:適用可能な材料の種類が限られる。顧客事例:変形のないプラスチック製電子機器筐体の溶着。
30. スポット溶接
スポット溶接は、圧力と電流を用いて金属板を接合する溶接方法です。CNCスポット溶接機は、再現性の高い品質を実現するためにパラメータを制御します。利点:高速で強固な接合部が得られます。欠点:薄板に限定されます。顧客事例:構造的完全性を確保するために自動車パネルを溶接する。
31. 火炎切断
火炎切断は、酸素燃料トーチを使用して厚い金属板を切断します。CNC火炎システムは、切断経路と速度を制御し、再現性を確保します。利点:厚い鋼材の切断が可能、大きな切断作業に経済的。欠点:熱影響部が発生する、薄い材料の切断速度がレーザーよりも遅い。顧客シナリオ:建築構造用の構造用鋼板の切断。
32. プラズマ切断
プラズマ切断は、イオン化ガスを用いて金属を高速切断します。CNCプラズマ切断は、精度と切断面の品質を向上させます。利点:中厚金属の切断が高速、機械的ストレスが最小限。欠点:切断可能な厚さに制限がある、切断面のドロスに仕上げ処理が必要な場合がある。顧客シナリオ:鉄鋼加工工場が板金部品を効率的に切断します。
33. 化学機械加工
化学加工は、制御された化学エッチングを用いて材料を除去する加工法です。薄い金属や複雑なパターン加工に最適です。利点:精密なエッチングが可能、機械的ストレスが最小限。欠点:処理速度が遅い、化学薬品の取り扱いが必要。顧客事例:電子部品用の薄いステンレス鋼箔のエッチング。
34. 研磨材ウォータージェット仕上げ
研磨材ウォータージェット仕上げは、熱を加えることなく表面とエッジを滑らかにします。CNC制御により、再現性と歪みの最小化が保証されます。利点:デリケートな材料にも対応可能、精密な仕上がり。欠点:機械仕上げよりも処理速度が遅い、加工深さに制限がある。顧客シナリオ:寸法精度を維持するために仕上げられた航空宇宙用ブラケット。
35. 粉体ブラスト
粉末ブラストは、高速の研磨材を用いて表面に凹凸のある表面を作り出す加工法です。非加熱処理を必要とする繊細な部品に適しています。利点:精密な表面テクスチャ、熱応力の最小化。欠点:処理速度が遅く、材料除去量が限られる。顧客事例:医療用インプラントの表面統合性を向上させるため、粉末ブラスト加工を実施。
従来型加工と非従来型加工:どちらを使うべきかを知る方法
従来型加工と非従来型加工のどちらを選択するかは、部品の材質、形状、複雑さによって異なります。フライス加工、旋削加工、穴あけ加工といった従来型加工は、一般的な材質や形状のほとんどに適しています。これらはコスト効率が高く、利用しやすく、試作品や少量生産における構造部品や化粧部品の加工に適しています。一方、放電加工(EDM)、レーザー切断、ウォータージェット加工などの非従来型加工は、硬い材質、深い空洞、鋭利な内角、複雑な形状の加工に必要です。加工方法を誤ると、形状が不完全になったり、表面仕上げが悪くなったり、コストが増加したりする可能性があります。顧客は、部品の材質、形状、公差、生産量を評価し、従来型加工と非従来型加工のどちらが最適かを判断する必要があります。
CNC加工が最も効果を発揮する場所と、その限界
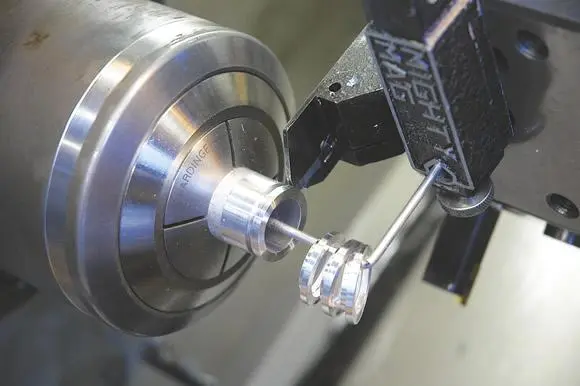
CNC加工は、特に試作品や中量生産において、複雑な部品の加工に柔軟性をもたらします。一貫性のある再現性の高い結果が得られ、最小限の手作業で様々な形状に対応できます。CNCは、精密な寸法を持つハウジング、ブラケット、またはアセンブリの製造に優れています。しかし、限界もあります。非常に深い空洞、薄い壁、または鋭利な内角には、追加の仕上げ加工や異なるアプローチが必要になる場合があります。非常に大量の生産では、プレス加工や鋳造などの代替プロセスの方が経済的になる場合があります。顧客は、CNCがプロジェクトに最適な選択肢であるかどうかを判断する際に、複雑さ、生産量、および材料に関する考慮事項をバランスよく検討する必要があります。
違いを生み出す最新の機械加工能力
最新の機械加工技術は、効率と品質を向上させます。5軸加工は段取り回数を削減し、複雑な形状の表面加工における精度を高めます。自動化により、人的ミスを最小限に抑えながら、繰り返し生産が可能になります。シミュレーションツールは、生産開始前に潜在的な干渉や問題を検出するのに役立ち、時間と不良品の削減につながります。これらの機能により、顧客は高品質な部品を予定通りに受け取ることができ、予期せぬトラブルや手直しを減らすことができます。これは、複雑な部品や高価な部品にとって特に重要です。
適切な加工プロセスを選択するための5つの簡単なステップ
ステップ1:教材を理解する
材料によって加工時の挙動は異なります。アルミニウム、ステンレス鋼、チタン、金型鋼などはそれぞれ固有の特性を持ち、どの加工方法や工具が適しているかを決定づけます。お客様は、材料の制約を理解するために、加工業者にご相談ください。
ステップ2:形状の複雑さを考慮する
単純な形状であれば、多くの場合、標準的な3軸CNC加工機で加工できます。しかし、複雑な曲線、深い空洞、または内部構造の加工には、5軸加工機や特殊な加工方法が必要となる場合があります。
ステップ3:必要な精度と仕上がりを決定する
厳しい公差や表面仕上げが求められる機能部品には、精密なCNC加工や仕上げ加工が必要となる場合がある一方、それほど重要でない部品は標準的な方法で加工できる。
ステップ4:量について考える
試作品や少量生産ではCNC加工の柔軟性が有利となる一方、大量生産では効率化のために別の方法が必要となる場合がある。
ステップ5:ニーズに合ったプロセスと例を挙げて比較する
- CNCとEDMの比較: 放電加工は、硬い材料や複雑な内部形状の加工に適しています。
- 3軸 vs 5軸: 5軸加工により、複雑な曲面の加工における段取り回数を削減できます。
- 粗仕上げ: 複数の工程を組み合わせることで、効率性と品質の両方を確保できる。
| 表2:顧客向けクイックプロセス選択ガイド部品要件 | 推奨プロセス | Notes |
| シンプルな形状、低~中程度のバッチ | 標準CNC | コスト効率が高く、多用途 |
| 高精度または表面仕上げ | 研削加工/5軸CNC | より優れた一貫性と精度 |
| 硬質素材/複雑な形状 | 放電加工/レーザー加工/ウォータージェット加工 | 複雑な形状にも対応可能 |
| 試作品製作/少量生産 | CNCの柔軟なセットアップ | 短納期、低コストの金型 |
| 大バッチ | 代替方法を検討する | プレス加工や鋳造の方が安価かもしれません |
一般的な機械加工プロセス
| プロセス | 代表的な材質 | 精度 | 表面仕上げ | 理想的なアプリケーション |
|---|---|---|---|---|
| フライス加工 | 金属、プラスチック、複合材料 | ±0.01~0.05mm | グッド | 試作品、筐体、ポケット |
| ターニング | 金属、プラスチック | ±0.01 mm | 技法 | シャフト、ピン、ねじ部品 |
| EDM | 硬化鋼、合金 | ±0.005 mm | 素晴らしい | 金型、鋳型、キャビティ |
| レーザー切断 | 金属、プラスチック、複合材料 | ±0.1 mm | スムーズ | 板金、電子機器パネル |
| 5軸CNC加工 | 金属、プラスチック、複合材料 | ±0.01 mm | 素晴らしい | 複雑な金型、航空宇宙部品、医療機器 |
| ウォータージェット切断 | 金属、ガラス、セラミックス、複合材料 | ±0.1 mm | スムーズ | 厚みのある素材や繊細な素材、ブラケット |
| 研削(表面) | 硬化鋼、合金 | ±0.005 mm | とてもなめらか | 工具プレート、精密部品 |
| 退屈な | 金属、プラスチック | ±0.01 mm | 技法 | エンジンブロック、ベアリングハウジング |
| ホーニング | 金属 | ±0.005 mm | とてもなめらか | 油圧シリンダー、精密ボア |
| ねじ切り | 金属、プラスチック | ±0.01 mm | 技法 | ネジ、ボルト、留め具 |
| 盗聴 | 金属、プラスチック | ±0.01 mm | 技法 | ねじ穴、組立部品 |
| スロッティング | 金属、プラスチック | ±0.02 mm | グッド | キー溝、内部スロット |
| ソーイング | 金属、プラスチック、木材 | ±0.5 mm | ラフ | 材料の切断、予備成形 |
| プレーニング | 金属 | ±0.02 mm | グッド | 大きな平らな面、構造用プレート |
| 整形 | 金属 | ±0.02 mm | グッド | 平らな面または曲面 |
| ギアカット | 鉄鋼、合金、プラスチック | ±0.01 mm | グッド | 伝動ギア、産業機械 |
| スポット溶接 | 板金 | ±0.5 mm | 無し | 自動車パネル、家電製品 |
| 超音波溶接 | プラスチック、薄い金属 | ±0.1 mm | 無し | 家電製品、組立品 |
| パウダーブラスト | 金属、セラミック | ±0.05 mm | 質感 | 医療用インプラント、審美仕上げ |
| 研磨/バフ研磨 | 金属、プラスチック | ±0.05 mm | 高光沢 | 装飾部品、消費財 |
機械加工プロセスの選定に関する考慮事項
| プロセス | ボリューム適合性 | 素材硬度 | 機能の複雑さ | コスト効率 | 速度 |
|---|---|---|---|---|---|
| フライス加工 | 低~中 | ソフト-ハード | 中~高 | 穏健派 | 穏健派 |
| ターニング | 低~中 | ソフト-ハード | 低~中 | ハイ | 対応時間 |
| EDM | ロー | とても厳しい | ハイ | ロー | 遅く |
| レーザー切断 | 低~中 | ソフト~ミディアム | ハイ | 穏健派 | 対応時間 |
| 5軸CNC | 低~中 | ソフト-ハード | すごく高い | 穏健派 | 穏健派 |
| ウォータージェット | 低~中 | 柔らかい~非常に硬い | 技法 | 穏健派 | 穏健派 |
| 研削 | 低~中 | ハード | 技法 | ロー | 遅く |
| ねじ切り・タッピング | 低~中 | ソフト-ハード | ロー | ハイ | 対応時間 |
| スロッティング | ロー | ソフト~ミディアム | 技法 | 穏健派 | 遅く |
| ソーイング | 低~高 | ソフト~ミディアム | ロー | ハイ | 対応時間 |
| プレーニング/シェーピング | ロー | 中~難 | 技法 | ロー | 遅く |
| ギアカット | 中~高 | 中~難 | ハイ | 穏健派 | 穏健派 |
| スポット溶接/超音波溶接 | 中~高 | ソフト~ミディアム | ロー | ハイ | 対応時間 |
| 研磨/バフ研磨 | ロー | ソフト~ミディアム | ロー | 穏健派 | 遅く |
| パウダーブラスト | 低~中 | ソフト-ハード | 技法 | ロー | 遅く |
結論:適切な機械加工プロセスとは、複雑さではなく適合性に関するものである
唯一絶対の「最適な」加工プロセスというものは存在しません。最適な選択は、部品の形状、材質、数量、そして機能要件によって異なります。部品の特性を理解し、加工業者に相談し、シンプルな意思決定ガイドラインに従うことで、お客様は効率的で費用対効果が高く、高品質な製造結果を確実に得ることができます。