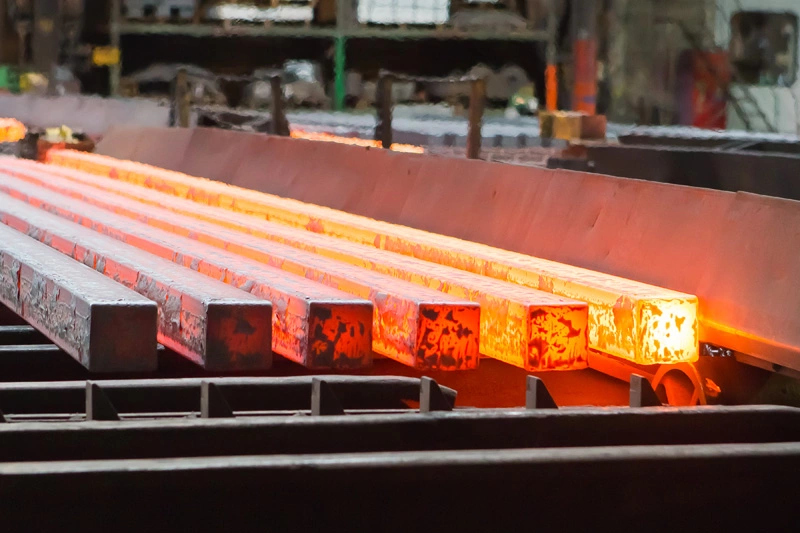
Si vous avez recherché des termes comme « billette de métal » , « billette d'aluminium » ou « pièce usinée à partir d'un billette » , vous avez peut-être remarqué que le mot « billette » est utilisé de plusieurs manières différentes.
Cela peut rendre ce terme source de confusion.
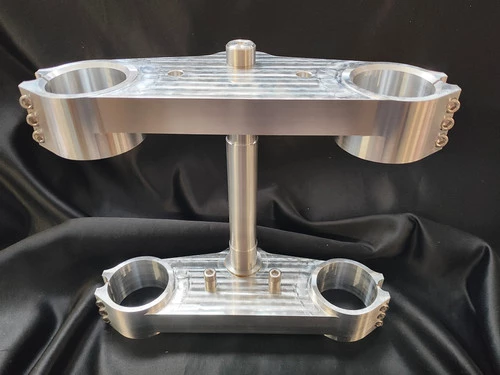
Une billette ne désigne pas un métal d'alliage comme l'aluminium 6061, l'aluminium 7075 ou l'acier inoxydable 17-4 PH. En métallurgie, une billette est un produit semi-fini utilisé comme matière première pour des transformations ultérieures. En usinage CNC, on emploie cependant souvent l'expression « usiné à partir d'une billette » pour décrire une pièce découpée dans un bloc de métal massif, plutôt qu'une pièce quasi-finie obtenue par fonderie ou forgeage.
Cette distinction est importante lors du choix d'un procédé de fabrication.
L'usinage d'une pièce à partir d'un lingot peut s'avérer judicieux lorsqu'une précision dimensionnelle, une grande flexibilité de conception ou une production en petite série sont nécessaires. Cependant, ce n'est pas systématiquement la meilleure solution. Le moulage, le forgeage, l'extrusion ou une autre forme de départ peuvent être plus appropriés selon la géométrie, le matériau, la quantité, les conditions de chargement et la quantité de matière à enlever.
Ce guide explique ce que signifie concrètement le terme « billette », comment fonctionne l'usinage de billettes, comment il se compare aux matériaux moulés et forgés, et ce qu'il faut spécifier lors d'une demande de devis CNC.
Qu'est-ce que le métal en billettes ?
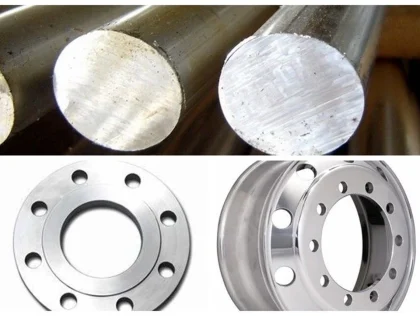
Dans l'industrie métallurgique, une billette est un produit métallique semi-fini présentant une section transversale relativement simple et régulière . Les billettes peuvent être fabriquées à partir de différents métaux, notamment l'acier, l'aluminium, les alliages de cuivre, le titane, etc. Leurs dimensions exactes et leur procédé de fabrication dépendent du matériau et du secteur d'activité.
Il est donc préférable de comprendre une billette comme une forme ou une étape de la production métallique , et non comme un matériau particulier.
La distinction devient importante lorsque quelqu'un dit :
« Il s'agit d'une pièce en aluminium usiné. »
Cette expression peut décrire une pièce finie usinée par commande numérique à partir d'une barre d'aluminium massif. Elle ne précise pas la nature de l'alliage.
Par exemple, les alliages 6061-T6 et 7075-T6 sont tous deux des alliages d'aluminium, mais ils n'ont pas les mêmes propriétés mécaniques ni ne se comportent de manière identique lors de l'usinage.
Le terme « billette » renseigne sur la forme initiale ou le procédé de fabrication. L'alliage et l'état de trempe précisent la nature du matériau.
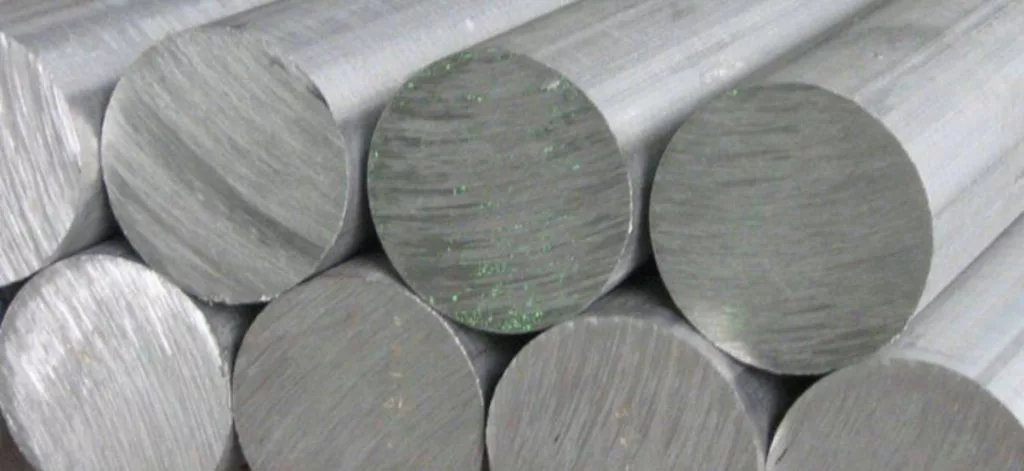
Le billet est-il un matériau ou une forme ?
Le billette est généralement une forme de métal semi-fini , tandis que des termes tels que l'aluminium, l'acier, le titane et l'acier inoxydable identifient la famille de matériaux.
Cela signifie:
- 6061-T6 = alliage d'aluminium et trempe
- 7075-T6 = alliage d'aluminium et trempe
- 17-4 PH = acier inoxydable à durcissement structural
- billette = une forme ou un stade de développement du métal
Un composant CNC fini peut donc être fabriqué à partir d'une billette ou d'un autre matériau solide , même si sa spécification de matériau réelle doit encore identifier l'alliage et l'état.
Pour l'acier, la distinction est particulièrement nette. L'American Iron and Steel Institute définit la billette comme une forme d'acier semi-finie utilisée pour fabriquer des produits longs tels que des barres et des profilés.
Pourquoi l'appelle-t-on « billet » ?
Ce terme désigne la pièce de métal intermédiaire avant qu'elle ne devienne un produit plus fini.
Dans la production métallique traditionnelle, les billettes peuvent subir des transformations ultérieures par laminage, extrusion, forgeage, étirage ou autres opérations. Une billette ne correspond donc pas nécessairement à la matière première finale qu'un atelier d'usinage CNC achète et intègre directement dans une machine. La terminologie employée dépend de l'étape de fabrication considérée.
C’est pourquoi le terme « billet » doit toujours être lu dans son contexte.
Billet est-il simplement en aluminium ?
Non.
L'aluminium est sans doute le matériau le plus souvent associé au terme « billette », notamment dans les secteurs de l'automobile, du sport automobile, des biens de consommation et de l'usinage CNC. Mais le terme « billette » ne se limite pas à l'aluminium.
Selon l'application, les billettes ou les produits semi-finis de type billette peuvent comprendre :
- Alliages d'aluminium
- Aciers au carbone et alliés
- Aciers inoxydables
- Alliages de titane
- Alliages de cuivre
- Laiton
- Autres métaux d'ingénierie
Les billettes d'acier, par exemple, sont un produit semi-fini standard dans la fabrication de l'acier.
Qu'est-ce que l'aluminium usiné ?
L’information importante ne se résume pas au mot « billet ». Il vous faut également savoir :
- Alliage d'aluminium
- État de trempe ou de matière
- Dimensions en stock
- Dimensions finales requises
- Tolérances d'usinage
- Exigences de surfaces
Pour un composant de précision, se contenter de dire « aluminium usiné » laisse trop de questions d'ingénierie sans réponse.
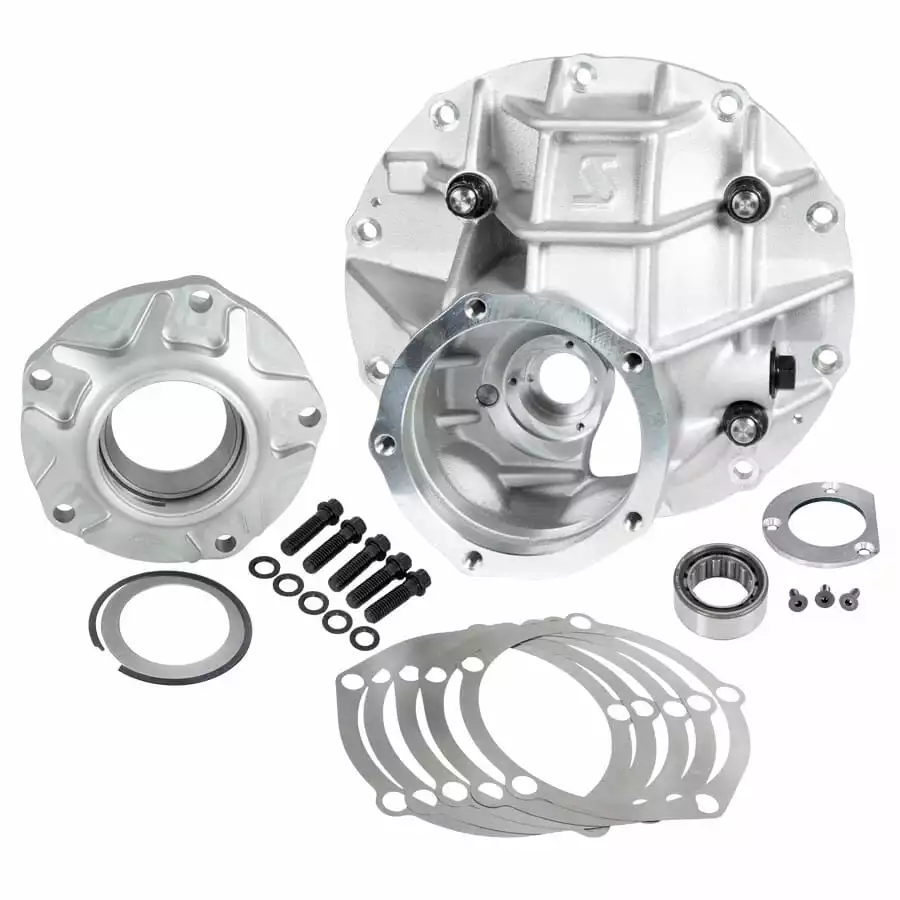
Qu'est-ce que l'acier billette ?
L’expression « billette d’acier » peut désigner une billette d’acier semi-finie destinée à un usinage ultérieur. Dans le contexte de l’usinage CNC, un client peut également utiliser l’expression « pièce en billette d’acier » pour décrire un composant usiné à partir d’une barre d’acier massif.
Ce sont des concepts liés, mais ils ne correspondent pas nécessairement à la même étape de production.
C’est l’une des raisons pour lesquelles un dessin CNC doit préciser la nuance réelle du matériau plutôt que de se fier au terme « billette ».
Comment est produit le métal en billettes ?
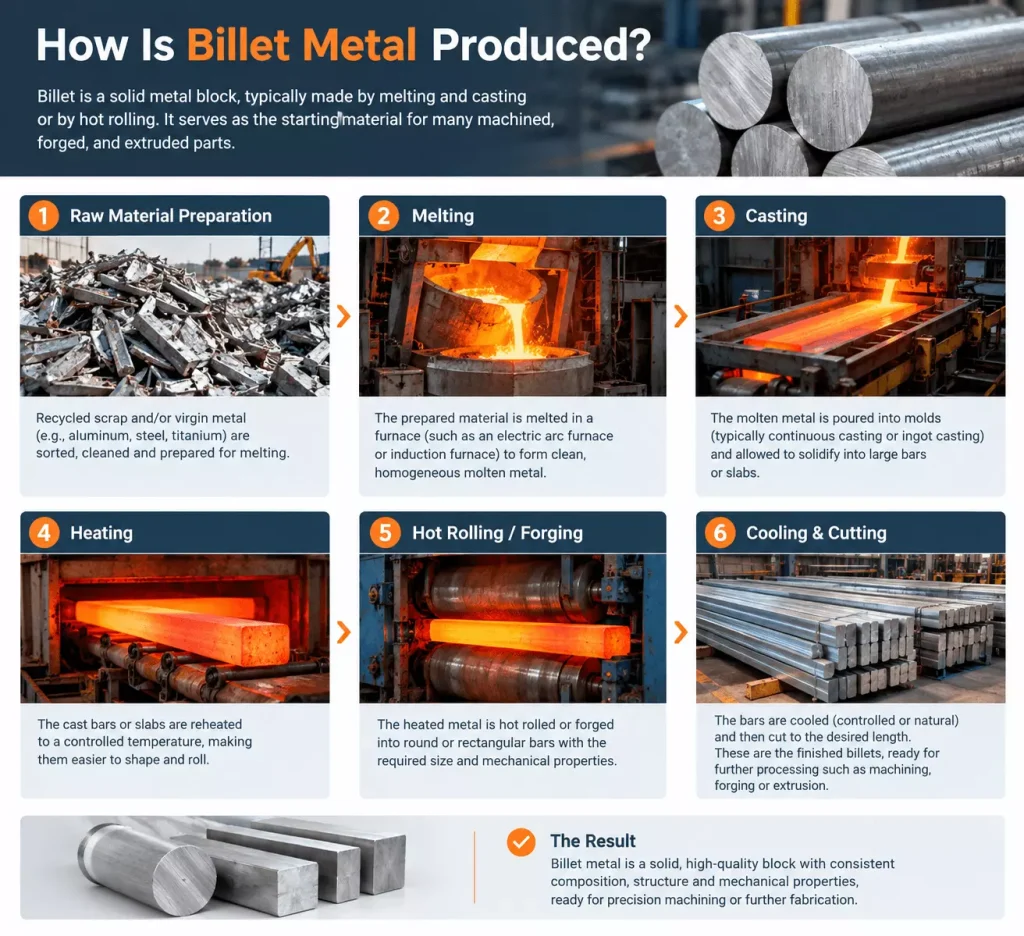
Le procédé de fabrication dépend du métal et de l'utilisation prévue du lingot.
Les billettes d'acier, par exemple, sont généralement produites par coulée continue puis transformées en produits longs. D'autres formes de billettes peuvent être obtenues par coulée, laminage, extrusion ou autres procédés de travail des métaux.
L'important est que le terme « billette » ne se limite pas à un seul procédé de fabrication.
Les termes billette, barre, plaque et bloc ne sont pas toujours interchangeables.
Un opérateur de machine CNC peut travailler avec des barres rondes, des barres carrées, des plaques, des blocs, des tubes ou d'autres types de matières premières.
La forme de la matière première influe sur la manière dont la pièce peut être maintenue, sur la quantité de matière à enlever et sur le comportement du matériau pendant l'usinage.
Pour un devis CNC, il est donc plus utile de préciser les besoins réels en matériaux et en stock que d'écrire simplement :
«Fabriquez-le à partir de billettes.»
Pourquoi le stock initial est-il important ?
Le choix des matières premières a une incidence qui dépasse le simple coût des matériaux.
Cela peut influencer :
- Utilisation des matériaux
- Nombre de configurations
- Tenue de travail
- Stratégie de dégrossissage
- Stabilité des pièces
- Risque de distorsion
- L'inspection finale
- Temps d'usinage
Cela devient de plus en plus important à mesure que la géométrie devient plus fine ou plus asymétrique.
Que se passe-t-il lorsqu'on usine une billette par commande numérique ?
C’est là que la différence entre une pièce usinée dans un bloc et une pièce moulée ou forgée devient beaucoup plus concrète.
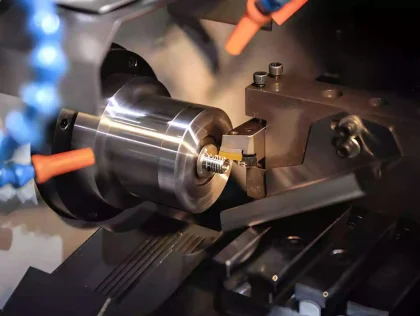
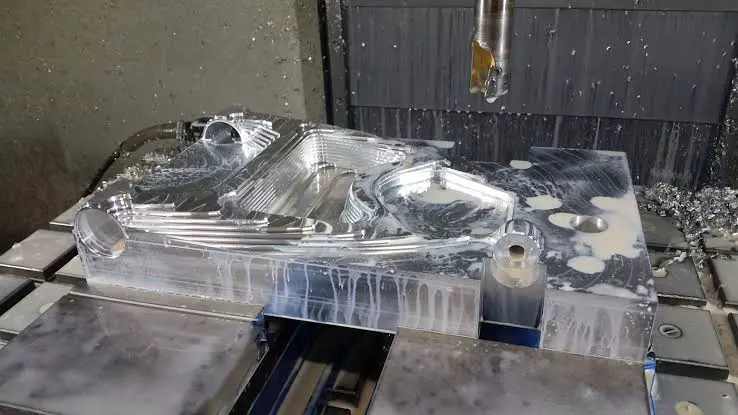
Avec l'usinage CNC , la géométrie finale est créée en enlevant de la matière de la pièce de départ.
La machine ne démarre pas avec la forme finale.
Cela commence par un morceau de matériau suffisamment grand pour contenir la pièce finie et la surépaisseur d'usinage nécessaire à sa production.
1. La taille du matériau est sélectionnée avant la découpe.
La première décision n'est pas simplement « quel alliage ? »
Le stock doit également être suffisamment important pour :
- Dimensions finies
- Accès aux outils
- Tenue de travail
- Allocation d'usinage
- Exigences relatives aux luminaires
- Toute opération secondaire
L'achat de stocks inutilement importants augmente le coût des matériaux et la quantité de matériaux à enlever.
Acheter une quantité de stock trop faible peut rendre la pièce impossible à manipuler ou laisser suffisamment de matière pour la finition.
2. L'ébauche enlève la plus grande partie du matériau
L'ébauche permet d'enlever la majeure partie de la matière qui ne fait pas partie du composant fini.
C’est là que l’usinage de billettes peut générer une grande quantité de copeaux, notamment lorsque la pièce finie présente des cavités profondes, des parois minces ou une forme externe complexe.
La quantité de matière enlevée constitue donc un élément important de la rentabilité de la fabrication.
3. L'enlèvement de matière peut modifier la stabilité des pièces.
Un bloc massif peut paraître stable avant usinage.
Cela ne garantit pas que la pièce finie restera aussi stable après l'enlèvement d'une grande quantité de matière.
Cela est particulièrement important pour :
- Composants à parois minces
- Grandes poches
- Longues sections non soutenues
- Grandes surfaces planes
- Parties asymétriques
Lorsque la géométrie change significativement pendant l'ébauche, la stratégie d'usinage doit tenir compte du comportement du matériau restant.
C’est l’une des raisons pour lesquelles un processus CNC de précision ne se résume pas à programmer les dimensions finales et à usiner jusqu’à ce que l’outil les atteigne.
4. La semi-finition assure une transition plus stable vers la taille finale
Pour les pièces exigeantes, l'ébauche et la finition sont souvent traitées comme des étapes distinctes.
Après l'enlèvement de matière en grande partie, la pièce peut être semi-finie avant que les surfaces critiques ne soient usinées à leurs dimensions finales.
L’objectif est d’éviter de demander à l’opération de finition finale de compenser les problèmes créés lors d’un dégrossissage important.
5. Les fonctionnalités essentielles sont finalisées en tenant compte de leur fonction.
Toutes les surfaces d'une pièce usinée par CNC ne méritent pas la même stratégie d'usinage.
Un alésage utilisé pour un palier, une surface d'étanchéité, une référence et une face extérieure esthétique peut avoir des exigences très différentes.
Pour un dessin aux exigences strictes, l'attention se porte généralement sur des caractéristiques telles que :
- Alésages critiques
- surfaces de référence
- Visages d'accouplement
- Surfaces d'étanchéité
- Threads
- Surfaces parallèles
- Surfaces à planéité contrôlée
L'inspection finale devrait également être liée à ces exigences plutôt que de considérer chaque dimension comme également importante.
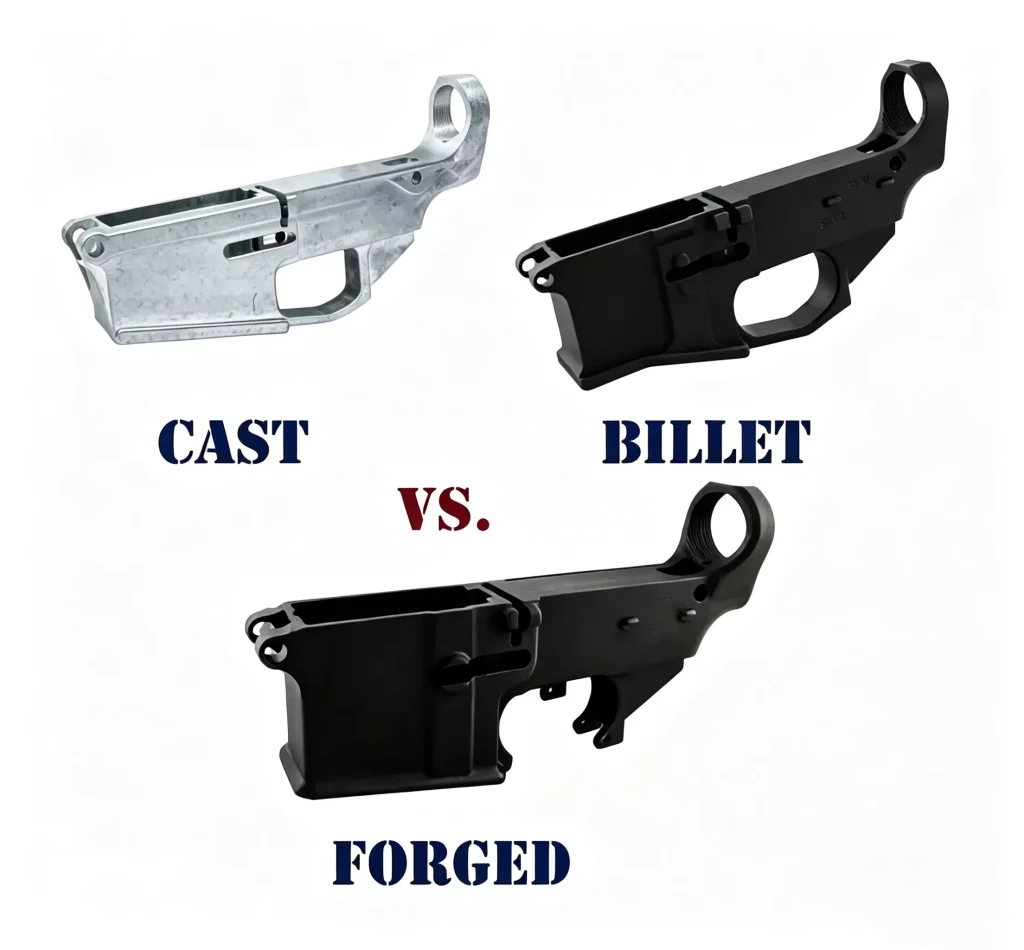
Billet vs. Moulé vs. Forgé Métal
Le lingot, le moulage et le forgeage ne doivent pas être considérés comme de simples niveaux de qualité.
Ce sont des procédés de fabrication différents, et chacun crée une condition initiale différente pour le composant fini.
| Facteur | Usinage à partir de barres massives | Casting | Forger |
|---|---|---|---|
| Approche de base | Enlever de la matière du stock solide | Solidifier le métal en fusion dans un moule | Déformer le métal sous pression |
| Outillage dédié | Généralement limité aux installations | Moule requis | Outils de forgeage/outillage de processus requis |
| Changement de design | Généralement flexible | Des modifications de moule peuvent être nécessaires | Des modifications de matrice/processus peuvent être nécessaires |
| Géométrie interne complexe | Limité par l'accès aux outils | Souvent avantageux | Plus limité |
| Utilisation des matériaux | Peut être faible pour les pièces fortement usinées | Souvent une meilleure forme proche du filet | Forme généralement plus proche du filet |
| Travail à faible volume | Souvent pratique | Cela dépend de la méthode de conversion. | L'outillage peut être difficile à justifier |
| Travail à volume élevé | Le temps d'usinage peut représenter la majeure partie du coût | L'outillage peut être amorti. | L'outillage peut être amorti. |
| Exigences structurelles | Cela dépend de l'alliage, de la trempe, de la géométrie et du stock. | Cela dépend du procédé de fonderie et de l'état du matériau. | L'écoulement des grains peut être bénéfique à certaines conceptions chargées |
La comparaison pertinente n'est donc pas :
« Quel matériau est le meilleur ? »
C'est:
Quel procédé de fabrication convient à la pièce ?
Les ouvrages de référence actuels en matière de fabrication mettent également l'accent sur la géométrie, la quantité, l'outillage, le comportement des matériaux et les exigences de production lorsqu'ils comparent l'usinage de billettes avec le moulage et le forgeage.
Un billette est-elle plus résistante qu'une pièce en métal forgé ?
Pas automatiquement.
Il s'agit là d'une des idées fausses les plus répandues concernant les pièces usinées.
Le terme « billette » ne désigne pas un alliage spécial à haute résistance.
Le comportement mécanique d'une pièce usinée à partir d'une billette dépend de facteurs tels que :
- Aluminium
- humeur
- Traitement thermique
- Circuit de fabrication d'origine
- Structure de grain
- Géométrie de la pièce
- Sens de chargement
- La concentration de stress
- Exigences en matière de fatigue
Le forgeage peut offrir un avantage considérable dans les applications où le contrôle du flux de matière et de l'orientation du grain contribue aux performances mécaniques requises. Cela ne signifie pas pour autant que chaque pièce forgée est systématiquement plus résistante, dans toutes les conditions de charge, que chaque pièce usinée à partir d'un lingot.
Il convient de considérer conjointement les spécifications des matériaux et les exigences de conception.
La force statique n'est pas synonyme de performance en fatigue.
Une simple comparaison de la résistance à la traction ne décrit pas toutes les applications concrètes.
Pour les composants soumis à des charges répétées, à des vibrations, à des chocs ou à des contraintes cycliques, la résistance à la fatigue peut devenir beaucoup plus importante.
C’est l’une des raisons pour lesquelles les matériaux forgés sont souvent envisagés pour les composants structurels soumis à de fortes contraintes.
Pour d'autres applications, l'exigence principale peut être la précision dimensionnelle, une géométrie usinée complexe, une faible quantité de production ou une itération de conception rapide.
Le processus de fabrication doit être guidé par les exigences plutôt que par l'étiquette marketing.
Pourquoi les ingénieurs choisissent-ils l'usinage de billettes ?
L'usinage de billettes est utile lorsque la flexibilité de l'usinage CNC l'emporte sur les avantages d'un processus de mise en forme quasi-nette.
Pas de moule de fonderie ou de matrice de forgeage dédiés
Pour une pièce neuve, l'usinage direct à partir d'une barre pleine permet d'éviter le besoin d'outillage de formage dédié.
Cela peut simplifier la production en phase initiale, lorsque la conception est encore en évolution.
Prototypes et pièces en petite série
Lorsque seul un petit nombre de composants est nécessaire, l'investissement dans un outillage dédié peut ne pas être rentable.
L'usinage CNC permet de passer directement d'un dessin ou d'un modèle 3D à une pièce usinée, sans attendre un moule de production ou une matrice de forgeage.
Caractéristiques d'usinage complexes
L'usinage CNC est particulièrement utile lorsque la pièce contient des combinaisons de :
- A des poches
- Alésages
- Threads
- Slots
- Surfaces profilées
- fonctions de montage de précision
La géométrie finale est limitée par les capacités de la machine, l'accès à l'outil de coupe, le maintien de la pièce et les exigences d'inspection, plutôt que par la nécessité de reproduire une cavité de moule.
Les modifications de conception sont plus faciles à intégrer
Si un trou se déplace, si une poche s'approfondit ou si l'épaisseur d'une paroi change, un programme CNC et une stratégie d'outillage peuvent souvent être revus sans modifier un moule permanent ou une matrice de forgeage.
Cette flexibilité est précieuse lors du développement de prototypes et de la vérification de la conception.
Quand ne faut-il pas usiner une pièce à partir d'un bloc ?
L'usinage de billettes n'est pas automatiquement la bonne solution.
Il existe des situations où une autre voie de fabrication mérite d'être sérieusement envisagée.
Volumes de production élevés
Si des milliers, voire des dizaines de milliers de composants identiques sont nécessaires, le temps machine consacré à l'enlèvement de grandes quantités de matière sur chaque pièce peut s'avérer inefficace.
Pour des volumes plus importants, le moulage, le forgeage, l'extrusion, l'estampage ou d'autres procédés de fabrication de pièces quasi-nettes peuvent devenir plus intéressants car les coûts d'outillage peuvent être répartis sur de nombreuses pièces.
Enlèvement excessif de matière
Une question simple se pose :
Quelle proportion du stock initial sera transformée en puces ?
Si un composant fini n'occupe qu'une petite partie du bloc de départ, l'utilisation des matériaux peut devenir un facteur de coût majeur.
Ceci est particulièrement important pour les alliages coûteux.
Géométrie interne complexe
Si un composant contient des passages internes inaccessibles aux outils de coupe standard, l'usinage à partir d'un bloc massif peut nécessiter plusieurs opérations, voire s'avérer totalement impraticable.
Le moulage ou un autre procédé de formage peut parfois créer une géométrie interne difficile à reproduire par usinage soustractif.
Composants à section constante
Pour un composant qui conserve la même section transversale sur une grande longueur, l'extrusion suivie d'un usinage CNC peut être plus appropriée que la découpe du profil entier à partir d'un bloc plus grand.
Composants critiques de la fatigue
Lorsqu'un composant est soumis à des charges élevées et que la résistance à la fatigue est une exigence de conception primordiale, le forgeage ou un autre procédé de formage contrôlé peut mériter d'être évalué.
La décision appropriée dépend de l'alliage, de la géométrie, du cas de charge, de la quantité produite et des spécifications applicables.
Pourquoi l'usinage de billettes peut-il être coûteux ?
La machine CNC ne représente qu'une partie du coût.
Utilisation des matériaux
Un composant usiné à partir d'un lingot peut commencer par une pièce de matériau nettement plus grande que la pièce finie.
La différence se résume à des copeaux et des déchets.
Pour les matériaux coûteux, la valeur du matériau enlevé peut devenir significative.
Temps d'usinage
Les cavités profondes, les importantes opérations d'ébauche, les petits outils, les surfaces 3D complexes et l'accès difficile aux outils peuvent tous augmenter le temps de cycle.
Deux pièces ayant le même poids fini peuvent avoir des coûts d'usinage très différents si l'une nécessite un enlèvement de matière nettement supérieur ou des trajectoires d'outils plus complexes.
Usure des outils
Le choix du matériau influe également sur le comportement de coupe.
Les matériaux plus durs ou plus difficiles à usiner peuvent nécessiter des outils, des paramètres de coupe, des stratégies de refroidissement et une planification des changements d'outils différents.
Configurations multiples
Une pièce qui peut être réalisée en une seule étape est fondamentalement différente d'une pièce qui nécessite plusieurs réorientations.
Chaque configuration supplémentaire introduit :
- Temps d'installation
- Exigences relatives aux luminaires
- Transfert de données
- Points d'inspection supplémentaires
- Erreur d'alignement potentielle
C’est pourquoi la faisabilité de la fabrication doit être examinée avant le début de l’usinage.
opérations secondaires
Le prix de l'usinage CNC peut ne pas représenter l'intégralité du processus de production.
Selon le dessin, la pièce peut également nécessiter :
- Ebavurage
- Traitement thermique
- Anodisation
- Placage
- Passivation
- Revêtement en poudre
- Traitement de surface
- Inspection supplémentaire
Une demande de devis utile définit donc l'ensemble des besoins et non seulement la matière première.
Comment spécifier une pièce usinée dans un bloc ?
Si vous demandez un devis, la mention « aluminium usiné » ne suffit pas.
Un fournisseur a tout de même besoin de savoir de quel matériau et de quelle pièce finie vous avez réellement besoin.
Précisez l'alliage et l'état de trempe.
Au lieu de:
Aluminium
indiquer l'alliage et le traitement applicables, par exemple un état 6061 ou 7075 spécifié lorsque c'est ce que la conception exige.
Le matériau exact doit être choisi en fonction des spécifications techniques et non pas uniquement parce qu'il est couramment utilisé.
Définir les dimensions critiques et les tolérances
Toutes les dimensions n'ont pas nécessairement besoin de la même tolérance.
Identifier les dimensions qui contrôlent :
- Forme
- Alignement
- Position du palier
- Scellage
- Montage
- Mouvement fonctionnel
Cela permet au processus d'usinage de concentrer son attention là où c'est important.
Identifier les systèmes de référence
Si le dessin définit les références A, B ou C, ces références doivent guider la stratégie de configuration et d'inspection.
Une dimension sans relation de référence claire peut être interprétée différemment lors de la fabrication.
Préciser l'état de surface
Si une surface d'étanchéité requiert une rugosité particulière, veuillez l'indiquer.
Ne présumez pas que « usiné CNC » signifie automatiquement que chaque surface recevra la même finition.
Définir les exigences d'inspection
Si une inspection CMM, des rapports dimensionnels, des certificats de matériaux ou tout autre document d'inspection sont requis, veuillez l'inclure dans la demande de devis.
Les exigences en matière d'inspection peuvent avoir une incidence sur la planification des processus et sur le devis.
Envoyer la révision du dessin actuel
Un fournisseur de machines CNC doit établir un devis en fonction d'une révision définie.
Si le modèle 3D et le dessin 2D ne correspondent pas, la divergence doit être résolue avant la production plutôt que d'être découverte après l'usinage.
De quelles informations un atelier d'usinage CNC a-t-il besoin pour établir un devis pour une pièce usinée ?
Un dossier de demande de prix (RFQ) pratique comprend généralement :
- Dessin 2D
- Modèle CAO 3D disponible
- Matériau et trempe
- Quantité
- Révision du dessin
- Tolérances critiques
- État de surface
- Filetages et inserts
- Exigences de traitement thermique
- Exigences de traitement de surface
- Les exigences d'inspection
- exigences de certification des matériaux
Ces informations sont bien plus utiles que le simple fait d'écrire :
« J'ai besoin d'une pièce usinée CNC. »
Plus les exigences fonctionnelles sont définies clairement, plus il est facile de déterminer si l'usinage à partir d'une barre pleine est effectivement le procédé approprié.
Billet, moulage ou forgeage : quelle solution convient le mieux à votre pièce ?
Il n’y a pas de gagnant universel.
La question pertinente est de savoir de quoi la pièce a réellement besoin.
Envisagez l'usinage à partir d'une barre pleine lorsque :
- La quantité est relativement faible
- Le design peut changer
- Les détails usinés avec précision sont importants
- Il est difficile de justifier l'utilisation d'outillage de formage dédié.
- La géométrie est accessible aux outils CNC
- La production rapide de prototypes ou de pièces de rechange est importante.
Envisagez de lancer la rotation lorsque :
- La géométrie se prête bien à la réalisation d'un moule.
- Les caractéristiques internes ou quasi-définitives sont importantes
- Le volume de production peut justifier l'outillage
- La réduction du temps d'usinage est un objectif majeur
Envisagez la contrefaçon lorsque :
- La charge mécanique est un facteur de conception majeur
- La performance en fatigue est importante
- La géométrie se prête au forgeage.
- Le volume de production peut justifier les besoins en outillage et en développement de processus.
Envisagez l'extrusion suivie d'un usinage CNC lorsque :
- La pièce présente une section transversale répétée
- Une grande partie du profil peut être créée avant l'usinage CNC.
- Les autres caractéristiques se prêtent à un usinage secondaire.
Le procédé final doit être sélectionné en fonction du dessin de la pièce, des exigences relatives aux matériaux, de la quantité et des objectifs de production, et non pas uniquement en fonction du mot « billette ».
FAQ sur le métal en billettes
Le billette est-elle simplement en aluminium ?
Non. Le terme « billette » désigne une forme ou un stade de transformation d'un métal brut, et non une catégorie de matériau exclusivement composée d'aluminium. L'acier, l'aluminium, les alliages de cuivre, le titane, l'acier inoxydable et d'autres métaux peuvent être fournis ou qualifiés de « billettes » selon le contexte de fabrication.
Qu'est-ce que l'acier billette ?
Dans la production d'acier, une billette est un produit semi-fini en acier utilisé comme matière première pour une transformation ultérieure en produits tels que des barres et autres produits longs.
L'acier usiné est-il plus résistant que l'acier forgé ?
Ce n'est pas simplement parce qu'on l'appelle billette. Les performances mécaniques dépendent de l'alliage, de l'état du matériau, du procédé de fabrication, de la géométrie, de la charge et des performances requises. Le forgeage peut offrir un sens de grain avantageux pour certaines applications fortement chargées.
Quelle est la différence entre l'acier et l'acier billette ?
L'acier désigne la famille de matériaux. Le terme « billette » décrit une forme semi-finie ou une étape de production. « Acier billette » ne signifie donc pas automatiquement un type d'acier différent.
Pourquoi l'appelle-t-on billet ?
Ce terme désigne une forme métallique intermédiaire utilisée pour des transformations ultérieures. Selon les contextes de fabrication, la billette peut ensuite être laminée, forgée, extrudée, étirée ou usinée.
Le métal usiné est-il meilleur que le métal coulé ?
Ce n'est pas toujours le cas. L'usinage de billettes peut être utile pour la précision, les petites séries et la flexibilité de conception, tandis que le moulage peut être avantageux pour les géométries complexes et les productions en plus grande série.
Le billette est-elle meilleure que le métal forgé ?
Ce n'est pas toujours le cas. Le forgeage peut être avantageux lorsque la déformation contrôlée et le flux de grains sont importants, tandis que l'usinage à partir d'une barre pleine peut être avantageux lorsque la flexibilité, les faibles exigences en matière d'outillage ou les caractéristiques usinées complexes sont importantes.
Les billets de bois sont-ils chers ?
Cela dépend de la pièce. Le prix des matériaux, leur utilisation, le temps d'usinage, l'outillage, les réglages, le contrôle, la finition et la quantité produite influent tous sur le coût final.
Peut-on usiner des billettes de métal par commande numérique ?
Oui. Le fraisage et le tournage CNC permettent de fabriquer des composants à partir de barres de métal massif appropriées. La méthode d'usinage proprement dite dépend du matériau, de la géométrie de la barre, de la géométrie de la pièce finie, des tolérances et de l'accessibilité des outils.
Plats à emporter
Le métal billette n'est pas un matériau magique et n'est pas automatiquement meilleur que le métal coulé ou forgé.
Il s'agit d'une forme initiale ou d'une description de fabrication dont le sens dépend du contexte.
Pour l'usinage CNC, la question importante n'est pas simplement :
« Est-ce une pièce usinée ? »
Les questions les plus utiles sont :
Quel alliage et quelles conditions de matériau sont requis ?
Quelle quantité de matière faut-il enlever ?
Quelles tolérances et surfaces fonctionnelles sont importantes ?
Combien de pièces sont nécessaires ?
La géométrie se prête-t-elle à l'usinage à partir de barres massives ?
Le moulage, le forgeage ou l'extrusion permettraient-ils de réduire les coûts ou d'améliorer les performances ?
Une fois ces questions résolues, le processus de fabrication devient beaucoup plus clair.
Vous avez une pièce que vous envisagez d'usiner à partir d'un billette ?
Veuillez nous envoyer le dessin 2D, le modèle 3D, les spécifications des matériaux, la quantité et les exigences critiques . La pièce pourra ainsi être analysée avant la production afin de déterminer la méthode d'usinage, l'utilisation des matériaux, les tolérances et les exigences de contrôle.