
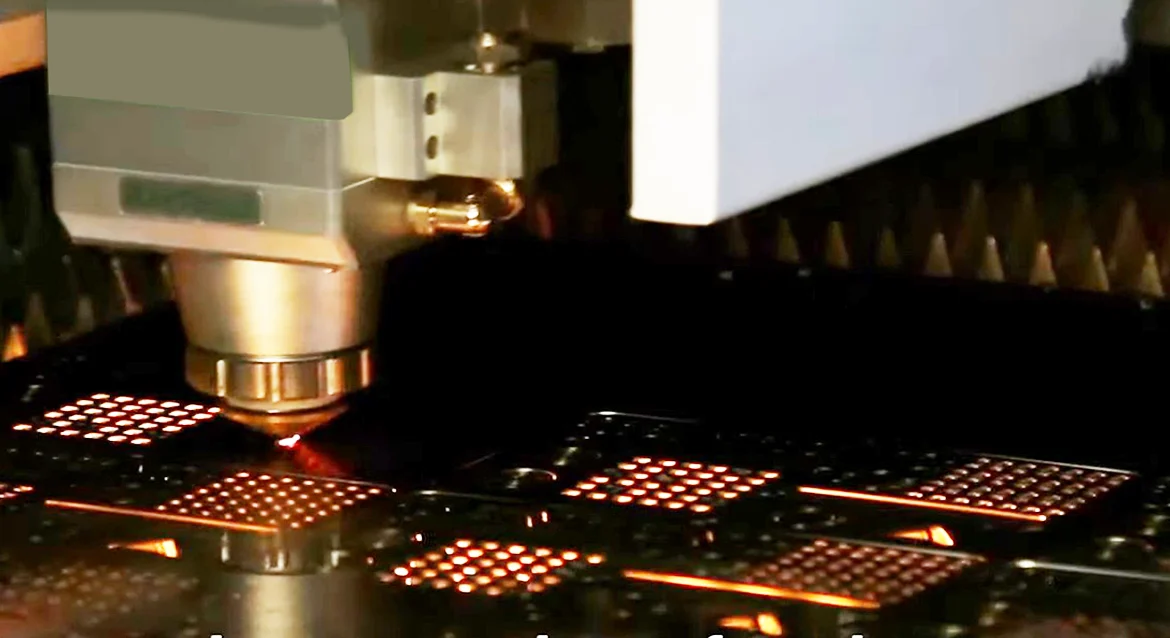
Vous savez peut-être déjà que le fraisage CNC standard ne suffit pas lorsqu'il s'agit de métaux trempés, de titane ou de géométries incroyablement complexes…
Mais quel procédé alternatif correspond réellement à votre projet spécifique ?
Eh bien, vous êtes au bon endroit, car j'ai préparé une analyse complète des 3 principaux types d'usinage par électroérosion.
Choisir la mauvaise méthode peut compromettre vos tolérances, faire grimper vos coûts et ruiner votre calendrier de production.
En tant que partenaire en ingénierie de précision chez MS Machining , je sais que la compréhension des différences techniques exactes entre l'électroérosion à fil , l'électroérosion par enfonçage et l'électroérosion par perçage est le secret d'une production sans faille.
Dans cet article, vous allez apprendre précisément comment choisir le bon procédé pour obtenir une précision submicronique et des coupes sans contrainte pour vos pièces les plus difficiles.
Let's plonger droit dans.
Type 1 : Usinage par électroérosion à fil (EDM à fil)
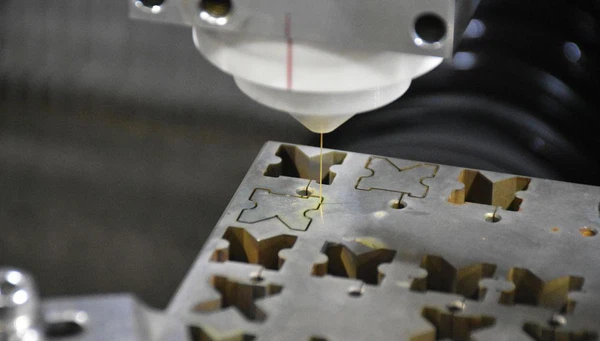
Lorsqu'il s'agit d'obtenir une précision micrométrique sur des matériaux conducteurs, l'électroérosion à fil est souvent la première technique à laquelle on pense. Imaginez une scie à ruban électronique ultra-précise, mais au lieu d'une lame dentelée, on utilise un fil électriquement chargé microscopiquement pour découper le métal.
Ce que c'est
L'usinage par électroérosion à fil (EDM à fil) est un procédé d'usinage sans contact. Il utilise un fil métallique fin et monobrin (généralement en laiton ou en cuivre stratifié) pour découper une pièce immergée dans un bain de fluide diélectrique. Le fil ne touche jamais la pièce ; la découpe est réalisée par des étincelles électriques contrôlées.
Mécanisme clé : Usinage par érosion par étincelles
Le secret réside dans l'usinage par électroérosion . On fait passer un fil à travers la pièce à usiner tandis qu'une décharge électrique génère une chaleur intense (jusqu'à 12 000 °C). Le matériau est littéralement vaporisé sur son passage.
Le fil étant constamment enroulé à partir d'une source neuve, on évite les problèmes d'usure rencontrés avec les outils de coupe traditionnels. Le fluide diélectrique utilisé pour l'électroérosion (généralement de l'eau déminéralisée) élimine les débris microscopiques et refroidit instantanément la zone de coupe.
Idéal pour
Nous utilisons l'électroérosion à fil pour les pièces nécessitant des contours complexes et des angles aigus que le fraisage CNC traditionnel ne peut pas réaliser. Elle est idéale pour :
- Applications traversantes : Matrices de découpe, matrices d'extrusion et plaques d'éjection.
- Matériaux épais : Nous pouvons découper des plaques jusqu'à plus de 300 mm d'épaisseur sans aucune déformation.
- Usinage d'acier à outils trempé : Puisqu'elle fonctionne à l'électricité, la dureté du matériau n'a pas d'importance.
- Géométries complexes : Capable de Électroérosion à fil à 4 axes Découpe permettant de créer des formes coniques ou des profils différents sur le dessus et le dessous de la pièce.
Capacités d'usinage MS (Spécifications techniques)
Voici un aperçu des performances de notre installation d'électroérosion à fil. Ces spécifications expliquent pourquoi cette méthode est privilégiée pour la fabrication de composants de haute précision.
| Fonctionnalité | Spécifications |
|---|---|
| Précision / Tolérance | Tolérances EDM de précision jusqu'à ±0.001 mm (1 micron) |
| Finition de surface | Excellent Finition de surface par électroérosion Ra aussi faible que 0.1 µm |
| Diamètre du fil | Généralement de 0.02 mm à 0.3 mm (permet des rayons d'angle extrêmement petits) |
| Compatibilité des matériaux | Tout métal conducteur : titane, carbure, superalliages, acier |
Pourquoi le choisir
Le principal avantage réside dans l'absence de contrainte mécanique . En l'absence de contact physique ou de force de coupe appliquée à la pièce, les risques de déformation sont éliminés. Ceci est crucial pour l'usinage de pièces délicates ou de matériaux coûteux comme le titane . Si vous exigez des angles internes nets et une finition sans bavure dès la sortie du bain d'usinage, l'électroérosion à fil est la solution idéale.
Types d'usinage par électroérosion : électroérosion par enfonçage
Principes de base de l'usinage par enfonçage
Lorsque nous devons réaliser des formes 3D complexes dans du métal massif, nous utilisons l'électroérosion par enfonçage , largement connue dans l'industrie sous le nom d'électroérosion par piston ou d'électroérosion par enfonçage.
Dans ce procédé, on utilise une électrode de forme spécifique — généralement en graphite ou en cuivre — qui agit comme un poinçon 3D inversé. Lorsque l'électrode s'approche de la pièce à usiner, des étincelles intenses font fondre et vaporisent le métal, épousant ainsi la forme de l'électrode. C'est le principe classique de l'usinage par électroérosion.
Les principales distinctions
La principale différence entre l'usinage par électroérosion par enfonçage et les autres types d'usinage par électroérosion réside dans sa capacité à s'arrêter au milieu d'une pièce.
- Usinage de cavités borgnes : Contrairement aux systèmes à fil qui découpent complètement un bloc, l'électroérosion par enfonçage est conçue pour creuser des poches borgnes et des cavités profondes.
- Outillage personnalisé : L'électrode doit être pré-usinée selon la géométrie exacte que nous souhaitons graver sur la pièce.
- Environnement fluide : L'ensemble de l'opération est entièrement immergé dans des systèmes spécialisés fluide diélectrique pour électroérosionCe fluide agit comme isolant, contrôle l'écartement des étincelles, refroidit la pièce et élimine les débris métalliques microscopiques.
Idéal pour
L'électroérosion par enfonçage, véritable procédé d'usinage sans contact , n'exerce aucune contrainte physique sur la pièce. Elle est donc idéale pour les composants délicats, complexes ou extrêmement durs. Nous l'utilisons généralement pour :
- Fabrication de moules d'injection plastique et de matrices d'emboutissage de haute précision.
- Usinage de cavités borgnes là où les fraises CNC standard ne peuvent tout simplement pas atteindre les coins inférieurs étroits ou les formes internes pointues.
- Intégration directe de détails complexes — tels que des hexagones internes, des cannelures ou des logos complexes — dans des composants en acier à outils trempé, sans risque de casse d'outil.
Type 3 : Perçage par électroérosion (perçage par arrachement)
Parmi les différents types d'usinage par électroérosion , l'électroérosion de perçage (souvent appelée « perceuse de trous ») est la plus spécialisée. Alors que l'électroérosion à fil permet de découper des formes et l'électroérosion par enfonçage de mouler des cavités, cette machine est entièrement dédiée au perçage de petits trous par électroérosion.
Dans mon atelier, nous n'utilisons pas cet outil pour façonner des géométries complexes ; nous l'utilisons pour une pénétration verticale rapide. Il utilise une électrode tubulaire creuse rotative (généralement en laiton ou en cuivre) plutôt qu'une électrode pleine.
Distinction clé : L'électrode creuse
Ce qui change vraiment la donne, c'est la gestion du fluide diélectrique utilisé pour l'électroérosion . Au lieu de simplement immerger la pièce, nous injectons le fluide à haute pression directement au centre du tube de l'électrode rotative.
- Rinçage interne : Le fluide jaillit par le bas de l'électrode, emportant instantanément les particules métalliques érodées.
- Pénétration profonde: Grâce à l'élimination très efficace des débris, nous pouvons percer des trous incroyablement profonds par rapport au diamètre (rapport d'aspect élevé) sans que l'électrode ne se bloque.
- La vitesse: Elle est nettement plus rapide que l'électroérosion par enfonçage pour la réalisation de trous, bien que la finition de surface soit légèrement plus rugueuse.
Idéal pour
J'utilise la perceuse à percussion pour les tâches où le perçage traditionnel est impossible, notamment pour l'usinage d'acier à outils trempé ou de carbure. Comme il s'agit d'un procédé d'usinage sans contact , la dureté du matériau est sans importance : elle coupe le carbure aussi facilement que l'acier doux.
- Trous pilotes pour l'électroérosion à fil : Il est impossible de faire passer un fil à travers un bloc plein. On utilise l'outil de perçage pour créer le trou de départ, afin de pouvoir y passer le fil et commencer la découpe principale.
- Des aubes de turbine: Création d'orifices de refroidissement dans les composants aérospatiaux en superalliages.
- Remplacement des robinets cassés : Si un foret se casse à l'intérieur d'une pièce spécifique, j'utilise l'extracteur de trous pour désintégrer le foret cassé sans endommager le filetage environnant.
Comparaison rapide : Fil, lest et perçage de trous
Pour choisir la machine d'usinage, je commence par analyser la géométrie. Bien que tous les types d'usinage par électroérosion utilisent l'érosion par étincelles pour enlever de la matière, leur configuration et leur application diffèrent. Comprendre les avantages et les inconvénients respectifs de l'électroérosion à fil, de l'électroérosion par enfonçage et de l'électroérosion par perçage est essentiel pour atteindre une précision micrométrique sans dépasser le budget.
Voici comment nous les distinguons en magasin :
| Fonctionnalité | EDM de fil | EDM à plongeur (bélier) | Perçage de trous (perceuse à trous) |
|---|---|---|---|
| Action principale | Découpe les trous et les contours (comme un coupe-fromage) | Électrodes en forme de plongeur pour créer des cavités borgnes | Perce rapidement des trous profonds de petit diamètre |
| Électrode | Fil enroulé (généralement en laiton) | Graphite ou cuivre de forme personnalisée | tube rotatif en laiton ou en cuivre |
| Tolérance | Tolérances EDM de précision (±0.0001″ ou mieux) | Haute précision (généralement ±0.0005″) | Précision standard (±0.001″ – ±0.005″) |
| Idéal pour | Formes 2D complexes, poinçons et matrices d'extrusion | Usinage de cavités borgnes, moules et matrices d'injection plastique | Trous d'amorçage pour l'électroérosion à fil, trous pour broches d'éjection, pales de turbine |
L'électroérosion à fil est ma méthode de prédilection pour tout ce qui exige une précision extrême sur des pièces traversantes. L'électroérosion par enfonçage est la seule option pour créer des formes 3D complexes qui ne traversent pas complètement le bloc. Quant à l'électroérosion par perçage de petits trous, elle est purement utilitaire : rapide et efficace, elle prépare le matériau pour l'usinage par fil.
Pourquoi l'électroérosion à fil est souvent le meilleur choix
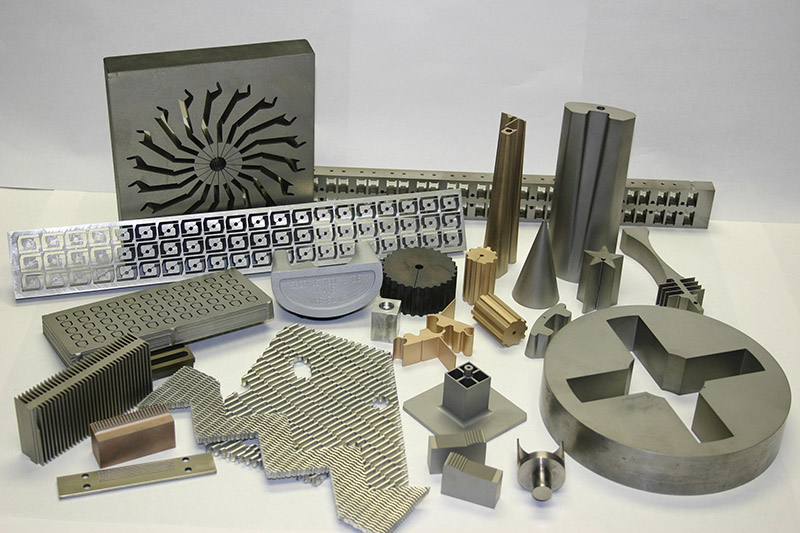
Lors de l'évaluation des différents types d'usinage par électroérosion , l'électroérosion à fil se distingue systématiquement par sa capacité à produire des composants complexes de haute précision. Dans le cadre de la comparaison entre l'électroérosion à fil et l'électroérosion par enfonçage , l'électroérosion à fil offre fréquemment la meilleure solution de base pour répondre aux exigences de l'industrie manufacturière américaine.
Usinage sans stress
Comme il s'agit d'un véritable procédé d'usinage sans contact , le fil de coupe n'entre jamais en contact avec la pièce. Ce sont les étincelles électriques qui assurent l'enlèvement de matière.
- Contrainte mécanique nulle : Les pièces ne se déforment pas, ne se plient pas et ne se déforment pas pendant la découpe.
- Caractéristiques délicates : Permet de produire facilement des composants à parois fines et fragiles qui s'écraseraient sous une fraiseuse CNC standard.
Compatibilité avec les matériaux durs
Si un métal conduit l'électricité, on peut le couper, quelle que soit sa dureté sur l'échelle de Rockwell.
- Parfait pour usinage d'acier à outils trempé sans nécessiter de recuit préalable à l'usinage.
- Tranche sans effort le titane, le carbure de tungstène et les alliages de qualité aérospatiale.
- Aucune déformation de l'outil, ce qui signifie que la dureté du matériau ne compromet pas la forme finale.
Coût vs. Précision
L'obtention d'une précision au micron près entraîne généralement une hausse des coûts de production. L'électroérosion à fil permet de pallier cet inconvénient en garantissant un résultat parfait dès la première opération.
- Tolérances de précision en électroérosion : Présente des tolérances extrêmes qui éliminent le besoin d'opérations de finition secondaires.
- Réduction des coûts d'outillage : Utilise du fil de laiton ou de zinc bon marché au lieu de fraises en carbure coûteuses et fragiles.
- Taux de rebut inférieurs : Une précision prévisible signifie moins de gaspillage de matériaux, ce qui permet de réduire les frais généraux.
Les industries qui utilisent différents types d'électroérosion
Aux États-Unis, dans le secteur manufacturier, trois industries se distinguent par une demande prépondérante pour les différents types d'usinage par électroérosion . Ces industries ne se contentent pas de rechercher la précision ; elles l'exigent car la sécurité et la performance sont en jeu. Qu'il s'agisse d' électroérosion à fil ou par enfonçage , la capacité à usiner les métaux les plus durs sans contact direct révolutionne les applications de l'usinage par électroérosion.
Industrie aerospatiale
Dans le secteur aérospatial, la réduction du poids et la résistance à la chaleur sont primordiales. Nous utilisons intensivement l'usinage par électroérosion du titane, car les outils de coupe traditionnels ne peuvent pas usiner les superalliages réfractaires (comme l'Inconel) sans s'user prématurément ou sans provoquer de fissures dues aux contraintes thermiques. Nous usinons régulièrement des aubes de turbine, des composants de train d'atterrissage et des disques de compresseur avec une précision micrométrique . L'usinage par électroérosion, sans contact, garantit le maintien de l'intégrité structurelle de ces pièces critiques pour le vol.
Médical
C’est là que l’électroérosion à fil de petit diamètre et le travail du fil de haute précision excellent. Lors de la fabrication d’instruments chirurgicaux, de cathéters ou d’implants orthopédiques, la rugosité de surface (Ra) et la précision dimensionnelle obtenues par électroérosion doivent être irréprochables. Ce procédé d’usinage sans contact permet de créer des formes délicates et complexes dans des matériaux biocompatibles difficiles, sans risque de déformation ni de contamination de la pièce.
Automobile
Si la production automobile de masse recourt souvent à l'emboutissage ou au moulage, les moules et matrices nécessaires à la fabrication de ces pièces sont conçus dans des ateliers comme le nôtre. Nous utilisons l'électroérosion par enfonçage pour l'usinage de l'acier à outils trempé afin de créer les moules d'injection complexes et à nervures profondes qui produisent en série les pièces automobiles. C'est également la méthode de référence pour le perçage des trous microscopiques des injecteurs de carburant, permettant d'optimiser le rendement du moteur.
| Industrie | Application clé | Pourquoi utiliser l'EDM ? |
|---|---|---|
| Industrie aerospatiale | Aubes de turbine, pièces de moteur | Découpe les alliages exotiques (titane, Inconel) sans aucune contrainte. |
| Médical | Implants, outils chirurgicaux | Atteint précision au micron sur des géométries minuscules et complexes. |
| Automobile | Moules d'injection, injecteurs de carburant | Essentiel pour usinage de cavités borgnes dans des moules en acier trempé. |
FAQ : Questions fréquentes sur les types de musique électronique
Lorsque des clients nous soumettent des projets complexes, ils ont généralement des questions précises sur les capacités de notre usinage par électroérosion . Voici un aperçu des questions les plus fréquentes que nous recevons concernant les différents types d'usinage par électroérosion.
L'électroérosion à fil peut-elle créer des cavités borgnes ?
Non, ce n'est pas possible. Imaginez l'électroérosion à fil comme une trancheuse à fromage de haute précision : le fil doit traverser complètement la pièce pour effectuer la découpe. Si vous avez besoin d'usiner des cavités borgnes (des poches qui ne traversent pas complètement la pièce), nous utilisons plutôt l'électroérosion par enfonçage . Cette technique consiste à enfoncer une électrode sur mesure dans le matériau, ce qui nous permet de créer des formes complexes au fond, impossibles à réaliser par électroérosion à fil.
Quel est le plus petit diamètre de fil disponible ?
Pour les projets exigeant une précision extrême, nous pouvons réduire l'épaisseur à des dimensions infimes. Les fils standards ont un diamètre d'environ 0,25 à 0,30 mm, mais pour le micro-usinage de haute précision, nous pouvons utiliser des fils aussi fins que 0.02 mm . Cette capacité nous permet d'atteindre une précision micrométrique et des rayons de courbure très serrés, inaccessibles aux outils de fraisage classiques.
L'usinage par électroérosion (EDM) fonctionne-t-il sur des matériaux non conducteurs ?
En général, non. Le procédé reposant entièrement sur la production d'étincelles électriques entre une électrode et la pièce à usiner, le matériau doit être conducteur. Il est particulièrement efficace pour l'usinage des aciers à outils trempés , du titane et du carbure. Pour les céramiques ou les composites, il est généralement nécessaire d'utiliser des variantes conductrices spécialement conçues.
Pourquoi l'électroérosion à fil est-elle plus précise que le fraisage CNC ?
Tout est une question de force. Le fraisage CNC implique un contact physique et une force de coupe, ce qui peut entraîner une déformation de l'outil ou un défaut de tolérance, notamment pour les pièces à parois fines. L'électroérosion à fil est un procédé d'usinage sans contact . Sans pression de coupe, on obtient une absence totale de déformation et une rugosité Ra parfaite , même sur des pièces délicates ou extrêmement dures.