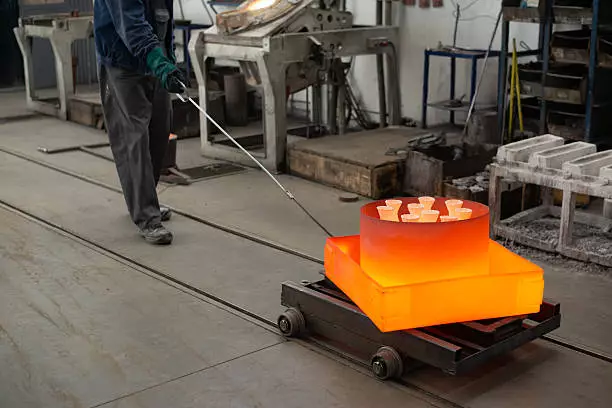
Comprendre le moulage de précision de l'acier inoxydable dans la fabrication moderne
Qu'est-ce que le moulage de précision en acier inoxydable ?
moulage de précision en acier inoxydable, connu historiquement sous le nom de
coulée de cire perdueLe moulage à cire perdue est un procédé de fabrication de précision conçu pour produire des composants métalliques complexes avec une grande précision dimensionnelle et des finitions de surface supérieures. Contrairement au moulage au sable traditionnel, qui crée des surfaces plus rugueuses, le moulage à cire perdue moderne, et plus particulièrement le moulage à cire perdue, permet de produire des pièces métalliques complexes avec une grande précision dimensionnelle et des états de surface supérieurs.
Procédé Silica Sol Utilisée chez MS Machining, cette technique permet la création de pièces quasi-finies. Cette méthode est idéale pour les composants nécessitant des géométries internes complexes ou des parois minces, dont la fabrication par usinage classique serait difficile ou trop coûteuse.
Pièces de précision CNC L'usinage seul. En minimisant le gaspillage de matériaux et en réduisant le besoin d'opérations secondaires importantes, cette technique constitue une solution essentielle pour des industries allant de l'automobile au contrôle des fluides.
Comment fonctionne le procédé de fonderie à cire perdue étape par étape
La transformation de la matière première en composant fini implique une procédure rigoureuse en plusieurs étapes afin de garantir l'intégrité structurelle et la constance dimensionnelle.
- Injection de modèle en cire : On crée un moule en métal, puis on y injecte de la cire fondue pour former une réplique de la pièce finale.
- Assemblage d'arbres : Plusieurs modèles en cire sont fixés à une carotte centrale en cire, créant ainsi un « arbre » pour le traitement par lots.
- Construction de coques (procédé Silica Sol) : L'arbre en cire est trempé dans une barbotine céramique puis recouvert de sable fin. Cette opération est répétée plusieurs fois afin de créer une coque en céramique dure et résistante.
- Déparaffinage: La coque en céramique est chauffée, ce qui provoque la fonte et l'écoulement de la cire, laissant une cavité creuse (la phase de la « cire perdue »).
- Verser: De l'acier inoxydable en fusion est coulé dans la coque en céramique préchauffée, remplissant la cavité pour former la pièce.
- KO et nettoyage : Une fois refroidie, la coque en céramique est cassée et les pièces sont détachées de la grappe.
- Finition: Les pièces moulées subissent un sablage, un meulage des points d'injection et une première inspection avant de passer à l'étape secondaire. pièces CNC de précision usinage si des tolérances plus strictes sont requises.
nuances courantes d'acier inoxydable utilisées en fonderie de précision
Le choix de l'alliage approprié est fondamental pour les performances de la pièce moulée. Nous proposons une large gamme d'aciers inoxydables adaptés à des exigences mécaniques et environnementales spécifiques :
- Acier inoxydable austénitique (304, 304L, 316, 316L) : Les choix les plus populaires pour coulée d'investissement Grâce à leur excellente résistance à la corrosion et à leurs bonnes propriétés mécaniques, les aciers inoxydables de nuance 316L sont particulièrement appréciés pour les applications marines et chimiques.
- Acier à durcissement structural (17-4 PH) : Choisi pour les applications exigeant une résistance, une dureté et une résistance à la corrosion élevées, il est souvent utilisé dans les composants aérospatiaux et industriels lourds.
- Acier inoxydable martensitique (410, 420) : Idéal pour les pièces nécessitant une dureté et une résistance à l'usure élevées, telles que les pièces de pompes et les vannes.
- Duplex en acier inoxydable: Offre une combinaison de haute résistance et d'une résistance exceptionnelle à la fissuration par corrosion sous contrainte, adaptée aux environnements difficiles.
Pourquoi l'acier inoxydable est-il souvent choisi pour les pièces moulées à la cire perdue ?
Lorsqu'il s'agit de choisir un procédé de fabrication, l'association de l'acier inoxydable et du moulage à la cire perdue se distingue souvent. Ce procédé ne se limite pas à la mise en forme du métal ; il permet de créer des composants capables de résister aux conditions les plus extrêmes tout en respectant des tolérances très serrées. Chez MS Machining, nous constatons au quotidien comment cette méthode résout des problèmes d'ingénierie complexes là où d'autres techniques échouent.
Résistance à la corrosion et stabilité des matériaux
La principale raison pour laquelle nos clients privilégient les aciers inoxydables de nuances telles que le 304, le 316 et le 316L réside dans leur résistance intrinsèque à l'oxydation et aux attaques chimiques. Lors du moulage à la cire perdue, le métal en fusion se solidifie dans un environnement contrôlé, garantissant une microstructure homogène. Cette uniformité est essentielle au maintien de la couche d'oxyde passive, qui protège la pièce de la corrosion et de la dégradation. Que le composant soit destiné à un environnement marin, une usine de traitement chimique ou un établissement médical, la stabilité de l'acier inoxydable moulé assure une longue durée de vie. Contrairement aux pièces plaquées, où une simple rayure superficielle peut engendrer une défaillance, la résistance à la corrosion est ici inhérente au matériau.
Résistance mécanique et durabilité pour les environnements exigeants
Le moulage à cire perdue d'acier inoxydable permet de produire des pièces d'une densité et d'une intégrité mécanique exceptionnelles. Grâce à la réduction de la porosité, contrairement à d'autres méthodes comme le moulage en sable, les composants obtenus présentent une résistance à la traction et aux chocs supérieure. Cette durabilité fait du moulage à cire perdue le choix privilégié pour les applications critiques en matière de sécurité. Nous fabriquons régulièrement des pièces qui doivent résister à des pressions élevées, des températures extrêmes et de fortes contraintes mécaniques sans se déformer. L'absence de soudure d'une pièce moulée – qui remplace souvent les assemblages soudés multi-pièces – élimine les points faibles et offre une solution robuste pour les machines industrielles lourdes et les applications automobiles.
avantages en matière de finition de surface et de régularité dimensionnelle
L'un des atouts majeurs du procédé de fonderie à cire perdue Silica Sol que nous utilisons réside dans l'excellent état de surface obtenu dès la sortie du moule. Les valeurs de rugosité typiques se situent entre Ra 3.2 et 6.3, ce qui est nettement plus lisse que la fonderie en sable. Cette capacité à obtenir des pièces quasi-définitives garantit un aspect professionnel et un fonctionnement optimal sans nécessiter d'usinage secondaire important. Toutefois, lorsque des surfaces d'assemblage spécifiques exigent des tolérances encore plus strictes, nous intégrons nos capacités de fonderie à d'autres procédés de moulage.
pièces d'usinage CNC de haute précision Cette approche hybride nous permet de garantir une excellente régularité dimensionnelle pour les grandes séries de production, tout en réduisant les coûts par rapport à l'usinage de la pièce entière à partir d'un bloc massif. La constance du moule assure que chaque pièce, de la première à la millième, réponde aux mêmes spécifications rigoureuses.
Facteurs clés pour déterminer si le moulage à la cire perdue convient à votre pièce
Complexité géométrique et caractéristiques internes des pièces
Si votre conception comporte des passages internes complexes, des contre-dépouilles ou des parois fines difficiles d'accès avec des outils de coupe, le moulage à cire perdue est probablement la meilleure solution. L'usinage de ces éléments à partir d'un bloc massif nécessite souvent des installations 5 axes coûteuses, voire est tout simplement impossible. Notre procédé de moulage à cire perdue à base de sol de silice nous permet de créer des composants complexes, quasi-finis, qui conservent une intégrité structurelle élevée. Cette méthode est idéale pour les pièces où le gaspillage de matière lié à l'usinage serait excessif, nous permettant ainsi de produire efficacement des géométries sophistiquées.
Exigences de tolérance dimensionnelle et de cohérence
Bien que la fonderie à cire perdue offre une excellente précision comparée à la fonderie en sable, ses tolérances linéaires se situent généralement autour des normes ISO 8062 CT4-CT6. Pour de nombreuses applications structurelles, cela est suffisant. Cependant, si votre application exige des ajustements extrêmement précis, comme des surfaces d'appui ou des gorges d'étanchéité, la fonderie brute seule peut s'avérer insuffisante. Dans ces cas, nous utilisons une approche hybride : nous coulons la pièce à une forme quasi-définitive, puis nous procédons à un usinage secondaire pour obtenir les dimensions critiques finales. Ce compromis offre le meilleur des deux mondes : l'efficacité du moulage et la précision des pièces usinées CNC.
Considérations relatives au volume de production et à la répétabilité
Le moulage à cire perdue nécessite un investissement initial en outillage (moules). Pour un seul prototype, l'usinage à partir d'une barre pleine est généralement plus rapide et moins coûteux, car il évite les frais d'outillage. Cependant, dès que votre volume de production atteint plusieurs dizaines ou milliers d'unités, le moulage à cire perdue devient nettement plus rentable. Le coût unitaire chute drastiquement, car nous n'usinons pas de grandes quantités d'acier inoxydable onéreux. Une fois le moule réalisé, nous pouvons reproduire des milliers de pièces identiques avec une grande précision, garantissant ainsi la stabilité de votre chaîne d'approvisionnement.
Besoins après usinage et opérations secondaires
La plupart des pièces hautes performances nécessitent une finition après fonderie. Nous nous spécialisons dans la réduction du coût total de possession en intégrant la fonderie à l'usinage en interne. En moulant la pièce avec une surépaisseur d'usinage minimale, nous réduisons le temps de cycle nécessaire à la production de pièces de précision CNC. La finition de surface est également un facteur majeur ; bien que notre finition de fonderie soit généralement Ra 3.2 – 6.3, de nombreux clients exigent un aspect plus lisse. Nous proposons une gamme complète de services.
services de polissage de l'acier inoxydable pour obtenir des finitions électropolies ou miroir, en gérant l'ensemble du processus, du métal en fusion à l'inspection finale, sous un même toit.
Moulage de précision de l'acier inoxydable par rapport aux autres méthodes de fabrication
Choisir le bon procédé de fabrication ne consiste pas forcément à trouver la « meilleure » méthode en général, mais plutôt la plus efficace pour votre volume et votre géométrie spécifiques. Chez MS Machining, nous accompagnons régulièrement nos clients dans la transition entre ces méthodes à mesure que leurs besoins de production évoluent. Voici comment.
coulée d'investissement se compare avantageusement aux autres solutions.
Moulage de précision versus usinage CNC à partir d'un lingot massif
La principale différence réside ici dans l'utilisation des matériaux et le temps de réglage. L'usinage à partir d'un bloc massif (fabrication soustractive) est idéal pour les petites séries ou les géométries simples car il ne nécessite aucun investissement en outillage. Cependant, pour les formes complexes, l'usinage à partir d'une barre pleine génère un gaspillage important de matériaux et allonge les temps de cycle.
- Déchets matériels : L'usinage CNC peut réduire de moitié, voire plus, votre précieux stock d'acier inoxydable en copeaux. Le moulage à la cire perdue est un procédé de fabrication additive qui utilise la matière uniquement là où elle est nécessaire.
- Volume: Pour 1 à 50 pièces, restez fidèle à pièces de précision cncPour plus de 500 pièces, investir dans un moule de fonderie devient beaucoup plus rentable.
- Approche hybride : La méthode la plus efficace consiste souvent en un moulage « quasi-net » suivi d'un usinage secondaire. Cela réduit considérablement le temps d'usinage tout en maintenant les tolérances serrées. qualité de fonderie d'acier inoxydable et d'usinage CNC.
Moulage de précision versus moulage au sable pour les pièces en acier inoxydable
Bien que les deux procédés soient des moulages, ils répondent à des niveaux de qualité différents. Le moulage au sable est généralement moins coûteux pour les pièces très grandes et lourdes où la finition de surface n'est pas essentielle. Cependant, le procédé de moulage à la cire perdue par sol de silice que nous utilisons offre des résultats supérieurs pour les pièces de précision.
- Finition de surface: Le moulage au sable laisse une texture rugueuse et granuleuse (Ra 12.5+). Le moulage à la cire perdue offre une finition lisse (Ra 3.2 – 6.3), réduisant ainsi le besoin d'un polissage important.
- Tolérances: Le moulage à la cire perdue exige des tolérances linéaires beaucoup plus serrées (CT4-CT6) que les normes plus permissives du moulage au sable.
- Détail: Si votre pièce comporte des logos complexes, des parois fines ou des passages internes délicats, le moulage à la cire perdue permet de reproduire des détails que les moules en sable ne peuvent tout simplement pas.
Moulage à cire perdue vs moulage par injection de métal (MIM)
Le moulage par injection de métal (MIM) est un concurrent sérieux, mais généralement seulement pour les pièces de très petite taille produites en grande série.
- Contraintes de taille : Le procédé MIM est généralement limité aux pièces pesant moins de 100 grammes. Le moulage à la cire perdue est polyvalent et permet de traiter des pièces allant de quelques grammes à 50 kg, voire plus.
- Coûts d'outillage : Les moules MIM sont extrêmement coûteux et nécessitent souvent des volumes de production supérieurs à 10 000 unités pour justifier leur prix. Les moules de fonderie à cire perdue sont plus abordables, ce qui les rend adaptés aux moyennes séries de production.
- Flexibilité de conception: Le moulage à la cire perdue offre une plus grande liberté de conception en ce qui concerne les variations de taille des pièces et d'épaisseur des parois, comparativement aux limitations strictes du MIM.
Structure des coûts : ce qui détermine réellement le prix de la fonderie de précision
Équilibre entre le coût de l'outillage et le coût à long terme
Lors de l'évaluation
coulée d'investissementLe coût initial, souvent source de surprise, provient de l'outillage. Pour créer les modèles en cire nécessaires au processus, il faut d'abord usiner une matrice d'injection en aluminium. Il s'agit d'une dépense initiale qui n'existe pas si l'on usine directement à partir de barres. Cependant, cette structure de coûts devient avantageuse à mesure que le volume augmente. Une fois l'outillage fabriqué, le prix unitaire baisse considérablement par rapport à l'usinage de pièces à partir de billettes. Pour les productions en série, le coût de l'outillage est rapidement amorti, ce qui en fait le choix le plus judicieux financièrement pour les chaînes d'approvisionnement à long terme.
Utilisation des matériaux et réduction des déchets
Les aciers inoxydables de qualité 316L ou 17-4 PH sont des matériaux coûteux. L'un des principaux facteurs de coût en fabrication est la quantité de matière première qui finit en rebuts. Lors de l'usinage de géométries complexes à partir d'un bloc massif, un pourcentage important de matière est enlevé et gaspillé. Le moulage à la cire perdue est un procédé de « quasi-finition », ce qui signifie que le métal est coulé dans un moule qui représente déjà 90 à 95 % de la forme finale. Cela réduit considérablement le gaspillage de matière, vous assurant ainsi de ne payer que pour la pièce elle-même, et non pour les copeaux présents dans l'atelier.
Impact de la marge d'usinage sur le coût total de la pièce
Si la fonderie donne la forme générale, les caractéristiques critiques nécessitent souvent des opérations secondaires pour respecter des tolérances strictes. La « surépaisseur d'usinage » correspond à la couche de métal supplémentaire laissée sur la pièce moulée et qui sera enlevée ultérieurement. Trouver le bon équilibre est essentiel pour maîtriser les coûts.
- Trop d'argent de poche : Augmente le temps d'usinage et l'usure des outils, ce qui fait grimper les coûts.
- Argent de poche insuffisant : Risque de non-nettoyage des surfaces, pouvant entraîner la mise au rebut de pièces.
Parce que nous nous occupons à la fois du casting et de la production de
Pièces de précision CNC En interne, nous optimisons cette marge dès la phase de conception. Nous ne coulons que la matière nécessaire à la finition, minimisant ainsi le temps d'usinage secondaire et, par conséquent, le coût total de votre pièce.
Industries qui utilisent couramment le moulage de précision en acier inoxydable

Le moulage de précision en acier inoxydable est essentiel pour de nombreux secteurs exigeant des composants alliant haute résistance et résistance exceptionnelle à la corrosion. Grâce au procédé Silica Sol, qui permet de réaliser des géométries complexes, nous pouvons produire des pièces dont la fabrication par d'autres méthodes serait trop coûteuse, voire impossible. Chez MS Machining, nous constatons une demande constante de la part d'industries où la moindre défaillance de composants est inacceptable.
Composants d'équipement industriel et de contrôle des fluides
Il s'agit d'une des principales applications de nos pièces moulées. Les systèmes de gestion des fluides utilisent fréquemment l'acier inoxydable pour sa résistance à la corrosion et à la dégradation chimique. Nous fabriquons régulièrement des pièces de ce type.
corps de vannes, turbines de pompes et raccords de tuyauterie qui doivent fonctionner de manière fiable pendant de longues périodes de service.
- Durabilité: Les pièces résistent à une pression élevée et à un flux continu sans érosion.
- Précision: Des tolérances serrées garantissent une étanchéité parfaite dans les assemblages critiques.
- Rendement : La finition de surface lisse du moulage à la cire perdue améliore la dynamique des fluides par rapport au moulage en sable.
Applications automobiles et de transport
Dans le secteur automobile, la recherche d'une meilleure efficacité énergétique et de performances accrues engendre le besoin de pièces légères mais robustes. Les pièces moulées en acier inoxydable sont essentielles pour
collecteurs d'échappement, composants du turbocompresseur et vannes EGRCes pièces doivent résister à des cycles thermiques extrêmes sans se déformer ni se fissurer. Bien que la fonderie fournisse la forme complexe quasi-définitive, nous effectuons souvent des opérations secondaires pour transformer ces pièces brutes en pièces finies.
pièces de précision CNC Prêt pour un assemblage immédiat sur la chaîne de production.
Éléments des systèmes de transformation et d'hygiène des aliments
L'hygiène est primordiale dans l'industrie agroalimentaire. Nous utilisons principalement
Acier inoxydable 304 et 316 pour ces applications car ils sont non réactifs, sans danger pour les aliments et résistants aux produits chimiques de nettoyage agressifs.
- Hachoirs à viande et lames de mixage
- Composants de machine à café
- Valves de distribution de boissons
La finition de surface supérieure obtenue grâce à notre procédé Silica Sol élimine les aspérités et les piqûres où les bactéries pourraient se cacher, aidant ainsi les fabricants à respecter les normes strictes de la FDA et d'hygiène.
Composants liés à l'énergie, au pétrole et au gaz
Les équipements du secteur pétrolier et gazier sont soumis à certains des environnements les plus extrêmes de la planète, notamment à l'eau salée, aux gaz acides et aux boues abrasives. Nous fournissons des composants robustes tels que…
outils de forage, équipements de fond de puits et boîtiers de capteursL'utilisation d'acier inoxydable de haute qualité garantit que ces pièces conservent leur intégrité structurelle sous une pression immense et dans des conditions agressives, réduisant considérablement les temps d'arrêt pour maintenance dans les endroits isolés.
Conseils de conception pour améliorer les résultats du moulage de précision en acier inoxydable
Optimiser la conception de vos pièces pour le procédé de fonderie à cire perdue est la meilleure façon de réduire les coûts et de garantir leur intégrité structurelle. Chez MS Machining, notre équipe d'ingénieurs travaille avec vous pour affiner vos conceptions en vue de leur fabrication (DFM), assurant ainsi une transition fluide entre le dessin numérique et la pièce physique en acier inoxydable.
Recommandations concernant l'épaisseur des parois pour un moulage stable
Le maintien d'une épaisseur de paroi uniforme est essentiel en fonderie de cire perdue pour l'acier inoxydable afin d'éviter les défauts tels que le retrait ou le gauchissement lors du refroidissement. Bien que le procédé au sol de silice permette d'obtenir des parois plus fines qu'en fonderie en sable, le respect de consignes précises garantit la régularité des pièces.
- Uniformité: Maintenez une épaisseur de paroi aussi constante que possible sur toute la pièce.
- Épaisseur minimale : Pour la plupart des nuances d'acier inoxydable, nous recommandons une épaisseur de paroi minimale d'environ 1.5 mm à 2 mm pour les petites pièces.
- Transitions: Si des épaisseurs variables sont nécessaires, utilisez des transitions progressives plutôt que des changements brusques pour permettre un écoulement régulier du métal et un refroidissement uniforme.
Angles de dépouille, congés et réduction des contraintes
Les angles vifs et les angles droits sont des zones de concentration de contraintes susceptibles d'entraîner des fissures lors de la solidification du métal en fusion. Une géométrie appropriée facilite l'écoulement de l'acier inoxydable en fusion dans la coque en céramique et réduit ainsi le risque de défauts.
- Congés et rayons : Il est toujours conseillé d'arrondir les angles internes et externes. Cela renforce la pièce et améliore l'écoulement du matériau.
- Angles de dépouille : Bien que le moulage à la cire perdue nécessite moins de dépouille que d'autres méthodes, l'ajout d'un léger angle (0.5 à 1 degré) aux parois verticales facilite le retrait du modèle en cire du moule d'injection, accélérant ainsi le processus.
- Côtes et goussets : Utilisez des nervures pour renforcer les parois minces plutôt que d'augmenter l'épaisseur totale, ce qui permet d'économiser du poids et des matériaux.
Concevoir d'abord pour la fonderie, l'usinage ensuite.
L'approche la plus rentable consiste à couler la pièce quasi-définitive et à réserver les opérations de haute précision aux étapes secondaires. Tenter de couler directement des pièces aux tolérances extrêmement serrées peut entraîner un taux de rebuts plus élevé. Nous recommandons plutôt de prévoir une surépaisseur d'usinage (généralement de 0.5 mm à 1 mm) sur les surfaces d'assemblage critiques. En combinant la liberté géométrique du moulage avec l'usinage secondaire, nous produisons
pièces de précision cnc qui répondent à des spécifications strictes. Pour des caractéristiques telles que les trous taraudés, les alésages serrés ou les surfaces d'étanchéité planes, il est souvent plus efficace de les usiner après la coulée. Notre usine intègre ces
Composants de fraiseuse CNC directement dans le flux de travail, vous assurant ainsi de bénéficier du meilleur des deux mondes de fabrication sans avoir à gérer la logistique entre plusieurs fournisseurs.
Normes de contrôle et d'inspection de la qualité en fonderie de précision
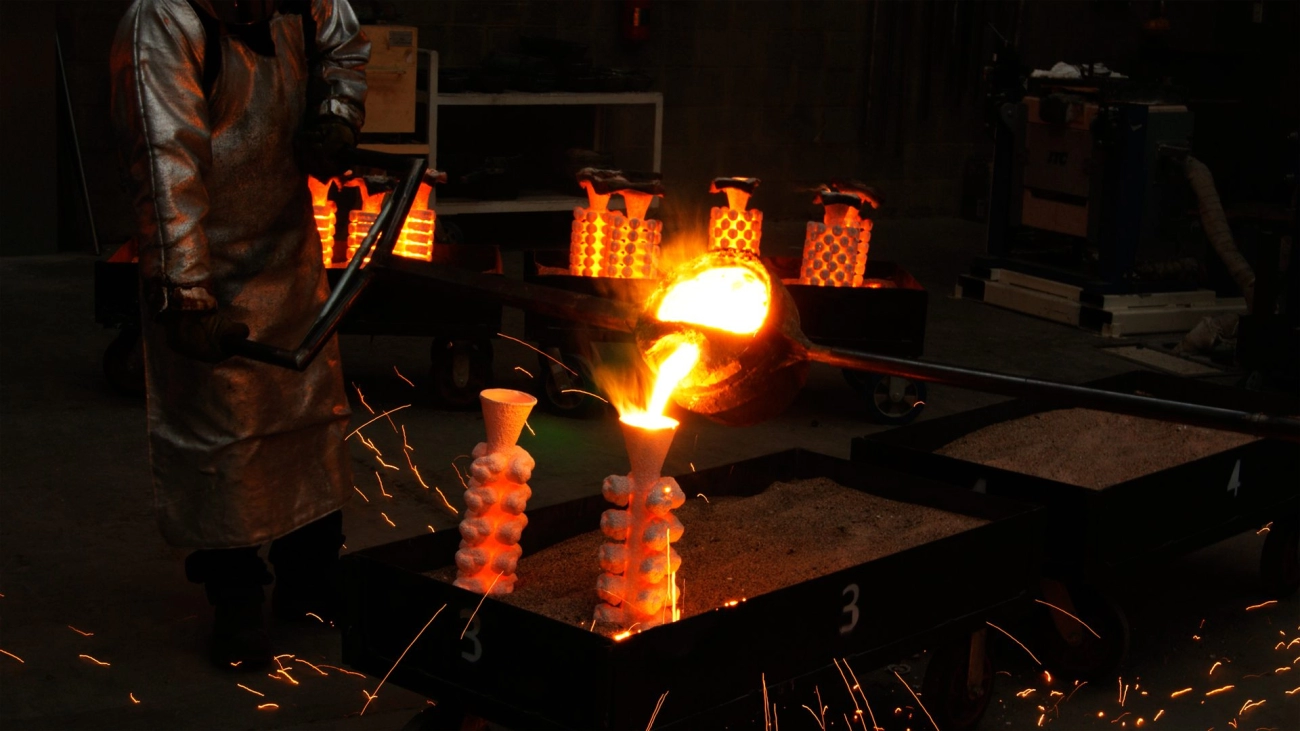
Chez MS Machining, nous savons que la constance est le principal défi de la fabrication. Choisir le moulage de précision en acier inoxydable, c'est opter pour une pièce d'une grande fiabilité mécanique et d'une précision dimensionnelle irréprochable. Notre processus certifié ISO 9001:2015 garantit que chaque pièce répond aux normes industrielles les plus strictes avant son expédition.
Contrôle dimensionnel et contrôle des tolérances
Le contrôle des dimensions est crucial, notamment lors de l'association du moulage et de l'usinage secondaire. Pour les pièces brutes moulées à la cire perdue, nous respectons généralement les normes suivantes :
Normes ISO 8062 (CT4-CT6)Cependant, de nombreuses applications exigent des ajustements plus précis qu'une pièce moulée brute ne peut en fournir. Pour pallier ce manque, nous vérifions les caractéristiques critiques à l'aide de technologies avancées.
Machines de mesure de coordonnées (CMM)Cela nous permet de valider des géométries complexes et de garantir que tout traitement post-moulage aboutit à
pièces métalliques usinées CNC de haute qualité capable de maintenir des tolérances aussi serrées que
± 0.005mm.
- Tolérance de fonderie standard : OIN 8062 CT4-CT6
- Tolérance d'usinage : Jusqu'à ±0.005 mm
- Méthode de vérification: Machines à mesurer tridimensionnelles et jauges étalonnées
Intégrité de surface et prévention des défauts
Un avantage majeur du procédé de fonderie à cire perdue avec sol de silice est la qualité supérieure de l'état de surface obtenu par rapport à la fonderie en sable. Nous atteignons généralement une rugosité de surface de
Ra 3.2 – 6.3 Dès la sortie du moule, nous effectuons des contrôles visuels rigoureux et des tests de pression afin de prévenir les problèmes courants tels que la porosité, le retrait ou les inclusions superficielles. Qu'il s'agisse d'électropolissage, de polissage manuel ou de sablage, nous contrôlons l'intégrité de la surface à chaque étape pour garantir sa conformité aux exigences esthétiques et fonctionnelles.
exigences en matière d'essais de matériaux et de traçabilité
L'utilisation d'un alliage inadapté peut entraîner une défaillance catastrophique sur le terrain. Nous éliminons ce risque grâce à des tests de matériaux rigoureux. Nous utilisons
analyse par spectromètre Nous vérifions la composition chimique de chaque bain de fusion afin de garantir que les nuances telles que 304, 316L ou 17-4 PH répondent aux spécifications exactes. Nous assurons une traçabilité complète de nos produits.
coulée d'investissement Nous assurons le suivi des projets, vous garantissant ainsi la fiabilité des propriétés mécaniques et de la résistance à la corrosion des matériaux. De la matière première initiale au composant final, nous suivons les données afin de garantir la conformité à vos exigences d'ingénierie.
Quand le moulage de précision en acier inoxydable n'est peut-être pas la meilleure option
Bien que le moulage à cire perdue soit une technique performante pour la fabrication de composants complexes en acier inoxydable, il ne constitue pas une solution universelle à tous les défis de production. Chez MS Machining, nous privilégions l'utilisation de l'outil le plus adapté à chaque tâche. Dans certains cas particuliers, des méthodes alternatives, telles que l'usinage direct, s'avèrent plus avantageuses sur les plans financier et logistique.
Géométries simples à très faible volume
Le moulage à cire perdue nécessite la création d'un moule métallique pour produire des modèles en cire. Cela implique un coût d'outillage initial. Si votre pièce a une forme simple — comme un support, un bloc ou un arbre — et que vous n'en avez besoin que de quelques unités, le coût du moule sera probablement supérieur aux économies de matériau. Pour les géométries simples en petites séries (1 à 50 pièces), l'usinage direct à partir de barres standard est presque toujours plus rentable car il permet d'éviter totalement l'investissement initial dans l'outillage.
Tolérances ultra-serrées nécessitant un usinage CNC complet
Le moulage permet d'obtenir des pièces quasi-définitives, avec des tolérances généralement comprises entre CT4 et CT6 (ISO 8062). Cependant, certaines applications exigent une précision micrométrique sur toute la surface, et non seulement sur des éléments spécifiques. Si votre conception requiert des tolérances serrées sur chaque dimension, le moulage peut introduire des variables inutiles. Dans ce cas, il est préférable d'opter pour…
Usinage CNC des métaux Le moulage à partir d'une billette massive garantit une précision optimale sans risque de porosité de fonderie ni de déformation thermique. Nous recommandons souvent la fabrication de **pièces de précision CNC** directement à partir de barres lorsque la géométrie repose sur des ajustements critiques.
Prototypage rapide et contraintes de délais très serrées
Le procédé de fonderie à cire perdue comprend plusieurs étapes : injection de cire, fabrication de la coquille, déparaffinage, coulée et refroidissement. Même avec un délai optimisé, la production de pièces d'essai prend généralement de 2 à 4 semaines. Si vous êtes en phase de recherche et développement et que vous avez besoin d'une pièce physique sous quelques jours pour valider un ajustement, la fonderie est trop lente. Pour les échéances urgentes, nous recommandons généralement d'usiner le prototype pour valider la conception, puis de passer à la fonderie à cire perdue une fois la conception finalisée et les volumes de production requis justifiés.
Comment choisir le bon partenaire en fonderie de précision
Choisir le bon partenaire de fabrication est essentiel lorsque votre projet implique des géométries complexes et des matériaux haute performance. Il vous faut un fournisseur qui maîtrise bien plus que la simple coulée de métal ; il doit comprendre comment la pièce brute de fonderie interagit avec les exigences de l’assemblage final.
Capacité de soutien technique et de retour d'information sur la conception
Un partenaire précieux contribue au processus de conception avant même le début de la production. Chez MS Machining, nous ne nous contentons pas d'accepter un fichier et de le traiter. Notre équipe d'ingénieurs réalise une analyse approfondie de la fabricabilité (DFM) afin d'identifier les défauts de fonderie potentiels et les coûts inutiles. Nous cherchons à optimiser les angles de dépouille, à réduire le gaspillage de matière et à améliorer l'intégrité structurelle. Si un fournisseur ne peut pas fournir de commentaires techniques sur vos dessins 2D ou 3D (STEP, IGS, PDF), vous risquez d'avoir à effectuer des modifications coûteuses ultérieurement. Nous veillons à ce que votre conception soit optimisée pour la fabrication.
coulée d'investissement processus visant à garantir une qualité constante.
Capacité d'intégration d'usinage et de finition
La plupart des pièces moulées en acier inoxydable nécessitent des opérations secondaires pour respecter des tolérances strictes. Faire appel à des fournisseurs distincts pour le moulage et l'usinage allonge les délais et crée des problèmes de traçabilité. Nous y remédions en proposant une solution intégrée qui combine le moulage et le traitement secondaire. Notre usine gère l'intégralité du flux de production. Après le moulage, nous utilisons des équipements de pointe pour…
fraisage CNC pour atteindre des tolérances de précision aussi serrées que ±0.005 mm. Cette intégration garantit que
pièces CNC de précision S'adapte parfaitement sans les tracas logistiques liés à la gestion de plusieurs fournisseurs.
Avantages de la fabrication intégrée :
| Fonctionnalité |
Fournisseur unique (MS Machining) |
Plusieurs fournisseurs |
| Responsabilité |
Un seul interlocuteur pour la qualité |
Le rejet de la responsabilité entre le fondeur et le machiniste |
| Délai De Mise En Œuvre |
Processus simplifié (2 à 4 semaines pour les échantillons) |
Retards dus à l'expédition entre les magasins |
| Prix |
Réduction des coûts de logistique et de manutention |
Frais d'expédition et de majoration cumulés plus élevés |
| Contrôle Qualité |
normes d'inspection unifiées |
Protocoles de mesure incohérents |
Expérience des projets de fonderie d'acier inoxydable
L'acier inoxydable se comporte différemment des autres métaux lors du refroidissement. Sa mise en œuvre requiert un savoir-faire spécifique pour maîtriser le retrait et prévenir la porosité. Nous sommes spécialisés dans le procédé Silica Sol, essentiel à la production de composants en acier inoxydable de haute qualité avec des états de surface exceptionnels (Ra 3.2 – 6.3). Nous possédons une vaste expérience dans la manipulation de différentes nuances, notamment les aciers inoxydables 304, 316, 17-4 PH et Duplex. Notre processus certifié ISO 9001:2015 inclut une analyse rigoureuse des matériaux par spectrométrie afin de garantir que la composition chimique réponde à vos spécifications exactes.
pièces de précision CNC Fabriqués en acier inoxydable, vérifiez que votre partenaire possède une expérience avérée avec ces alliages spécifiques afin de garantir durabilité et performance.