

1. Qu'est-ce que l'usinage micro-CNC ?
1.1 Définition de l'usinage micro-CNC
L'usinage CNC de précision est un procédé de fabrication soustractif spécialisé, conçu pour fabriquer des composants extrêmement petits avec une précision micrométrique. Contrairement à l'usinage conventionnel, qui repose sur l'enlèvement de matière en grande quantité, ce procédé utilise des outils de coupe ultra-miniatures — souvent plus petits que le diamètre d'un cheveu — pour sculpter des géométries complexes. Cette technologie est essentielle à la production de pièces CNC de haute précision , pour lesquelles l'outillage standard ne permet pas d'accéder aux détails requis. Elle fait le lien entre la fabrication macroscopique et la lithographie MEMS (Systèmes microélectromécaniques).
1.2 Micro-usinage CNC vs usinage CNC standard
Bien que les deux procédés reposent sur un code informatique pour guider les outils de coupe, la physique et les paramètres opérationnels diffèrent considérablement. On ne peut pas simplement réduire un procédé de fraisage standard et s'attendre à ce qu'il fonctionne pour des applications micrométriques.
- Vitesse de broche: Le micro-usinage exige des vitesses ultra-élevées, dépassant souvent les 100 µs. 40,000 à 100,000 XNUMX tr / min, afin d'atteindre la vitesse de coupe nécessaire pour les outils de petite taille. Les machines standard atteignent généralement une vitesse maximale d'environ 12 000 tr/min.
- Taille de l'outillage : L'usinage CNC standard utilise des outils mesurés en millimètres ou en pouces. Le micro-usinage utilise des fraises et des forets de diamètres aussi petits que 0.01mm.
- Sensibilité aux vibrations : En usinage standard, les vibrations mineures sont négligeables. En micro-usinage, même la plus infime résonance peut instantanément briser un outil ou ruiner l'état de surface. pièces de précision cnc.
1.3 Qu’est-ce qui est considéré comme « micro » dans la fabrication CNC ?
Dans l'industrie, la définition du terme « micro » repose généralement sur la taille des éléments et les tolérances, plutôt que sur la taille globale de la pièce. Un composant est généralement considéré comme candidat au micro-usinage s'il répond à des critères dimensionnels spécifiques :
- Taille de la fonctionnalité : Géométries ou trous plus petits que microns 100.
- Volume de la partie : Des composants qui s'insèrent généralement dans un Cube de 20 mm.
- Tolérances: Exigences exigeant une précision dans la plage de 0.1 à 5 microns.
Si la production d'une pièce nécessite un microscope pour le contrôle qualité et la mise au point, elle relève sans conteste du domaine de la microfabrication.
2. Jusqu'où peut-on réellement miniaturiser l'usinage micro-CNC ?
Quand on parle de micro-usinage CNC , on quitte le monde de la fabrication traditionnelle pour entrer dans un domaine où la micro-usinage est indispensable. Il ne s'agit plus de fabriquer de simples supports ; il s'agit de créer des géométries complexes qui tiennent sur le bout d'un doigt. L'échelle ici repousse les limites absolues de la physique mécanique, nécessitant un équipement spécialisé capable de se déplacer par incréments inférieurs à la taille d'une seule cellule biologique.
2.1 Caractéristiques à l'échelle du micron expliquées
Dans ce secteur, on ne mesure pas en pouces ni même en millimètres, mais en microns (micromètres). Un micron (µm) équivaut à un millième de millimètre.
Les machines CNC standard offrent généralement des tolérances de l'ordre de +/- 0.005 pouce (127 microns). À l'inverse, les centres d'usinage CNC de micro-usinage fonctionnent avec des résolutions de 1 à 5 microns . Ce niveau de précision nous permet de fraiser des canaux, de percer des trous et de créer des textures de surface pratiquement invisibles à l'œil nu. Nous sculptons ainsi la matière à une échelle où des facteurs environnementaux, comme une variation de température d'un seul degré, peuvent rendre une pièce non conforme.
2.2 Tolérances comparées aux cheveux humains et aux particules de poussière
Pour bien saisir la précision des pièces usinées CNC à l'échelle micrométrique, les comparaisons sont utiles. Dire « 1 micron » est facile, mais se le représenter est plus difficile.
Voici comment les tolérances d'usinage micrométrique se comparent à celles des objets microscopiques courants :
| Objet / Fonctionnalité | Taille approximative |
|---|---|
| Grain de sel de table | microns 300 |
| Cheveux humains (épaisseur) | 50 à 70 microns |
| Globule blanc | 12 à 15 microns |
| Tolérance de micro-usinage | +/- 1 à 2 microns |
Nous usinons régulièrement des pièces dont la taille est 10 à 50 fois inférieure à l'épaisseur d'un cheveu . Si une machine-outil standard est un marteau de chantier, une micro-machine CNC est un scalpel.
2.3 Exemples de pièces micro-usinées à l'échelle réelle
Les applications de composants de cette taille sont vastes et essentielles. Nous ne fabriquons pas de minuscules formes par simple plaisir ; ces pièces sont un moteur d’innovation dans les secteurs médical, aérospatial et électronique. Lors de l’ usinage CNC de métaux à cette échelle, nous travaillons souvent avec des composants spécifiques tels que :
- Micro-buses : Embouts d'injecteurs de carburant avec des trous de moins de 50 microns pour un contrôle précis du fluide.
- Implants médicaux : De minuscules vis en titane et des ancres osseuses utilisées en chirurgie reconstructive.
- Ferrules pour fibres optiques : Composants d'alignement qui doivent respecter des tolérances d'un seul micron pour garantir la transmission des données.
- Montre Gears : Des dents d'engrenage complexes taillées dans du laiton ou de l'acier, à peine visibles sans loupe.
Ces pièces de précision usinées CNC prouvent que, même si leur encombrement est microscopique, leur impact sur les performances est considérable.
3. Explication du processus d'usinage micro-CNC
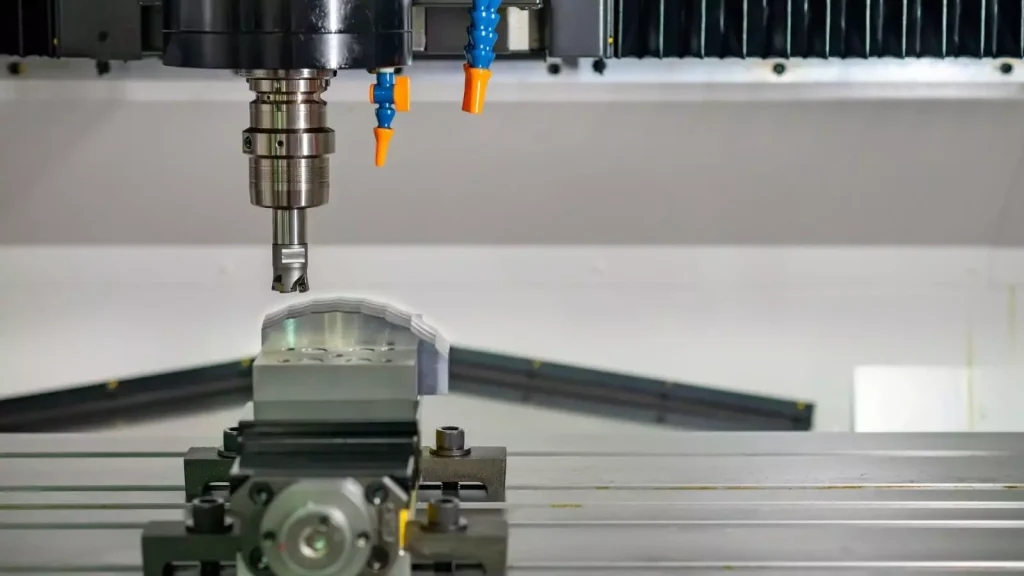
Lorsque l'on entre dans le monde du micro-usinage CNC , les règles du jeu changent. Il ne s'agit plus seulement de miniaturiser les pièces ; il s'agit de maîtriser les lois de la physique à une échelle où la moindre poussière peut ruiner une pièce. Ce procédé exige une refonte complète de notre approche de la fabrication, de la conception numérique à la découpe physique.
3.1 Conception CAO/FAO pour les composants à l'échelle micrométrique
La conception pour le micro-usinage exige une approche différente de celle de la fabrication traditionnelle. En CAO (Conception Assistée par Ordinateur), il faut tenir compte des limitations physiques des outils, souvent plus fins qu'un cheveu. On ne peut pas simplement réduire une pièce standard de 90 %.
La résolution du logiciel de CAO/FAO est ici cruciale. Les paramètres par défaut peuvent arrondir des décimales qui constituent pourtant des dimensions essentielles à l'échelle micrométrique. Nous veillons à ce que notre logiciel soit configuré avec la plus haute précision possible afin de capturer chaque micron de détail. De plus, nous devons concevoir en tenant compte de la déformation de l'outil : les micro-outils étant extrêmement fragiles, la conception doit permettre des trajectoires d'outil n'exerçant pas une pression latérale excessive.
3.2 Stratégies de trajectoire d'outil pour l'usinage de micro-précision
Une fois la conception finalisée, la stratégie de FAO (Fabrication Assistée par Ordinateur) prend le relais. En usinage conventionnel, on privilégie généralement l'enlèvement de matière le plus rapide possible. En micro-usinage CNC , la priorité est donnée à la durabilité de l'outil et à la qualité de la surface.
Nous utilisons des stratégies spécifiques pour protéger les outils fragiles :
- Charge de puce constante : Nous maintenons un engagement constant afin d'éviter tout choc sur l'outil.
- Fraisage trochoïdal : Cette technique réduit la charge sur l'outil en utilisant des mouvements circulaires plutôt qu'un labour en ligne droite.
- Entrée sans stock : Les outils doivent pénétrer dans le matériau en douceur, souvent par rampe plutôt que par enfoncement.
La fabrication moderne utilise souvent l'IA dans l'usinage CNC pour optimiser ces trajectoires d'outils complexes, garantissant ainsi que les vitesses d'avance s'ajustent dynamiquement afin d'éviter la casse des outils tout en maintenant l'efficacité.
3.3 Exigences relatives aux broches à grande vitesse
Il est impossible d'utiliser une micro-fraise à vitesse standard. En raison de son diamètre extrêmement réduit, la vitesse de coupe chute considérablement aux régimes de rotation normaux. Pour une coupe efficace, il faut de la vitesse, et même beaucoup de vitesse.
Pour les pièces de précision CNC à l'échelle micrométrique, nous utilisons des broches à haute fréquence. Voici pourquoi la vitesse est importante :
| Fonctionnalité | Usinage standard | Micro-usinage | Raison de la différence |
|---|---|---|---|
| Plage de régime | 2,000 - 12,000 RPM | 30,000 à 60,000+ tr/min | Les petits outils nécessitent un régime de rotation élevé pour couper le matériau plutôt que de frotter contre lui. |
| Tolérance de faux-rond | <0.01 mm | <0.001 mm | Le moindre jeu (faux-rond) cassera instantanément un micro-outil. |
| L’équilibre | Norme G2.5 | Ultra-Précision | Les vibrations à haute vitesse détruisent la finition de surface. |
3.4 Contrôle de la puce et gestion thermique
La chaleur est l'ennemie de la précision. En micro-usinage, les copeaux produits sont souvent très fins. S'ils ne sont pas évacués immédiatement, ils sont recoupés, ce qui obstrue les minuscules cannelures de l'outil et provoque des cassures.
Dans de nombreux cas, nous privilégions l'air comprimé ou le brouillard d'huile à l'arrosage liquide, car le poids de ce dernier peut parfois déformer un micro-outil. Par ailleurs, la stabilité thermique est impérative. Travaillant avec des tolérances de l'ordre du micron, une variation de température ambiante d'un seul degré peut entraîner une dilatation suffisante de la machine ou du matériau pour rendre la pièce non conforme. La maîtrise de ces principes fondamentaux représente une évolution des techniques d'usinage CNC , repoussant les limites du contrôle de la température et de l'évacuation des copeaux. Notre environnement de travail est rigoureusement climatisé afin de garantir que chaque pièce usinée CNC de précision soit parfaitement conforme aux spécifications.
4. Outils de coupe utilisés en usinage micro-CNC
4.1 Micro-fraises et leurs limitations
Dans les opérations de micro-usinage CNC , les outils de coupe utilisés sont souvent plus petits qu'un grain de riz. Les micro-fraises sont essentielles pour la réalisation de formes complexes, mais elles sont extrêmement fragiles. Contrairement aux outils standards, une micro-fraise possède une très faible résistance mécanique, ce qui signifie que la moindre vibration ou une vitesse d'avance incorrecte peut entraîner une rupture immédiate. Pour pallier ce problème, nous utilisons des broches à grande vitesse afin de maintenir la longueur de coupe nécessaire sans surcharger l'outil. Lorsque nous utilisons une fraiseuse CNC 4 axes pour des micro-géométries complexes, le calcul précis de la charge de copeaux devient crucial pour éviter toute déformation de l'outil, qui compromettrait sinon notre tolérance de ±0.002 mm.
4.2 Micro-forets pour trous ultra-petits
Le perçage à l'échelle micrométrique exige des géométries spécifiques pour une évacuation optimale des copeaux dans des espaces extrêmement restreints. Les forets hélicoïdaux classiques présentent souvent des limites, car les copeaux s'accumulent dans les goujures, provoquant une surchauffe et la casse de l'outil. Pour nos pièces micrométriques de précision , nous utilisons des micro-forets à goujures optimisées et privilégions le perçage par à-coups. Cette technique consiste à retirer fréquemment l'outil pour évacuer les débris. Ce procédé est essentiel pour l'usinage de trous profonds et étroits dans des matériaux comme l'acier inoxydable ou le titane, garantissant ainsi la rectitude et la précision dimensionnelle du trou.
4.3 Outils en carbure vs outils en diamant à l'échelle micrométrique
Le choix du matériau de l'outil de coupe est tout aussi important que celui de la pièce à usiner. Pour les projets de micro-usinage CNC, nous privilégions le carbure monobloc à grains ultrafins, car il offre la rigidité et la tenue de coupe nécessaires pour des tolérances serrées. Les carbures standards sont souvent trop grossiers pour conserver le tranchant requis pour des coupes de l'ordre du micron. Pour les matériaux très abrasifs ou les productions en grande série où l'usure de l'outil doit être minimisée, nous pouvons opter pour des outils en diamant polycristallin (PCD). Bien que plus onéreux, ces outils diamantés, grâce à leur capacité à maintenir une précision dimensionnelle constante sur des milliers de cycles, se révèlent rentables pour les commandes en grande série.
4.4 Revêtements d'outils pour la micro-usinage de précision
Les revêtements jouent un rôle crucial dans l'allongement de la durée de vie des outils et l'amélioration de l'état de surface, notamment pour les alliages difficiles. Dans les applications micrométriques, la chaleur se dissipe difficilement dans les copeaux et se concentre donc dans l'outil ou la pièce. Nous sélectionnons des revêtements spécifiques comme le TiAlN (nitrure de titane et d'aluminium) ou l'AlTiN pour créer une barrière thermique et réduire le frottement. Ceci empêche la dilatation de la pièce due à la croissance thermique, un phénomène catastrophique pour le respect des spécifications micrométriques. Un choix judicieux de revêtement garantit à nos pièces CNC de précision un état de surface lisse (Ra 0.4) dès leur sortie de machine.
5. Défis liés au bridage des pièces dans l'usinage CNC de petite taille
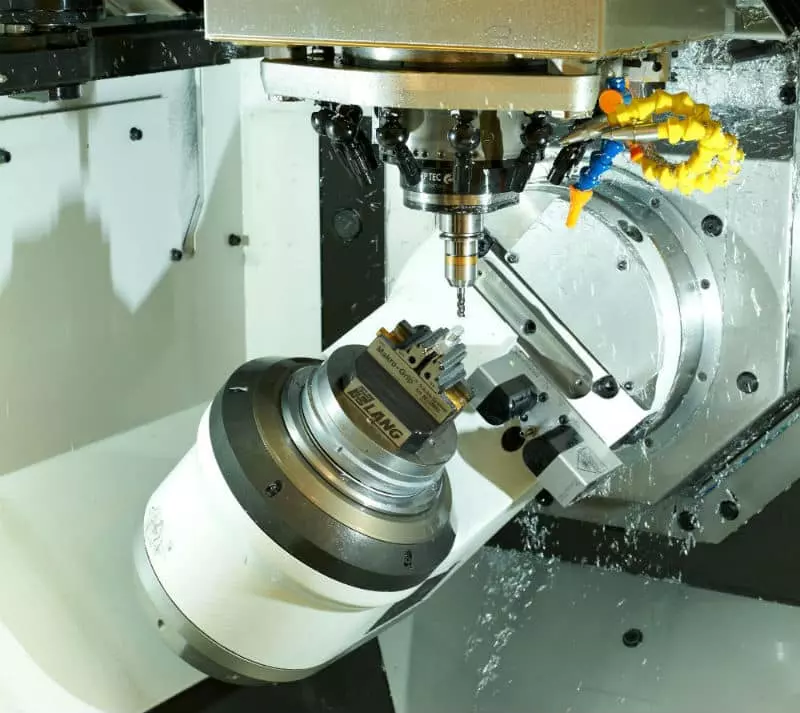
Lorsque l'on réduit des pièces à l'échelle submillimétrique, leur maintien devient aussi complexe que leur usinage. On ne peut pas simplement placer un composant microscopique dans un étau standard et espérer un bon résultat. Les lois de la physique changent et la marge d'erreur disparaît. Un maintien adéquat fait souvent la différence entre une pièce parfaite et un morceau de métal bon à jeter.
5.1 Pourquoi le serrage traditionnel échoue à l'échelle micrométrique
En usinage conventionnel, on utilise une force mécanique importante pour assurer la rigidité des pièces. En micro-usinage CNC , cette même force est destructive. Appliquer une pression de serrage standard à une micro-pièce à parois fines la déformera ou l'écrasera. Le matériau se déforme sous le serrage, est usiné à plat, puis reprend sa forme déformée une fois relâché.
De plus, le dégagement physique représente un véritable casse-tête. Les brides et boulons standard sont souvent plus grands que la pièce elle-même. Ils obstruent les trajectoires d'outil, empêchant les fraises de petite taille d'atteindre les zones nécessaires sans heurter le dispositif de fixation. Nous devons repenser entièrement notre système de fixation pour produire des pièces CNC de précision sans les endommager.
5.2 Dispositifs de vide et micro-dispositifs sur mesure
Pour résoudre le problème de déformation, nous abandonnons l'écrasement mécanique au profit de forces de maintien réparties. Voici comment nous fixons les pièces fragiles :
- Tables sous vide : C'est la solution idéale pour les pièces plates et fines. En utilisant la pression de l'air pour plaquer la pièce contre le sol, on obtient une force de maintien uniforme sur toute sa surface. Cela élimine les déformations et permet d'usiner facilement tous les bords.
- Adhésifs thermoplastiques : Pour les formes irrégulières, nous utilisons souvent des cires ou des colles spéciales. Nous fixons la pièce sur une plaque de montage, l'usinons, puis dissolvons la colle à l'aide de chaleur ou d'un solvant.
- Mâchoires souples personnalisées : Nous usinons des dispositifs de fixation sur mesure qui reproduisent parfaitement la géométrie de la pièce, la soutenant de tous les côtés plutôt que de la pincer en deux points.
Notre installation spécialisée pour l'usinage micro-CNC garantit que même les composants les plus délicats sont maintenus en toute sécurité sans compromettre leur intégrité structurelle.
5.3 Problèmes de contrôle des vibrations et de stabilité
Les vibrations sont l'ennemi de la microfabrication. Sur une pièce de grande taille, de légères vibrations peuvent passer pour un défaut de finition. Sur une pièce micrométrique, elles peuvent casser instantanément un outil de 0,127 mm (0.005 pouce) ou provoquer des écarts de forme qui compromettent les tolérances.
Du fait de la faible force de coupe en micro-usinage, on pourrait croire que la force de maintien peut également être faible. C'est une erreur. Le dispositif de fixation doit être extrêmement rigide pour amortir les vibrations haute fréquence générées par les broches à grande vitesse (souvent supérieures à 40 000 tr/min). Si le dispositif de fixation autorise un mouvement, même infime, l'outil se déforme et la précision est compromise. Nous privilégions les dispositifs de fixation à fort amortissement afin de garantir l' immobilité parfaite des pièces usinées CNC pendant la coupe.
6. Précision et tolérances réalisables en micro-usinage
6.1 Plages de tolérance typiques en usinage micro-CNC
Dans le domaine du micro-usinage CNC , les tolérances de fabrication standard ne sont pas applicables. Nous évoluons dans un secteur où la précision se mesure en microns, et non en millièmes de pouce. Nos équipements sont calibrés pour atteindre des spécifications extrêmement précises, essentielles au bon fonctionnement des micro-assemblages.
Pour la plupart des projets de haute précision, nous travaillons généralement dans les plages suivantes :
- Tolérance micrométrique standard : ±0.01 mm (±0.0004 po)
- Tolérance ultra-précise : ±0.002 mm (±0.00008 po)
- Finition de surface: Ra 0.4 à Ra 3.2
L'obtention de ces performances exige des installations rigoureuses et une stabilité thermique optimale. Lorsque l'on a besoin de pièces CNC de précision s'intégrant parfaitement à des assemblages complexes, le respect de ces exigences strictes est impératif.
6.2 Mesure et contrôle au niveau du micron
La vérification des dimensions à l'échelle micrométrique présente des défis uniques. Il est impossible d'utiliser un pied à coulisse ou un micromètre standard sur une pièce de la taille d'un grain de riz sans risquer de l'endommager ou d'obtenir des mesures inexactes. Nous avons recours à des équipements de métrologie de pointe pour garantir la précision de chaque micron.
Notre processus d'assurance qualité comprend :
- Machines de mesure optique (MMO) : Inspection sans contact utilisant des caméras haute résolution pour mesurer des caractéristiques délicates.
- Machines à mesurer tridimensionnelles (MMT) : Pour la vérification de géométries 3D complexes avec une extrême précision.
- Contrôle à 100 % : Les dimensions critiques sont vérifiées sur chaque unité individuellement, et non pas sur un échantillon aléatoire.
En tant qu'établissement certifié ISO 9001:2015, nous garantissons que nos services d'usinage CNC sur mesure répondent aux exigences rigoureuses d'industries telles que le médical et l'aérospatiale, où la vérification est tout aussi importante que la production.
6.3 Répétabilité vs micro-pièces uniques
Atteindre une tolérance de ±0.002 mm sur un prototype unique est difficile, mais maintenir cette précision sur une production de 10 000 unités constitue le véritable test de compétence. La répétabilité est la pierre angulaire d'une microfabrication réussie.
- Prototypes: Nous nous concentrons sur la validation du concept et la mise au point des trajectoires d'outils pour une précision maximale.
- Production de masse: Nous utilisons des tours automatisés de type suisse et des centres d'usinage 5 axes stables pour garantir que la 10 000e pièce soit identique à la première.
Qu’il s’agisse de la fabrication d’un gabarit unique ou d’une commande en grande série de pièces de précision usinées CNC , nos contrôles de processus minimisent les écarts. Cette constance garantit l’interchangeabilité des pièces et leur fiabilité sur le terrain.
7. Matériaux couramment utilisés en usinage micro-CNC

Le choix du matériau est crucial pour les pièces aux caractéristiques de l'ordre du micron. À cette échelle, la structure granulaire et l'homogénéité du matériau influent bien plus sur la qualité finale des projets d' usinage CNC de micro-usinage que sur celle des pièces usinées de manière classique. Nous travaillons avec une large gamme de matières premières certifiées afin de garantir que chaque composant réponde aux normes industrielles les plus strictes.
7.1 Métaux : aluminium, acier inoxydable, titane
Les métaux demeurent l'élément essentiel de la fabrication de pièces CNC de précision . Nous travaillons fréquemment des alliages de haute qualité qui allient usinabilité et durabilité.
- Aluminium (6061, 7075) : Le choix le plus courant pour les pièces structurelles légères. Il s'usine proprement et permet un traitement à grande vitesse.
- Acier inoxydable (303, 304, 316) : Indispensable pour les applications médicales et alimentaires grâce à sa résistance à la corrosion. Bien que plus difficile à usiner à l'échelle micrométrique, il offre la robustesse nécessaire.
- Titane: Largement utilisé dans l'aérospatiale et les implants médicaux pour son rapport résistance/poids élevé et sa biocompatibilité.
- Laiton et Cuivre : Ces matériaux sont privilégiés pour les contacts et connecteurs électroniques. Notre expertise en Usinage CNC en laiton pour pièces électriques assure une conductivité élevée et un filetage précis même sur les plus petits composants.
7.2 Plastiques et polymères techniques
Pour les applications exigeant une isolation électrique ou un faible coefficient de frottement, les plastiques techniques sont la solution idéale. Le micro-usinage des plastiques requiert un outillage de précision et une gestion thermique rigoureuse afin d'éviter toute fusion ou déformation.
- APERÇU : Un plastique haute performance utilisé dans les implants médicaux et l'aérospatiale en raison de sa stabilité thermique et de sa résistance chimique.
- Delrin (acétal): Reconnu pour son excellente usinabilité et sa stabilité dimensionnelle, il est idéal pour les engrenages minuscules et les leviers de précision.
- PTFE (téflon): Choisi pour son faible coefficient de frottement, il est souvent utilisé dans les applications microfluidiques.
- Polycarbonate et ABS : Couramment utilisé pour les prototypes fonctionnels et les boîtiers résistants aux chocs.
7.3 Matériaux exotiques et difficiles à usiner
Lorsque les alliages standards ne suffisent pas, nous travaillons des matériaux exotiques qui exigent des stratégies d'outillage spécifiques. Les aciers à outils trempés et les superalliages à haute résistance présentent des défis importants en micro-usinage CNC car ils peuvent entraîner une usure rapide des micro-fraises.
- Acier à outils: Utilisé pour la fabrication de moules et de composants résistants à l'usure. Nous obtenons des tolérances serrées malgré la dureté du matériau.
- Alliages trempés : Leur traitement nécessite des montages rigides et des broches sans vibrations afin de maintenir la précision sans casser les micro-outils fragiles.
Nous veillons à ce que, quel que soit le matériau (plastique souple ou titane dur), la finition de surface (Ra 0.4 à Ra 3.2) et les tolérances (±0.002 mm) soient systématiquement maintenues.
8. Applications de l'usinage micro-CNC
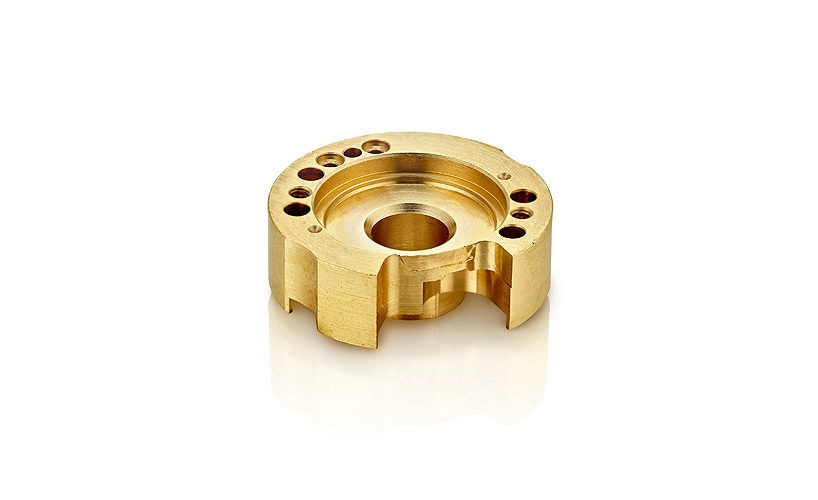
L'usinage CNC de précision n'est pas une simple technologie de niche ; il est le pilier de la miniaturisation moderne. Face à la demande croissante de produits plus petits, plus légers et plus performants, le besoin en pièces CNC de précision avec des tolérances micrométriques a explosé. C'est là que cette technologie a le plus grand impact.
8.1 Dispositifs médicaux et composants chirurgicaux
Le secteur médical est sans doute le principal moteur de la microfabrication. Lorsqu'un composant est destiné au corps humain, la moindre erreur est inacceptable. Nous utilisons l'usinage CNC micrométrique pour créer des géométries complexes que les méthodes traditionnelles ne permettent pas d'obtenir.
Les applications courantes incluent:
- Robotique chirurgicale : De minuscules engrenages et actionneurs qui permettent aux robots de réaliser des interventions chirurgicales mini-invasives.
- Implants : Vis osseuses, implants dentaires et cages spinales en titane biocompatible ou en PEEK.
- Outils de diagnostic: Canaux microfluidiques et boîtiers de capteurs.
Bon nombre de ces composants cylindriques, tels que les vis osseuses et les embouts de cathéters, sont fabriqués en réalité comme des pièces tournées de haute qualité à l'aide de tours CNC de type suisse, qui excellent dans le maintien de la rigidité sur des pièces longues et minces.
8.2 Systèmes de refroidissement aérospatiaux et de précision
Dans le secteur aérospatial, le poids est un facteur crucial. Les ingénieurs s'efforcent constamment de miniaturiser les systèmes de contrôle et les capteurs afin d'économiser du carburant. L'usinage CNC de précision permet de produire des composants légers sans compromettre leur intégrité structurelle.
Au-delà du gain de poids, la gestion thermique est primordiale. Nous usinons des microcanaux dans les échangeurs de chaleur et les plaques de refroidissement. Ces canaux, souvent d'une largeur inférieure à un millimètre, maximisent la surface d'échange thermique pour une dissipation efficace dans les systèmes avioniques et satellitaires.
8.3 Électronique et micro-connecteurs
À mesure que les appareils électroniques grand public deviennent plus fins et plus rapides, leurs composants internes doivent se miniaturiser. Les industries des semi-conducteurs et des télécommunications dépendent fortement des pièces usinées CNC de précision pour assurer notre connectivité.
Les principaux composants de notre machine comprennent :
- Composants de fibre optique : Viroles et manchons d'alignement nécessitant une concentricité submicronique.
- Prises de test : Plaques micro-percées utilisées pour tester les puces semi-conductrices.
- Micro-connecteurs : De minuscules broches et prises pour la transmission de données à haute fréquence.
Contrairement au moulage, qui peut avoir des difficultés avec les parois minces et les tolérances serrées à cette échelle, l'usinage CNC offre les arêtes vives et les surfaces planes nécessaires à un contact électrique parfait.
8.4 Horlogerie et pièces mécaniques de précision
L'horlogerie est la première industrie de microfabrication. Alors que les horlogers traditionnels utilisaient des tours manuels, l'horlogerie moderne s'appuie sur l'usinage CNC pour garantir la régularité et la rapidité.
Nous ne fabriquons pas seulement des engrenages ; nous usinons des platines, des ponts et des échappements aux géométries 3D complexes. La finition esthétique est ici tout aussi importante que les dimensions. Une pièce horlogère micro-usinée ne nécessite souvent, voire pas du tout, de polissage manuel à sa sortie de la machine, préservant ainsi les lignes nettes et précises qui caractérisent les mouvements mécaniques haut de gamme.
9. Avantages de l'usinage micro-CNC
9.1 Précision extrême et résolution des fonctionnalités
En matière de micro-usinage CNC , nous travaillons avec des dimensions où chaque micron compte. Les machines-outils classiques peinent souvent à respecter des tolérances serrées sur des éléments microscopiques, mais notre équipement spécialisé est conçu précisément à cet effet. Nous atteignons systématiquement des tolérances de ±0.002 mm à ±0.01 mm , garantissant ainsi une exécution parfaite même des détails les plus complexes.
Ce niveau de précision est essentiel pour des secteurs comme le médical et l'aérospatiale, où un écart de la taille d'une particule de poussière peut entraîner une défaillance. Grâce à l'utilisation de méthodes d'inspection avancées par machine à mesurer tridimensionnelle (MMT) et par mesure optique (MO), nous vérifions que chaque découpe répond aux exigences strictes des micropièces de précision.
9.2 Liberté de conception pour les composants miniaturisés
L'un des principaux avantages de la technologie CNC pour les petites pièces réside dans sa capacité à créer des géométries complexes, impossibles à réaliser par d'autres méthodes comme le micro-moulage. Grâce à nos fraiseuses 5 axes et à nos tours de type suisse, nous pouvons usiner des contre-dépouilles, des courbes complexes et des détails internes minuscules en une seule opération.
Cette flexibilité permet aux ingénieurs de concevoir sans les contraintes des angles de dépouille ni des problèmes de démoulage. Que vous ayez besoin de composants en métaux robustes comme le titane et l'acier inoxydable ou en plastiques techniques comme le PEEK, notre ingénierie de précision à micro-pointes garantit que la pièce finale correspond parfaitement à votre modèle CAO.
9.3 Évolutivité du prototypage à la production
La micro-usinage offre une transition fluide du concept initial à la production en série. Nous accompagnons les cycles de développement produit, du prototype unique à la production de masse, sans compromis sur la qualité.
- Intervention rapide : Devis rapides et cycles efficaces pour les prototypes.
- Cohérence: Les processus certifiés ISO 9001:2015 garantissent que la millième pièce est identique à la première.
- Versatilité: Passez facilement du fraisage de prototypes à la production en grande série Services de tournage CNC pour les séries de production plus importantes.
Cette évolutivité élimine le besoin de changer de fournisseur à mesure que votre projet se développe, offrant une solution fiable et directe d'usine pour les composants CNC à petite échelle.
10. Défis et limites de l'usinage micro-CNC
Si l'usinage CNC de micro-pièces permet une miniaturisation incroyable, il repousse les limites de la physique de la fabrication. La production de composants aux détails invisibles à l'œil nu exige de surmonter des obstacles considérables, inexistants dans les environnements d'usinage classiques. Nous relevons ces défis au quotidien afin de fournir des pièces conformes à la norme ISO 9001:2015.
10.1 Usure et rupture des outils
Le principal défi du micro-usinage réside dans la fragilité des outils de coupe. Lorsqu'on utilise des fraises et des forets de diamètre inférieur à l'épaisseur d'un cheveu, la moindre vibration, le moindre faux-rond ou la moindre accumulation de copeaux peuvent entraîner une rupture instantanée. Contrairement aux outils classiques, les micro-outils ne s'usent pas simplement ; ils cassent souvent brutalement, sans prévenir.
Ce problème est amplifié lors de la fabrication de pièces usinées en acier trempé ou du travail d'alliages durs comme le titane. Pour y remédier, nous utilisons des broches à grande vitesse et des stratégies de trajectoire d'outil spécifiques afin de réduire les efforts de coupe. Une surveillance constante est essentielle, car la casse d'un outil dans un trou microscopique rend généralement la pièce irrécupérable.
10.2 Stabilité du processus et risque de rebut
L'obtention de pièces CNC d'une précision constante au micron près exige une stabilité absolue du processus. À cette échelle, des facteurs négligeables en usinage macroscopique deviennent des défaillances critiques :
- Dilatation thermique: Un changement de température de quelques degrés seulement dans l'atelier peut modifier les dimensions de plusieurs microns, poussant une pièce hors tolérance (±0.002 mm).
- Homogénéité des matériaux : Des irrégularités dans la structure de la matière première peuvent provoquer une déviation imprévisible lors de la découpe.
- Vibration: Même de légères vibrations du sol peuvent se transmettre à la pièce à usiner, ruinant ainsi la finition de surface (Ra 0.4).
Ces variables augmentent le risque de rebuts. Nous atténuons ce risque grâce à des protocoles de préparation rigoureux et à un contrôle à 100 % par des systèmes de mesure optiques de pointe, garantissant ainsi que seuls des composants parfaits quittent l'atelier.
10.3 Considérations relatives aux coûts par rapport à l'usinage CNC conventionnel
L'usinage micrométrique par CNC est généralement plus coûteux par unité de volume que l'usinage conventionnel. Les facteurs de coût sont différents :
- Temps de cycle : Nous devons souvent faire fonctionner les machines à des vitesses d'avance plus faibles afin de protéger les outils fragiles, ce qui allonge le temps de production.
- Coûts d'outillage : Les micro-outils sont spécialisés et ont une durée de vie plus courte, ce qui augmente les coûts des consommables.
- inspection: Vérification des tolérances sur pièces de précision CNC nécessite un équipement de métrologie sans contact haut de gamme, ce qui augmente les frais généraux.
Toutefois, pour des secteurs comme le médical et l'aérospatiale, cet investissement est indispensable. Sa valeur réside dans la capacité à créer des géométries complexes et fonctionnelles, impossibles à fabriquer par estampage ou moulage. Nous nous attachons à optimiser le processus afin de maintenir des coûts compétitifs, tout en préservant notre modèle de prix direct usine.
11. Micro-usinage CNC comparé aux autres méthodes de microfabrication
Pour la fabrication de composants de très petite taille, l'usinage CNC n'est pas la seule option, mais c'est souvent la plus polyvalente. Si des méthodes comme l'électroérosion et l'usinage laser ont leur utilité, comprendre les atouts de l'usinage CNC permet de choisir le procédé le plus adapté à votre projet.
11.1 Micro CNC vs EDM
L'usinage par électroérosion (EDM) est une alternative courante, notamment pour les métaux durs. Cependant, la différence fondamentale réside dans la mécanique du procédé et les limitations des matériaux.
- Polyvalence des matériaux : L'usinage par électroérosion (EDM) ne fonctionne que sur les matériaux conducteurs. Si vous avez besoin de plus d'informations, veuillez nous contacter. pièces de précision cnc Fabriquées à partir de plastiques techniques non conducteurs comme le PEEK ou le Delrin, les pièces ne peuvent être usinées par électroérosion. La micro-usinage CNC permet d'usiner aussi bien les métaux que les plastiques avec aisance.
- La vitesse: L'électroérosion est généralement un procédé plus lent qui implique l'érosion du matériau. Le fraisage et le tournage micro-CNC sont nettement plus rapides, ce qui les rend plus adaptés aux séries de production.
- géométrie: Si l'électroérosion est excellente pour les rainures profondes et étroites ou les angles internes aigus, la commande numérique par ordinateur (CNC) est supérieure pour la création de contours de surface 3D complexes.
11.2 Micro-usinage CNC vs micro-usinage laser
Le micro-usinage laser utilise un faisceau focalisé pour ablater la matière. Il est incroyablement précis, mais engendre des effets thermiques secondaires que l'usinage CNC évite.
- Zone affectée par la chaleur (ZAT) : Les lasers génèrent une chaleur intense susceptible d'altérer la microstructure du matériau au niveau de la zone de coupe. Le micro-usinage CNC, quant à lui, est un procédé « à froid » qui préserve les propriétés mécaniques initiales du matériau.
- Capacité 3D : Les lasers sont avant tout des outils de découpe 2D. Ils peinent à réaliser les géométries 3D complexes et les contre-dépouilles que nos centres d'usinage CNC 5 axes réalisent sans effort.
- Finition de surface: L'usinage CNC permet d'obtenir des finitions de surface plus lisses (jusqu'à Ra 0.4) sans les couches de refusion souvent laissées par le traitement laser.
11.3 Quand l'usinage CNC est le meilleur choix
Choisir l'usinage CNC de micro-précision est généralement la bonne solution lorsque votre projet exige une combinaison de géométrie 3D complexe, de propriétés de matériaux spécifiques et de tolérances serrées sans distorsion thermique.
Nous recommandons l'usinage CNC lorsque :
- Contraintes matérielles : Vous utilisez des matériaux non conducteurs ou des alliages sensibles à la chaleur.
- Géométries complexes : Cette pièce nécessite un véritable contourage 3D, ce qui constitue un atout majeur de notre savoir-faire. services de fraisage CNC de précision.
- Production en volume: Vous avez besoin d'un processus qui puisse s'adapter efficacement, du prototype à des milliers d'unités.
- Intégrité des surfaces : L'application exige une surface exempte de zones affectées thermiquement ou de couches refondues.
Pour des secteurs à forts enjeux comme le médical et l'aérospatiale, la fiabilité et la répétabilité du CNC en font la norme pour la production de pièces de précision CNC à l'échelle micrométrique.
12. Comment choisir un partenaire pour l'usinage micro-CNC
Trouver un atelier qui prétend pouvoir usiner des petites pièces est facile ; en trouver un qui garantit des résultats constants en micro-usinage CNC, c’est une autre histoire. Lorsqu’il s’agit de composants à peine visibles à l’œil nu, la marge d’erreur est infime. Il vous faut un partenaire qui traite les microns comme des pouces.
Voici ce que vous devez examiner attentivement avant de remettre vos plans.
12.1 Capacités des équipements et des machines
Il est impossible de produire des pièces à l'échelle micrométrique sur une fraiseuse 3 axes standard conçue pour les composants automobiles lourds. Les lois de la physique ne s'y prêtent pas. Lors de la sélection d'un fournisseur, privilégiez les machines équipées de broches à haute fréquence (souvent supérieures à 40 000 tr/min) et présentant une excellente stabilité thermique.
Les équipements standards ne disposent souvent pas de l'amortissement des vibrations nécessaire à l' usinage CNC de précision pour des pièces inférieures à 1 mm. Nous privilégions les tours suisses spécialisés ou les centres d'usinage 5 axes de haute précision. Ces machines permettent de réaliser des géométries complexes sans déplacement de la pièce entre les dispositifs de fixation, un point crucial pour garantir la précision. Si votre partenaire potentiel utilise uniquement des configurations traditionnelles, il est probable qu'il ne puisse pas gérer les subtilités de la microfabrication. Pour les géométries complexes, l'intégration de capacités avancées de tournage et de fraisage CNC est souvent une condition sine qua non de la réussite.
Liste de vérification du matériel clé :
- Broches à haut régime : 30 000 à plus de 60 000 tr/min pour les petits outils.
- Tours de style suisse : Indispensable pour les micro-pièces longues et fines.
- Contrôle des vibrations : Socles en béton polymère ou fondations isolées.
- Gestion des micro-outils : Systèmes de mesure d'outils laser.
12.2 Expérience en matière de tolérances à l'échelle micrométrique
L'expérience en usinage général ne se transpose pas automatiquement à la micro-usinage. À cette échelle, le faux-rond de l'outil, la dilatation thermique et même les variations de pression atmosphérique dans l'atelier influent sur les dimensions finales. Il vous faut une équipe qui comprenne la précision requise en fraisage CNC lorsque la tolérance est de +/- 1 micron.
Renseignez-vous précisément sur leur processus de contrôle qualité. Un pied à coulisse standard est inutile dans ce cas. Un atelier compétent doit disposer de systèmes de mesure vidéo sans contact, d'interféromètres à lumière blanche ou de machines à mesurer tridimensionnelles optiques à fort grossissement. S'ils ne peuvent pas mesurer avec précision, ils ne peuvent pas fabriquer.
Questions a poser:
- Quelle est la plus petite dimension de détail que vous ayez usinée avec succès ?
- Disposez-vous de salles d'inspection à température contrôlée ?
- Quel est votre taux de recyclage pour pièces de précision cnc avec des tolérances serrées ?
12.3 Expertise en matière de matériaux et d'industrie
Le micro-usinage se comporte différemment selon le matériau. La découpe de microstructures dans du PEEK est une opération totalement différente de l'usinage de micro-engrenages en acier inoxydable trempé ou en titane. Les forces de coupe, la génération de chaleur et les stratégies d'évacuation des copeaux sont radicalement différentes.
Votre partenaire doit justifier d'une solide expérience dans votre secteur d'activité. Les fabricants de dispositifs médicaux exigent des ateliers certifiés ISO 13485, tandis que les clients du secteur aérospatial privilégient la norme AS9100. Un atelier spécialisé dans les boîtiers en aluminium pourrait rencontrer des difficultés avec les alliages exotiques utilisés en robotique microchirurgicale. Avant de lancer une production, assurez-vous toujours qu'il a déjà travaillé votre matériau spécifique à l'échelle micrométrique.
13. Tendances futures de l'usinage micro-CNC
Le secteur manufacturier évolue constamment vers des méthodes de production plus petites, plus rapides et plus intelligentes. En repoussant les limites du possible grâce à l' usinage CNC de micro-précision , nous observons des tendances marquantes qui définiront la prochaine décennie de la fabrication de précision.
13.1 Automatisation et microfabrication intelligente
L'automatisation n'est plus réservée aux grandes chaînes de production automobile ; elle devient essentielle dans les environnements de micro-précision. Les micro-pièces étant souvent trop petites pour être manipulées manuellement avec précision, les systèmes robotisés de chargement et de déchargement sont indispensables pour garantir la constance de la production.
- Surveillance en cours de processus : Des capteurs intelligents surveillent désormais en temps réel les vibrations et la dilatation thermique de la broche, ajustant instantanément les paramètres pour maintenir les tolérances de ±0.002 mm requises.
- Fabrication sans éclairage : Les tours suisses automatisés permettent une production 24h/24 et 7j/7 de microcomposants complexes sans intervention constante d'un opérateur.
- Qualité axée sur les données : L'intégration directe des données d'inspection dans le flux de travail d'usinage garantit que l'usure des outils est compensée avant qu'une pièce ne devienne non conforme.
13.2 Usinage hybride et intégration additive
L'une des évolutions les plus prometteuses est la convergence des technologies soustractives et additives. Alors que le fraisage traditionnel enlève de la matière, les systèmes hybrides permettent de créer des géométries internes complexes avant de les finir par un usinage de précision.
- Intégration laser : La combinaison micro-usinage CNC La technologie laser permet de réaliser des caractéristiques physiquement impossibles avec des outils de coupe classiques. Par exemple, Découpeuse laser CNC peuvent créer des caractéristiques microscopiques distinctes ou des textures de surface qui complètent la précision structurelle des pièces usinées.
- Impression 3D + CNC : L'impression 3D métal (DMLS) crée la forme quasi-définitive, et l'usinage micro CNC fournit les surfaces critiques finales et les tolérances serrées.
13.3 Du micro-usinage au nano-usinage
Avec la miniaturisation des dispositifs électroniques et médicaux, la frontière entre le micromètre (millionièmes de mètre) et le nanomètre (milliardièmes de mètre) s'estompe. Si les normes industrielles actuelles en matière de micro-usinage de pointe se situent dans la gamme du micron (0.001 mm – 0.010 mm), la demande en finitions de surface à l'échelle nanométrique est en pleine croissance.
- Qualité de surface: L’obtention de valeurs de rugosité de surface (Ra) nettement inférieures à 0.4 nécessite un outillage ultra-précis et des procédés abrasifs spécialisés.
- Science matérielle: L'usinage à cette échelle exige une compréhension approfondie des structures granulaires des métaux comme le titane et l'acier inoxydable, car la taille des grains elle-même peut affecter la géométrie finale de la pièce.
FAQ : Usinage micro-CNC
À quoi sert l'usinage micro-CNC ?
L'usinage CNC de précision est utilisé pour fabriquer des composants extrêmement petits et complexes exigeant une grande précision. C'est le procédé de prédilection pour la création de pièces aux géométries complexes, souvent trop petites pour être visibles à l'œil nu. Nous utilisons cette technologie pour produire des composants critiques tels que des instruments chirurgicaux, de minuscules connecteurs électroniques, des injecteurs de carburant et des microcapteurs. En bref, si vous avez besoin de pièces CNC de précision de la taille d'un ongle, c'est le procédé que nous utilisons.
Jusqu'où peut-on miniaturiser l'usinage CNC ?
La technologie moderne de **micro-usinage CNC** nous permet de travailler avec des dimensions incroyablement réduites. Nous usinons couramment des pièces d'un diamètre de 0.5 mm, voire moins, avec des caractéristiques internes de l'ordre du micron. Grâce à des équipements spécialisés tels que des centres de tournage CNC et des tours suisses, nous pouvons percer et fraiser des formes d'une précision extrême, garantissant ainsi une exécution parfaite même des plus petits détails.
Quelles tolérances peut-on atteindre avec l'usinage micro-CNC ?
Chez MS Machining, nous sommes spécialisés dans le respect des tolérances ultra-serrées requises pour les applications à l'échelle micrométrique. Nos équipements et procédés permettent d'atteindre des tolérances allant de **±0.002 mm à ±0.01 mm**. Ce niveau de précision est maintenu grâce à un contrôle rigoureux des processus et vérifié par des systèmes de mesure optiques de pointe, garantissant ainsi que chaque microcomposant réponde aux spécifications exactes.
L'usinage micro-CNC est-il adapté à la production de masse ?
Oui, cette technologie est hautement évolutive. Bien que la mise en place d'un **usinage CNC de micro-découpe** exige une expertise considérable, une fois le processus optimisé, elle se révèle idéale pour la production en grande série. Notre usine est équipée pour gérer l'ensemble du processus, du prototypage initial à la production en série à grande échelle. L'usinage de type suisse est particulièrement efficace dans ce domaine, permettant des temps de cycle rapides pour des pièces complexes de petit diamètre, sans compromis sur la qualité.
Quels sont les secteurs industriels qui dépendent le plus de l'usinage de micro-précision ?
Les industries qui exigent miniaturisation et haute fiabilité sont les principaux utilisateurs de **micro-usinage CNC**.
* **Médical :** Pour les implants, les instruments chirurgicaux et les dispositifs de diagnostic.
* **Électronique :** Pour les micro-connecteurs, les supports de puces et les composants de boîtier.
* **Aérospatiale :** Pour les capteurs, les actionneurs et l'instrumentation.
* **Optique :** Pour les montures d'objectifs et les composants à fibre optique.