Introduction
Le formage des métaux est un procédé largement utilisé dans l'industrie manufacturière pour produire des composants allant de simples supports à des structures en bois et des panneaux automobiles. Contrairement à l'usinage, qui crée une pièce en enlevant de la matière, le formage modifie la forme d'une pièce par déformation contrôlée tout en préservant la majeure partie du matériau. Cette différence fait du formage une option efficace pour de nombreuses applications où la géométrie requise peut être obtenue sans enlèvement important de matière.
Le choix d'un procédé de formage ne se limite pas à opter pour le pliage, l'emboutissage ou le forgeage. Les propriétés du matériau, la géométrie de la pièce, les exigences dimensionnelles, le volume de production et les opérations de fabrication ultérieures sont autant d'éléments qui déterminent si le formage est une solution appropriée. Un procédé performant pour un boîtier en tôle mince peut ne pas convenir à un composant structurel épais, et une pièce pouvant être formée à sa forme de base peut nécessiter un usinage pour obtenir ses fonctionnalités.
Dans la pratique industrielle, le formage des métaux s'inscrit souvent dans un processus de production plus vaste, plutôt que de constituer une solution isolée. Les pièces formées peuvent subir des opérations de soudage, de traitement thermique, d'usinage CNC, de finition de surface et de contrôle avant de devenir des produits finis. Comprendre l'interaction de ces procédés permet aux ingénieurs de prendre des décisions de conception éclairées et d'optimiser la planification de la production.
Cet article explique les méthodes courantes de formage des métaux , le comportement des matériaux lors du formage, les principales considérations de conception et le rôle de l'usinage CNC dans la production de composants métalliques finis.
Qu'est-ce que le procédé de formage des métaux ?
Le formage des métaux désigne un ensemble de méthodes de fabrication qui remodèlent le métal par déformation plastique. Au lieu d'enlever de la matière, une force extérieure est appliquée jusqu'à ce que le métal change de forme de façon permanente. Tout au long de ce processus, le volume du matériau reste quasiment constant, tandis que sa géométrie est modifiée pour répondre aux exigences de conception.
La capacité d'un métal à se déformer plastiquement dépend de ses propriétés mécaniques. Lorsque la force appliquée dépasse sa limite d'élasticité, le métal ne reprend plus sa forme initiale après la suppression de la charge. Cette déformation permanente permet aux fabricants de réaliser des coudes, des courbes, des brides, des profilés en U et d'autres géométries sans perte de matière significative.
Le formage des métaux, qui consiste à remodeler la matière première, permet généralement une utilisation plus efficace des matières premières que l'usinage par enlèvement de matière. Il est couramment appliqué aux tôles, barres, tubes et billettes, selon la méthode de formage employée.
Bien que le principe paraisse simple, la réussite du formage exige une maîtrise précise de l'outillage, de la force, du comportement du matériau et des variations dimensionnelles. De faibles variations d'épaisseur ou de propriétés mécaniques du matériau peuvent influencer la forme finale d'une pièce.
Formage des métaux, fabrication métallique et usinage CNC
Ces termes de fabrication sont souvent utilisés ensemble, mais ils décrivent différents aspects de la production.
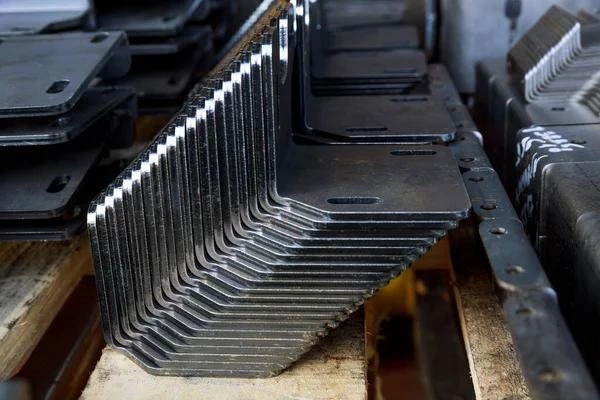
Le formage des métaux consiste à remodeler la matière par déformation. Des procédés tels que le pliage, le laminage, l'estampage et le forgeage appartiennent à cette catégorie.
La fabrication métallique est un concept de production plus large qui englobe le formage, la découpe, le soudage, l'usinage et l'assemblage. Un composant fabriqué peut passer par plusieurs étapes de production différentes avant d'être finalisé.
L'usinage CNC est un procédé d'enlèvement de matière qui permet d'obtenir des dimensions précises en retirant du métal à l'aide d'outils de coupe commandés par ordinateur. Il est généralement privilégié lorsque les pièces nécessitent des caractéristiques qui ne peuvent être obtenues par simple formage, telles que des trous taraudés, des poches de précision, des logements de roulement ou des surfaces de montage à tolérances serrées.
Plutôt que de s'opposer, ces méthodes de fabrication se complètent souvent. Le formage permet d'obtenir la forme générale de manière efficace, tandis que l'usinage assure la précision dimensionnelle nécessaire aux fonctions.
Comportement des matériaux lors du processus de formage des métaux
Il est essentiel de comprendre comment les métaux réagissent aux forces de formage pour choisir un procédé de fabrication. Différents matériaux se comportent différemment sous charge, et ces différences influent à la fois sur leur aptitude à la fabrication et sur la qualité de la pièce finale.
Plutôt que de considérer le formage uniquement comme une opération de mise en forme, les ingénieurs évaluent également comment la déformation affecte les propriétés mécaniques, la stabilité dimensionnelle et la probabilité de défauts.
Limite d'élasticité et déformation plastique
Chaque métal possède une plage d'élasticité durant laquelle il se déforme temporairement sous l'effet d'une contrainte. Si la force est relâchée avant d'atteindre la limite d'élasticité, le matériau reprend ses dimensions initiales.
Le procédé de formage des métaux opère au-delà de cette plage élastique. Dès que la contrainte appliquée dépasse la limite d'élasticité, une déformation permanente se produit, permettant au matériau de conserver sa nouvelle forme après la suppression de la charge.
Les limites d'élasticité des matériaux varient, ce qui implique que la force de formage doit être adaptée au matériau transformé. Les matériaux à haute résistance nécessitent généralement des forces de formage plus importantes et peuvent imposer des contraintes plus élevées aux outillages et équipements.
Cette relation explique également pourquoi les paramètres de fabrication ne peuvent pas être simplement transférés d'un matériau à un autre sans ajustement.
Ductilité et formabilité
La ductilité décrit la capacité d'un matériau à se déformer sans se fissurer. C'est l'une des caractéristiques les plus importantes qui influencent sa formabilité.
Les matériaux à ductilité plus élevée peuvent généralement subir des déformations plus importantes avant rupture, ce qui les rend adaptés aux opérations impliquant une déformation significative.
Les alliages d'aluminium, par exemple, sont largement utilisés car de nombreuses nuances allient un poids relativement faible à une bonne formabilité. L'acier inoxydable offre une excellente résistance à la corrosion, mais nécessite souvent une force de formage plus importante en raison de sa résistance élevée et de son écrouissage. Les aciers à haute teneur en carbone peuvent offrir une dureté accrue, mais leur formabilité est généralement inférieure à celle de l'acier doux.
Le choix des matériaux influence donc non seulement les performances finales d'un composant, mais aussi le processus de fabrication nécessaire à sa production.
Contrôle du retour élastique et des dimensions
L'une des caractéristiques qui distingue le formage des métaux de nombreuses autres méthodes de fabrication est le retour élastique.
Après la suppression de la pression de formage, le matériau tend à reprendre une partie de sa déformation élastique. De ce fait, l'angle ou le rayon final peut légèrement différer de la géométrie de l'outillage.
L'amplitude du retour élastique dépend de plusieurs facteurs, notamment :
- Propriétés matérielles
- Epaisseur de la matière
- rayon de courbure
- Méthode de formation
Les fabricants tiennent généralement compte du retour élastique lors de la conception des outillages ou de la mise en place du processus afin que la pièce finie atteigne les dimensions prévues.
Pour les pièces soumises à des exigences dimensionnelles strictes, un usinage CNC supplémentaire peut s'avérer nécessaire après le formage afin d'obtenir des surfaces fonctionnelles précises.
Propriétés d'écoulement et mécaniques des grains
La déformation plastique modifie également la structure interne des grains d'un métal.
Lors de la mise en forme, les grains ont tendance à s'allonger et à s'aligner avec la direction d'écoulement du matériau. Cette modification peut influencer le comportement mécanique, notamment dans des procédés tels que le forgeage, où un écoulement contrôlé des grains contribue à la résistance de la pièce finie.
L'effet varie selon le matériau et l'ampleur de la déformation. Comprendre le flux des grains aide les ingénieurs à choisir des méthodes de fabrication qui répondent à la fois aux exigences de performance structurelle et dimensionnelle.
Types courants de procédés de formage des métaux
Le terme « procédé de formage des métaux » englobe plusieurs méthodes de fabrication, chacune étant conçue pour des matériaux, des géométries et des exigences de production différents. Bien que tous ces procédés reposent sur la déformation plastique, la manière dont la force est appliquée et les caractéristiques des pièces obtenues diffèrent considérablement.
Le choix de la méthode appropriée dépend de plusieurs facteurs, au-delà de la simple forme finale. L'épaisseur du matériau, le volume de production, l'investissement dans l'outillage et les opérations en aval sont autant d'éléments qui influencent cette décision.
Cintrage
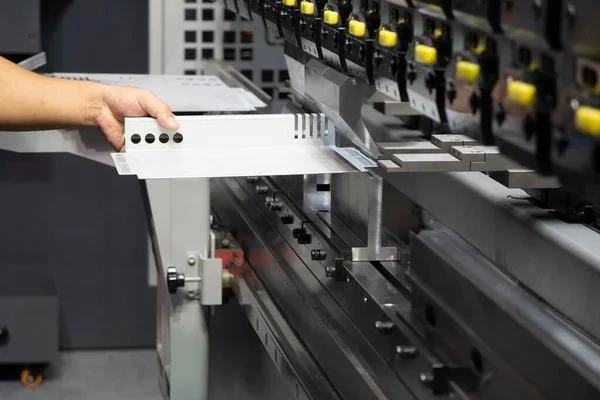
Le pliage est l'une des méthodes de formage les plus utilisées, notamment pour la fabrication de tôles.
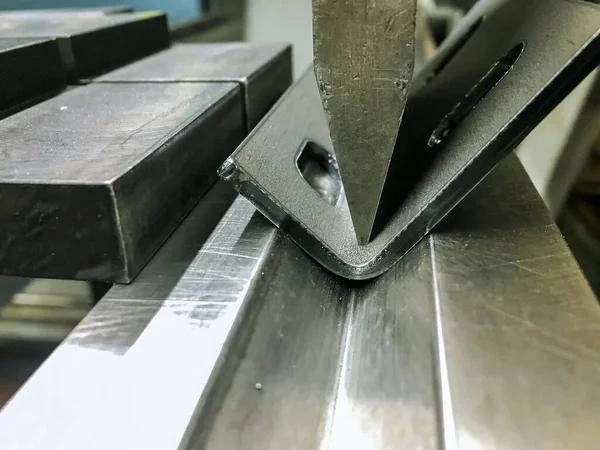
Ce procédé applique une force contrôlée le long d'une ligne droite pour obtenir un angle ou un profil permanent. Les presses plieuses sont couramment utilisées car elles permettent de réaliser une grande variété d'angles de pliage grâce à un outillage relativement flexible.
Le pliage est fréquemment appliqué à des composants tels que :
- Supports
- Boîtiers d'équipement
- Armoires électriques
- Plaques de montage
- Supports structurels
Plusieurs facteurs influencent la qualité du pliage, notamment l'épaisseur du matériau, le rayon de courbure, la géométrie de l'outillage et le retour élastique. Les pliages trop serrés peuvent accroître la concentration des contraintes, tandis que les pliages trop proches des trous ou des découpes peuvent entraîner des déformations lors du formage.
Pour les composants nécessitant des positions de perçage précises ou des surfaces de montage de précision, le pliage est souvent suivi d'un usinage CNC pour atteindre les tolérances requises.
Estampillage
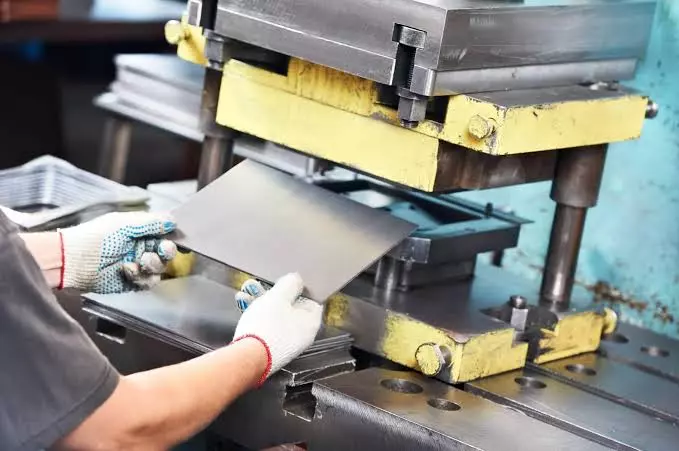
L'emboutissage consiste à remodeler la tôle à l'aide de matrices spécifiques installées dans des presses mécaniques ou hydrauliques.
Contrairement au pliage, qui crée généralement un ou plusieurs angles, l'emboutissage permet de réaliser des géométries plus complexes en une seule passe de presse. Selon la conception de l'outillage, le procédé peut inclure des opérations de perçage, de découpage, de gaufrage ou de formage superficiel.
L'emboutissage est couramment choisi pour les productions en moyennes et grandes séries, car l'outillage est conçu spécifiquement pour une pièce donnée, car le coût de l'outillage peut être réparti sur un grand nombre de composants.
Le procédé assure une bonne homogénéité entre les pièces une fois la production établie, mais des modifications de conception après la fabrication de l'outillage peuvent nécessiter des modifications ou le remplacement des matrices.
Types courants de procédés de formage des métaux
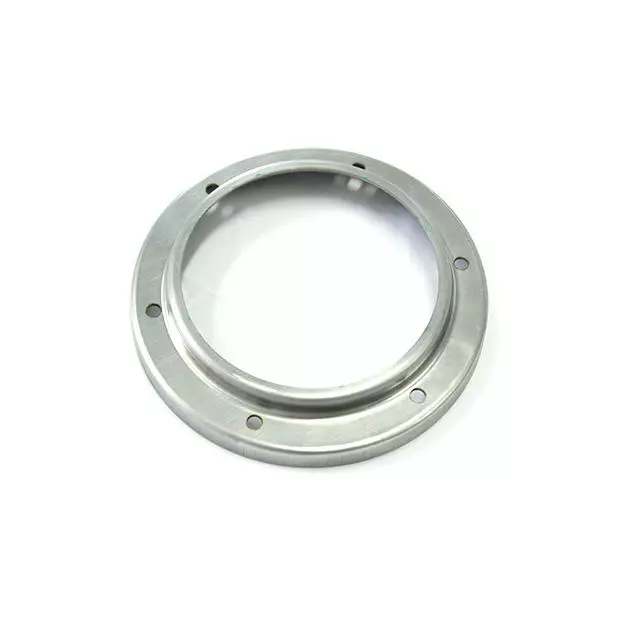
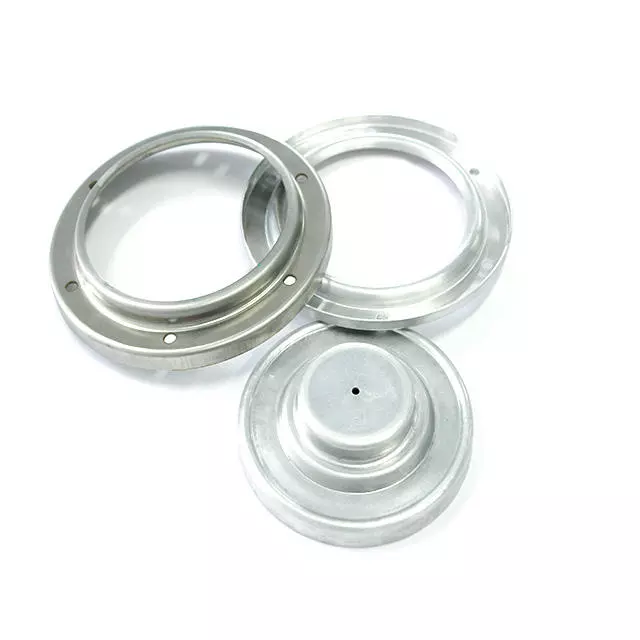
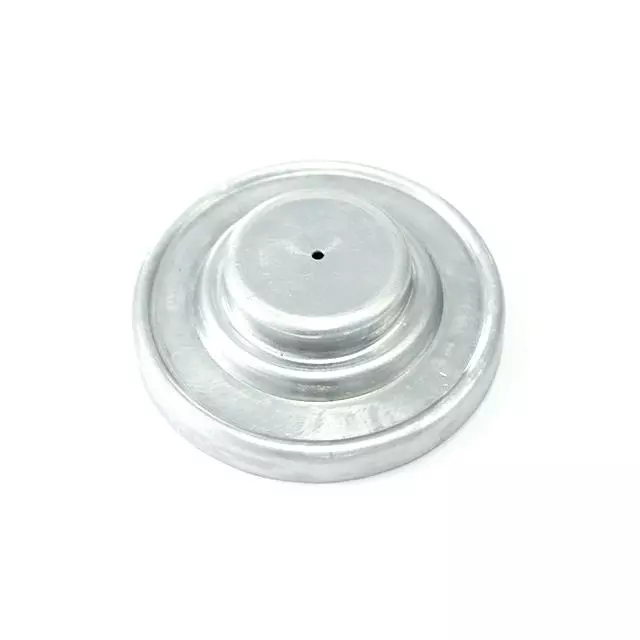
Dessin profond
L'emboutissage profond est un procédé de formage utilisé pour fabriquer des pièces creuses à partir de tôles plates. Lors de cette opération, un poinçon force la tôle dans une cavité de matrice, permettant ainsi à la matière de s'écouler vers l'intérieur et de former une pièce tridimensionnelle.
Ce procédé est couramment utilisé pour les pièces dont la profondeur est relativement importante par rapport à leur diamètre, notamment :
- Boîtiers cylindriques
- Conteneurs métalliques
- Boîtiers de batterie
- Composants de carrosserie automobile
- Éviers de cuisine
Contrairement au pliage simple, l'emboutissage profond exige un contrôle précis du flux de matière. Si la matière ne s'écoule pas uniformément dans la matrice, des défauts tels que des plis, des déchirures ou un amincissement excessif peuvent apparaître.
La ductilité du matériau, la lubrification, la force de maintien de la pièce et la conception de l'outillage influencent toutes le résultat. C'est pourquoi les paramètres de procédé sont généralement optimisés en fonction du matériau et de la géométrie de la pièce.
Bien que l'emboutissage profond permette de produire efficacement des formes complexes, il est généralement moins adapté aux pièces exigeant de nombreuses précisions. Les trous, les filetages, les surfaces d'étanchéité et les interfaces critiques sont souvent ajoutés ultérieurement par des opérations d'usinage secondaires.
Forme rouleau
Le profilage à rouleaux est un procédé de fabrication continu qui met progressivement en forme la tôle en la faisant passer à travers une séquence de rouleaux.
Au lieu de produire la géométrie finale en une seule opération, chaque jeu de rouleaux introduit une petite déformation jusqu'à ce que le profil requis soit atteint.
Cette approche est couramment utilisée pour les composants longs à section transversale constante, tels que :
- Canaux structurels
- Rails
- Panneaux de toit
- Châssis de fenêtre
- Chemins de câbles
Comme la déformation se produit progressivement, le profilage par rouleaux permet de maintenir des dimensions relativement stables sur de longues séries de production tout en réduisant les contraintes localisées au sein du matériau.
Cependant, ce procédé est limité aux profils à section transversale uniforme. Les composants présentant des caractéristiques tridimensionnelles complexes, des cavités localisées ou des épaisseurs variables nécessitent généralement des opérations de fabrication supplémentaires.
Forger
Le forgeage est un autre procédé important de mise en forme des métaux, bien que ses principes de fabrication diffèrent de ceux du formage de la tôle.
Au lieu de remodeler des tôles minces, le forgeage applique une force de compression à des pièces de métal massif. Selon l'application, la pièce peut être formée à haute température ou à froid.
Les méthodes de forgeage courantes comprennent :
- Forge à ciel ouvert
- Forgeage en matrice fermée
- Forgeage contrarié
- Forgeage au rouleau
Le forgeage est souvent privilégié pour les composants nécessitant une résistance mécanique élevée car le processus de déformation affine la structure du matériau et aligne le flux des grains avec la géométrie de la pièce.
Les composants forgés typiques comprennent :
- Arbres
- Bielles
- Engrenage
- Brides
- Pièces mécaniques robustes
Malgré la forme quasi-définitive obtenue par forgeage, de nombreuses pièces forgées nécessitent encore un usinage CNC. Des caractéristiques telles que les logements de paliers, les alésages de précision, les trous taraudés et les surfaces d'accouplement ne peuvent généralement pas être réalisées aux dimensions finales requises lors de la seule opération de forgeage.
Formage à chaud vs. Formage à froid
La température joue un rôle important dans la mise en forme des métaux car elle affecte directement le comportement du matériau pendant la déformation.
Les fabricants choisissent généralement entre le formage à chaud et le formage à froid en fonction du matériau, de la géométrie du composant, des exigences en matière de propriétés mécaniques et des objectifs de production.
Aucune de ces approches n'est universellement adaptée. Chacune présente des avantages et des limites qu'il convient d'évaluer en fonction de l'application.
Formage à froid
Le formage à froid est réalisé à température ambiante ou à une température proche de celle-ci.
Comme le matériau n'est pas chauffé avant la déformation, la régularité dimensionnelle est souvent plus facile à maintenir que lors des procédés de formage à haute température. L'oxydation de surface est également minimisée, réduisant ainsi le besoin de nettoyage supplémentaire avant les opérations de fabrication ultérieures.
Le formage à froid est couramment utilisé pour :
- Supports en tôle
- Boîtiers électroniques
- estampages de précision
- Attaches
- Petits éléments structuraux
Cependant, la déformation des matériaux à basse température exige des forces de formage plus élevées. À mesure que la déformation augmente, certains matériaux subissent également un écrouissage, ce qui rend les opérations de formage ultérieures plus difficiles.
Ces caractéristiques influencent la conception de l'outillage, le choix des équipements et la planification de la production.
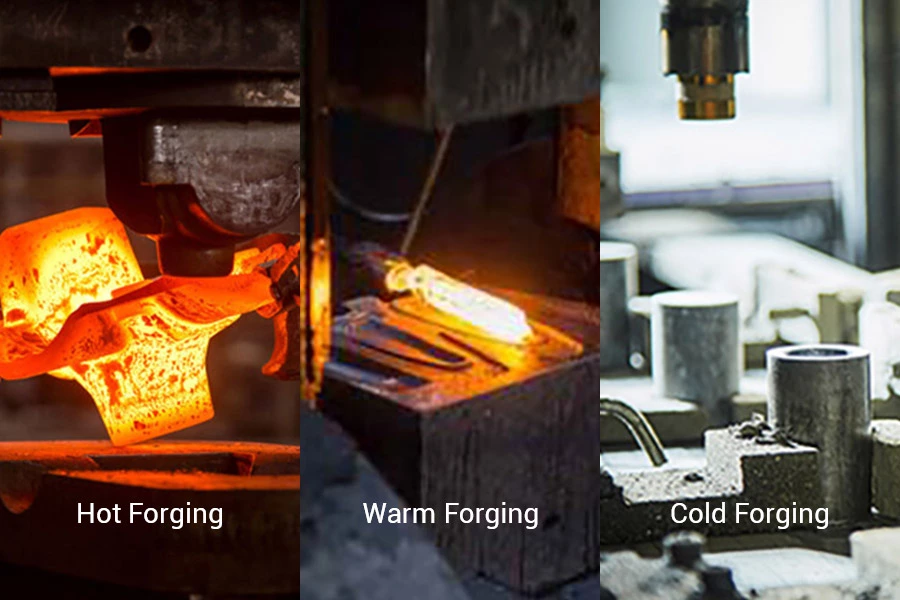
Formation à chaud
Le formage à chaud est réalisé après avoir chauffé le matériau à une température où il devient plus facile à déformer.
La réduction de la résistance du matériau à la déformation permet aux fabricants de réaliser des changements de forme plus importants tout en diminuant la force de formage requise.
Le formage à chaud est fréquemment utilisé pour :
- sections d'acier épaisses
- Grandes pièces forgées
- Alliages à haute résistance
- Pièces structurelles complexes
Bien que les températures élevées améliorent la formabilité, elles introduisent également des considérations de fabrication supplémentaires.
Le chauffage peut provoquer :
- Oxydation de surface
- Formation de tartre
- Dilatation thermique
- Variation dimensionnelle liée au refroidissement
En raison de ces effets, les composants formés à chaud nécessitent souvent un usinage après formage pour atteindre les dimensions finales spécifiées sur les plans techniques.
Choisir entre le formage à chaud et le formage à froid
Le choix entre le formage à chaud et le formage à froid dépend de l'équilibre entre l'efficacité de la production et les exigences du produit.
Les facteurs généralement pris en compte sont les suivants :
- Type de materiau
- Taille de la pièce
- Géométrie requise
- Propriétés mécaniques
- Tolérance dimensionnelle
- Quantité de production
Par exemple, les composants comportant des pliages relativement simples dans des tôles minces sont généralement produits par formage à froid. En revanche, les grandes pièces mécaniques forgées peuvent bénéficier du formage à chaud, car le matériau peut subir une déformation plus importante sans force de formage excessive.
Le processus de fabrication doit être évalué dans son ensemble plutôt que de sélectionner une méthode de formage en se basant uniquement sur une seule caractéristique.
Matériaux couramment utilisés dans le processus de formage des métaux
Le choix des matériaux influence chaque étape du processus de formage des métaux, depuis les exigences en matière d'outillage jusqu'à la précision dimensionnelle et les opérations d'usinage ultérieures.
Chaque métal réagit différemment à la déformation en raison des différences de résistance, de ductilité, de dureté et de comportement à l'écrouissage.
Aluminium
L'aluminium est largement utilisé dans les applications de formage car de nombreux alliages d'aluminium offrent une bonne ductilité tout en conservant un poids relativement faible.
Les applications courantes incluent:
- Équipement de transport
- Produits de consommation
- Boîtiers électroniques
- Structures aérospatiales
Certains alliages d'aluminium sont plus faciles à former que d'autres. Il convient donc de tenir compte de la nuance d'aluminium et des conditions de traitement thermique lors de la planification du processus.
Acier au carbone
L'acier au carbone demeure l'un des matériaux d'ingénierie les plus couramment utilisés.
Son équilibre entre résistance, disponibilité et flexibilité de fabrication le rend adapté aux composants structurels, aux équipements industriels et aux assemblages fabriqués.
La teneur en carbone influe sur la formabilité et les propriétés mécaniques. Les aciers doux offrent généralement une meilleure formabilité, tandis que les aciers à haute teneur en carbone nécessitent une attention particulière lors du formage car ils deviennent moins ductiles.
Acier Inoxydable
L'acier inoxydable allie résistance à la corrosion et bonnes performances mécaniques, ce qui le rend adapté à de nombreuses applications industrielles.
Cependant, comparé à l'acier doux, l'acier inoxydable présente souvent un écrouissage plus important lors de la déformation.
Par conséquent, les opérations de formage peuvent nécessiter :
- Forces de formation supérieures
- Outillage plus robuste
- Contrôle rigoureux du processus
Le retour élastique est également plus perceptible pour de nombreuses nuances d'acier inoxydable, ce qui nécessite une compensation lors de la conception des outils ou de la mise en place du processus.
Cuivre et laiton
Le cuivre et le laiton sont fréquemment choisis lorsque la conductivité électrique, la conductivité thermique ou l'apparence sont importantes.
Ces matériaux présentent généralement une bonne formabilité, permettant aux fabricants de produire des formes complexes avec des forces de formage relativement faibles.
Les applications comprennent:
- Connecteurs électriques
- Éléments décoratifs
- Équipement de transfert de chaleur
Le choix des matériaux doit néanmoins tenir compte des procédés de fabrication en aval, notamment lorsque des opérations d'usinage, de soudage ou de finition de surface sont prévues.
Considérations de conception pour le procédé de formage des métaux
Un processus de formage réussi commence bien avant le début de la production.
La phase de conception influe sur la fabricabilité, la complexité de l'outillage, la stabilité dimensionnelle et l'efficacité de la production. De petites modifications de la géométrie d'une pièce peuvent avoir un impact significatif sur son comportement lors du formage.
Comprendre ces relations permet de réduire les difficultés de fabrication inutiles tout en améliorant la constance de la production.
Rayon de courbure
Chaque matériau a des limites pratiques quant à l'angle de pliage maximal qu'il peut atteindre.
Si le rayon de courbure est trop petit pour le matériau choisi, une contrainte excessive peut se développer sur la surface extérieure du pli, augmentant ainsi le risque de fissuration.
Des rayons de courbure plus importants réduisent généralement les contraintes de formage, même s'ils ne répondent pas toujours aux exigences fonctionnelles ou d'espace.
Le choix d'un rayon de courbure approprié nécessite donc de trouver un équilibre entre le comportement du matériau et la conception du produit.
Épaisseur de matériau
L'épaisseur du matériau influence presque tous les aspects du processus de formage.
Les matériaux plus épais nécessitent une force de formage plus importante et un outillage plus rigide. Ils présentent également des caractéristiques de retour élastique différentes de celles des matériaux plus fins.
Lorsque des pièces de différentes épaisseurs sont introduites en production, il peut être nécessaire d'ajuster les paramètres d'outillage et de processus afin de maintenir la cohérence dimensionnelle.
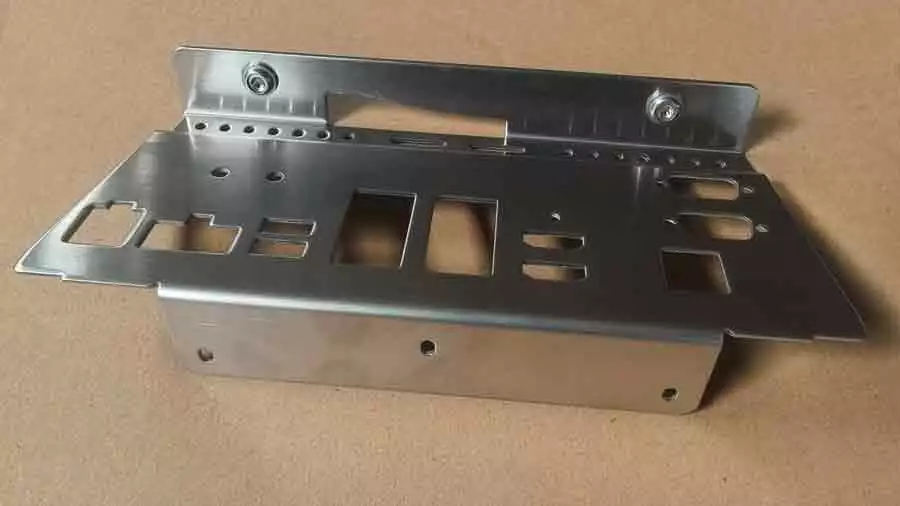
Considérations de conception pour le procédé de formage des métaux
Positionnement des trous par rapport aux lignes de pliage
L'emplacement des trous, des fentes et des découpes doit être pris en compte dès la phase de conception plutôt qu'après la finalisation de l'outillage.
Les éléments trop proches d'une ligne de pliage peuvent se déformer sous l'effet du flux de matière lors du formage. Selon le matériau et la géométrie du pliage, les trous peuvent s'allonger, tandis que les bords adjacents peuvent subir une distorsion localisée.
Pour atténuer ces effets, les ingénieurs définissent souvent des distances minimales entre les plis et les éléments adjacents, en fonction de l'épaisseur du matériau et du procédé de formage. Bien que ces recommandations varient selon les applications, prévoir un espace suffisant améliore généralement la régularité dimensionnelle et réduit le risque de corrections ultérieures.
Lorsque la position des trous est essentielle pour l'assemblage, les fabricants peuvent choisir d'usiner les trous après le formage au lieu de les produire au préalable.
Compensation du retour élastique
Le retour élastique est l'un des problèmes les plus courants lors du formage des métaux . Après la suppression de la charge de formage, une partie de la déformation élastique est récupérée, ce qui entraîne une légère différence entre l'angle ou le profil final et la géométrie de l'outillage.
L'amplitude du retour élastique dépend de plusieurs facteurs, notamment :
- Résistance du matériau
- Epaisseur de la matière
- rayon de courbure
- Méthode de formation
- Géométrie de l'outil
Plutôt que de considérer le retour élastique comme un défaut, les fabricants en tiennent généralement compte lors de la mise au point du procédé. L'outillage peut être conçu avec un angle de surcintrage, ou les paramètres de formage peuvent être ajustés jusqu'à ce que la pièce finie réponde systématiquement aux dimensions requises.
Pour les composants aux exigences dimensionnelles strictes, la compensation du retour élastique seule peut ne pas suffire à garantir la précision requise. Dans ce cas, un usinage secondaire peut être nécessaire pour obtenir les surfaces fonctionnelles finales.
Conception pour les opérations secondaires
Toutes les caractéristiques ne doivent pas nécessairement être créées lors de l'opération de formage.
Bien que le formage soit efficace pour obtenir la forme générale d'un composant, certaines caractéristiques sont mieux réalisées ultérieurement. Intégrer ces exigences dès la phase de conception permet d'éviter une complexité inutile du processus.
Les caractéristiques généralement produites après le formage comprennent :
- Trous de précision
- Threads
- Sièges de roulement
- Contre-alésages
- surfaces de référence planes
- Fonctions de localisation à tolérance serrée
Tenter de former directement ces caractéristiques peut accroître la complexité de l'outillage sans pour autant apporter d'avantages correspondants en matière de fabrication.
La séparation du formage structurel et de l'usinage de précision aboutit souvent à une séquence de fabrication plus pratique.
Quand l'usinage CNC est-il nécessaire après le processus de formage des métaux ?
Le formage définit la géométrie d'un composant, mais la géométrie seule ne suffit pas toujours à satisfaire les exigences fonctionnelles.
De nombreuses pièces doivent s'interfacer avec des roulements, des arbres, des fixations, des éléments d'étanchéité ou d'autres composants de précision. Ces interfaces nécessitent souvent un contrôle dimensionnel supérieur à celui que le formage seul peut garantir de manière constante.
C’est pourquoi l’usinage CNC est couramment utilisé comme procédé de fabrication secondaire.
Améliorer la précision dimensionnelle
Les procédés de formage sont influencés par la variabilité des matériaux, leur retour élastique, l'usure des outils et les conditions de fabrication. Même en maîtrisant ces facteurs, des variations dimensionnelles peuvent subsister.
L'usinage CNC offre un niveau de contrôle supplémentaire en enlevant de petites quantités de matière pour atteindre les dimensions spécifiées sur le dessin technique.
Cette approche est couramment appliquée à :
- surfaces de montage
- Visages de référence
- Fonctions d'alignement
- alésages de précision
Au lieu de s'appuyer sur le formage pour produire chaque dimension critique, les fabricants laissent souvent le processus de formage créer la géométrie globale avant d'usiner uniquement les éléments qui requièrent une plus grande précision.
Production de fonctionnalités fonctionnelles
De nombreuses fonctionnalités ne peuvent pas être créées directement lors du formage car elles nécessitent une géométrie de découpe précise ou une précision de positionnement contrôlée.
Il s'agit notamment de:
- Filetages internes
- trous alésés
- Contre-alésages
- Fraises
- Fentes de précision
- Ajustements de roulement
L'usinage CNC permet de réaliser ces caractéristiques une fois la forme de base établie.
Cette séquence sépare la fabrication structurelle de la finition de précision, rendant chaque processus responsable des tâches qu'il accomplit le plus efficacement.
Amélioration des assemblages soudés ou formés
Certains composants fabriqués combinent le formage et le soudage avant l'usinage final.
Lors du soudage, les variations localisées de température peuvent engendrer des déformations dimensionnelles ou des contraintes résiduelles au sein de l'assemblage. Selon la conception, ces déformations peuvent affecter la planéité, la position des trous ou l'alignement.
Au lieu d'usiner chaque composant individuellement avant l'assemblage, les fabricants effectuent souvent d'abord les opérations de formage et de soudage, puis usinent les interfaces critiques une fois l'assemblage stabilisé.
Cette séquence permet de s'assurer que les caractéristiques fonctionnelles sont référencées à partir de la structure complète plutôt qu'à partir de pièces individuelles avant l'assemblage.
Contrôle de la qualité dans le processus de formage des métaux
L'inspection est une étape importante du processus de fabrication car elle permet de vérifier si le composant fini est conforme aux exigences de conception.
Le contrôle qualité commence dès la réception des matières premières et se poursuit tout au long des étapes de formage, d'usinage, de finition et d'inspection finale.
Les méthodes d'inspection sélectionnées dépendent de la complexité du composant et de son application prévue.
Contrôle dimensionnel
Le contrôle dimensionnel vérifie si la pièce formée correspond à la géométrie spécifiée.
Les mesures peuvent inclure :
- Encombrement
- Angles de courbure
- emplacements des trous
- Platitude
- Dimensions du profil
Les composants simples peuvent être inspectés à l'aide de pieds à coulisse, de jauges de hauteur ou de dispositifs dédiés, tandis que les pièces plus complexes peuvent nécessiter des machines à mesurer tridimensionnelles (MMT) pour vérifier les caractéristiques critiques.
Inspection des surfaces
Le processus de formage peut introduire des imperfections de surface si les paramètres du processus ne sont pas correctement contrôlés.
L'inspection peut révéler des problèmes tels que :
- Rayures de surface
- Fissures
- Les rides
- Marques d'outils
- Déformation des bords
La détection précoce de ces problèmes permet d'éviter des traitements ultérieurs inutiles.
Vérification des matériaux
La vérification des matériaux confirme que l'alliage, l'épaisseur et l'état du matériau utilisés sont corrects avant le début de la production.
Cette étape est particulièrement importante lorsque différentes qualités de matériaux présentent des apparences similaires mais des propriétés mécaniques différentes.
Le choix du matériau approprié permet à la fois d'optimiser les performances de formage et de répondre aux exigences fonctionnelles du composant fini.
Choisir le bon processus de fabrication
Le choix d'un procédé de fabrication implique d'évaluer l'ensemble des besoins de production plutôt que de se concentrer sur une seule opération.
Plusieurs facteurs influencent cette décision.
Géométrie de la pièce
Les courbes simples et les profils uniformes peuvent être bien adaptés aux procédés de formage.
Les composants comportant des caractéristiques tridimensionnelles complexes ou des interfaces de précision nécessitent souvent un usinage en plus du formage.
Caractéristiques des matériaux
Les différents matériaux réagissent différemment à la déformation et à l'usinage.
La compréhension de ces caractéristiques permet de déterminer si le formage, l'usinage ou une combinaison des deux est plus approprié.
Volume de production
Le volume de production influence le choix du procédé car certaines méthodes de formage nécessitent un outillage spécifique.
Pour les productions en petites séries ou le développement de prototypes, des méthodes de fabrication flexibles telles que l'usinage CNC peuvent réduire les investissements en outillage.
À mesure que le volume de production augmente, les procédés de formage avec outillage dédié peuvent devenir plus économiques.
Exigences dimensionnelles
Toutes les dimensions n'exigent pas le même niveau de précision.
Les dimensions structurelles peuvent être obtenues par formage, tandis que les éléments d'assemblage critiques peuvent être usinés ultérieurement.
L'adaptation du processus de fabrication aux exigences fonctionnelles de chaque caractéristique conduit souvent à une stratégie de production plus efficace.
Pourquoi le formage des métaux et l'usinage CNC sont souvent utilisés ensemble
Le formage des métaux et l'usinage CNC remplissent des fonctions différentes au sein du processus de fabrication.
Le formage permet de créer la forme principale d'un composant en utilisant efficacement les matériaux, tandis que l'usinage CNC affine certaines caractéristiques qui nécessitent un contrôle dimensionnel plus précis.
Plutôt que de considérer ces procédés comme des alternatives, ils sont souvent envisagés comme des étapes de fabrication complémentaires.
Une pièce formée peut nécessiter des surfaces de montage usinées pour l'assemblage, tandis qu'une pièce forgée peut exiger des alésages de précision avant installation. De même, les assemblages de tôles peuvent être usinés après soudage afin de garantir l'alignement des pièces s'emboîtant les unes dans les autres.
Le choix de la séquence appropriée dépend de la géométrie de la pièce, des exigences fonctionnelles et des objectifs de fabrication, plutôt que d'une préférence pour un processus unique.
Questions fréquemment posées
Quel est le procédé de formage des métaux ?
Le formage des métaux consiste à remodeler le métal par déformation plastique sans enlever de quantités importantes de matière. Les méthodes de formage courantes comprennent le pliage, l'estampage, le laminage, l'emboutissage profond et le forgeage.
Quelle est la différence entre le formage des métaux et l'usinage CNC ?
Le formage des métaux modifie la forme d'une pièce en appliquant une force, tandis que l'usinage CNC enlève de la matière à l'aide d'outils de coupe contrôlés par ordinateur pour créer des dimensions précises et des caractéristiques fonctionnelles.
Quels métaux sont couramment utilisés dans le formage des métaux ?
L'aluminium, l'acier au carbone, l'acier inoxydable, le cuivre et le laiton figurent parmi les matériaux fréquemment utilisés en formage des métaux. Le choix du matériau approprié dépend de facteurs tels que la résistance, la ductilité, la résistance à la corrosion et les exigences de l'application.
Le procédé de formage des métaux affecte-t-il les propriétés des matériaux ?
Oui. La déformation plastique peut modifier l'orientation des grains, les contraintes résiduelles et le comportement mécanique. L'ampleur de ces modifications dépend du matériau, du procédé de formage et du degré de déformation.
Pourquoi les pièces formées nécessitent-elles souvent un usinage CNC ?
Le formage permet de créer efficacement la géométrie globale d'une pièce, mais certaines caractéristiques fonctionnelles exigent un contrôle dimensionnel plus précis. L'usinage CNC est couramment utilisé pour réaliser des trous, des filetages, des surfaces de référence et d'autres éléments critiques avec précision après le formage.
Conclusion
Le formage des métaux englobe diverses méthodes de fabrication qui transforment le métal par déformation plastique contrôlée. Le pliage, l'emboutissage, l'emboutissage profond, le profilage et le forgeage répondent chacun à des exigences de production différentes, et la méthode la plus appropriée dépend de facteurs tels que le comportement du matériau, la géométrie de la pièce, le volume de production et les performances attendues.
Bien que le formage permette de créer efficacement la forme principale d'un composant, il ne constitue souvent qu'une étape d'un processus de fabrication plus vaste. Des opérations telles que l'usinage CNC, le soudage, le traitement thermique, la finition de surface et le contrôle peuvent ensuite être réalisées afin de répondre aux exigences fonctionnelles et dimensionnelles de la pièce finie.
Comprendre comment le formage interagit avec ces processus en aval permet aux ingénieurs et aux fabricants de développer des stratégies de production qui équilibrent la fabricabilité, la précision et le coût tout en répondant aux exigences techniques de l'application.