
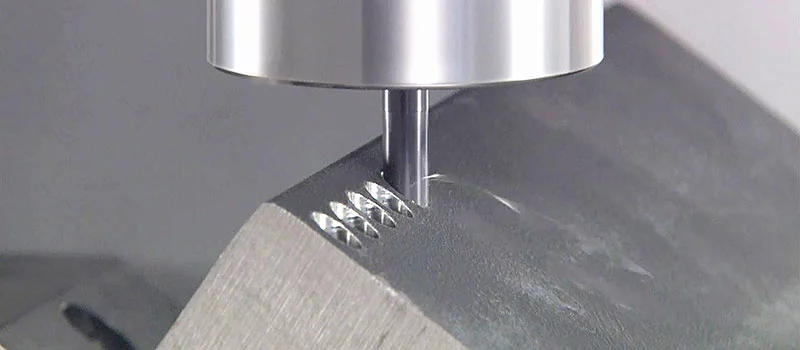
Dans le monde de l'usinage CNC haute performance , une frontière silencieuse et invisible sépare la production standard de l'ingénierie de précision de pointe. Cette frontière est définie par la tolérance de ±0.005 mm , souvent appelée simplement « zone des 5 microns ». Pour un observateur non averti, cinq microns ne représentent qu'une suite de zéros sur un dessin technique. En revanche, pour un responsable des achats ou un ingénieur R&D expérimenté, il s'agit d'une lutte acharnée contre les lois fondamentales de la thermodynamique, de la science des matériaux et des vibrations mécaniques.
Lorsqu'un projet exige un tel niveau de précision tout en utilisant des matériaux « résistants » — tels que le titane de grade 5 , l'Inconel 718 ou l'acier inoxydable 316L —, la complexité ne se contente pas de doubler ; elle se transforme radicalement. Le principal facteur déterminant la réussite d'un projet, qu'il s'agisse de la fabrication d'un composant performant ou de la production de rebuts coûteux, est la notion d' usinabilité . Pour un client, la maîtrise de ce concept fait toute la différence entre un produit fonctionnel et un désastre financier.
1. Définition concrète : que signifie l’usinabilité ?
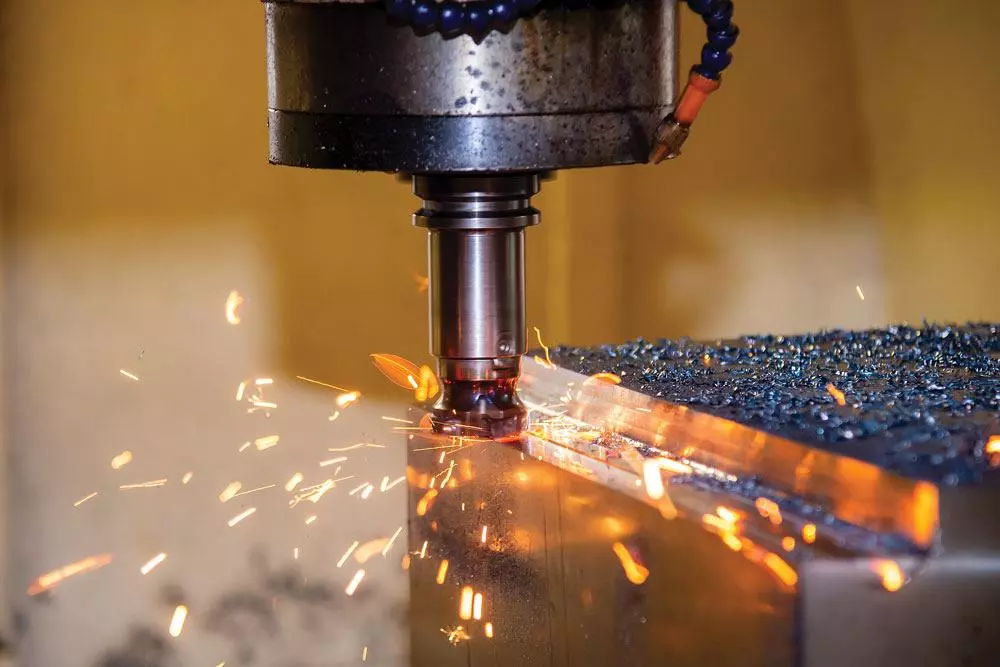
Si vous consultez un manuel, vous y trouverez peut-être une définition aride faisant intervenir la contrainte de cisaillement et l'équation de durée de vie des outils de Taylor. Mais dans un atelier d'usinage CNC de pointe, nous la définissons différemment. Que signifie l'usinabilité ? Dans notre domaine, c'est la mesure de la prévisibilité du processus.
La haute précision n'est pas le fruit du hasard ; elle résulte d'un environnement contrôlé où chaque variable est prise en compte. Un matériau à « haute usinabilité », comme le laiton 360 ou l'aluminium 6061, se prête à la coupe. Il permet à l'outil de coupe de traverser sa structure moléculaire avec une résistance minimale, générant une chaleur prévisible et une formation de copeaux homogène. Pour ces matériaux, atteindre une tolérance de 5 microns relève des pratiques courantes de haute qualité.
Cependant, lorsqu'il s'agit de matériaux « durs », la notion d' usinabilité se transforme en une question de gestion des risques. Le titane, par exemple, présente une forte résistance : il est chimiquement réactif, thermiquement inerte et physiquement agressif envers l'outil de coupe. Dans ce contexte, l'usinabilité correspond à la marge de stabilité étroite entre une coupe parfaite et une rupture catastrophique de l'outil. Pour un client, cela signifie comprendre que le prix d'une pièce ne dépend pas uniquement du poids du métal, mais aussi du « surcoût d'usinage » lié à la résistance du matériau.
2. La physique de la résistance : une analyse approfondie de l’usinabilité des matériaux
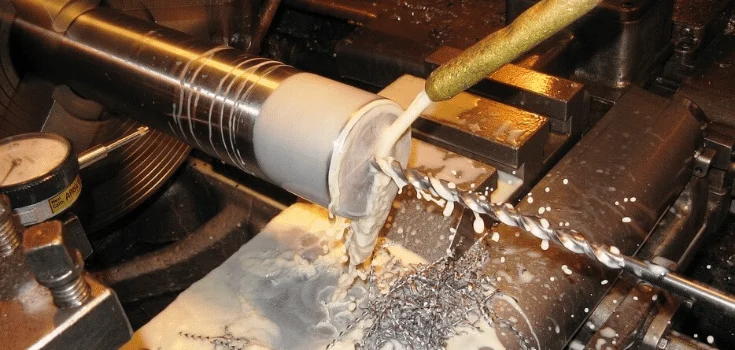
Pour concevoir efficacement, il est essentiel de comprendre que l' usinabilité des matériaux se définit par un spectre de résistance physique. Chaque alliage possède des caractéristiques propres qui déterminent son traitement lors du cycle de fabrication. Ignorer ces caractéristiques rend l'obtention d'une tolérance de 5 microns impossible.
La barrière thermodynamique
L'un des principaux obstacles à la précision de 5 microns est la chaleur. Les métaux comme l'aluminium sont d'excellents conducteurs ; lors de la coupe, la chaleur est absorbée par le copeau et évacuée. En revanche, le titane est un isolant thermique. Pendant la coupe, la chaleur reste piégée à l'interface entre l'outil et la pièce. Il se crée alors une « zone chaude » localisée qui provoque la dilatation du métal.
Imaginez un machiniste mesurant une pièce en titane qui vient de sortir de la machine. Elle mesure exactement 20 000 mm. Mais en refroidissant à température ambiante pendant l'heure qui suit, la pièce subit une contraction. À l'échelle de 5 microns, cette contraction la rend non conforme. Maîtriser l' usinabilité des matériaux exige un partenaire CNC capable de calculer ces décalages thermiques avant la première rotation de la broche. Il faut usiner la pièce « incorrectement » (surdimensionnée) lorsqu'elle est chaude afin qu'elle soit « correcte » une fois froide.
La distorsion du réseau et l'écrouissage
Certains matériaux, notamment les aciers inoxydables de la série 300 , possèdent un mécanisme de protection appelé écrouissage. Si un outil de coupe est légèrement émoussé ou si la vitesse d'avance est trop faible, l'outil frotte contre le métal au lieu de le cisailler. Ce frottement provoque une réorganisation de la structure moléculaire de la surface du métal, qui devient alors nettement plus dure que le matériau sous-jacent.
Une fois qu'une pièce a subi un écrouissage, obtenir une finition de 5 microns devient quasiment impossible. La surface durcie provoque des vibrations de l'outil, créant des ondulations microscopiques qui compromettent son intégrité. C'est pourquoi les ateliers conventionnels rencontrent souvent des difficultés avec l'acier inoxydable de haute précision : ils ne disposent pas des stratégies rigoureuses et exigeantes nécessaires pour contrer l'écrouissage.
3. L'exécution stratégique : le processus d'usinabilité sophistiqué
L'obtention d'une tolérance de ±0.005 mm ne s'effectue jamais en une seule passe. Il s'agit d'un processus complexe en plusieurs étapes, appelé processus d'usinabilité . Ce processus vise à éliminer les contraintes mécaniques du matériau par une série d'étapes calculées et détendues. La plupart des ateliers négligent ces étapes pour gagner du temps, ce qui explique pourquoi ils ne peuvent garantir la tolérance de 5 microns.
Stabilisation des matériaux et relaxation des contraintes
Le métal brut est rarement « au repos ». Il contient des contraintes internes issues du laminage ou du forgeage en usine. Lorsqu'une machine CNC enlève les couches superficielles du métal, ces contraintes internes se relâchent, provoquant un mouvement ou une déformation de la pièce. Dans une production standard, ce mouvement est imperceptible. Dans une production de 5 microns, il est catastrophique.
Le processus d'usinage des composants de haute précision comprend souvent un cycle « Ébauche-Cuisson-Finition ». On ébauche la pièce à 0.5 mm de sa forme finale, puis on effectue un traitement thermique de relaxation des contraintes dans un four sous vide. Ce traitement « détend » le métal. On recalibre en quelque sorte la mémoire moléculaire du matériau afin que, lors de la passe de finition à 5 microns, la pièce reste parfaitement immobile. Sans cette étape, la pièce pourrait être parfaite aujourd'hui, mais hors tolérance demain, en raison de l'évolution des contraintes internes.
La semi-finition et la théorie de la charge constante
Nous ne passons jamais directement d'une ébauche importante à une finition de 5 microns. Le processus d'usinabilité utilise une passe de semi-finition pour laisser exactement 0.015 mm de matière. Ceci garantit que l'outil de finition rencontre une résistance parfaitement constante et prévisible. On minimise ainsi la déformation de l'outil, c'est-à-dire sa flexion microscopique. Si l'outil dévie de seulement 2 microns, la tolérance de 5 microns est compromise. En gérant l'usinabilité par une étape de semi-finition, nous nous assurons que la coupe finale repose uniquement sur la géométrie, et non sur la résistance du métal.
Atteindre l'équilibre thermodynamique
La dernière étape du processus d'usinabilité concerne l'environnement. Chez ms-machining.com, nous concevons nos cellules de haute précision comme des laboratoires, et non comme des ateliers d'usinage traditionnels. Nous surveillons la température des vis à billes de la machine, la température ambiante et, surtout, celle du liquide de refroidissement. Le refroidissement haute pression par la broche ne sert pas uniquement à l'évacuation des copeaux ; il assure également la stabilisation thermique. En maintenant la pièce à une température constante de 20 °C pendant tout le cycle de coupe, nous éliminons les variations dues à la dilatation thermique. Nous avons ainsi éliminé l'influence de la température.
4. Le paradoxe de l'outillage : pourquoi le carbure standard échoue au test de précision
Dans la quête d'une précision de 5 microns, l'outil de coupe n'est pas un objet statique ; c'est un consommable qui s'use à chaque seconde de contact. Lors de l'usinage de matériaux durs, le tranchant de l'outil est soumis à une pression si intense qu'il commence à se déformer à l'échelle microscopique.
- L'effet ressort (déflexion élastique) : Même l'outil en carbure monobloc le plus rigide se comporte comme un ressort. Lors de la coupe du titane, l'outil exerce une force de rappel par rapport à la pièce. Nos ingénieurs utilisent un logiciel de FAO avancé pour calculer cette force et décaler la trajectoire de la machine de quelques microns afin de la compenser. Cela nécessite une connaissance approfondie du module d'élasticité de l'outil et de la résistance au cisaillement du matériau.
- Affinité chimique et dégradation des bords : À haute température, le titane présente une affinité chimique pour le carbone contenu dans l'outil de coupe. Il « ronge » littéralement l'outil. Nous utilisons des revêtements spécialisés comme l'AlTiN (nitrure d'aluminium et de titane) ou le carbone amorphe (DLC) pour créer une barrière protégeant le tranchant de 5 microns contre cette attaque chimique qui se produit à plusieurs centaines de degrés Celsius.
5. La réalité économique : la logique du « prix par micron »
Pour un responsable des achats, la question se pose souvent : « Pourquoi une tolérance de 5 microns coûte-t-elle trois fois plus cher qu’une tolérance de 20 microns ? » La réponse réside dans les calculs d’usinabilité et les coûts techniques supplémentaires nécessaires pour maintenir la stabilité.
- Limites d'occupation et de vitesse des machines : Pour préserver la finition de 5 microns, nous devons réduire la vitesse d'usinage. Une pièce dont l'ébauche prend 10 minutes peut nécessiter 40 minutes supplémentaires pour les passes de finition. Vous payez pour le temps d'utilisation d'une machine à plusieurs millions de dollars qui doit fonctionner lentement afin de garantir sa stabilité thermique.
- La « prime de risque » de la perfection : En usinage de précision à 5 microns, la marge d'erreur est nulle. Une simple poussière dans le liquide de refroidissement ou un outil qui s'use prématurément de deux minutes entraîne la mise au rebut. La « prime de risque » couvre l'immense concentration et l'expertise nécessaires pour garantir le succès.
- Métrologie: Il est impossible de prouver une tolérance de 5 microns avec un pied à coulisse manuel. La vérification nécessite des machines à mesurer tridimensionnelles (MMT) et un contrôle pneumatique dans des laboratoires à température contrôlée. Le coût de Prouver le prix de cette pièce est souvent aussi élevé que le coût de Rendre le la partie.
6. Obstacles courants : FAQ sur la précision
Une machine CNC haut de gamme peut-elle atteindre une précision de ±0.005 mm ?
Pas nécessairement. L'obtention de résultats constants à 5 microns dans des matériaux résistants nécessite des machines dotées de Balance en verreLa plupart des machines utilisent des codeurs sur les moteurs, mais des règles graduées en verre mesurent la position réelle de la table de la machine, compensant ainsi la dilatation thermique et le jeu mécanique propres à la machine.
Comment l'usinabilité des matériaux affecte-t-elle la finition de surface (Ra) ?
Elles sont indissociables. À 5 microns, les irrégularités de la rugosité de surface (Ra) font partie intégrante de la dimension. Les pièces de haute précision exigent une rugosité de surface supérieure (généralement Ra 0.4 ou mieux) pour permettre une mesure précise.
Pourquoi suggérez-vous de remplacer certains matériaux par de l'acier inoxydable SS303 plutôt que SS316 ?
C'est à propos de Usinabilité L'acier inoxydable SS303, enrichi en soufre, agit comme un lubrifiant solide, ce qui permet d'atteindre des tolérances de 5 microns beaucoup plus rapidement et avec une meilleure finition. Sauf si votre pièce exige une résistance extrême à la corrosion, l'acier inoxydable SS303 permet souvent de réaliser jusqu'à 30 % d'économies sur les coûts d'usinage.
7. Conclusion : La valeur d'un partenariat d'ingénierie
L'obtention d'une tolérance de ±0.005 mm dans des matériaux difficiles ne relève pas uniquement de la fabrication ; c'est une discipline d'ingénierie. Elle exige un partenaire qui ne se contente pas d'usiner le métal, mais qui comprend l'interaction physique profonde entre l' usinabilité des matériaux et le processus d'usinage.
Chez ms-machining.com , nous sommes spécialisés dans cette « zone critique » de la précision. Nous vous offrons la stabilité, la métrologie et l' expertise en conception pour la fabrication (DFM) nécessaires pour que vos projets les plus ambitieux deviennent des réalités fonctionnelles. Lorsque le succès de votre drone, de votre dispositif médical ou de votre système robotique repose sur une précision de cinq microns, vous n'avez pas besoin d'un simple fournisseur, mais d'un partenaire qui maîtrise parfaitement le langage du métal.
Prêt à optimiser votre projet de haute précision ?
Le défi des 5 microns se joue dès la conception. Souhaiteriez-vous que je réalise un audit détaillé des tolérances liées aux matériaux pour votre projet actuel ? Je peux identifier les points critiques où l'usinabilité du matériau représente un risque important pour votre budget et vous proposer des optimisations pour un résultat optimal et économique.