
Comprendre les sources laser : laquelle convient le mieux à votre commande numérique par ordinateur (CNC) ?
Choisir le bon laser pour la découpe CNC ne consiste pas à opter pour la puissance la plus élevée, mais à adapter la longueur d'onde au matériau. D'après mon expérience, une solution unique peut entraîner des brûlures du bois ou des réflexions susceptibles d'endommager les optiques. Que vous recherchiez un module laser pour la modernisation d'une machine CNC ou une machine industrielle dédiée, il est essentiel de comprendre ces trois technologies principales.
Lasers à diodes : le point d’entrée de la gravure
Un module laser à diode est la solution la plus accessible pour débuter la découpe laser CNC . Ces unités compactes à semi-conducteurs sont généralement montées directement sur une fraiseuse laser ou une machine CNC standard.
- Meilleur pour: Gravure sur bois, cuir et plastiques foncés ; découpe de matériaux très fins (1 mm à 5 mm).
- Avantages : Faible coût, format compact et longue durée de vie (jusqu'à 25 000 heures).
- Inconvénients : Édition puissance de sortie optique; a des difficultés avec l'acrylique transparent et les métaux réfléchissants.
- Aperçu clé : La plupart des lasers à diodes « 40 W » ne délivrent qu'une puissance de coupe réelle de 5 à 10 W. Vérifiez toujours les caractéristiques optiques avant d'acheter.
Lasers CO2 : l’outil de travail par excellence pour les matériaux non métalliques
Pour le traitement des matériaux organiques, le tube laser CO2 est la référence absolue. Il fonctionne à une longueur d'onde de 10.6 µm, incroyablement bien absorbée par le bois, le papier et la plupart des plastiques.
- Meilleur pour: Acrylique épais, fabrication en bois, caoutchouc et gravure sur verre.
- Performance : Un système CO2 de 60 à 100 W peut découper de l'acrylique de 10 à 15 mm avec un bord poli à la flamme.
- Exigence: Ces dispositifs nécessitent un système de refroidissement par eau et des miroirs pour diriger le faisceau, ce qui les rend plus difficiles à installer sur un véhicule standard. machine CNC et graveur laser combo sans boîtier dédié.
Lasers à fibre : la norme industrielle pour le traitement des métaux
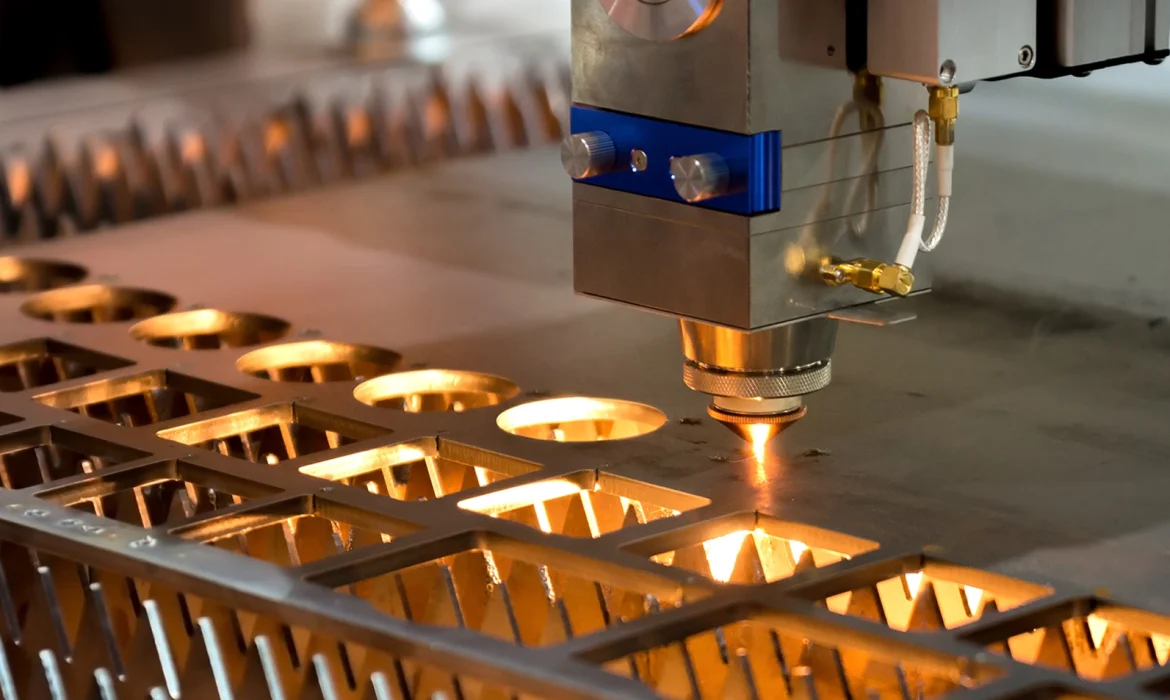
Pour la fabrication de tôles à grande vitesse , rien ne vaut une source laser à fibre . Contrairement au CO2, la longueur d'onde de la fibre est facilement absorbée par les métaux réfléchissants comme l'aluminium et le laiton.
- Meilleur pour: Acier inoxydable, acier au carbone, aluminium et laiton.
- Précision: Offre le plus petit largeur de trait et le plus haut Précision de l'axe XY pour des pièces métalliques complexes.
- Évolutivité: Alors qu'une tête laser pour machine CNC Les configurations de cette catégorie sont proposées à un prix plus élevé, mais leur rapidité et l'absence de consommables en font la solution la plus rentable pour la production en grande série.
Tableau comparatif : Technologie laser vs. Ajustement des matériaux
| Type de laser | Matériel primaire | Capacité de coupe | Application typique |
|---|---|---|---|
| Diode | Bois / Cuir | Lumière (1-5 mm) | Bricolage/Petite entreprise |
| CO2 | Acrylique/Organique | Lourd (5-20 mm) | Signalétique et prototypage |
| Fibres | Métaux/Alliages | Lourd (1-25 mm+) | Production industrielle |
Spécifications techniques clés qui comptent vraiment
Lors de l'évaluation d'un laser pour la découpe CNC , les chiffres de la fiche technique peuvent être trompeurs. Il est essentiel de dépasser les arguments marketing pour comprendre les capacités réelles de la machine. L'erreur la plus fréquente consiste à confondre puissance d'entrée et puissance de sortie. Une machine peut être annoncée à « 40 W », mais cela fait souvent référence à sa consommation électrique, et non à la puissance optique délivrée à la pièce. Pour la fabrication professionnelle, seule la puissance optique compte.
Puissance optique vs. Puissance d'entrée
La puissance d'entrée mesure la consommation d'énergie, tandis que la puissance optique mesure la capacité de coupe réelle. Pour l'usinage CNC de métaux de grande puissance , une densité optique élevée est indispensable pour percer efficacement des matériaux comme l'acier inoxydable ou le titane. Une faible puissance optique entraîne des vitesses de coupe lentes, des bords carbonisés et une incapacité à usiner des pièces épaisses.
Taille du spot et qualité du faisceau
La « taille du spot » détermine la densité d'énergie. Un spot plus petit concentre l'énergie du laser, permettant une largeur de trait plus étroite et des détails plus fins.
- Qualité des feux de route : Permet d'obtenir une capacité de coupe homogène sur toute la zone de travail.
- Focale: Les focales plus courtes sont meilleures pour la gravure haute résolution ; les focales plus longues sont supérieures pour la découpe de plaques épaisses.
Science des longueurs d'onde : pourquoi la matière est importante
Tous les lasers ne découpent pas tous les matériaux. Cela est dû aux phénomènes d'absorption des longueurs d'onde. Par exemple, un laser CO2 standard est souvent réfléchi par l'aluminium nu car sa longueur d'onde est mal absorbée par la surface réfléchissante du métal, tandis qu'un laser à fibre le pénètre instantanément.
Compatibilité d'absorption de longueur d'onde
| Source | Laser CO2 (10 600 nm) | Laser à fibre (1,064 nm) | Diode (450 nm) |
|---|---|---|---|
| Aluminium | Mauvais (Réfléchit) | Excellent | Médiocre |
| Acier au carbone | Bon | Excellent | Médiocre |
| Acrylique/Bois | Excellent | Pauvre (Passage) | Bien (couleurs foncées) |
Modernisation d'une fraiseuse CNC : Transformer votre fraiseuse en découpeuse laser
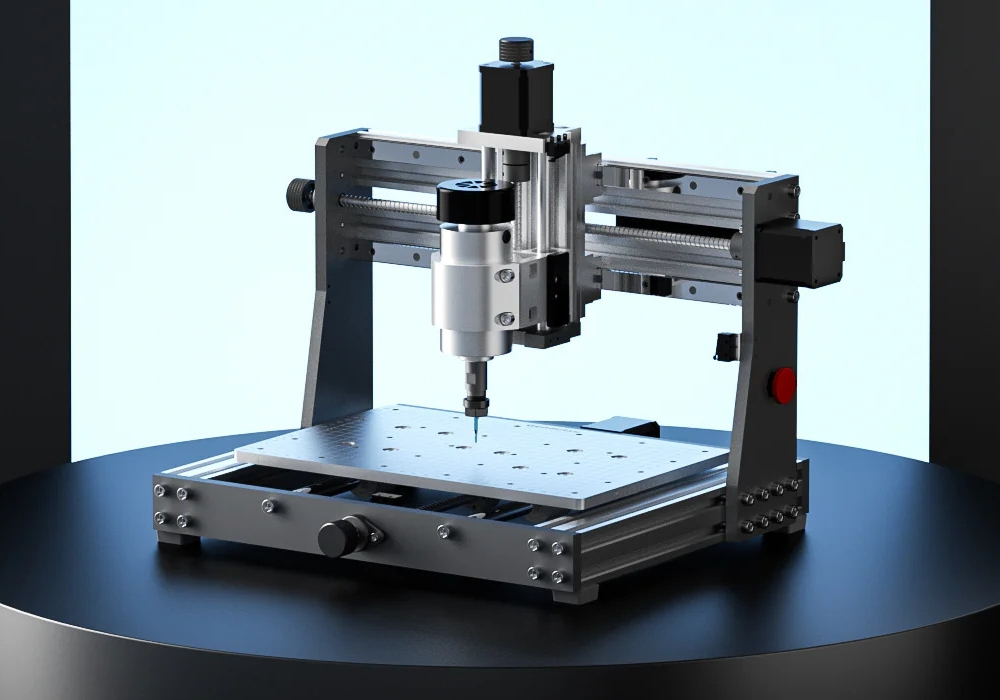
La modernisation d'une fraiseuse CNC et d'une graveuse laser est l'un des moyens les plus rapides d'accroître les capacités de votre atelier sans l'encombrement d'une seconde machine. Cependant, une modernisation réussie d'une fraiseuse CNC ne se résume pas à une simple mise à niveau « plug and play » ; elle nécessite une analyse approfondie de votre matériel et de votre électronique existants. Bien souvent, je constate qu'une démarche de rétro-ingénierie est nécessaire pour concevoir des supports de montage sur mesure qui alignent parfaitement la tête laser de la machine CNC avec l'axe de la broche.
Exigences matérielles et électroniques essentielles
Pour qu'un laser de découpe CNC fonctionne efficacement, votre machine doit répondre à des critères techniques précis. L'erreur la plus fréquente consiste à négliger la communication entre le contrôleur et le laser.
- Supports de montage: Doit être rigide et résistant à la chaleur pour éviter Module laser pour CNC à cause des vibrations, ce qui abîme votre Précision de l'axe XY.
- Système d'assistance pneumatique : C'est non négociable. Sans un flux d'air constant au niveau de la coupe, les bords seront carbonisés et la lentille inutilisable.
- Modulation de largeur d'impulsion (PWM) : Votre contrôleur CNC doit prendre en charge Signaux PWMCela permet au logiciel de moduler la puissance du laser pour les dégradés et les angles nets, au lieu de fonctionner à 100 % en permanence.
Liste de contrôle de conversion
| Fonctionnalité | Exigence | Pourquoi ça compte |
|---|---|---|
| Contrôleur | PWM 0-5 V ou 0-12 V | Assure le bon Compatibilité avec le code G. |
| Alimentation | Alimentation dédiée 12V/24V | Prévient les baisses de puissance lors des coupes prolongées. |
| Refroidissement | Dissipateur thermique/ventilateurs actifs | Protège la diode contre l'emballement thermique. |
| Axe z | Longueur focale réglable | Nécessaire pour focaliser le faisceau sur des matériaux d'épaisseurs différentes. |
Protocoles de sécurité et environnement
Lorsque vous intégrez un laser à votre processus de fabrication CNC, vos exigences en matière de sécurité évoluent instantanément. Contrairement à une fraise dont le faisceau reste confiné, un faisceau laser peut se réfléchir. Vous devez impérativement porter des lunettes de protection OD4+ adaptées à la longueur d'onde de votre laser. De plus, comme vous brûlez la matière au lieu de la découper, un caisson équipé d'un système d'extraction des fumées performant est indispensable pour éliminer les particules toxiques de votre espace de travail. N'effectuez jamais de conversion laser dans un garage ouvert et non ventilé.
Matrice de compatibilité des matériaux pour la découpe laser CNC
Choisir le bon laser pour la découpe CNC commence par bien connaître les caractéristiques de votre matériau.
Précision et tolérances dans l'usinage CNC laser
Lorsqu'on utilise un laser pour la découpe CNC , la puissance brute ne suffit pas. La précision est ce qui distingue un projet amateur d'une pièce industrielle. Obtenir des tolérances serrées exige une compréhension approfondie de l'interaction entre le laser et le matériau, ainsi que du fonctionnement de la machine et de la trajectoire de l'outil.
Gestion de la zone affectée par la chaleur (ZAC)
La zone affectée thermiquement (ZAT) est la zone entourant la coupe où les propriétés du matériau se modifient sous l'effet d'une forte exposition thermique. En fabrication professionnelle, nous minimisons cette décoloration et cet affaiblissement structurel grâce à un contrôle rigoureux de la largeur de la saignée et de la vitesse de coupe.
- Gestion du pouls : Utilisation de fréquences d'impulsion précises pour limiter l'accumulation de chaleur.
- Assistance au gaz : L'azote ou l'oxygène sous haute pression élimine instantanément le matériau en fusion, maintenant ainsi le bord froid.
- Optimisation de la vitesse : Déplacer la tête laser suffisamment rapidement pour découper sans s'attarder évite un transfert de chaleur excessif.
Atteindre une précision de haut niveau
Si le travail de la tôlerie standard tolère généralement une plus grande marge de tolérance, la fabrication haute performance exige une précision accrue. Les installations industrielles avancées s'appuient sur des portiques rigides et des moteurs à boucle fermée pour garantir la précision des axes X et Y , avec une marge d'erreur de ±0.01 mm dans certains scénarios de production. Ce niveau de répétabilité est essentiel lorsque des pièces découpées au laser doivent s'intégrer dans des assemblages complexes ou nécessitent des opérations d'usinage CNC secondaires pour des fonctionnalités supplémentaires telles que des trous taraudés ou des poches.
Le rôle des introductions et des conclusions
Des bords nets sont obtenus grâce à une programmation professionnelle. Le perçage direct sur la ligne de séparation laisse une marque visible. Pour l'éviter, nous utilisons les fonctions d'entrée et de sortie dans les paramètres de compatibilité du code G.
- Introduction : Le laser perce d'abord le matériau de rebut, puis se déplace en douceur sur la ligne de coupe.
- Sortie : La découpe se prolonge légèrement au-delà du point de fermeture, dans la chute, afin de garantir que la pièce se détache sans languette.
Cette technique garantit un contour fini lisse et exempt d'irrégularités de démarrage/arrêt, répondant aux normes cosmétiques et dimensionnelles strictes requises pour une livraison professionnelle.
Écosystème logiciel : de la CAO au code G
Le matériel ne représente que la moitié du travail ; le logiciel qui définit les trajectoires d'outils détermine la qualité de la découpe finale. Qu'il s'agisse de la modernisation d'une fraiseuse CNC ou de la soumission de fichiers pour la fabrication professionnelle, la compréhension du flux de travail numérique est essentielle pour obtenir des tolérances serrées.
LightBurn : la référence en matière de contrôle
Pour les opérateurs utilisant un module laser pour CNC ou une configuration à diodes dédiée, le logiciel LightBurn s'est imposé comme la référence incontestée du secteur. Il fait office à la fois d'éditeur de mise en page et de contrôleur machine, offrant une compatibilité G-code optimale avec différents firmwares tels que GRBL, Smoothieware et Marlin. LightBurn permet un réglage précis de la puissance grâce à la modulation de largeur d'impulsion (PWM) , garantissant une synchronisation parfaite entre la profondeur de gravure et la vitesse de coupe.
- Caractéristiques principales: Superposition de caméra pour le positionnement, opérations booléennes et prise en charge native des fichiers AI, PDF et DXF.
- Alternative: laserGRBL Il constitue une alternative robuste et open source pour les utilisateurs Windows. Bien qu'il ne dispose pas des outils de conception avancés de LightBurn, il permet d'envoyer facilement du G-code à la machine.
Intégration CAO/FAO industrielle
Lors du passage du prototypage à la production en série, le flux de travail s'oriente vers des environnements CAO/FAO avancés tels que SolidWorks ou Fusion 360. Chez MS Machining, nous utilisons ces plateformes performantes pour traiter les fichiers STEP et IGES que vous téléchargez pour notre système de devis instantané. Cette intégration est essentielle pour l'usinage CNC de haute précision : elle nous permet de simuler les trajectoires laser, d'optimiser l'imbrication pour réduire le gaspillage de matière et de prédire les déformations thermiques avant même le déclenchement du laser. Cette approche professionnelle garantit que les géométries complexes en aluminium ou en acier inoxydable répondent aux normes de qualité strictes de la norme ISO 9001.
Les avantages de MS Machining : pourquoi l’externalisation professionnelle est préférable au bricolage.
L'ajout d'un module laser aux fraiseuses CNC est un projet courant chez les amateurs, mais il existe un fossé important entre une installation de garage et la production industrielle. Lorsque votre projet passe d'un prototype rudimentaire à un produit commercialisable, l'utilisation d'une fraiseuse CNC modifiée peut engendrer des goulots d'étranglement dans la production. Chez MS Machining, nous fournissons la puissance et la fiabilité industrielles que les unités de bureau ne peuvent tout simplement pas égaler.
Les limitations physiques des modules laser CNC de bureau
Un laser à diode standard ou un tube laser CO2 de faible puissance monté sur un portique ne possède pas la puissance optique nécessaire pour découper efficacement les métaux denses. Ces systèmes artisanaux peinent à usiner la tôle , ce qui entraîne souvent des vitesses de découpe lentes et un important dégagement de chaleur. Sans système d'assistance à air comprimé , les bords de matériaux comme l'aluminium ou l'acier inoxydable présentent des bavures et des traces de carbonisation. À l'inverse, nos lasers à fibre industriels délivrent l'énergie concentrée nécessaire pour découper les métaux épais avec une coupe nette et verticale, éliminant ainsi le besoin d'un post-traitement complexe.
Échelle et cohérence : Transition vers la production de masse ISO 9001
L'utilisation d'un laser amateur pour la découpe CNC entraîne principalement un manque de régularité . Obtenir des tolérances serrées sur des centaines de pièces est quasiment impossible sans un bâti machine rigide et calibré.
- Certification ISO 9001 : 2015 : Nous opérons selon des systèmes de gestion de la qualité rigoureux. Chaque pièce est inspectée afin de garantir sa conformité aux normes les plus strictes. largeur de trait et les dimensions correspondent exactement à vos fichiers CAO.
- Fabrication intégrée : Souvent, une pièce nécessite plus qu'une simple découpe 2D. Nous pouvons transférer vos composants de la table laser vers des opérations secondaires, comme la création de formes complexes grâce à notre Pièces de fraisage CNC après-vente.
- Flexibilité du volume : Que vous ayez besoin d'un seul prototype ou d'une production de 10 000 unités, notre flux de travail s'adapte instantanément à la demande.
Analyse coûts-avantages : maintenance, carburant et temps d'arrêt
L'utilisation d'un laser industriel est coûteuse. Les frais généraux comprennent l'approvisionnement en gaz d'assistance (oxygène ou azote), la maintenance de la source laser à fibre et la gestion de l'alignement optique. En nous confiant la fabrication, vous évitez ces dépenses d'investissement et les contraintes de maintenance. Vous n'avez pas à vous soucier de la compatibilité du code G ni des temps d'arrêt machine ; il vous suffit de télécharger votre conception pour obtenir un devis instantané. Nous prenons en charge l'intégralité du cycle de fabrication et livrons les pièces finies en seulement 3 à 7 jours, vous permettant ainsi de vous concentrer sur le développement de vos produits plutôt que sur la réparation de vos machines.
FAQ sur la découpe laser CNC
Puis-je ajouter un module laser à n'importe quelle fraiseuse CNC ?
Oui, la plupart des fraiseuses CNC standard peuvent être équipées d'un module laser à diode ou d'une tête laser dédiée . Le contrôleur doit généralement prendre en charge la modulation de largeur d'impulsion (MLI) pour gérer l'intensité du laser. Cependant, la possibilité d'installer un tel module ne garantit pas des résultats industriels. Une fraiseuse CNC modifiée manque souvent de vitesse et de précision sur les axes X et Y , ce qui la rend plus adaptée à la gravure de loisir qu'à la fabrication professionnelle.
Quel est le meilleur laser pour découper de l'acier épais ?
Pour la découpe d'acier au carbone ou inoxydable épais, la source laser à fibre haute puissance est la référence incontestée du secteur. Contrairement aux lasers CO2 ou à diodes, les lasers à fibre délivrent la puissance optique intense nécessaire pour percer efficacement les métaux denses. Si votre projet implique un usinage CNC complexe de l'aluminium ou la fabrication de tôles épaisses , l'utilisation de systèmes laser à fibre industriels garantit des arêtes nettes et une distorsion thermique minimale.
Ai-je besoin d'un logiciel spécial pour faire fonctionner un laser CNC ?
Il est généralement impossible d'utiliser efficacement les logiciels de FAO standard pour le fraisage avec le laser. Un logiciel garantissant la compatibilité du code G est indispensable pour les fonctions spécifiques au laser, telles que la mise à l'échelle dynamique de la puissance et le balayage raster. LightBurn est largement considéré comme la référence en matière de pilotage des découpeuses laser CNC , offrant des fonctionnalités avancées comme le décalage de la largeur de coupe et la gestion des couches. Pour les configurations de base, des solutions open source comme LaserGRBL permettent de gérer des trajectoires vectorielles simples.
Le laser à fibre est-il meilleur que le laser CO2 pour la gravure ?
Tout dépend du matériau. Un laser à fibre est supérieur pour le marquage et la gravure des métaux, car la longueur d'onde est bien absorbée par le matériau. À l'inverse, un tube laser CO2 est idéal pour les matériaux organiques comme le bois, l'acrylique et le cuir. Utiliser une source inadaptée, comme tenter de découper de l'acrylique transparent avec un laser à diode ou à fibre, entraînera une mauvaise absorption et des découpes ratées. Pour les pièces professionnelles, la gestion de la zone affectée thermiquement (ZAT) est cruciale ; c'est pourquoi nous sélectionnons la technologie laser la mieux adaptée au substrat.