
Comparaison des lasers à fibre, à CO2 et à diode
D'après mon expérience en gestion d'ateliers à haut débit, le choix d' une source laser à fibre ou d'un oscillateur inadapté est la principale cause de gaspillage de matériaux et d'endommagement des optiques. Pour la découpe laser CNC , la longueur d'onde du faisceau doit correspondre au coefficient d'absorption du matériau. Tenter de découper des alliages réfléchissants avec une source incompatible expose à un risque de réflexion parasite susceptible de détruire la tête laser de la machine CNC en quelques secondes.
Lasers à fibre : La puissance du métal
Lorsque le projet exige la découpe en grande quantité d'acier inoxydable ou le traitement de matériaux réfléchissants comme l'aluminium et le cuivre, la fibre est la seule option viable.
- Longueur d'onde: Environ 1.07 µm, ce qui est idéal pour l'absorption des métaux.
- Rendement : Haute puissance optique de sortie avec une consommation électrique réduite.
- Meilleure utilisation: Industriel fabrication de tôle où la vitesse et une précision de ±0.01 mm sont requises.
Lasers CO2 : L’excellence en matière de procédés organiques
Le laser CO2 demeure la référence pour les applications non métalliques. Sa longueur d'onde de 10.6 µm est faiblement absorbée par les métaux mais parfaitement absorbée par les matériaux organiques.
- Matériaux : Idéal pour les acryliques épais (bords polis à la flamme), le bois et les plastiques techniques spécialisés.
- Qualité des bords : Offre une finition plus lisse sur les matériaux non métalliques comparé aux lasers à courte longueur d'onde.
- Conception: Utilise un tube rempli de gaz et des miroirs internes, nécessitant un alignement plus fréquent que les systèmes à semi-conducteurs.
Modules de diodes : Rénovation et prototypage
Un module laser pour CNC est souvent le point d'entrée le plus accessible pour les ateliers utilisant déjà une fraiseuse laser ou un portique de fraisage standard.
- Versatilité: Conçu comme fraiseuse CNC et graveuse laser composant hybride.
- Intégration: Peut être monté directement sur un carter de broche pour ajouter CNC et laser capacités d'une fraiseuse 3 axes.
- Limites: Sa faible puissance signifie qu'elle est principalement destinée à la découpe de matériaux fins et à la gravure de haute précision plutôt qu'à la fabrication industrielle lourde.
Comparaison des performances : puissance et vitesse
| Fonctionnalité | Source laser à fibre | CO2 laser | Module laser à diode |
|---|---|---|---|
| Matériaux primaires | Métaux (acier au carbone, acier inoxydable, aluminium) | Acrylique, bois, caoutchouc | Contreplaqué mince, plastiques |
| Puissance typique | 1 kW - 30 kW | 40W - 450W | 5W - 40W |
| Vitesse de coupe (métal) | Très haut | Modéré (avec oxygène) | Très faible / Non applicable |
| Entretien | Minimal (à l'état solide) | Haut (Alignement des miroirs) | Module remplaçable |
| Vie opérationnelle | 50,000 + heures | 10,000-20,000 heures | 10,000-15,000 heures |
Pour toute entreprise spécialisée dans la production métallique, l'utilisation d'une découpeuse laser CNC dédiée avec source fibre est la solution la plus rentable. Toutefois, pour une solution de fabrication intégrée incluant la signalétique ou les boîtiers en plastique, un système CO2 ou une conversion laser à diodes haut de gamme offre la flexibilité nécessaire en matière de matériaux.
Maîtriser la largeur de coupe et les tolérances d'usinage
La précision de la découpe laser pour les machines CNC repose sur la compréhension de la physique de la largeur de coupe. Celle-ci correspond à la largeur réelle de la matière enlevée lors de la découpe. Le faisceau laser étant conique, sa focalisation détermine la verticalité des bords ou leur légère conicité. Nous optimisons la largeur de coupe grâce à un étalonnage rigoureux, en veillant à ce que la programmation du code G prenne en compte le diamètre du faisceau pour garantir la précision des pièces.
Gestion de la zone affectée par la chaleur (ZAC)
En tôlerie , la maîtrise de la zone affectée thermiquement (ZAT) est impérative, notamment pour les alliages sensibles. Une chaleur excessive peut altérer les propriétés mécaniques du métal à proximité de la coupe, entraînant un durcissement ou une déformation.
- Contrôle des impulsions : Nous utilisons des impulsions à haute fréquence pour réduire l'accumulation de chaleur.
- Gaz d'assistance : L'utilisation d'azote ou d'oxygène à haute pression permet de refroidir instantanément le matériau.
- Étalonnage de la vitesse : Le maintien d'une vitesse d'avance optimale évite de « brûler » les bords des pièces délicates.
Obtention d'une précision de ±0.01 mm
Bien qu'une découpeuse laser CNC standard soit extrêmement efficace, atteindre une précision de ±0.01 mm nécessite souvent un flux de travail hybride. Pour les composants industriels exigeant ces tolérances extrêmes, nous utilisons fréquemment le laser pour le profilage initial, puis nous transférons la pièce vers un usinage micro-CNC pour la finition secondaire.
Comprendre le fonctionnement d'une fraiseuse CNC et son intégration avec la sortie laser nous permet de faire le lien entre le prototypage rapide et la fabrication de haute précision. Ce processus en deux étapes garantit que même les géométries les plus complexes répondent aux normes aérospatiales et médicales les plus strictes, sans compromettre la vitesse d'une source laser à fibre.
Adaptation d'un laser industriel pour la découpe CNC
L'ajout d'une tête laser à une machine CNC est la solution la plus rapide pour transformer un outil d'atelier standard en une machine multifonctionnelle ultra-performante. Que vous utilisiez une fraiseuse laser dédiée ou que vous adaptiez une fraiseuse existante avec une commande numérique , le processus de modernisation repose sur trois piliers : le contrôle, la sécurité et le logiciel.
Exigences de contrôle technique
Votre contrôleur doit prendre en charge les signaux PWM pour réguler la puissance optique de sortie . La plupart des systèmes modernes utilisant GRBL ou Marlin gèrent cela nativement, permettant une programmation G-code fluide et une adaptation de la puissance lors de découpes complexes.
| Composant | Exigence |
|---|---|
| Contrôleur | Compatible PWM (GRBL/Marlin/Mach3) |
| Alimentation | Alimentation 12V/24V dédiée pour le Module laser pour CNC |
| Logiciels | Compatibilité du logiciel LightBurn est la norme de l'industrie |
| Refroidissement | Dissipateurs thermiques intégrés ou un Système d'assistance pneumatique |
Normes de sécurité et flux de travail
La sécurité est primordiale lors de l'utilisation d'une découpeuse laser CNC . J'insiste toujours sur le port d'une enceinte complète et de lunettes de protection OD6+ pour bloquer certaines longueurs d'onde laser. Pour une intégration CAO/FAO optimale , suivez ce flux de travail localisé :
- Conception: Créez des vecteurs dans un logiciel de CAO en veillant à obtenir des tracés nets.
- Processus: Importer dans brûlure légère pour gérer les calques, les vitesses et Optimisation de la largeur de la saignée.
- Extraction: Installez un extracteur de fumées à haut débit (CFM) pour éliminer les particules dangereuses et la fumée.
Cette configuration garantit que votre combinaison de machine CNC et de graveur laser reste productive tout en maintenant la haute précision attendue dans les ateliers de fabrication américains.
Sous-traitance ou découpe laser CNC à faire soi-même
L'utilisation d'un laser dédié à la découpe CNC en interne peut sembler synonyme de maîtrise totale, mais pour la plupart des entreprises, les coûts cachés du « fait maison » dépassent rapidement les avantages pratiques. Si une découpeuse laser CNC de bureau convient aux travaux manuels simples, la fabrication de tôles de qualité professionnelle exige une régularité difficile à garantir sans technicien spécialisé.
Les charges cachées de l'entretien
La maintenance d'une source laser à fibre haute puissance ne se limite pas à son branchement. Pour obtenir des résultats de qualité industrielle, il est nécessaire de maîtriser plusieurs facteurs techniques :
- Alignement des lentilles : La précision exige une parfaite émission du faisceau ; même un léger décalage peut ruiner votre travail. Optimisation de la largeur de la saignée.
- Consommation de gaz: La découpe de plaques épaisses nécessite de l'azote ou de l'oxygène à haute pression, ce qui engendre des frais généraux importants.
- Consommables: Les buses et les fenêtres de protection doivent être remplacées fréquemment pour éviter l'accumulation de scories.
- Système d'assistance pneumatique : Les installations professionnelles nécessitent un débit d'air important pour prévenir les incendies et garantir des bords nets.
Évolutivité et solution de fabrication intégrée
En externalisant votre production auprès d'un atelier spécialisé, vous pouvez passer instantanément du prototypage rapide (3 à 7 jours) à la production en série. Nos services d'usinage CNC vous dispensent de l'apprentissage de la programmation en code G et du dépannage des machines.
La véritable valeur d'une solution de fabrication intégrée réside dans l'intégration des processus secondaires. Une tête laser DIY pour machine CNC ne permet d'obtenir qu'une pièce plane. Nous proposons un flux de travail complet :
- Découpe au laser: Découpes à grande vitesse et à haute précision.
- Cintrage et soudage : Transformer des feuilles plates en boîtiers fonctionnels.
- Finition de surface: Anodisation ou revêtement en poudre pour un aspect professionnel.
- Usinage hybride : Si une pièce nécessite plus qu'un simple laser, nous pouvons la faire passer à Fraisage CNC 3 ou 5 axes atteindre des géométries complexes.
En analysant les coûts réels des services d'usinage CNC , la plupart des entrepreneurs basés aux États-Unis constatent que l'externalisation garantit la conformité à la norme ISO 9001:2015 et une qualité supérieure des pièces sans le risque financier lié à la propriété de l'équipement.
Optimisation des performances des matériaux grâce au laser pour la découpe CNC
Lorsqu'on utilise un laser pour la découpe CNC , la chimie du matériau est au cœur de notre approche. Il ne s'agit pas simplement de « découper » : nous optimisons le grain des bords et l'impact thermique pour garantir que chaque pièce réponde aux normes industrielles. Qu'il s'agisse d'alliages haute résistance ou de polymères techniques, le choix de la source laser à fibre ou du réglage CO2 approprié fait toute la différence entre une pièce parfaite et une pièce à rebuter.
Découpe de l'acier inoxydable (304/316)
Pour l'acier inoxydable 304 et 316, nous privilégions l'obtention d'arêtes exemptes de scories. L'utilisation d'azote à haute pression comme gaz d'assistance permet d'éliminer le métal en fusion avant qu'il ne se lie à la face inférieure de la coupe. Ce procédé est essentiel pour nos projets d'usinage CNC de prototypes 2026 , où les pièces doivent être prêtes à être boulonnées sans nécessiter de rectification secondaire.
Aluminium (6061/7075) et réflectivité
L'aluminium est un matériau haute performance, mais sa réflectivité et sa conductivité thermique le rendent difficile à travailler. Nous utilisons des lasers à fibre de forte puissance crête pour perforer la surface réfléchissante des alliages 6061 et 7075. Ceci nous permet de maintenir une précision de ±0.01 mm sans que la chaleur ne déforme les tôles minces.
Plastiques techniques : PEEK et POM (Delrin)
Tous les plastiques ne sont pas compatibles avec le laser, mais pour ceux qui le sont, les résultats sont supérieurs au fraisage traditionnel :
- Delrin (POM): Ce matériau est un favori pour un coupeur de laser de commande numérique par ordinateurIl se vaporise proprement, laissant un bord poli, semblable à du verre.
- APERÇU : Le PEEK, plastique haute température, nécessite une grande précision et une vitesse de déplacement rapide pour éviter la carbonisation tout en conservant son intégrité structurelle.
En tant que solution de fabrication clé en main , nous équilibrons les propriétés de ces matériaux en fonction des besoins spécifiques de votre projet afin de garantir une rentabilité optimale.
| Source | Meilleur type de laser | Finition des bords | Impact thermique |
|---|---|---|---|
| Acier Inoxydable | Fibres | Excellent (sans défaut) | Low |
| Aluminium | Fibres | Propre / Semi-brillant | Modérée |
| Delrin (POM) | CO2 | Poli à la flamme | Un petit peu |
| PEEK | CO2 / Fibre | Matière technique | Contrôlé |
Gestion de la chaleur et des scories
La fabrication efficace de tôles repose sur une gestion précise de la fusion. Nous ajustons la fréquence et le rapport cyclique des impulsions laser afin de minimiser la zone affectée thermiquement. Pour les pièces épaisses en acier inoxydable ou en aluminium, notre système d'assistance pneumatique est réglé avec précision pour fournir la pression exacte nécessaire à l'élimination des bavures, garantissant ainsi la netteté et la précision dimensionnelle des géométries, même les plus complexes.
Conseils DFM pour la fabrication de tôles
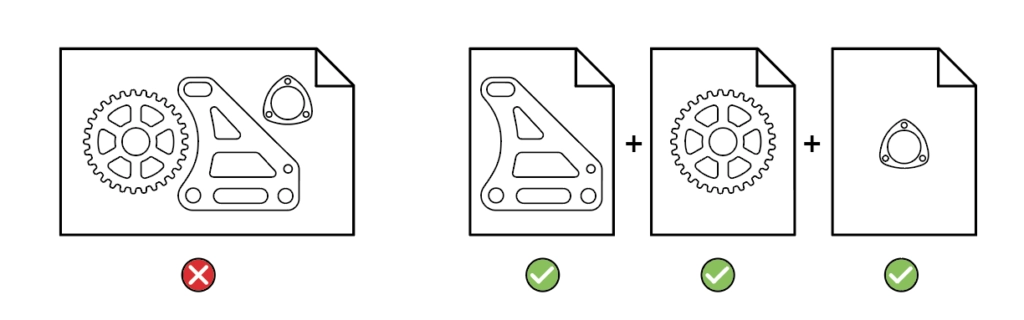
L'optimisation de la conception d'un laser pour la découpe CNC est la méthode la plus efficace pour réduire drastiquement les coûts de production et améliorer la qualité des pièces. Mon équipe se concentre sur la conception pour la fabrication (DFM) afin de garantir que chaque projet de fabrication de tôlerie soit conforme à la norme ISO 9001:2015 tout en éliminant le gaspillage de matériaux.
Évitez les pièges courants en matière de conception
- Taille minimale de la fonctionnalité : Veillez à ce que le rapport entre les trous et les fentes et l'épaisseur du matériau soit de 1:1 afin d'éviter toute déformation due à la chaleur.
- Rayons internes : Évitez les angles internes parfaitement aigus ; un petit rayon permet au laser de maintenir une vitesse constante.
- Épaisseur du mur: Maintenez une distance minimale entre les lignes de coupe pour éviter Zone affectée par la chaleur (ZAT) de compromettre l'intégrité structurelle.
Introductions et conclusions
Pour garantir des points de départ nets, nous utilisons des techniques d'entrée et de sortie . Cette technique consiste à placer le point de départ du laser à l'extérieur de la géométrie de la pièce. Lorsque le faisceau atteint le périmètre de la pièce, la pression de coupe est stabilisée, assurant ainsi un bord lisse et sans bavures. Ceci est essentiel pour les projets exigeant une précision de ±0.01 mm.
Stratégies d'imbrication pour une efficacité accrue des coûts
Les stratégies d'imbrication intelligentes sont essentielles à une solution de fabrication intégrée et économique . En optimisant l'agencement des pièces et en utilisant la découpe en ligne commune (où une seule passe laser découpe le bord de deux pièces adjacentes), nous réduisons considérablement les rebuts. Cette efficacité nous permet de proposer un prototypage rapide (3 à 7 jours) à un prix abordable. Pour les pièces nécessitant des opérations secondaires complexes, nous intégrons parfaitement notre flux de travail de découpe laser CNC à un fraisage de haute précision afin de fournir des assemblages finis.
Questions fréquentes : Laser pour découpe CNC
Je constate beaucoup de confusion quant à la meilleure façon d'intégrer un laser de découpe CNC dans un flux de travail professionnel. Voici les réponses claires aux questions que me posent le plus souvent les chefs d'atelier et les ingénieurs.
Est-il possible d'ajouter un laser à fibre à une fraiseuse CNC standard ?
Bien qu'il soit facile d'installer une tête laser à diode sur une machine CNC , l'utilisation d'une source laser à fibre haute puissance est une tout autre affaire. Les routeurs standards ne disposent pas des enceintes de sécurité étanches à la lumière (diamètre extérieur supérieur à 6 pouces) nécessaires pour gérer les réflexions de la fibre. De plus, la programmation en code G d'une source à fibre exige souvent une accélération plus rapide que celle qu'une fraiseuse à vis sans fin classique peut fournir. Pour des applications industrielles, une plateforme dédiée à la fibre est toujours le choix le plus sûr et le plus précis.
Découpe laser vs. Fraisage CNC
La principale différence réside dans le contact. Les fraiseuses CNC utilisent des fraises rotatives pour enlever les copeaux, ce qui les rend idéales pour les cavités 3D profondes et les blocs massifs. À l'inverse, une découpeuse laser CNC utilise l'énergie thermique pour faire fondre le matériau. Ceci permet une optimisation supérieure de la largeur de coupe , autorisant des angles internes beaucoup plus étroits et des motifs plus complexes qu'un outil traditionnel ne pourrait jamais réaliser en tôlerie.
Limites de coupe de l'acier inoxydable industriel
Lors de la fabrication de composants en acier inoxydable , l'épaisseur maximale est déterminée par la puissance optique de sortie.
- Source 3 kW : Coupe facilement l'acier inoxydable jusqu'à 8-10 mm d'épaisseur.
- Source : 10 kW+ Peut découper des plaques de 30 à 50 mm tout en respectant les tolérances industrielles.
- Précision: Pour la plupart des tâches d'ingénierie, les lasers conservent une Précision de ± 0.01 mm sur des calibres plus fins, bien que le Zone affectée par la chaleur (ZAT) devient plus pertinent à mesure que l'épaisseur augmente.
Un système d'assistance pneumatique est-il nécessaire ?
Un système d'assistance pneumatique est indispensable pour toute installation de routeur laser sérieuse . Il remplit deux fonctions essentielles qui ont un impact direct sur votre rentabilité :
- Protection des optiques : Il crée un flux d'air constant qui empêche la fumée et les débris d'encrasser votre précieuse lentille de mise au point.
- Des coupes plus nettes : En évacuant immédiatement le matériau en fusion de la saignée, on empêche les scories de durcir sur la face inférieure de la pièce, assurant ainsi une finition plus propre.
| Fonctionnalité | Découpe laser | Fraisage CNC |
|---|---|---|
| Contact matériel | Sans contact (chaleur) | Contact physique (friction) |
| Largeur de coupe/d'outil | ~0.1 mm – 0.3 mm | 1.0 mm – 20 mm+ |
| Idéal pour | Profils plats complexes | Formes 3D et poches épaisses |
| Vitesse d'installation | Très vite | Modéré (Maintien de la pièce) |