
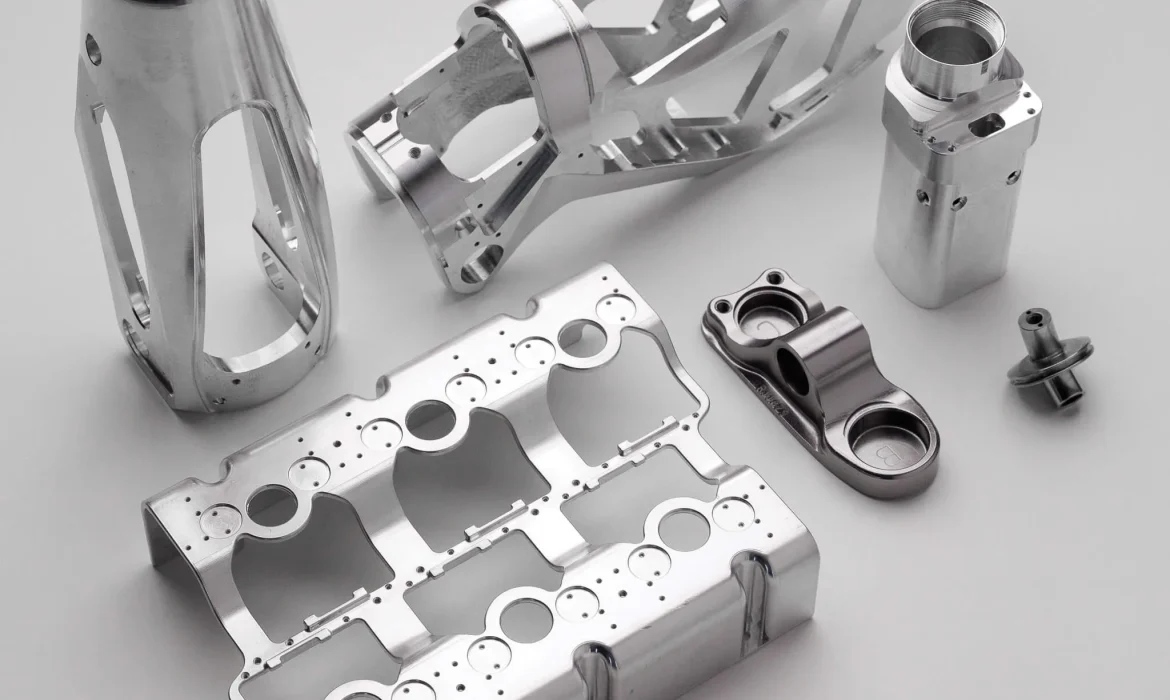
Physique de la déformation : pourquoi les pièces de précision tombent en panne
Maintenir une stabilité de +/- 0.005 mm ne se résume pas à disposer d'une machine haut de gamme ; il s'agit de défier les lois de la physique. Lorsqu'une pièce sort des tolérances, c'est généralement parce que l'une des trois forces invisibles a pris le dessus : les contraintes résiduelles , la dynamique thermique ou la déformation mécanique.
Stress résiduel interne
Les matières premières comme l'aluminium 6061-T6 détendu contiennent une énergie interne « bloquée » issue du laminoir. Lors de l'extrusion ou du laminage, le métal est soumis à des forces de compression et de traction, créant ainsi des tensions internes.
- Le piège: Lorsque j'enlève de la matière, cette tension se relâche de manière inégale.
- Le résultat: La partie « ressort » ou arc, formant Usinage submicronique impossible sans un équipement approprié Soulagement du stress résiduel stratégie.
Dynamique thermique et dissipation de la chaleur
La précision est étroitement liée à la température. Le coefficient de dilatation thermique stipule que même une légère augmentation de température entraînera un décalage des dimensions de plusieurs microns.
- Chaleur induite par le frottement : La coupe à grande vitesse génère une chaleur localisée à l'extrémité de l'outil.
- Expansion: If Dissipation de la chaleur si la gestion est mauvaise, la pièce se dilate pendant la coupe et se rétracte une fois qu'elle atteint la surface de coupe. Laboratoire de métrologie, en soufflant votre GD&T exigences.
| Facteur | Impact sur la tolérance de +/- 0.005 mm |
|---|---|
| Faux-rond de la broche | Provoque une charge inégale des puces et des pics de chaleur. |
| Température du liquide de refroidissement | Un refroidissement irrégulier entraîne une dilatation linéaire. |
| Amortissement des vibrations | Empêche les interférences harmoniques qui gâchent un Finition de fraisage fin. |
Forces mécaniques et déformation de l'outil
J'ai vu trop de pièces gâchées par des dispositifs de serrage trop agressifs . Si on serre une pièce trop fort, elle se déforme ; on l'usine à plat, mais dès qu'on relâche les mâchoires, elle reprend sa forme déformée.
- Déviation de l'outil : Sous fortes charges, l'outil de coupe se déforme de façon microscopique. Cette déformation suffit à compromettre une limite de 5 microns.
- Stratégie de serrage : Réaliser le vrai Stabilité des matériaux nécessite une prise « neutre » qui fixe la pièce sans induire de tension.
Sélection des matériaux pour une stabilité CNC de +/- 0.005 mm
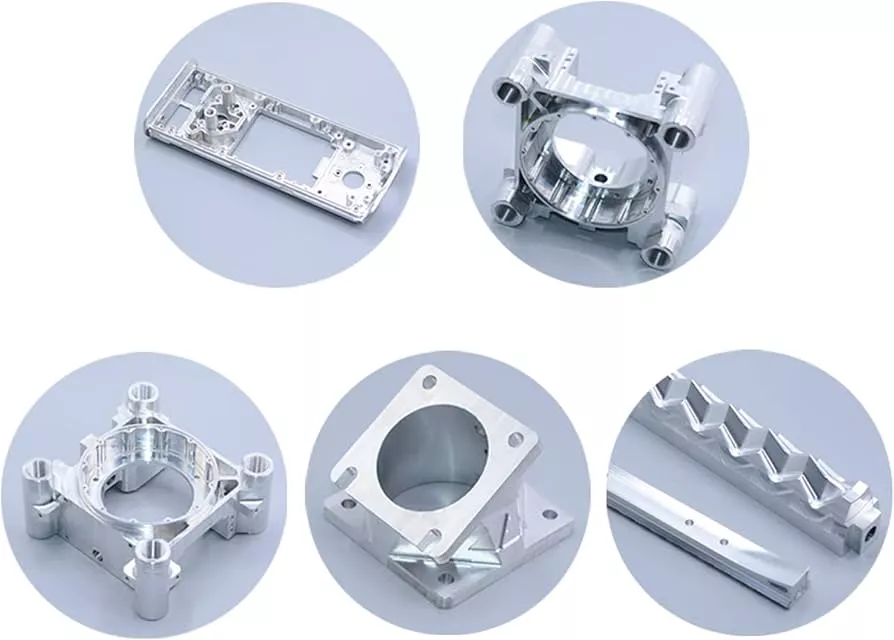
L'obtention d'une tolérance de 5 microns commence bien avant que l'outil n'entre en contact avec le métal. Si la matière première présente une énergie interne, la pièce se déformera dès l'enlèvement de matière. C'est pourquoi la stabilité du matériau est ma priorité absolue lors de la planification d'une opération de haute précision.
Choisir le bon alliage
Tous les métaux ne se comportent pas de la même manière sous une broche. Pour garantir une stabilité de +/- 0.005 mm sans déformation lors de l'usinage CNC de haute précision , je sélectionne des alliages reconnus pour leur comportement prévisible :
- Aluminium 7075-T6 : Mon matériau de prédilection pour les pièces à haute résistance. Il s'usine plus proprement que le 6061 et offre une stabilité dimensionnelle supérieure pour les composants aérospatiaux de haute précision.
- Acier inoxydable 316L : Excellent pour un usage médical ou maritime, mais il a une haute Coefficient de dilatation thermiqueJe dois contrôler la chaleur avec soin pour éviter que la pièce ne « gonfle » pendant la découpe.
- Aluminium 6061-T6 détendu : Lorsque le 7075 n'est pas nécessaire, j'utilise du 6061 qui a été spécialement traité pour éliminer les tensions internes, évitant ainsi l'effet « chips de pommes de terre » après que la pièce soit libérée du dispositif de fixation.
Soulager le stress : Créer une base neutre
Pour atteindre des objectifs de précision submicronique, je ne peux pas me contenter de matières premières usinées avec une finition standard. Un traitement thermique interne de relaxation des contraintes résiduelles est indispensable pour éviter toute déformation pendant et après l'usinage.
| Processus | Méthode | Avantage principal |
|---|---|---|
| Recuit thermique | Chauffage contrôlé et refroidissement lent | Réaligne la structure moléculaire pour neutraliser la tension interne. |
| Traitement cryogénique | Trempage par congélation profonde | Elle achève la transformation de phase dans les aciers, assurant une stabilité maximale pour Usinage submicronique. |
Je me procure toujours des matériaux certifiés et détendus afin de garantir que, lors d'opérations de haute précision comme le perçage CNC spécialisé , le matériau ne reprenne pas sa forme initiale une fois la pression relâchée.
Sourcing et certification
Je ne laisse pas la stabilité au hasard. Acheter du métal à bas prix entraîne souvent des structures de grain irrégulières, compromettant une précision de +/- 0.005 mm. Je vérifie chaque lot à l'aide de certificats de matériaux (MTR) afin de m'assurer que les opérations de relaxation des contraintes ont bien été effectuées en usine. C'est le seul moyen de garantir qu'une pièce reste plane, d'équerre et parfaitement droite après sa sortie de machine.
Stratégies d'usinage avancées pour une absence totale de déformation
Pour atteindre une tolérance de ± 0.005 mm, je ne me fie pas uniquement à la machine ; je me fie aussi à la façon dont je manipule le métal. Maintenir la stabilité du matériau lors de l' usinage CNC exige une approche qui considère la pièce comme un objet vivant. Si on la force trop, elle résiste.
Élimination symétrique de la matière
Je privilégie toujours l'équilibrage des tensions internes de la pièce. Si j'enlève 2 mm sur le dessus, je retourne la pièce et j'enlève 2 mm sur le dessous. Cet enlèvement de matière symétrique empêche la pièce de se déformer (effet « pomme de terre ») car la relaxation des contraintes résiduelles s'effectue uniformément de part et d'autre de l'axe neutre.
Cycles d'ébauche et de finition
Je ne bâcle jamais un travail de précision submicronique. J'utilise un flux de travail spécifique pour m'assurer que la pièce ne bouge pas après sa sortie du dispositif de fixation :
- Le col difficile : Enlevez la plus grande partie du matériau pour obtenir une forme finale à moins de 0.5 mm de celle-ci.
- La « période de repos » : J'ai laissé la pièce reposer. Cela permet au métal de se stabiliser et d'éliminer tout excès de chaleur. Coefficient de dilatation thermique changements pour neutraliser.
- Finition de fraisage fin : Une dernière passe, à faible pression, qui permet d'atteindre les dimensions cibles sans introduire de nouvelles contraintes.
Découpe à haute vitesse et basse pression
Pour minimiser la déformation de l'outil et la chaleur, j'utilise des trajectoires de coupe à haute vitesse et basse pression. Grâce à l'utilisation d'outils en PCD (diamant polycristallin) ou en carbure à revêtement spécial, je m'assure que la chaleur reste dans le copeau et non dans la pièce.
| de Marketing | Avantage pour une stabilité de +/- 0.005 mm |
|---|---|
| Vitesses de broche élevées | Rapidité Dissipation de la chaleur via des puces. |
| Force d'alimentation faible | Réduit les effets mécaniques Déviation de l'outil. |
| Carbure enduit | Réduit les frottements et empêche la formation de surépaisseurs. |
Cette approche garantit que les centres d'usinage CNC 5 axes fonctionnent à leur plein potentiel, en préservant la géométrie et en évitant les déformations microscopiques qui ruinent généralement les composants aérospatiaux ou médicaux de haute précision.
Usinage CNC 5 axes : l’infrastructure de la précision
Pour maintenir une tolérance de +/- 0.005 mm, l'équipement doit être aussi stable que le matériau lui-même. Je privilégie une approche en une seule opération pour éliminer le principal ennemi de la précision : les erreurs d'empilement. Chaque repositionnement d'une pièce risque d'entraîner une perte de référence. Grâce à l' usinage CNC 5 axes , nous pouvons réaliser des géométries complexes en une seule opération de serrage, garantissant ainsi la concentricité et la perpendicularité parfaites de chaque trou, rainure et face. Si nos services d'usinage CNC 4 axes sont excellents pour de nombreuses applications, l'approche 5 axes assure une stabilité « zéro dérive » pour les spécifications les plus exigeantes.
Élimination du faux-rond de la broche et des harmoniques
La structure de la machine est tout aussi importante que le code. J'utilise des plateformes à haute rigidité conçues pour amortir les vibrations afin d'éliminer les vibrations microscopiques qui entraînent des déformations.
- Faux-rond de broche ultra-faible : Nous maintenons le faux-rond à des niveaux proches de zéro pour éviter d’enfoncer l’outil dans le métal, ce qui préserve la surface de toute contrainte.
- Bases de machines massives : Les pièces moulées lourdes et thermiquement stables absorbent l'énergie des coupes à grande vitesse, empêchant ainsi la torsion du cadre.
- Précision d'usinage submicronique : Les codeurs haute résolution suivent la position de la table au 0.0001 mm près, détectant les erreurs avant qu'elles ne surviennent.
Sondage en temps réel en cours de processus
Je ne vérifie pas la conformité d'une pièce une fois terminée. Nous utilisons des systèmes de palpage intégrés pour surveiller le processus en temps réel. C'est ainsi que nous gérons l'usure microscopique des outils qui se produit lors des cycles longs. Si un outil s'use, même de 2 microns, le palpeur le détecte et le contrôleur ajuste automatiquement les corrections. Cette boucle continue de mesure et d'ajustement est le seul moyen de maintenir un seuil de 5 microns de manière constante sur l'ensemble d'un lot de production, sans que les dimensions de la pièce ne se déforment au fil du temps.
Contrôles environnementaux pour une stabilité de +/- 0.005 mm
J'ai appris qu'il est impossible d'atteindre des précisions submicroniques si la température de l'atelier est instable. Afin de garantir une stabilité de +/- 0.005 mm sans déformation des pièces usinées CNC de haute précision , je maintiens un environnement à température contrôlée et constante de 20 °C (68 °F) . Il ne s'agit pas seulement de confort, mais aussi de la norme internationale en métrologie. Cette stabilité de la température ambiante permet d'éliminer la dilatation linéaire, un problème récurrent pour les projets de haute précision. Cette constance environnementale est un pilier fondamental de nos solutions d'ingénierie de précision CNC , garantissant que la pièce usinée à 14 h est identique à celle usinée à 2 h du matin.
Les mathématiques de la dilatation thermique
Le coefficient de dilatation thermique de matériaux comme l'aluminium ou l'acier compromet gravement la précision. Une variation de température ambiante d'un seul degré suffit à modifier les dimensions physiques du métal. Or, lorsqu'on vise une tolérance de 5 microns, les variations environnementales sont absolument inadmissibles.
| Source | Dilatation par 100 mm et par °C | Impact sur la tolérance de 0.005 mm |
|---|---|---|
| Aluminium 6061 | ~2.3 microns | 46 % de la tolérance totale |
| 303 Inoxydable | ~1.7 microns | 34 % de la tolérance totale |
| Acier au carbone | ~1.2 microns | 24 % de la tolérance totale |
Comme indiqué, une variation de 1 °C peut réduire de près de moitié la marge d'erreur admissible. En stabilisant la pièce, nous garantissons le respect de nos normes de métrologie et de fabrication de précision avant même que la pièce ne quitte la machine-outil.
Liquide de refroidissement actif et dissipation de chaleur
La coupe génère du frottement, et le frottement génère de la chaleur. Pour y remédier lors de l'usinage submicronique , j'utilise des systèmes de refroidissement haute pression . Ces systèmes ne se contentent pas de lubrifier ; ils agissent comme stabilisateurs thermiques. En maintenant la pièce et la broche à une température neutre, nous éliminons la dilatation thermique lors des cycles longs.
- Refroidisseurs frigorifiques : Ces dispositifs maintiennent le liquide de refroidissement à une température constante de 20 °C, correspondant à celle de l'air ambiant.
- Livraison haute pression : Cela permet d'évacuer instantanément la chaleur de la zone de coupe afin d'éviter toute déformation localisée.
- Dissipation de la chaleur: Un flux adéquat évite la formation de « points chauds » dans le matériau, qui entraînent des contraintes internes.
La constance est essentielle. Si l'environnement et le fluide sont stables, le métal n'a aucune raison de se déplacer. Ce niveau de contrôle nous permet de garantir que chaque dimension reste conforme aux exigences d'impression.
Assurance qualité : vérification du seuil de +/- 0.005 mm
Excellence en métrologie au laboratoire
Pour garantir la stabilité d'une pièce à +/- 0.005 mm , je ne me fie ni aux pieds à coulisse classiques ni aux instruments de mesure d'atelier. Nous utilisons une machine à mesurer tridimensionnelle (MMT) haut de gamme , installée dans un laboratoire de métrologie climatisé et isolé des vibrations. Cet environnement élimine les variables externes, telles que les vibrations du sol ou les variations de température, susceptibles de fausser une mesure de précision inférieure au micron. Avec des tolérances aussi serrées, l'environnement de mesure est tout aussi critique que la machine-outil elle-même.
Rugosité de surface (Ra) pour la précision dimensionnelle
Il est impossible d'obtenir une précision de 5 microns sur une surface rugueuse. Je privilégie une finition de fraisage fine avec une rugosité de surface (Ra) de 0.4 à 0.8 µm . Une surface lisse garantit un contact constant de la sonde de la machine à mesurer tridimensionnelle (MMT) sans « saut » au-dessus des aspérités microscopiques. Ce niveau de finition est une exigence standard pour nos projets d'usinage CNC de haute précision , car il influe directement sur la répétabilité des mesures finales.
Intégrité de la documentation et des matériaux
Je tiens une documentation rigoureuse pour garantir que chaque pièce qui quitte l'usine correspond exactement à la commande du client. Il ne s'agit pas seulement des dimensions finales, mais de l'intégralité du cycle de vie du composant.
- Rapports d'inspection à 100 % : Nous ne nous contentons pas d'un simple contrôle ponctuel. Pour les exigences de +/- 0.005 mm, chaque pièce fait l'objet d'une analyse complète des données.
- Certifications des matériaux : Je fournis des rapports d'essais en usine (MTR) complets pour prouver que l'alliage est authentique et a subi un traitement thermique correct. relaxation des contraintes résiduelles.
- Trempage thermique : Les pièces sont laissées à se stabiliser pendant 24 heures dans le laboratoire de métrologie avant l'inspection afin de s'assurer qu'aucune dilatation linéaire n'affecte les données.
| Fonctionnalité | Spécifications cibles | méthode de mesure |
|---|---|---|
| Tolérance | +/- 0.005mm | Scan CMM automatisé |
| Finition de surface | Ra 0.4 – 0.8 µm | Profilomètre électronique |
| Platitude | <0.003mm | Interférométrie laser |
En combinant des services d'usinage CNC de pointe à une vérification rigoureuse, je garantis que la stabilité promise sur le plan est exactement celle du produit livré. La qualité d'un travail de haute précision dépend de la fiabilité des données qui le sous-tendent.
FAQ : Comment les pièces usinées CNC de haute précision maintiennent-elles une stabilité de +/- 0.005 mm ?
Maintenir une tolérance de 5 microns exige bien plus qu'une machine performante ; cela requiert une connaissance approfondie de la physique et du comportement des matériaux. Voici les questions les plus fréquentes que l'on me pose concernant la stabilité et la précision.
Pourquoi ma pièce se déforme-t-elle après que je l'aie retirée du dispositif de fixation ?
La cause la plus fréquente de déformation est la libération de contraintes résiduelles . Lors de la production de pièces métalliques usinées CNC de haute qualité , le matériau présente souvent une énergie « bloquée » issue du processus de laminage ou de forgeage.
- Dispositifs de maintien des pièces : Si la pression de serrage est trop élevée, la pièce se déforme physiquement pendant la coupe. Une fois relâchée, elle reprend sa forme initiale, déformée.
- Dissipation de la chaleur: Si la pièce chauffait trop pendant le cycle, coefficient de dilatation thermique cela provoque une contraction irrégulière du matériau lorsqu'il refroidit à l'extérieur de la machine.
- Solution: Utilisez le Aluminium 6061-T6 détendu et mettre en œuvre un enlèvement de matière symétrique afin de maintenir l'équilibre des tensions internes.
Comment choisir entre 6061 et 7075 pour des tolérances de 5 microns ?
Bien que les deux soient des incontournables dans mon atelier, le 7075-T6 est généralement supérieur pour maintenir la stabilité du matériau au niveau de +/- 0.005 mm.
| Fonctionnalité | Aluminium 6061-T6 | Aluminium 7075-T6 |
|---|---|---|
| Stabilité | Modérée | Haute (idéal pour les parois minces) |
| Usinabilité | Excellent | Bien (mais plus exigeant pour les outils) |
| Niveaux de stress | Potentiel de mouvement plus élevé | Plus prévisible pour usinage submicronique |
| Meilleure utilisation | Composants de précision généraux | Pièces aérospatiales/de défense soumises à de fortes contraintes |
Quelle est la meilleure façon de mesurer avec précision +/- 0.005 mm ?
Il est impossible de mesurer 5 microns avec un micromètre portatif standard. Pour vérifier la précision du fraisage CNC à ces spécifications très strictes, je me base sur un environnement rigoureusement contrôlé.
- Laboratoire de métrologie : Toutes les mesures doivent être effectuées dans une pièce climatisée à une température précise de 20 °C (68 °F). Un écart de 1 degré peut entraîner un déplacement de 2.3 microns sur une pièce de 100 mm.
- CMM (Machine à mesurer tridimensionnelle) : Nous utilisons du matériel haut de gamme CMM avec des paliers à air pour éliminer les frottements et garantir la répétabilité.
- Amortissement des vibrations : La surface d'inspection doit être isolée des vibrations de l'atelier afin d'éviter tout « bruit » dans les données.
- GD&T : Toujours utiliser Cotation et tolérance géométriques définir non seulement la taille, mais aussi la forme (planéité, parallélisme), ce qui est essentiel pour la stabilité.