
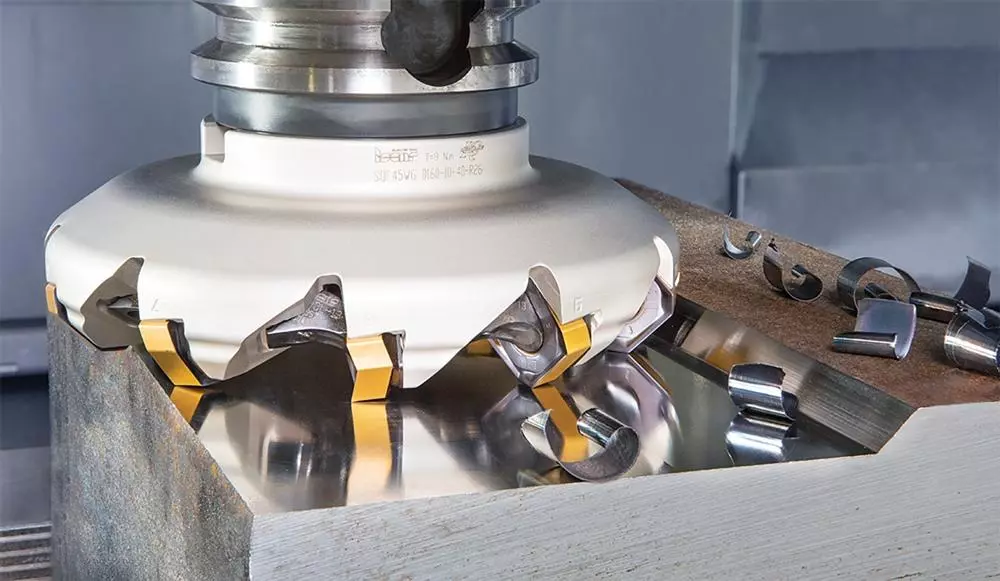
Lorsqu'ils examinent une pièce usinée par commande numérique , les ingénieurs ne se basent que rarement sur la forme générale de la pièce pour déterminer le processus d'usinage. L'important est de savoir ce que chaque zone de la pièce doit réaliser.
Une surface de montage peut nécessiter un contact précis avec un autre composant. Une cavité interne peut nécessiter un dégagement pour l'assemblage. Une rainure peut nécessiter une largeur et une position spécifiques. Bien que ces éléments puissent figurer sur le même dessin, ils impliquent des exigences d'usinage différentes.
C’est pourquoi le choix entre le fraisage en bout et le fraisage en surface est important. La différence ne se limite pas au choix de deux types de fraises. Elle influe sur la manière dont la matière est enlevée, sur le positionnement de la pièce pendant l’usinage et sur la précision de la géométrie finale.
En production CNC, les machinistes ne se demandent généralement pas si le fraisage en bout ou le fraisage frontal est préférable. Ils évaluent plutôt la méthode la mieux adaptée à la caractéristique à usiner.
La différence entre le fraisage en bout et le fraisage frontal commence par l'objectif d'usinage.
La manière la plus simple de comprendre la différence entre le fraisage en bout et le fraisage frontal est d'examiner ce que l'opération cherche à créer.
Lorsque l'exigence porte sur une surface contrôlée, comme une zone de montage plane ou un plan de référence d'usinage, l'objectif est de garantir la précision de la surface sur toute la zone. Le fraisage en bout est couramment utilisé pour ce type d'opération, car l'outil de coupe est conçu pour enlever de la matière sur toute la surface de la pièce.
Lorsque l'exigence porte sur une forme spécifique ou une caractéristique interne, les défis d'usinage évoluent. L'outil de coupe doit suivre une trajectoire définie, atteindre des zones précises et maîtriser des dimensions telles que la profondeur, la largeur et la géométrie des angles. C'est là que le fraisage en bout s'avère plus approprié.
Un exemple simple est celui d'un boîtier en aluminium. La surface supérieure sur laquelle un autre composant sera installé peut nécessiter un usinage préalable pour obtenir une surface plane. Une fois cette surface de référence établie, les logements internes et les éléments de fixation peuvent être usinés en fonction de cette position. Ces deux opérations répondent à des problématiques différentes.
Comprendre cette différence est plus utile que de simplement se souvenir qu'une fraise usine la face et l'autre le bord. Le choix dépend en réalité de la fonction de la pièce à usiner.
Pourquoi utilise-t-on le fraisage en bout pour créer des surfaces de référence ?
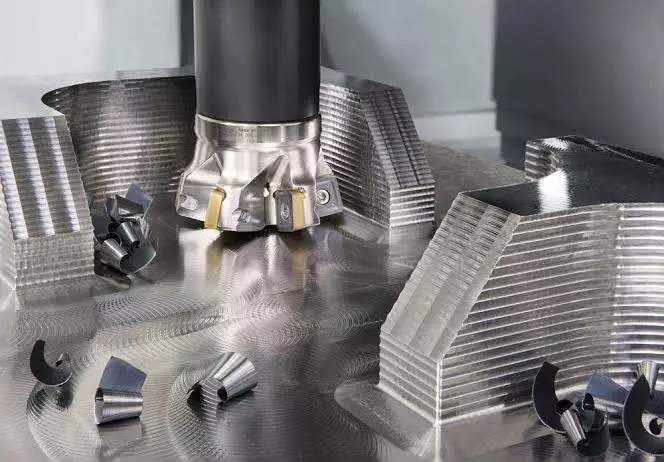
De nombreuses pièces usinées par commande numérique (CNC) sont fabriquées à partir de matières premières dont les surfaces ne présentent pas encore les caractéristiques contrôlées requises par la conception finale. Les blocs d'aluminium, les plaques d'acier et autres matériaux de base peuvent présenter des variations de surface dues à des procédés de fabrication antérieurs.
Avant d'usiner des éléments de précision, les fabricants ont souvent besoin d'établir une référence fiable.
Un bon exemple est celui d'une plaque de montage de précision. Le dessin peut comporter plusieurs trous et cavités dont les positions sont mesurées par rapport à une surface principale. Si cette surface n'est pas correctement définie dès le départ, les opérations d'usinage ultérieures peuvent être affectées, car la pièce ne dispose pas d'un point de référence constant.
Le surfaçage est souvent utilisé à ce stade car l'opération consiste à usiner une surface relativement importante. La fraise enlève de la matière de la surface supérieure de la pièce et crée un plan qui pourra être utilisé pour les opérations suivantes.
Cependant, le résultat ne dépend pas uniquement de la méthode de fraisage. Le diamètre de la fraise, la rigidité de la machine, le bridage de la pièce et les paramètres de coupe influencent tous l'état de surface final.
Par exemple, une grande fraise à surfacer peut enlever efficacement de la matière d'un bloc d'aluminium large, mais si le bridage n'est pas stable, les vibrations peuvent affecter la planéité et l'aspect de surface. En usinage de précision, le réglage fait partie intégrante du processus, et pas seulement l'outil de coupe.
Pourquoi le fraisage en bout est-il utilisé pour les détails des pièces ?
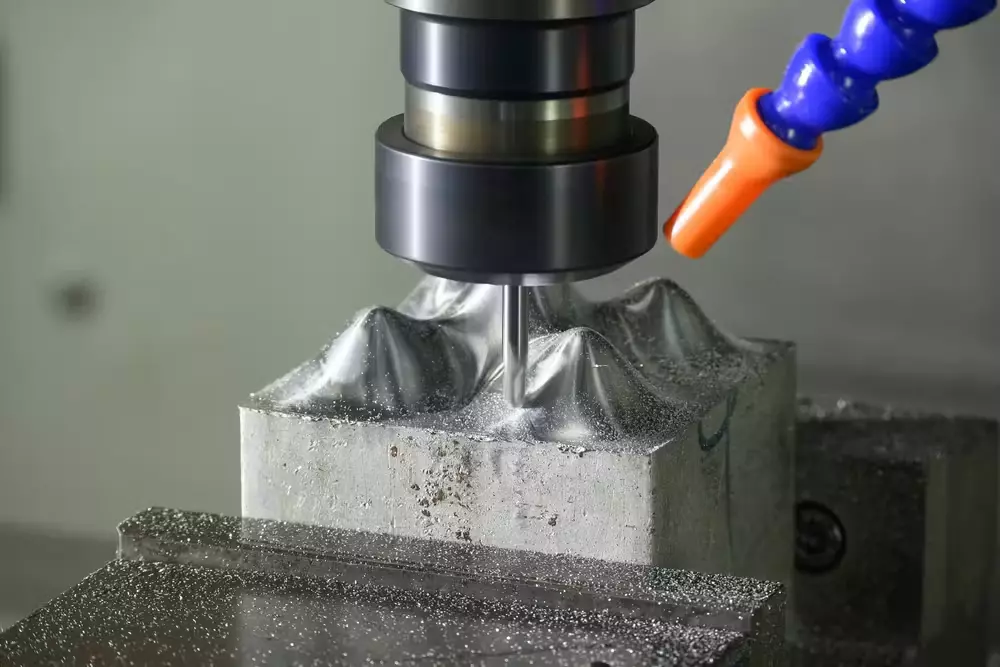
Les exigences d'usinage changent lorsque la pièce comporte des détails plutôt que de grandes surfaces.
Une cavité à l'intérieur d'un boîtier en aluminium, une rainure pour un joint d'étanchéité ou une fente pour le réglage de l'assemblage exigent que la fraise atteigne un emplacement précis et suive une trajectoire contrôlée. La difficulté ne réside pas dans le recouvrement d'une surface, mais dans la création de la géométrie adéquate.
Le fraisage en bout offre cette flexibilité car une fraise en bout peut enlever de la matière à la fois par son extrémité et par ses arêtes de coupe latérales. Cela permet aux machines CNC de créer des formes, des profils et des profondeurs variés.
Par exemple, un composant utilisé dans un équipement industriel peut nécessiter une cavité interne légère tout en conservant une épaisseur de paroi suffisante pour garantir sa résistance. Les dimensions de la cavité, le rayon des angles et la profondeur doivent tous correspondre aux exigences de conception. Ces facteurs influencent le choix du diamètre de la fraise, de la longueur de l'outil et de la stratégie d'usinage.
C’est aussi pourquoi la conception d’une pièce influe directement sur la difficulté d’usinage. Une poche profonde et étroite peut paraître simple sur un dessin, mais son usinage peut nécessiter des outils plus longs, des passes supplémentaires et un contrôle plus précis des conditions de coupe.
Fraisage en bout vs fraisage en surface dans la production réelle de pièces CNC
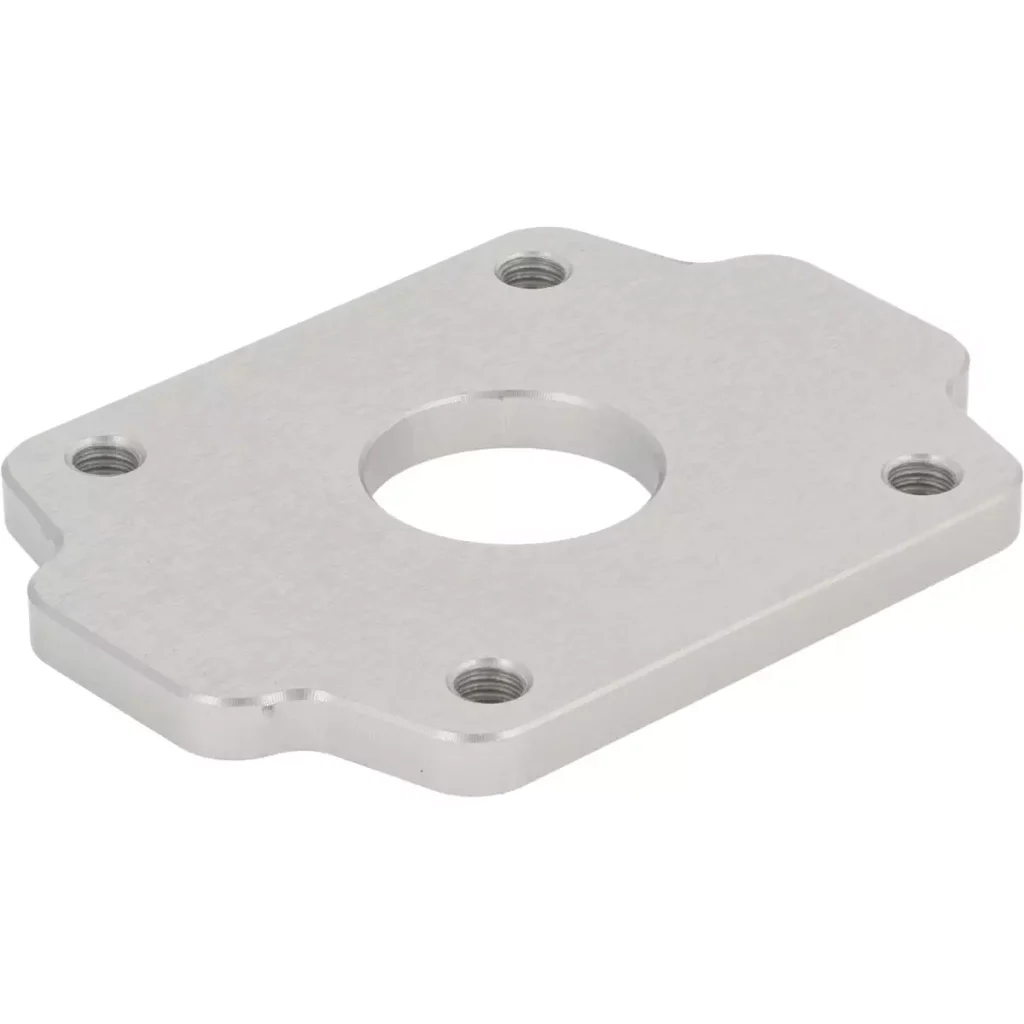
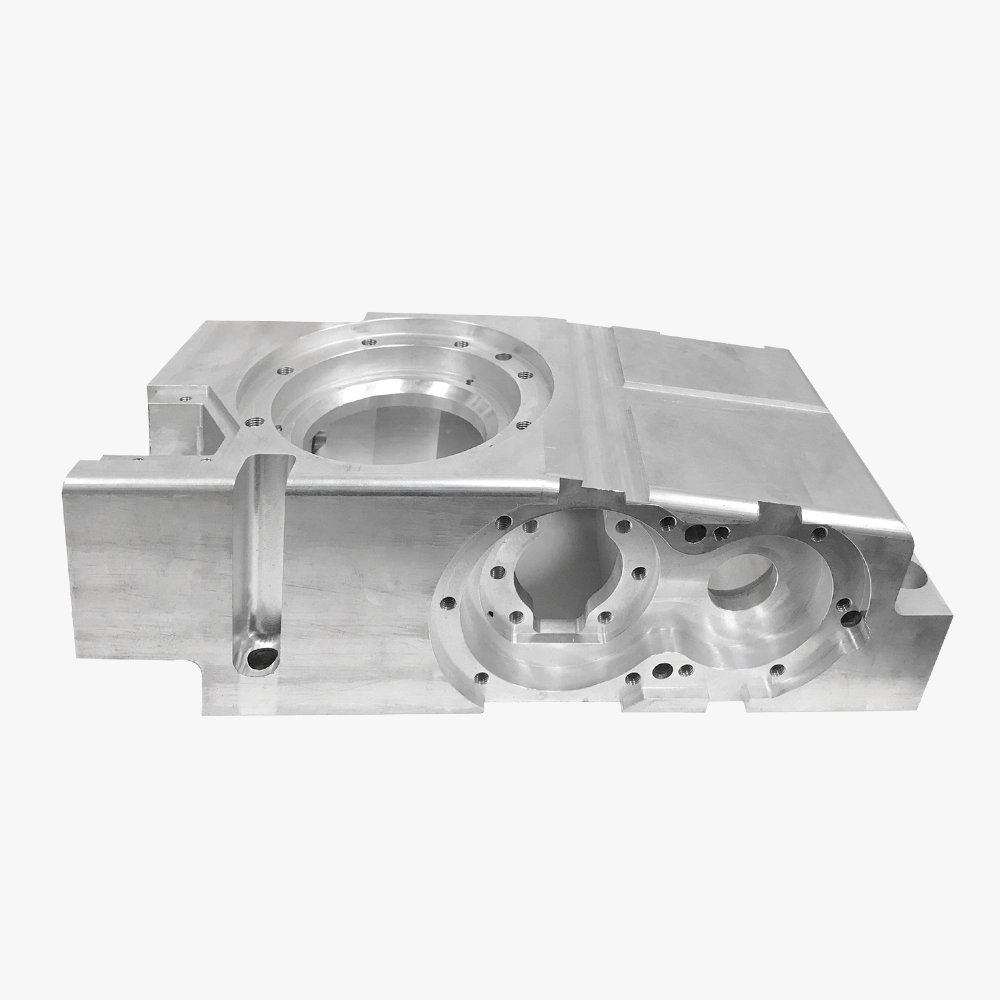
En usinage CNC réel, le fraisage en bout et le fraisage frontal sont rarement considérés comme deux opérations totalement distinctes. Une pièce finie nécessite souvent les deux opérations car différentes zones de la pièce présentent des exigences fonctionnelles différentes.
Prenons l'exemple d'un boîtier en aluminium usiné CNC. Avant l'usinage, la matière première doit être positionnée avec précision et préparée pour une coupe nette. Une opération de surfaçage peut être utilisée pour créer une surface de référence plane. Cette surface est importante car les éléments ultérieurs, tels que les trous de fixation, les logements et les lamages, peuvent y être positionnés par rapport à celle-ci.
Une fois la surface de référence établie, le fraisage en bout permet de réaliser les caractéristiques qui définissent le fonctionnement du composant. Les cavités internes peuvent nécessiter des profondeurs spécifiques, les parois des logements doivent respecter les tolérances et les zones de montage requièrent un positionnement précis.
Le choix de la séquence d'usinage ne repose pas uniquement sur la vitesse d'enlèvement de matière de l'outil. Les ingénieurs prennent également en compte l'influence de chaque opération sur la suivante. Une séquence mal planifiée peut engendrer des problèmes tels qu'un bridage instable, un accès difficile aux outils ou des difficultés à maintenir les relations dimensionnelles entre les éléments.
Par exemple, usiner une poche avant d'avoir créé une surface de référence fiable peut compliquer le maintien de la relation entre cette poche et d'autres dimensions critiques. Définir l'ordre d'usinage approprié permet de garantir que chaque élément est réalisé à partir d'une position contrôlée.
C’est pourquoi l’usinage CNC est souvent un processus de planification des relations entre les surfaces et les caractéristiques plutôt qu’un simple enlèvement de matière.
Pour en savoir plus : Que sont les services d’usinage CNC de précision et comment fonctionnent-ils ?
Que se passe-t-il lorsqu'on choisit une mauvaise méthode de fraisage ?
Le fraisage en bout et le fraisage frontal sont deux méthodes d'usinage performantes, mais une approche inadaptée peut engendrer des difficultés inutiles.
Il arrive fréquemment qu'on utilise une fraise en bout pour usiner une grande surface alors qu'un surfaçage serait plus efficace. Une fraise en bout permet d'enlever de la matière sur une surface plane, mais lorsque la surface s'agrandit, la machine peut avoir besoin de plusieurs passes pour couvrir la même zone. Cela peut augmenter le temps d'usinage et accroître les risques de variations entre les passes.
Cela ne signifie pas que le fraisage en bout soit inadapté aux surfaces planes. Les petites surfaces planes, notamment celles reliées à d'autres éléments, peuvent être usinées efficacement avec une fraise en bout. Le choix dépend de la surface à usiner, de l'état de surface requis et de la géométrie globale de la pièce.
La situation inverse peut également poser problème. Une fraise à surfacer est conçue pour l'usinage de surfaces, mais pas pour la réalisation de formes internes complexes. Une cavité profonde, une rainure étroite ou un contour détaillé nécessitent un outil capable de se déplacer le long de la géométrie et de contrôler la trajectoire de coupe.
Imposer systématiquement une seule méthode d'usinage à chaque élément peut complexifier la fabrication. Il est plus judicieux d'adapter l'opération à la fonction de l'élément.
Comment la conception de la pièce influence le choix entre le fraisage en bout et le fraisage frontal
Le choix de l'usinage commence souvent avant même que la pièce n'arrive sur la machine CNC. Les choix de conception influent directement sur les méthodes de fraisage possibles et sur leur efficacité.
Une poche en est un bon exemple. D'un point de vue conception, une poche peut sembler être une simple zone en retrait. Cependant, lors de l'usinage, plusieurs questions doivent être prises en compte :
Quelle est la profondeur de la poche ?
La fraise peut-elle atteindre le fond sans être excessivement longue ?
Les angles internes sont-ils compatibles avec les dimensions standard des fraises en bout ?
Y a-t-il suffisamment d'espace pour retirer la puce ?
Une poche étroite et profonde peut nécessiter une fraise de plus petit diamètre. Cependant, les outils plus petits offrent une plus grande flexibilité et peuvent exiger des conditions de coupe plus précises. Si la conception permet un rayon d'angle plus important ou une ouverture plus large, l'usinage peut s'avérer plus simple.
Le même principe s'applique aux surfaces planes. Une grande surface continue est plus facile à usiner dans des conditions de fraisage appropriées. Si la surface comporte de nombreux petits détails ou des zones d'accès limité, la stratégie d'usinage devra peut-être être modifiée.
Une bonne conception CNC ne se limite pas à la création de la forme requise. Elle prend également en compte la manière dont l'outil de coupe atteindra et produira physiquement cette forme.
Comment le matériau influence les décisions de fraisage en bout et de fraisage frontal
Le choix du matériau modifie la manière dont sont effectués le fraisage en bout et le fraisage frontal.
Les alliages d'aluminium tels que le 6061-T6 et le 7075-T6 sont couramment utilisés en usinage CNC car ils offrent un bon compromis entre résistance, poids et usinabilité. Lors de l'usinage de composants en aluminium, les fabricants s'attachent généralement à maintenir des conditions de coupe propres, à contrôler les copeaux et à obtenir la qualité de surface requise.
Pour une grande plaque ou un boîtier en aluminium, le fraisage en bout permet de créer efficacement des surfaces de référence. Le fraisage en bout peut ensuite être utilisé pour réaliser des cavités, des éléments de fixation ou des contours précis.
L'acier inoxydable engendre des conditions d'usinage différentes. Comparé à l'aluminium, il génère généralement des forces de coupe plus élevées et exige une attention accrue à l'engagement de l'outil et au contrôle des vibrations. La stratégie d'usinage peut impliquer l'ajustement des paramètres de coupe et la sélection d'outils adaptés au comportement du matériau.
Les matériaux tels que les alliages de titane et les alliages à base de nickel présentent des difficultés supplémentaires car ils retiennent la chaleur pendant la coupe et peuvent accélérer l'usure des outils. Dans ces cas, l'approche d'usinage vise souvent à maintenir des conditions de coupe stables plutôt qu'à simplement augmenter l'enlèvement de matière.
Le matériau ne détermine pas à lui seul la méthode de fraisage, mais il influence la planification de l'opération.
Comment les machinistes choisissent entre le fraisage en bout et le fraisage frontal
Pour choisir entre le fraisage en bout et le fraisage frontal, les machinistes évaluent généralement la situation d'usinage complète plutôt qu'un seul facteur.
Le premier élément à prendre en compte est la fonction elle-même. L'opération crée-t-elle une surface de référence ou produit-elle une forme spécifique ? Cela détermine si la couverture de surface ou la flexibilité de la trajectoire d'outil est plus importante.
Le deuxième point à prendre en compte est l'accessibilité. Une fonctionnalité peut être possible en théorie, mais difficile à mettre en œuvre en pratique si l'outil de coupe ne peut atteindre la zone requise sans un allongement excessif ou sans interférence avec d'autres parties du composant.
Le troisième point à prendre en compte est le contrôle dimensionnel. Certaines caractéristiques sont étroitement liées. Un trou de fixation, par exemple, doit présenter un rapport précis avec une surface usinée. La séquence d'usinage doit respecter cette exigence.
Le bridage est un autre facteur indissociable du choix de la fraiseuse. Les parois fines, les formes irrégulières ou les forces de coupe importantes peuvent influencer le comportement de la pièce pendant l'usinage. Une méthode de fraisage adaptée doit également être compatible avec un montage stable.
C’est pourquoi les machinistes expérimentés ne choisissent pas le fraisage en bout ou le fraisage frontal en se basant uniquement sur le nom de l’opération. Ils prennent en compte le déroulement complet du processus, de la première passe à la pièce finie.
Choix de l'outil : Fraise à surfacer ou fraise en bout
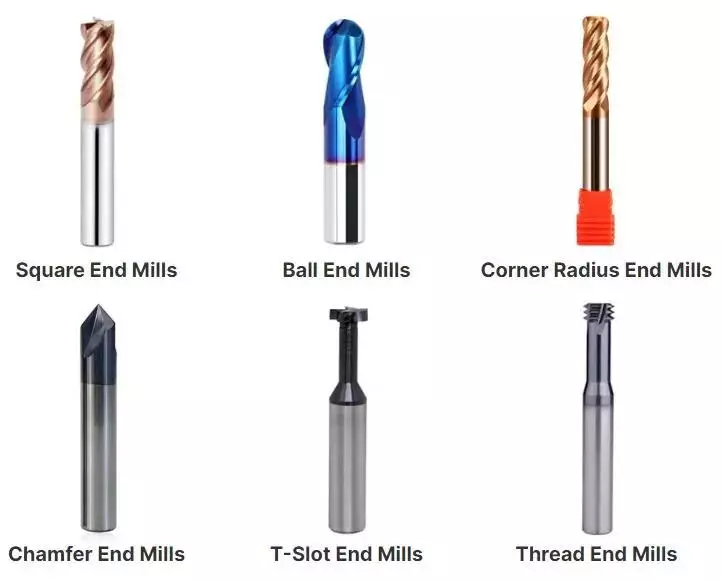
Le choix entre le fraisage en bout et le fraisage frontal ne représente qu'une partie de la décision d'usinage. L'outil de coupe lui-même influe directement sur le déroulement de l'opération.
Pour le fraisage en bout, le choix de la fraise dépend de facteurs tels que la surface usinée, le type de matériau, les capacités de la machine et l'état de surface requis. Une fraise de grand diamètre permet de couvrir une plus grande surface en chaque passe, mais la machine doit être suffisamment rigide pour supporter les efforts de coupe. En usinage de précision, un outil de grand diamètre n'est pas forcément le choix idéal si le système ne permet pas de garantir des conditions de coupe stables.
La géométrie de la plaquette d'une fraise à surfacer influe également sur le comportement de coupe. Différents modèles de plaquettes sont utilisés selon que la priorité soit l'enlèvement de matière, la qualité de surface ou la stabilité d'usinage. Les pièces en aluminium, les composants en acier inoxydable et les alliages plus durs peuvent nécessiter des approches de coupe différentes, car le matériau réagit différemment lors de l'usinage.
Le choix de la fraise en bout implique des considérations similaires, mais est souvent plus étroitement lié à la géométrie de la pièce à produire.
La fraise à bout carré est couramment utilisée pour l'usinage général de poches et de rainures, car elle permet d'obtenir des fonds plats et des parois droites. La fraise à bout hémisphérique est souvent employée lorsque la pièce présente des surfaces courbes ou des contours tridimensionnels. La fraise à rayon d'angle s'avère utile lorsque la conception exige des arêtes de coupe plus robustes ou des transitions plus douces.
Le diamètre de l'outil est particulièrement important en fraisage en bout. Une fraise plus petite peut être nécessaire pour atteindre des zones étroites ou réaliser des angles internes plus petits, mais elle présente une rigidité moindre qu'un outil plus grand. Une fraise plus grande offre une meilleure stabilité, mais peut ne pas convenir aux géométries complexes.
Ce lien entre la taille de l'outil et la conception de la pièce explique pourquoi les ingénieurs prennent souvent en compte les exigences d'usinage dès la phase de conception. La géométrie du composant influe non seulement sur ce qui peut être usiné, mais aussi sur l'efficacité et la régularité de sa production.
Le fraisage en bout offre-t-il une meilleure finition de surface que le fraisage frontal ?
C’est une question fréquente lorsqu’on compare le fraisage en bout et le fraisage frontal, mais la réponse dépend des conditions d’usinage.
Le fraisage en bout est souvent associé à l'usinage de surfaces planes car l'outil de coupe permet de réaliser une coupe uniforme sur une large zone. Cependant, l'état de surface final dépend de plusieurs facteurs, et pas seulement de la méthode de fraisage elle-même.
Des facteurs tels que l'état de l'outil de coupe, le faux-rond de l'outil, la vitesse de coupe, la vitesse d'avance, la rigidité de la machine et la stabilité du dispositif de maintien influencent tous le résultat.
Un réglage instable peut affecter la qualité de surface d'une opération de fraisage en bout. De même, une stratégie de fraisage en bout appropriée, avec un outillage et des paramètres de coupe adaptés, permet d'obtenir des surfaces précises et lisses sur des éléments de petite taille.
Pour l'usinage CNC, les exigences de surface doivent être prises en compte conjointement avec la fonction de la pièce. Une surface de montage peut nécessiter une finition différente de celle d'une surface extérieure à visée esthétique ou d'une cavité fonctionnelle interne.
La question importante n'est pas de savoir quelle méthode de fraisage produit une meilleure surface en général, mais si le procédé sélectionné peut atteindre la condition requise pour cette caractéristique spécifique.
Le fraisage en bout peut-il remplacer le fraisage en surface ?
Dans certains cas, une fraise en bout permet d'usiner des zones qui pourraient également être réalisées par surfaçage. Pour les petites surfaces ou les pièces présentant des zones d'usinage limitées, l'utilisation d'une fraise en bout peut s'avérer pratique.
Cependant, remplacer le fraisage en bout par le fraisage en surface n'est pas toujours l'approche la plus appropriée.
Pour l'usinage de grandes surfaces, le choix de la méthode dépend de facteurs tels que la zone à usiner, les exigences de production, les déplacements d'outils et le réglage de la machine. Une méthode efficace pour un petit prototype peut ne pas convenir à la production en série de pièces.
La décision devrait prendre en compte l'ensemble du processus et non pas seulement la capacité technique d'un outil à enlever de la matière.
Les concepteurs doivent-ils prendre en compte le fraisage en bout et le fraisage frontal avant la fabrication ?
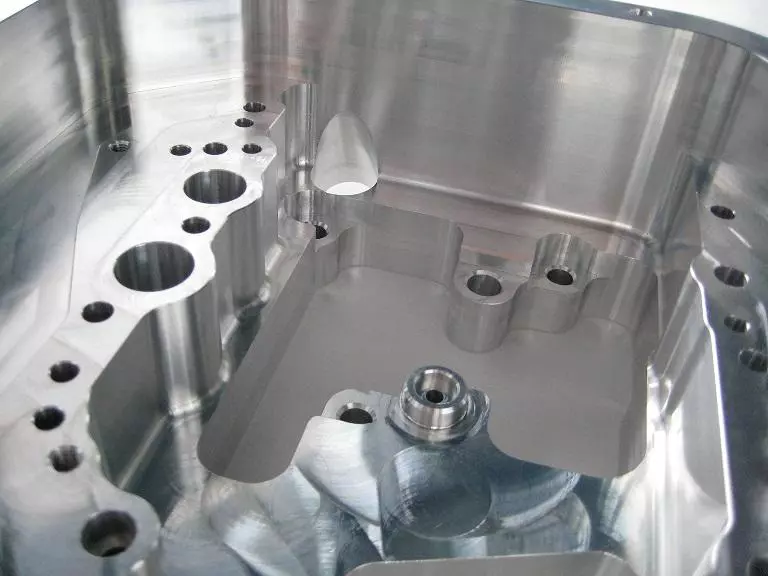
Les considérations d'usinage prises lors de la conception peuvent influencer la difficulté de production.
Un dessin de pièce peut définir les dimensions et les fonctions requises, mais la géométrie détermine également la facilité avec laquelle l'outil de coupe peut accéder aux zones requises.
Des caractéristiques telles que des poches profondes, des fentes étroites, de petits angles internes et des parois minces peuvent influencer le choix des outils et la stabilité de l'usinage.
Par exemple, une poche présentant des angles internes très étroits peut nécessiter une fraise plus petite ou des étapes d'usinage supplémentaires. Une cavité plus profonde peut exiger un outil plus long, ce qui peut engendrer une plus grande déviation de l'outil lors de la coupe.
La conception ne doit pas nécessairement être limitée par les exigences d'usinage, mais la compréhension du fonctionnement des processus CNC peut aider les ingénieurs à créer des pièces plus faciles à fabriquer tout en conservant la fonction prévue.
Questions fréquentes sur le fraisage en bout et le fraisage frontal
Quel procédé faut-il utiliser pour une pièce usinée par commande numérique (CNC) : le fraisage en bout ou le fraisage frontal ?
La réponse dépend de la pièce à usiner. Si l'objectif principal est d'obtenir une surface plane et régulière, le fraisage en bout peut être envisagé. En revanche, si la pièce à usiner comporte des poches, des rainures ou des profils complexes, le fraisage en vis est souvent plus approprié.
De nombreux composants CNC nécessitent les deux méthodes car différentes zones de la pièce ont des fonctions différentes.
Le fraisage en bout est-il uniquement utilisé pour l'ébauche ?
Non. Le fraisage en bout peut être utilisé à différentes étapes de la production selon l'outil de coupe, les conditions de coupe et les exigences de finition de surface. Il permet d'enlever de la matière et d'obtenir des surfaces finies.
Le fraisage en bout est-il réservé aux pièces complexes ?
Non. Le fraisage en bout est également utilisé pour des formes simples telles que des rainures, des trous avec des détails périphériques et de petites surfaces planes. Son principal avantage réside dans la possibilité de contrôler la trajectoire de l'outil et de produire des géométries spécifiques.
Le choix entre le fraisage en bout et le fraisage frontal a-t-il une incidence sur le coût d'usinage ?
La méthode d'usinage peut influer sur le temps de production, les besoins en outillage et la complexité du processus. Cependant, le coût est généralement déterminé par le plan de fabrication complet, incluant les matériaux, la géométrie des pièces, les exigences de tolérance, la quantité et les opérations de finition.
Conclusion
Le fraisage en bout et le fraisage frontal ne sont pas des procédés concurrents où l'un remplace l'autre. Ce sont des méthodes d'usinage conçues pour traiter différents types de caractéristiques.
Le fraisage en bout est couramment utilisé lorsque l'objectif principal est de créer des surfaces contrôlées et d'établir des plans de référence. Le fraisage en vis est utilisé lorsque la pièce nécessite une géométrie plus détaillée, comme des poches, des rainures, des cavités et des contours.
Dans la fabrication CNC pratique, le choix dépend du fonctionnement de la fonction au sein du composant, de la manière dont l'outil peut accéder à la zone et de la façon dont le processus d'usinage peut maintenir les dimensions et l'état de surface requis.
Pour les ingénieurs concevant des pièces CNC, comprendre la différence entre le fraisage en bout et le fraisage frontal permet de créer des conceptions plus faciles à fabriquer et d'assurer une communication plus claire avec les fournisseurs d'usinage.
Pour comprendre comment les différents procédés de fraisage sont utilisés dans la fabrication CNC, consultez notre guide sur les opérations de fraisage CNC et les méthodes d'usinage.