
Services de revêtement en poudre pour pièces usinées CNC

Nous proposons un service de revêtement en poudre pour les pièces usinées CNC, avec prise en charge des exigences de revêtement, de masquage et de mise à nu des surfaces conformément à votre dessin.

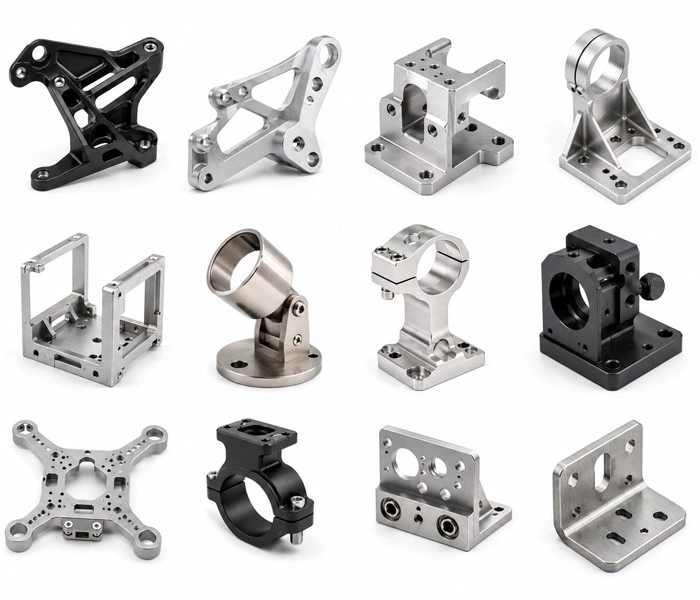
Supports et boîtiers usinés CNC avec revêtement en poudre

Notre service

Quelles pièces usinées conviennent le mieux ?

Les supports, boîtiers, protections, panneaux et cadres sont des pièces couramment traitées par revêtement en poudre. Les surfaces usinées peuvent généralement recevoir une couche de revêtement d'environ 60 à 120 µm, selon la finition spécifiée et les exigences d'assemblage.

Les ajustements, filetages, joints et points de référence peuvent être revêtus ou laissés bruts. Indiquez ces exigences sur le dessin, en précisant les faces revêtues et brutes, l'épaisseur de revêtement souhaitée et si les filetages ou les trous d'épingle doivent être masqués ou usinés après polymérisation. Les parois fines et les cavités profondes doivent également être identifiées afin de prendre en compte la suspension et le trajet de pulvérisation lors de l'établissement du devis.

Veuillez fournir le dessin 2D ou 3D avec l'identification des revêtements et des zones à protéger. Notre devis porte sur les exigences de revêtement et de masquage autour de l'assemblage, et non sur une finition uniforme de la pièce.

MS Usinage

types de matériaux et de poudres

Le choix de la poudre dépend du matériau de base et de l'environnement d'utilisation. Veuillez préciser la nuance du matériau et indiquer si la pièce sera utilisée en intérieur ou en extérieur lors de votre demande de devis.

Aluminium

Les nuances d'aluminium 6061-T6, 6063 et 7075 sont couramment utilisées pour le revêtement en poudre des pièces usinées CNC. Avant le revêtement, les pièces sont nettoyées et préparées conformément aux exigences relatives à l'alliage et à la finition. Les pièces à parois minces et celles en aluminium 7075 doivent être identifiées sur le plan afin d'adapter le processus de polymérisation à la géométrie de la pièce. L'aluminium coulé doit également être mentionné, car la porosité résiduelle peut engendrer des piqûres lors de la polymérisation.

Acier et acier inoxydable

L'acier au carbone, l'acier faiblement allié et l'acier inoxydable peuvent être revêtus de peinture en poudre lorsque la préparation de surface requise est adaptée au substrat. Les applications courantes comprennent les supports, les cadres, les protections, les couvercles et les composants de machines.

Sélection de poudre

Le polyester est généralement utilisé pour les pièces extérieures exposées aux UV et aux intempéries. L'époxy est plus adapté aux applications intérieures où la résistance chimique est importante, tandis que la poudre hybride époxy-polyester est couramment utilisée pour les pièces industrielles courantes.

Les couleurs standard courantes incluent RAL 9005, RAL 9016, RAL 7035 et RAL 3020. Des couleurs RAL personnalisées sont disponibles. Veuillez préciser la couleur RAL, le niveau de brillance et la texture sur le dessin ou le bon de commande plutôt que d'indiquer simplement « noir ».

Notre service

Des pièces entrantes aux pièces emballées

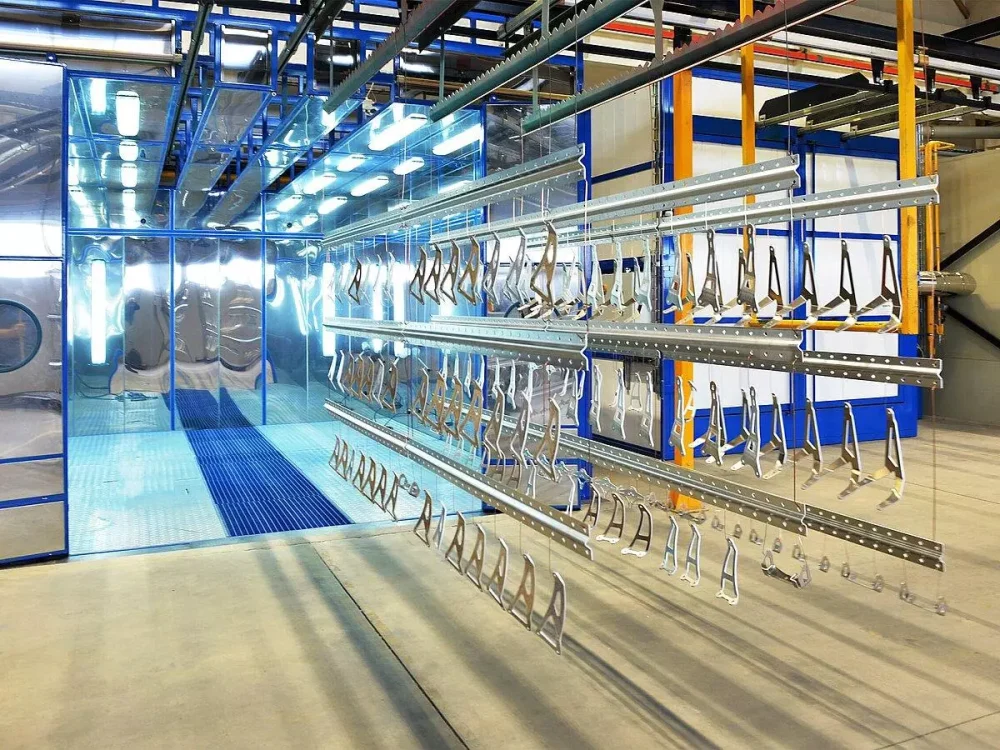
Chaque lot suit la même séquence de base, depuis la préparation et le prétraitement des pièces jusqu'au masquage, au revêtement, au durcissement, à l'inspection et à l'emballage.

Procédé de revêtement en poudre pour pièces métalliques usinées CNC

Notre service

Capacité et spécifications

Nous établissons un devis pour le revêtement en poudre en fonction des dimensions de la pièce, du matériau, de l'épaisseur du revêtement, des exigences de masquage et de la quantité produite. Si les dimensions de la pièce sont proches des limites indiquées ci-dessous, veuillez inclure ses dimensions et son poids finis dans votre demande de devis afin que nous puissions confirmer le procédé de revêtement avant de vous établir un devis.

SpécificationsCapacité typique
Epaisseur du film60–120 μmou selon les spécifications du dessin
Taille de la pièceConfirmé par les dimensions des pièces et l'équipement de revêtement
Matériel RequisAluminium, acier au carbone, acier faiblement allié, acier inoxydable
CouleurCouleurs RAL ; couleurs personnalisées sur demande
FinitionsLisse, mat, brillant et textures sélectionnées
Camera d'inspection canalisationContrôle visuel et d'épaisseur du film sec ; contrôle complémentaire du dessin ou du bon de commande
ProductionProduction de prototypes et de petites séries par lots répétés

Le délai de livraison dépend de la taille des pièces, du masquage, de la couleur, de la quantité et des exigences d'inspection. Les calendriers d'échantillonnage et de production sont confirmés avec le devis après examen du dessin, de la finition et des exigences de couleur.

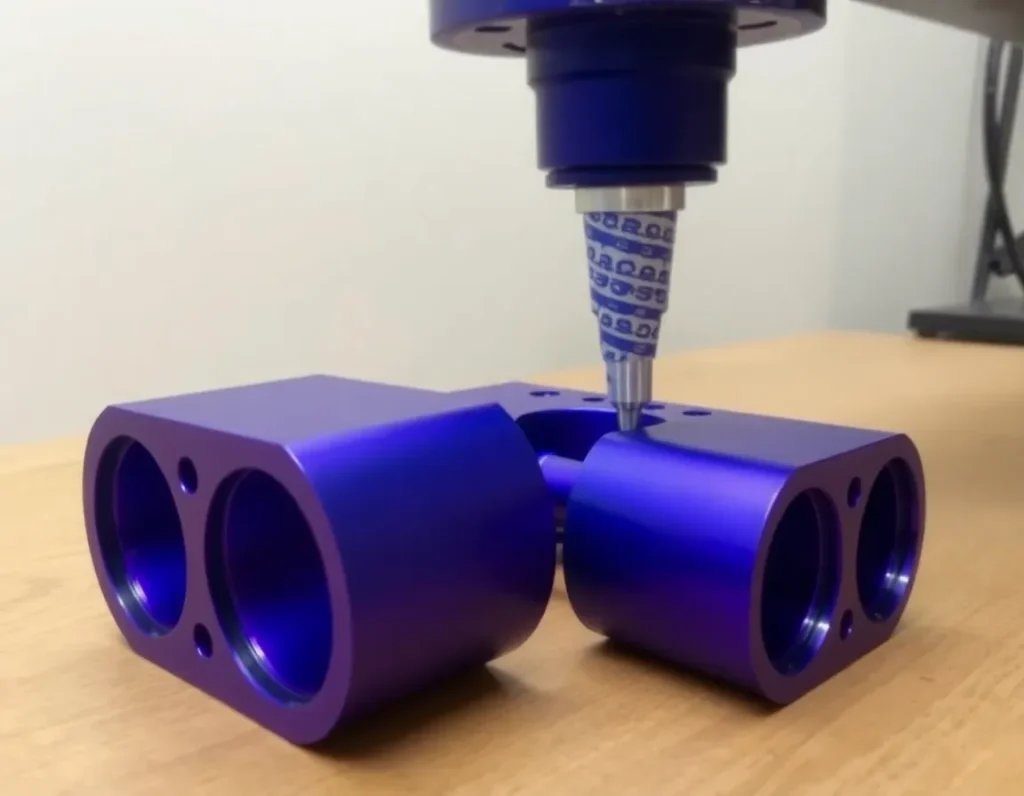
composants usinés CNC et pièces métalliques revêtus de poudre

Notre service

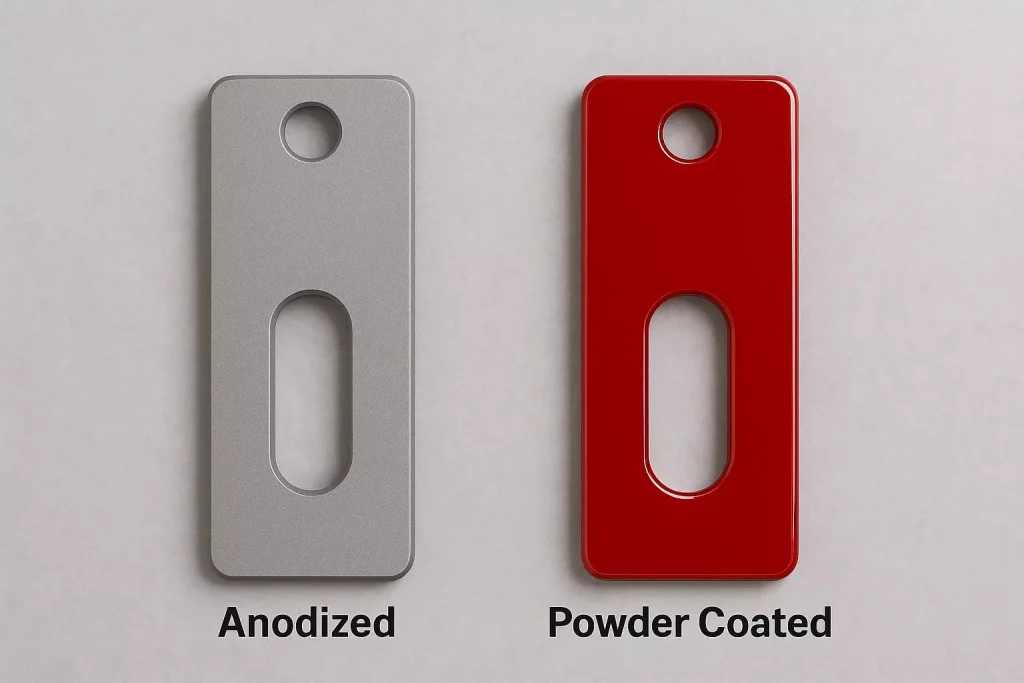
revêtement en poudre ou anodisation

Le choix de la finition dépend du matériau, de l'ajustement, de l'environnement et des exigences esthétiques. Pour les pièces en aluminium usinées CNC, le revêtement en poudre et l'anodisation répondent à des problématiques différentes ; le choix doit donc se faire en fonction de l'assemblage final et non uniquement du nom de la finition.

Exigences relatives aux piècesChoix habituel
Aluminium, revêtement mince, ajustements précis ou construction de surface contrôléeAnodiser
Aluminium ou acier, couleur extérieure et revêtement plus épaisManteau en poudre
Aluminium coloré et ajustements masquésRevêtement en poudre avec faces d'exclusion, ou anodisation là où une finition plus fine est requise
Parties avec des zones internes profondesVérifiez d'abord la géométrie ; la couverture de poudre peut être limitée

Pour les pièces d'alignement en aluminium de haute précision nécessitant une coloration, nous pouvons examiner les deux options en nous basant sur le dessin. L'anodisation permet d'obtenir un revêtement relativement fin, tandis que le revêtement en poudre offre une couche plus épaisse et une plus grande flexibilité en termes de couleur et de texture. Les alésages, filetages, logements de roulements et surfaces de positionnement critiques peuvent être laissés bruts si nécessaire.

Le choix final doit prendre en compte le matériau, la tolérance dimensionnelle, l'environnement d'utilisation, la couleur et l'ajustement à l'assemblage plutôt que de choisir une finition dans une liste de couleurs standard.

Service associé : Anodisation pour pièces CNC

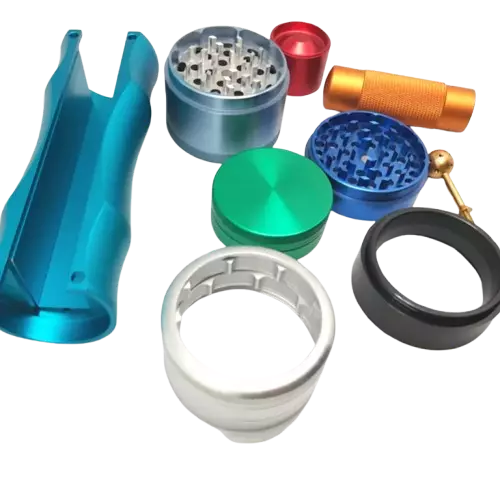
pièces en aluminium usinées CNC, revêtues de poudre et anodisées
QFP

Questions avant d'envoyer le dessin

Questions fréquentes concernant les dimensions, les filetages, les matériaux, l'épaisseur du revêtement, les quantités et les délais de livraison avant l'envoi d'un dessin CNC pour le revêtement en poudre.

Le revêtement en poudre modifie-t-il les tolérances CNC ?

Oui. Le revêtement en poudre ajoute de la matière aux surfaces traitées ; la dimension finale peut donc varier d'environ l'épaisseur du revêtement sur chaque face. Les alésages, ajustements, filetages et surfaces de contact critiques doivent être masqués, laissés avec une tolérance appropriée ou usinés après polymérisation, conformément au plan.

Comment les threads sont-ils gérés ?

Les filetages fonctionnels sont généralement masqués avant revêtement, sauf indication contraire sur le plan. Les filetages intérieurs peuvent être protégés par des bouchons, tandis que les filetages extérieurs peuvent être masqués ou ébarbés après polymérisation, si nécessaire. Les exigences de masquage des filetages doivent être précisées sur le plan afin d'être prises en compte dans le devis.

Les modèles 6061 et 7075 fonctionnent-ils selon le même cycle ?

Pas nécessairement. Les exigences en matière de prétraitement et de cuisson peuvent varier selon l'alliage d'aluminium, son état de trempe et la géométrie de la pièce. Indiquez la nuance d'aluminium, par exemple 6061-T6 ou 7075-T6, dans la demande de devis plutôt que de simplement mentionner « aluminium ».

Quelle est l'épaisseur du revêtement en poudre ?

L'épaisseur typique d'un revêtement en poudre est de 60 à 120 µm , selon le système de poudre et les exigences d'application. Le résultat final doit être conforme au plan ou aux spécifications d'achat. Pour les pièces en aluminium nécessitant une surface plus fine et mieux contrôlée autour d'éléments de haute précision, l'anodisation peut s'avérer plus appropriée.

Pouvez-vous enduire une seule pièce ?

Oui. Nous proposons des devis pour les prototypes et les commandes à l'unité. Le masquage, la couleur et les frais de préparation sont inclus dans le devis, le cas échéant. Certains fournisseurs de revêtement en poudre CNC proposent également des devis sans quantité minimale de commande.

Quel est le délai de livraison typique ?

À titre indicatif, le délai pour le revêtement en poudre d'un prototype est généralement de 3 à 5 jours ouvrables , tandis que la production en petites séries peut prendre environ 5 à 7 jours ouvrables et les productions en plus grande série environ 7 à 10 jours ouvrables . Le délai réel dépend de la quantité de pièces, du masquage, de la disponibilité des couleurs, des spécifications du revêtement et des exigences d'inspection.

Le revêtement en poudre est-il réalisé en interne ?

Le revêtement en poudre peut être coordonné avec l'usinage CNC au sein d'une même commande de fabrication. Lorsque la finition est réalisée par un partenaire de revêtement qualifié, les pièces finies peuvent être inspectées avant expédition afin de vérifier l'épaisseur du revêtement, son aspect, le masquage et le respect des autres exigences spécifiées sur le plan ou le bon de commande.

EXIGENCES RELATIVES AUX DESSINS

Que faut-il indiquer sur le dessin CNC ?

Veuillez indiquer ces exigences sur le dessin avant de demander un devis. Cela permettra de définir précisément les exigences en matière de revêtement et d'usinage.

01

Des visages à couvrir et des visages à laisser nus

02

Épaisseur et tolérance du film cible par exemple, 80 μm ±20 μm sur les faces visibles

03

Couleur et brillance Couleur RAL avec finition mate, satinée ou brillante

04

Filetages, trous de goupille, sièges de roulement et faces de joint Précisez s'ils doivent être masqués, surdimensionnés avant le revêtement ou usinés après durcissement.

Les filetages non spécifiés sont considérés comme masqués. La précision des perçages est confirmée dans le devis en fonction des dimensions finales requises et de l'ajustement de l'assemblage.

Manteau, masque et masques anti-intrusion

Les surfaces structurelles et esthétiques non contiguës peuvent être revêtues selon les spécifications.

Les joints, les références, les sièges de roulement et les filetages de précision doivent être identifiés comme des zones à éviter lorsque le revêtement pourrait affecter l'ajustement, l'étanchéité, l'emplacement ou l'inspection.

Indiquez clairement sur le dessin les faces revêtues et non revêtues. La mention « revêtement intégral » ne précise pas quelles surfaces doivent rester nues.

Comment l'épaisseur du film affecte les trous et les filetages

Le revêtement en poudre permet d'ajouter de la matière aux surfaces accessibles. Une épaisseur nominale de 80 μm peut réduire le diamètre interne d'un trou d'environ 160 μm lorsque le revêtement est appliqué sur les deux faces.

Un trou déjà usiné à sa dimension finale peut donc nécessiter un masquage, un surdimensionnement avant revêtement ou un usinage après durcissement pour maintenir l'ajustement requis.

Fonctionnalité Effet du revêtement en poudre Que spécifier
OD non accouplant / peaux Augmente l'épaisseur du revêtement de surface. Manteau tel que dessiné
Trous traversants / trous de goujon Réduit le diamètre fini lorsque les deux faces sont revêtues Masquer ou préciser la taille du pré-couche
Filetages internes Le revêtement peut se superposer au profil du filetage Bouchon/masque, ou taraudage après polymérisation si spécifié
Filetages externes Le revêtement augmente les dimensions du profil du filetage Masque ou poursuite du remède
Références / joints / sièges de palier Peut affecter l'empilement, l'étanchéité ou le faux-rond Marquer comme zone nue / zone interdite
bords nets usinés CNC L'épaisseur du revêtement peut être plus faible sur les bords. Casser les bords de 0.2 à 0.5 mm là où c'est permis