Comment fonctionne réellement l'usinage CNC des métaux
Quand on nous demande comment fonctionne concrètement l'usinage CNC des métaux , on essaie généralement de répondre à deux questions :
- Ce procédé permet-il de fabriquer ma pièce avec précision et de manière répétable ?
- L'usinage CNC est-il la méthode appropriée pour fabriquer cette pièce en métal, par rapport à la fonderie, l'impression 3D ou la fabrication traditionnelle ?
Décomposons-le en langage clair.
Idée de base : Usinage soustractif des métaux
L'usinage CNC est une méthode de fabrication soustractive pour les pièces métalliques.
- Nous commençons par un bloc, barre ou plaque de métal massif (aluminium, acier, acier inoxydable, titane, etc.).
- Outils de coupe à commande numérique retirer du matériel pour révéler la géométrie finale.
- Tout repose sur votre Modèle CAO 3D et dessin technique.
Points clés:
- Haute précision: ±0.001 po (±0.025 mm) est courant sur de nombreuses caractéristiques ; une précision plus faible est souvent possible.
- parties entièrement densesVous bénéficiez ainsi de toute la résistance et des propriétés du métal de base.
- Aucun outillage requis pour les formes complexes, contrairement au moulage ou à la fonderie.
Utilisez l'usinage CNC des métaux lorsque vous souhaitez des pièces précises et robustes à partir d'alliages de production courants, sans attendre des mois pour l'outillage.
Fraisage CNC vs Tournage CNC vs Tournage-fraisage pour pièces métalliques
La plupart des pièces métalliques usinées que vous voyez sont fabriquées à l'aide d'une combinaison de :
Fraisage CNC des métaux
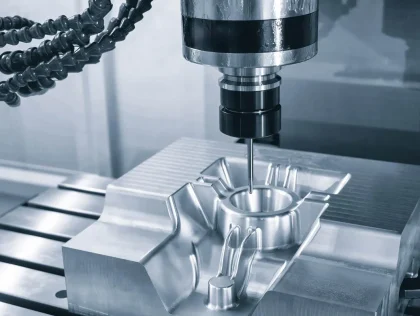
Le fraisage CNC est idéal pour les pièces prismatiques — pensez aux blocs, plaques, boîtiers, supports et surfaces 3D complexes.
- Le la pièce reste fixe (ou se déplace légèrement).
- A outil de coupe rotatif se déplace selon les axes X, Y et Z pour enlever le métal.
- Idéal pour:
- faces plates, poches, fentes, bossages
- Contours 3D complexes
- Configurations de perçage et trous taraudés
- Usinage de prototypes métalliques et production en petites séries
Pièces métalliques usinées par tournage CNC
Le tournage CNC est idéal pour les pièces rondes fabriquées à partir de barres ou de tubes.
- Le la pièce tourne, le L'outil de coupe est immobile. (par rapport à la broche).
- Idéal pour:
- Arbres, axes, bagues, entretoises
- Raccords, accouplements, tiges filetées
- Haute répétabilité sur les diamètres et les épaulements
Si la pièce est principalement ronde avec des caractéristiques sur toute sa longueur, le tournage est généralement moins cher et plus rapide que le fraisage.
Usinage-tournage (multitâche) pour pièces métalliques complexes
Les machines de tournage-fraisage combinent le tournage et le fraisage en une seule opération.
- La pièce tourne comme une pièce de tour, mais nous pouvons aussi :
- Plaines et poches de moulin
- Percer et tarauder les trous transversaux
- Ajoutez des rainures de clavette, des fentes et des fonctions complexes.
Utilisez le tournage en fraisage lorsque :
- Vous avez pièces rondes avec caractéristiques latérales, des trous transversaux ou des méplats fraisés.
- Vous voulez configurations et manipulations de coupe et obtenir une meilleure précision entre les fonctionnalités.
C'est souvent le point idéal pour l'usinage de précision des métaux sur des arbres complexes, des collecteurs et des pièces de type connecteur.
Usinage CNC métal 3, 4 et 5 axes
Le nombre d'axes est l'une des premières questions que se posent les ingénieurs. Il est important tant pour la géométrie que pour le coût.
Fraisage CNC 3 axes pour métaux
- L'outil de coupe se déplace vers X, Y, Z seulement.
- La partie est généralement obtenue réajusté plusieurs fois pour différents côtés.
- Idéal pour :
- Blocs et plaques simples
- Boîtiers de base
- Pièces avec des caractéristiques sur quelques visages accessibles
Le système à 3 axes est l' option la plus économique lorsqu'elle convient à votre géométrie.
Usinage CNC 4 axes pour métaux
- Ajoute un axe rotatif (généralement en faisant pivoter la pièce autour de l'axe X ou Y).
- Permet:
- Usinage de plusieurs faces en moins d'étapes
- Indexation autour de pièces rondes ou rectangulaires
- Des relations plus précises entre les fonctionnalités
Utilisez l'usinage 4 axes lorsque vous souhaitez réduire les réglages , améliorer l'alignement ou traiter des pièces dont les caractéristiques sont réparties sur le périmètre.
Usinage CNC 5 axes pour métaux
- Ajoute deux axes rotatifs (outil et/ou pièce), permettant presque toutes les orientations.
- Deux modes:
- 3+2 (indexé)La machine vue sous de nombreux angles, mais un angle à la fois.
- 5 axes complets (simultanés)L'outil se déplace simultanément sur 5 axes pour obtenir des surfaces 3D lisses.
Idéal pour :
- Géométries complexes aérospatiales et médicales
- Contre-dépouilles profondes, angles composés et surfaces organiques
- Des pièces qui nécessiteraient autrement de nombreux réglages ou seraient impossibles à usiner
L'usinage CNC 5 axes du métal n'est pas toujours « excessif ». Lorsque la géométrie l'exige, le 5 axes peut réduire le coût total en optimisant les réglages, en améliorant la précision et en raccourcissant les délais de livraison.
Comment la CAO, la FAO et le code G contrôlent l'usinage des métaux
L'usinage CNC moderne repose entièrement sur le flux de travail numérique . Voici comment votre fichier numérique se transforme en une véritable pièce métallique.
-
CAO (Conception Assistée par Ordinateur)
- Vous (ou nous) créez le Modèle 3D de votre pièce dans un logiciel de CAO (SolidWorks, Fusion, NX, etc.).
- Ce modèle définit chaque surface et dimension critique.
-
FAO (fabrication assistée par ordinateur)
- Nous importons votre fichier CAO dans un logiciel de FAO.
- Nous définissons :
- Outils (fraises, forets, plaquettes) adaptés à vos besoins matériau métallique
- Vitesses et avances (à quelle vitesse nous faisons tourner et déplaçons la fraise)
- Trajectoires d'outil (le trajet exact emprunté par l'outil de coupe)
- Le système FAO simule le processus et vérifie les collisions et les entailles.
-
Code G pour l'usinage CNC des métaux
- Le logiciel CAM génère les sorties G-Code, le « langage » de la machine.
- Le code G indique à la machine CNC :
- Où se déplacer (X, Y, Z et rotation)
- À quelle vitesse se déplacer et tourner
- Quand changer d'outils, activer/désactiver le liquide de refroidissement, etc.
-
Exécution CNC
- La commande numérique lit le code G et déplace la machine en conséquence. résolution au niveau du micron.
- Les sondes et les mesures en cours de processus nous aident à maintenir tolérances serrées et compenser l'usure des outils, la dilatation thermique et les variations de matériaux.
Cette chaîne CAO → FAO → Code G permet de réaliser des pièces métalliques répétables et de haute précision, du prototype à la production.
Quand l'usinage CNC des métaux est la meilleure solution
L'usinage CNC des métaux n'est pas adapté à toutes les applications. Il excelle dans des cas spécifiques.
L'usinage CNC des métaux est généralement le meilleur choix lorsque :
-
Vous avez besoin de tolérances serrées
- Capacité typique de l'atelier : ±0.001 po (±0.025 mm)
- Des tolérances plus strictes sont possibles sur les éléments critiques grâce à des contrôles de processus appropriés.
-
Vos pièces sont complexes mais pas produites en très grande quantité.
- Prototypes et essais pilotes
- Production en petits et moyens volumes
- Programmes à forte mixité et faible volume courants dans les secteurs de l'aérospatiale, du médical et de la robotique
-
Il vous faut de véritables alliages de qualité industrielle.
- aluminium 6061/7075, acier 1018/4140, acier inoxydable 303/304/316/17-4PH, titane, laiton, cuivre, alliages exotiques et plus encore.
- Résistance mécanique, résistance à la fatigue et propriétés thermiques complètes du métal de base.
-
Vous souhaitez des surfaces propres et des fonctionnalités pratiques
- Assemblages ajustés
- Surfaces d'étanchéité, alésages de paliers, raccords filetés
- Planéité, parallélisme et position réelle strictement contrôlés
L'usinage CNC des métaux n'est peut-être pas la solution la plus adaptée dans les cas suivants :
- Vous devez des centaines de milliers de pièces identiques au coût unitaire le plus bas → l'estampage, le forgeage ou le moulage sous pression l'emportent souvent.
- Votre géométrie est optimisée pour additif (canaux internes, treillis, formes très organiques) et ne peuvent être atteints avec des outils de coupe.
- Vous pouvez accepter tolérances plus souples et des surfaces plus rugueuses et souhaitez minimiser le gaspillage de matériaux → certains procédés de moulage ou de fabrication pourraient être moins coûteux.
Pour la plupart des équipes d'ingénierie, des fondateurs de startups et des acheteurs réalisant des productions en moyenne série, des composants à tolérances serrées ou des prototypes fonctionnels en métal, l'usinage CNC du métal est le processus le plus pratique, prévisible et contrôlable que vous puissiez choisir.
Matériaux métalliques d'usinage CNC
Lorsqu'on parle d' usinage CNC des métaux , le choix du matériau est tout aussi important que la conception. Il influe sur le coût, la résistance, le poids, l'usinabilité et les délais de livraison. Voici comment j'envisage les métaux les plus couramment usinés sur le marché américain.
Métaux les plus couramment utilisés en usinage CNC
Pour l'usinage de précision des métaux , les matériaux généralement utilisés sont :
- Aluminium (6061, 7075, MIC-6)
- Aciers au carbone (1018, 4140, P20, aciers à outils)
- Aciers inoxydables (303, 304, 316, 17-4PH)
- Laiton et cuivre
- Titane (Ti-6Al-4V de grade 2, grade 5)
- Alliages exotiques (Inconel, Hastelloy, Monel)
Chacune possède un « point idéal » en fonction de sa résistance, de sa résistance à la corrosion, de son poids, de ses performances thermiques et de son coût.
Usinage CNC de l'aluminium (6061, 7075, MIC-6)
L'usinage CNC de l'aluminium offre généralement le meilleur compromis entre prix, rapidité et performance.
-
6061-T6
- Un outil de travail polyvalent et performant pour usinage de pièces en aluminium
- Bonne résistance, très facile à usiner, largement disponible aux États-Unis
- Utilisé dans les supports, les boîtiers, les fixations, les produits de consommation et les prototypes généraux.
-
7075-T6
- Plus résistant, plus proche de certains aciers, mais plus léger.
- Courants dans l'aérospatiale, les automobiles de performance, les drones et les composants structurels
- Légèrement plus cher et un peu plus difficile à usiner que le 6061
-
MIC-6 (plaque en aluminium moulé)
- Plaque coulée très stable et détendue
- Idéale pour usinage de précision des métaux là où la planéité est importante (montages, bases, plaques d'outillage)
- Réduit la déformation des grandes surfaces planes
L'aluminium est également un excellent choix pour l'anodisation , notamment si vous recherchez à la fois protection et esthétique. Pour en savoir plus sur les différentes finitions disponibles, consultez notre article : « Anodisation de l'aluminium : son fonctionnement ».
Usinage CNC de l'acier (1018, 4140, P20, aciers à outils)
L'usinage CNC des pièces en acier est la norme lorsque l'on a besoin de résistance, de résistance à l'usure ou de durabilité sous charge.
-
1018 (acier à faible teneur en carbone)
- Abordable, facile à usiner, résistance convenable
- Idéal pour les pièces structurelles, les arbres et les composants mécaniques en général
- Souvent utilisé lorsqu'on enduit, plaque ou peint.
-
4140 (acier allié)
- Résistance et ténacité accrues, notamment après traitement thermique
- Utilisé dans l'automobile, les équipements industriels et les pièces mécaniques soumises à de fortes contraintes
-
P20
- Acier de moulage pré-trempé
- Courant pour les bases de moules d'injection, l'outillage et les composants de matrices
-
Aciers à outils (D2, O1, A2, etc.)
- Axé sur la dureté et la résistance à l'usure
- Idéal pour les outils de coupe, les matrices, les poinçons et les composants soumis à une forte usure
L'acier étant plus difficile à usiner que l'aluminium, il faut s'attendre à des coûts plus élevés et à des temps de cycle plus longs, notamment pour les aciers trempés.
Acier Inoxydable
Tolérances et état de surface des métaux usinés par CNC
En matière d'usinage CNC des métaux , les tolérances et l'état de surface sont ce qui distingue les pièces « suffisantes » des pièces usinées avec une précision absolue . C'est là que le coût, la performance et la faisabilité se rejoignent ; il est donc essentiel d'être rigoureux.
Usinage CNC des métaux à tolérance standard vs tolérance serrée
Dans la plupart des ateliers américains, nous traitons les tolérances selon deux grandes catégories :
-
Tolérances standard (usinage général)
- Idéal pour les supports, les boîtiers, les fixations et les pièces mécaniques simples.
- Coût réduit, délais de livraison plus courts.
- La précision de positionnement typique est suffisante pour les assemblages courants.
-
Usinage à tolérance serrée (pièces métalliques de haute précision)
- Utilisé pour les composants aérospatiaux, médicaux, robotiques et semi-conducteurs.
- Nécessite de meilleures machines, de meilleurs dispositifs de fixation et plus de temps d'inspection.
- Plus cher, mais garantit un ajustement et des performances constants.
Règle générale : si la caractéristique n’affecte pas l’ajustement, l’étanchéité ou le fonctionnement, conservez une tolérance standard. N’exigez une tolérance stricte que lorsque cela est absolument nécessaire.
Tolérances typiques des métaux usinés par CNC en 2025
La plupart des machines modernes de fraisage et de tournage de métaux à commande numérique (CNC) en 2025 peuvent atteindre les plages de performances ci-dessous de manière fiable, en supposant une bonne configuration et une géométrie de pièce raisonnable :
-
Tolérances d'atelier standard (sans indications particulières) :
- ±0.005″ (±0.127 mm) sur la plupart des dimensions des pièces métalliques usinées
- ±0.010″ (±0.25 mm) sur les éléments non critiques et les longueurs totales
-
Tolérances « serrées » courantes :
- ±0.001″ (±0.025 mm) sur les diamètres, alésages et ajustements critiques
- Une précision de ±0.0005″ (±0.013 mm) est réalisable sur des équipements haut de gamme avec contrôle de processus.
-
Tolérances des alésages et des filetages :
- Alésages ou trous percés : la gamme IT7–IT9 est typique
- Filetages : standard classe 2A/2B (3A/3B pour les applications plus critiques)
Si vous avez besoin de tolérances très serrées sur des formes complexes ou plusieurs faces dans une seule configuration, Usinage CNC 5 axes du métal est souvent le moyen le plus fiable d'y parvenir. C'est là que des machines de pointe comme celles de notre Service d'usinage CNC 5 axes excelle vraiment dans le travail des métaux de haute précision :
Haute précision Service d'usinage CNC 5 axes permet de conserver plusieurs visages dans une même configuration, ce qui améliore directement la précision et la répétabilité.
Quels sont les facteurs qui influencent la tolérance et la précision dans l'usinage des métaux ?
Même la meilleure machine ne peut pas défier les lois de la physique. Quelques facteurs clés déterminent la précision dimensionnelle que l'on peut obtenir lors de l'usinage CNC de matériaux métalliques :
-
Type de matériau et stabilité
- L'aluminium permet de maintenir des tolérances serrées plus facilement, mais il peut se dilater ou se contracter en fonction de la température.
- L'acier et l'inox sont plus stables mais plus difficiles à couper.
- Le titane et les alliages exotiques (Inconel, Hastelloy) accentuent l'usure des outils et la chaleur.
-
Géométrie de la pièce
- Les parois minces, les cavités profondes et les longs surplombs créent des déviations et des vibrations.
- Les pièces de grande taille peuvent se déformer, surtout lors de l'ébauche.
-
Installation et montage
- Plus de configurations = plus de risques d'erreurs d'empilement.
- Des dispositifs rigides et bien conçus = une meilleure répétabilité.
-
stratégie d'outillage et de coupe
- Des outils bien affûtés, des vitesses d'avance appropriées et des trajectoires d'outil correctes sont essentiels.
- Le liquide de refroidissement et l'évacuation des copeaux permettent de limiter la chaleur et de stabiliser les surfaces.
-
État de la machine et environnement
- Les machines haut de gamme et bien entretenues présentent de meilleures tolérances.
- Les environnements d'atelier à température contrôlée réduisent la dérive.
Si vous visez un usinage de métaux de haute précision , veuillez nous le préciser dès le départ. Nous adapterons la configuration, le montage et le plan de contrôle en conséquence.
Principes de base de la finition de surface pour les métaux usinés CNC
L'état de surface des composants usinés CNC influe sur l'usure, l'étanchéité, l'esthétique et même l'adhérence des revêtements. La méthode la plus courante pour le spécifier est l'indice Ra (rugosité moyenne).
-
Surface brute d'usinage
- Idéal pour les éléments internes, les zones non visibles et de nombreuses pièces fonctionnelles.
- Généralement l'option la moins chère.
-
Surfaces lissées / usinées avec précision
- Idéal pour les surfaces de glissement, les zones d'appui et les surfaces esthétiques.
- Peut nécessiter une avance plus lente, des outils plus affûtés ou une passe de finition.
Valeurs Ra typiques pour le fraisage et le tournage CNC des métaux
Des chiffres concrets que nous voyons tous les jours :
-
Fraisage CNC sur métaux (à l'état brut d'usinage) :
- ~63–125 µin Ra (1.6–3.2 µm) avec des outils et des paramètres standard.
- Une rugosité de 32 µin Ra (0.8 µm) est réalisable grâce à une stratégie de finition fine.
-
Pièces métalliques usinées par tournage CNC (à l'état brut d'usinage) :
- ~32–63 µin Ra (0.8–1.6 µm) est courant pour un bon tour.
- Une rugosité de 16 µin Ra (0.4 µm) ou meilleure est possible avec des inserts pointus et des configurations stables.
Pour une qualité d'aspect supérieure sur les surfaces visibles, nous ajustons les vitesses d'avance ou ajoutons une étape de finition secondaire. Les détails dépendent du matériau usiné : aluminium, acier, inox ou titane.
Options de finition métallique courantes
Au-delà de la surface brute d'usinage, nous pouvons ajouter une finition pour améliorer la résistance à la corrosion, la dureté ou l'aspect :
-
Anodisation (pour l'aluminium)
- Ajoute une résistance à la corrosion et une surface dure.
- Options transparentes, noires et colorées.
- Courant pour les produits de consommation, les boîtiers, les véhicules électriques et les pièces électroniques.
-
Placage (pour l'acier, le laiton, le cuivre et certains alliages)
- Nickelage pour la résistance à l'usure et à la corrosion.
- Zinguage pour une protection anticorrosion économique.
- Placage or ou argent pour les contacts électriques à haute conductivité.
-
Passivation (pour l'acier inoxydable)
- Nettoie chimiquement la surface et améliore la résistance à la corrosion.
- Norme pour les pièces en acier inoxydable à usage médical, alimentaire et aérospatial.
-
Grenaillage de billes
- Crée un fini mat uniforme.
- Souvent utilisé avant l'anodisation pour un aspect propre et uniforme.
- Permet de masquer les petites marques d'usinage.
-
Autres options (au besoin)
- Revêtement en poudre, oxyde noir, anodisation dure pour une utilisation intensive.
Choisir les tolérances et les finitions sans surpayer
Aux États-Unis, de nombreux clients augmentent involontairement les coûts en surspécifiant leurs besoins. Voici comment obtenir des prix réalistes pour les services d'usinage de métaux sur mesure :
-
Ne serrez pas tout « au cas où ».
- Évitez les tolérances générales comme ±0.001″ sur l’ensemble du dessin.
- Ne serrez que les éléments d'accouplement critiques : ajustements, roulements, surfaces d'étanchéité.
-
Séparer les zones fonctionnelles et esthétiques.
- Indiquez la finition uniquement là où c'est nécessaire (faces visibles, surfaces de glissement).
- Laisser les zones non critiques telles qu'usinées.
-
Aligner la finition avec le matériau et le procédé.
- Aluminium : anodisation + microbillage pour un aspect propre et uniforme.
- Acier inoxydable : brut d'usinage + passivation pour de nombreuses pièces industrielles.
- Acier : placage ou revêtement si la corrosion est un problème.
-
Soyez réaliste quant aux tolérances ultra-serrées.
- Des tolérances plus serrées que ±0.0005″ ou une rugosité Ra inférieure à 16 µin signifient généralement :
- Plus de configurations
- Outillage spécial
- Inspection supplémentaire
- Utilisez-les uniquement lorsque les performances l'exigent vraiment.
- Des tolérances plus serrées que ±0.0005″ ou une rugosité Ra inférieure à 16 µin signifient généralement :
-
Contactez-nous au plus tôt.
- Partagez vos objectifs de CAO et de tolérance, et nous vous recommanderons des modifications pour maintenir une qualité élevée et un coût raisonnable.
- Nous pouvons montrer à quel point il est différent Tolérances d'usinage CNC et les finitions ont une incidence sur le prix et le délai de livraison.
Trouver le bon équilibre entre tolérances et état de surface pour les pièces métalliques usinées est l'un des moyens les plus rapides d'obtenir des pièces fiables et reproductibles tout en maîtrisant le coût d'usinage CNC par pièce.
Avantages de l'usinage CNC des métaux par rapport aux autres procédés
Aujourd'hui, aux États-Unis, pour l'achat de pièces métalliques, vous avez généralement le choix entre l'usinage CNC, l'impression 3D métal, la fonderie, le forgeage, l'emboutissage ou l'usinage manuel. Chaque procédé a ses avantages, mais l'usinage CNC offre souvent le meilleur compromis entre rapidité, précision et flexibilité pour les applications concrètes.
Voici comment je vois les choses lorsque j'aide mes clients à prendre une décision.
Usinage CNC des métaux vs impression 3D métal
L'impression 3D métal semble provenir de l'avenir, mais dans de nombreux cas, l'usinage CNC du métal reste la solution la plus judicieuse :
-
Là où le CNC l'emporte :
- Tolérances serrées et haute précision dès la sortie de la machine
- Surfaces propres et détails précis sur les fonctions fonctionnelles
- Coût réduit pour les petites et moyennes pièces métalliques de géométrie simple ou moyennement complexe
- Plus large choix de matériaux dans les alliages courants (6061, 7075, 1018, 4140, 303, 304, 316, 17-4PH, laiton, cuivre, titane, etc.)
-
Points forts de l'impression 3D métal :
- Des canaux internes ou des structures en treillis extrêmement complexes qu'il est impossible d'usiner.
- Consolidation de nombreux composants soudés en une seule pièce imprimée
- Très faibles quantités de géométrie extrêmement complexe pour lesquelles l'usinage nécessiterait des outillages ou des dispositifs de fixation très sophistiqués.
En réalité, pour la plupart des usinages de précision des métaux dans les secteurs de l'aérospatiale, de la robotique et des équipements industriels, le fraisage et le tournage CNC restent plus avantageux que l'impression 3D métal en termes de coût, de tolérances et de finition de surface. Une méthode courante consiste à imprimer une forme quasi-définitive pour les géométries complexes, puis à utiliser l'usinage CNC pour la finition et les dimensions critiques.
Usinage CNC vs moulage sous pression pour les pièces métalliques
Le moulage sous pression est idéal pour les grands volumes, mais il ne convient pas toujours aux clients américains qui ont besoin de flexibilité et de rapidité.
-
Points forts de l'usinage CNC :
- Volumes faibles à moyens : de prototypes à une seule pièce jusqu’à quelques milliers par an
- Tolérances très serrées et surfaces d'étanchéité ou de roulement critiques
- Les modifications de conception sont peu coûteuses : pas de moule à refaire.
- Des matériaux plus résistants (de nombreux alliages moulés sous pression ont une résistance inférieure à celle des barres ou plaques forgées).
-
Points forts du moulage sous pression :
- Pièces produites en très grande série (des dizaines de milliers à des millions par an)
- Coût unitaire réduit une fois l'outillage amorti.
- Boîtiers à parois minces, à vocation esthétique, où une précision extrême n'est pas requise.
Si vous êtes encore en phase de validation de votre conception ou prévoyez des modifications, l'usinage CNC du métal est presque toujours plus économique et moins risqué que l'investissement dans un outillage de fonderie sous pression coûteux. Une fois votre conception stabilisée et les volumes de production importants, vous pouvez même usiner des prototypes métalliques pendant la planification de l'outillage de fonderie, puis utiliser l'usinage CNC comme étape de post-traitement des pièces moulées, à l'instar de ce que nous détaillons sur notre site pour le post-traitement par usinage CNC des pièces moulées à cire perdue.
Usinage CNC vs forgeage et estampage
Le forgeage et l'emboutissage sont axés sur la production en grande série de pièces brutes. L'usinage CNC des métaux, quant à lui, privilégie la précision et la flexibilité.
-
Là où l'usinage CNC des métaux l'emporte :
- Formes 3D complexes et poches
- courses à faible et moyen volume
- Faces, alésages et filetages à tolérances serrées
- cycles de révision rapides
-
Là où le forgeage et l'estampage l'emportent :
- Production en très grande série avec des formes simples
- Excellent rapport résistance/poids grâce aux pièces forgées
- Faible gaspillage de matériaux une fois l'outillage mis au point
Une approche hybride courante :
- Utilisez le forgeage ou l'estampage pour créer une ébauche de forme quasi-définitive.
- Utilisez l'usinage CNC pour la finition des surfaces critiques, des trous et des interfaces.
Cela vous offre la robustesse de la forge et l'usinage de précision des métaux là où c'est important.
Usinage CNC vs usinage manuel
L'usinage manuel a encore sa place dans les ateliers américains, mais l'usinage CNC des métaux est la norme pour les pièces métalliques répétables et de haute précision.
-
Avantages de l'usinage CNC :
- Qualité constante et reproductible sur des centaines ou des milliers de pièces
- Des cycles de production plus rapides une fois le programme validé.
- Capacité à respecter des tolérances strictes sur des caractéristiques complexes et une géométrie multi-axes
- Usinage automatisé ou à faible intervention pour réduire les coûts de main-d'œuvre
-
L'usinage manuel a du sens lorsque :
- Vous avez besoin d'une pièce très simple, unique, rapidement et localement.
- Vous effectuez des réparations ou des modifications à la volée
- Les tolérances sont larges et la géométrie est simple.
Pour la production ou tout usinage de métaux de haute précision, la commande numérique par ordinateur (CNC) est le seul moyen de maîtriser les coûts, la qualité et les délais.
Quand l'usinage CNC des métaux est moins cher ou plus rapide
L'usinage CNC des métaux est généralement le meilleur choix lorsque vous :
- Besoin de pièces rapidement :
- Les prototypes ou les essais pilotes se font en quelques jours, pas en quelques semaines.
- Aucun outillage ni moule à fabriquer
- Des changements de conception sont à prévoir :
- Il est facile de modifier le fichier CAO/FAO et de le relancer.
- Avoir des tolérances serrées :
- Caractéristiques de précision, composants d'accouplement, alésages de précision et indications de planéité
- Gestion de petits à moyens volumes :
- De 1 à 2 prototypes à quelques milliers de pièces par an
- Utilisez des métaux de première qualité :
- Aluminium, acier, acier inoxydable, laiton, cuivre, titane ou alliages exotiques plus faciles à usiner à partir de barres ou de plaques qu'à couler ou à former.
Nous avons bâti nos propres services d'usinage CNC sur mesure autour de ce point d'équilibre idéal : si vous travaillez sur des pièces métalliques de haute précision et que vous recherchez de la flexibilité, l'usinage CNC est généralement la solution la plus rentable.
Quand il ne faut PAS utiliser l'usinage CNC pour le métal
Il ne faut pas imposer l'usinage CNC des métaux dans toutes les situations. Ce n'est pas la solution idéale lorsque :
- Vos volumes sont vraiment massifs :
- Des millions de pièces identiques à la géométrie simple
- Dans ce cas, le moulage sous pression, l'emboutissage ou le métallurgie des poudres seront généralement plus avantageux que l'usinage CNC en termes de coût par pièce une fois l'outillage amorti.
- La géométrie est inusinable :
- Canaux internes profonds, structures en treillis internes ou cavités fermées inaccessibles aux outils
- Il s'agit d'un travail d'impression 3D ou de moulage de métal, éventuellement avec une finition CNC.
- Vous ne vous souciez que de la forme générale, pas de la précision :
- Supports très grossiers ou pièces de faible valeur où les tolérances sont très larges et où la priorité est le coût le plus bas possible
- La pièce est immense et de géométrie simple :
- Les grandes poutres, les plaques et les supports simples peuvent être moins coûteux à découper, souder ou découper au plasma/laser qu'avec une machine 3D.
Si vous hésitez sur la solution à adopter, envoyez-nous votre modèle, la quantité souhaitée et vos exigences approximatives en matière de tolérances. Nous pourrons rapidement vous indiquer si l'usinage CNC des métaux est la méthode la plus adaptée et si un autre procédé vous permettra de réaliser d'importantes économies. Pour en savoir plus sur nos capacités d'usinage de précision des métaux et les matériaux que nous utilisons, consultez notre présentation des services d'usinage CNC des métaux sur ms-machining.com/cnc-metal-machining/.
Industries utilisant des pièces métalliques usinées CNC
L'usinage CNC des métaux est à la base de nombreux équipements essentiels dont nous dépendons tous aux États-Unis : avions, voitures, implants médicaux, outils pour semi-conducteurs, etc. Voici comment différents secteurs utilisent l'usinage de précision des métaux et ce qu'ils attendent d'un atelier d'usinage CNC spécialisé.
Composants métalliques usinés CNC pour l'aérospatiale et la défense
L'aérospatiale et la défense figurent parmi les marchés les plus exigeants au monde pour les composants usinés CNC. Les pièces doivent être légères, résistantes et traçables, sans aucun compromis sur la qualité.
Pièces métalliques typiques usinées par CNC :
- Supports et fixations structurelles (aluminium 6061, 7075)
- Boîtiers et tringleries d'actionneurs
- Train d'atterrissage et composants hydrauliques (acier, acier inoxydable, titane)
- Matériel avionique, dissipateurs thermiques et boîtiers
- Supports de systèmes de défense, boîtiers optiques et dispositifs de précision
Ici, l'usinage de précision et l'usinage CNC 5 axes des métaux sont la norme, et non l'exception. Les ateliers qui travaillent pour l'aérospatiale appliquent généralement des tolérances strictes, documentent chaque étape et appliquent des systèmes de qualité rigoureux. Si vous recherchez des sous-traitants pour l'aéronautique, vous avez besoin d'un partenaire possédant une véritable expérience dans ce secteur, comme un atelier d'usinage CNC spécialisé dans l'aéronautique.
Pièces métalliques usinées CNC pour l'automobile et les véhicules électriques
Les constructeurs automobiles et de véhicules électriques privilégient la maîtrise des coûts, des volumes et la répétabilité. L'usinage CNC des métaux est largement utilisé pour :
- Composants du groupe motopropulseur et de la transmission (acier, aluminium)
- Boîtiers de batterie, blocs de refroidissement et barres omnibus (aluminium, cuivre)
- Supports, fixations et quincaillerie de suspension
- Pièces prototypes et de performance en petite série
Pour les véhicules électriques, la gestion thermique est primordiale : l’usinage de pièces en aluminium et en cuivre avec un état de surface uniforme et une bonne planéité est essentiel pour optimiser le refroidissement. Dans ce domaine, l’usinage CNC excelle :
- Prototypes et modèles de préproduction
- Pièces de performance en petites séries et sur mesure
- Outillage, dispositifs de fixation et matériel de test
Dispositifs médicaux et usinage de métaux de qualité implantable
Les produits médicaux et dentaires dépendent fortement d' un usinage des métaux de haute précision et de surfaces propres et uniformes.
Pièces métalliques usinées CNC typiques :
- Instruments chirurgicaux (acier inoxydable 17-4PH, 420, 440)
- Composants de l'implant (titane de grade 5, cobalt-chrome)
- Matériel orthopédique, plaques et vis
- Boîtiers de précision pour appareils de diagnostic
Principales exigences des acheteurs du secteur médical :
- Bords nets et sans bavures, finition de surface fiable
- Traçabilité complète des matériaux et des procédés
- Capacité avec services d'usinage de titane et en acier inoxydable de qualité médicale
La documentation qualité (FAI, certificats de matériaux, traçabilité des lots) n'est pas optionnelle ici, elle est la norme.
Composants métalliques pour la robotique et l'automatisation
La robotique, l'automatisation des entrepôts et l'automatisation des usines reposent sur un usinage de précision des métaux pour un mouvement fluide et une longue durée de vie.
Composants métalliques typiques usinés CNC :
- Articulations et effecteurs terminaux des bras robotisés
- Carter de boîte de vitesses et supports moteur
- Blocs, supports et plaques de mouvement linéaire
- Boîtiers de capteur et de caméra
La plupart de ces pièces sont usinées par fraisage et tournage CNC de métaux tels que l'aluminium, l'acier et l'inox. L'objectif principal :
- Ajustements et alignements précis pour un mouvement fluide
- Bonne finition de surface sur les pièces coulissantes et rotatives
- Délais de mise en œuvre rapides pour les modifications et les mises à niveau de conception
Pièces métalliques usinées CNC pour l'industrie pétrolière et gazière
Les applications pétrolières, gazières et énergétiques nécessitent des pièces robustes capables de résister à des environnements difficiles.
Pièces métalliques usinées CNC courantes :
- Vannes, collecteurs et brides (acier au carbone, acier inoxydable)
- Composants de fond de puits et outillage de forage
- Raccords et connecteurs haute pression
- Composants résistants à la corrosion en alliages exotiques (Inconel, Hastelloy)
Ici, les clients recherchent :
- Pièces en acier d'usinage CNC qui peut supporter la pression et la fatigue
- Expérience des alliages exotiques et de l'usinage de trous profonds
- Surfaces d'étanchéité et filetages fiables
Usinage de composants semi-conducteurs et électroniques
Les semi-conducteurs et le matériel électronique exigent des composants usinés CNC propres, précis et souvent complexes.
Pièces typiques :
- Composants et plaques de la chambre à vide
- supports et platines de précision
- Dissipateurs thermiques, boîtiers RF et enceintes (aluminium, cuivre)
- Dispositifs et outillages pour l'assemblage et les essais
Principales exigences
- Planéité et parallélisme sur de grandes plaques d'aluminium
- Tolérances de positionnement strictes
- Finition de surface propre et uniforme, souvent microbillée ou anodisée
Pour bon nombre de ces applications, les clients font appel à des services d'usinage CNC spécialisés dans l'aluminium pour atteindre les objectifs de poids, de planéité et de performance thermique.
Ce que ces industries attendent d'un atelier de métallurgie CNC
Dans les secteurs de l'aérospatiale, de l'automobile, du médical, de la robotique, du pétrole et du gaz et des semi-conducteurs, les exigences sont très similaires :
-
Précision et répétabilité
- Stable Tolérances d'usinage CNC
- Contrôle strict des dimensions critiques et du GD&T
-
Savoir-faire matériel
- Confiance avec usinage de l'acieraluminium, acier inoxydable, laiton, cuivre et alliages exotiques
- Conseils sur le choix des matériaux en fonction de la résistance, du poids et du coût
-
Systèmes de contrôle des processus et de qualité
- Usinage CNC certifié ISO ou référentiels de qualité similaires
- Rapports d'inspection, traçabilité et documentation cohérente
-
Évolutivité
- Capacité à passer de Usinage de prototypes métalliques de la petite série à la production en série
- Dispositifs, outillage et validation des processus prêts pour la croissance
-
Communication et accompagnement
- Retour d'information clair sur la fabrication avant la découpe des copeaux
- Des délais réalistes et des mises à jour transparentes
- Obtenez facilement un devis d'usinage CNC en ligne ou une réponse rapide à votre demande de devis.
Si vous recherchez des services d'usinage CNC de métaux aux États-Unis, votre partenaire idéal ne doit pas se contenter de « fabriquer la pièce ». Il doit comprendre votre secteur d'activité, vous aider à choisir le matériau approprié, respecter les tolérances dont vous avez réellement besoin et garantir un travail de qualité, accompagné d'une documentation complète.
De l'usinage de prototypes métalliques à la production
Lorsque je discute avec des clients aux États-Unis, la question principale est toujours la même : « Comment passer d’un prototype unique à une production fiable sans perdre de temps ni d’argent ? » L’usinage CNC du métal est l’un des meilleurs moyens d’y parvenir.
Comment fonctionne le prototypage métallique CNC
Le prototypage métallique CNC repose sur la rapidité, la flexibilité et l'apprentissage avant de s'engager dans l'outillage.
Voici comment fonctionne une production typique de prototypes métalliques par commande numérique :
- Vous envoyez des fichiers CAO (généralement STEP ou Parasolid).
- Nous examinons pour usinabilité, coût et risque.
- Nous programmons la pièce (FAO), configurons les outils et le bridage.
- Nous usinons de 1 à 10 pièces dans le métal de votre choix (aluminium, acier, acier inoxydable, laiton, titane, etc.).
- Vous testez l'ajustement, la fonction, l'assemblage et les performances.
- Nous procédons rapidement à des modifications si nécessaire.
Comme l'usinage CNC est soustractif et ne nécessite pas de moules coûteux, il est idéal pour l'usinage de prototypes métalliques dont les conceptions sont encore en évolution.
Si vous n'êtes pas sûr que l'usinage CNC ou un autre procédé soit le mieux adapté à votre pièce, il est judicieux d'examiner des options comme la fabrication métallique sur mesure pour les grandes structures soudées ou les composants estampés, que nous abordons dans notre analyse des raisons pour lesquelles vous devriez choisir la fabrication métallique sur mesure.
Conception pour la fabrication (DFM) des pièces métalliques usinées
La conception en vue de la fabrication (DFM) est le domaine où vous économiserez le plus d'argent et de soucis.
Lors de l'examen de pièces métalliques pour l'usinage CNC, je me concentre sur :
- Accès aux outilsÉvitez les poches profondes et étroites ainsi que les contre-dépouilles, sauf en cas de nécessité absolue.
- épaisseur de paroi réaliste:
- Aluminium: ≥ 0.04–0.06 dans
- Acier/Titane : ≥ 0.06–0.08 dans
- Tailles de trous standards: Utilisez autant que possible des diamètres de foret standard.
- Rayons constantsUtilisez autant que possible les mêmes dimensions de congé afin de réduire les changements d'outils.
- Des tolérances là où elles comptentUsinage à tolérances serrées uniquement sur les éléments critiques – tolérances plus larges partout ailleurs.
Une bonne conception pour la fabrication (DFM) en usinage CNC des métaux permet de garantir la robustesse, la répétabilité et le coût de production des pièces. Si une fonctionnalité risque de doubler le coût, je vous le signalerai avant même que vous n'ayez à dépenser un centime en composants.
Fichiers et informations à fournir pour obtenir un devis d'usinage CNC métal
Pour obtenir rapidement un devis précis d'usinage CNC en ligne , transmettez toutes les informations nécessaires dès le départ. Voici ce que je recommande :
Obligatoire:
- Fichier CAO 3D: STEP (.step/.stp), Parasolid (.x_t) ou IGES
- Dessin 2D (PDF) avec:
- Dimensions et tolérances
- Caractéristiques critiques mises en évidence
- Spécifications du filetage (UNC/UNF/métrique, classe, profondeur)
- Exigences relatives à l'état de surface (par exemple, Ra 63 µin / 1.6 µm)
- Source: Alliage et trempe exacts si connus (par exemple, 6061-T6, 17-4PH H900, Ti-6Al-4V)
Très utile :
- Ventilation des quantitéspar exemple, 5 / 50 / 500 pièces
- Délai cible
- Besoins spéciaux:
- Traitement thermique
- Revêtements/finitions (anodisation, placage, passivation)
- Besoins en matière de certification (certifications de matériaux, RoHS, REACH, ITAR, etc.)
- Utilisation finaleAérospatiale, médical, automobile, robotique, etc. (affecte les commandes et la documentation)
Plus vous serez précis, plus votre coût d'usinage CNC par pièce sera précis et réaliste.
Prototypage rapide de pièces métalliques : délais de livraison typiques
Pour le prototypage rapide de pièces métalliques aux États-Unis, voici ce que je vois généralement :
- Pièces simples en aluminium:
- 1 à 5 pièces : 3-7 jours ouvrés
- Aciers complexes à 5 axes ou aciers durs:
- 1 à 5 pièces : 7-15 jours ouvrés
- Alliages exotiques (Inconel, titane):
- 1 à 5 pièces : 10-20 jours ouvrés
Le délai de livraison dépend fortement de :
- Disponibilité du matériel
- Disponibilité des machines (notamment 5 axes)
- Complexité et nombre de configurations
- Opérations secondaires (anodisation, placage, rectification, etc.)
Si vous êtes vraiment pressé par le temps, dites-le. Il existe souvent un itinéraire « express » si la configuration du terrain le permet.
Production de ponts vs production complète
Une fois votre prototype finalisé, il existe généralement deux voies possibles :
Production de ponts (CNC en faible volume)
Il s'agit d'usinage CNC de métaux en petites séries pour combler le manque, tandis que :
- Vous finalisez les détails de conception
- Vous validez le produit auprès des clients
- Vous attendez la fabrication des outils pour la fonderie, le MIM ou le forgeage (si tel est l'objectif final).
Trajets typiques des ponts : 20 à 1,000 pièces
Avantages :
- Démarrage plus rapide
- Pas d'investissement important en outillage
- Il est plus facile de modifier la conception si des problèmes surviennent.
Dans certains cas, notamment pour les géométries complexes ou l'usinage de métaux de haute précision, il est plus judicieux de privilégier l'usinage CNC à long terme plutôt que de passer à la fonderie ou à des procédés comme le moulage par injection de métal.
CNC de production complète
La production CNC complète entre en jeu lorsque :
- La conception est stable
- Les volumes sont reproductibles
- Des tolérances serrées et des matériaux haut de gamme exigent une précision CNC.
Volumes typiques : de quelques centaines à plusieurs dizaines de milliers par an, notamment pour l'usinage de précision des métaux de haute valeur dans les secteurs de l'aérospatiale, du médical, de la robotique et des semi-conducteurs.
Contrôles de qualité pour les pièces métalliques usinées CNC (FAI, PPAP, CMM)
Pour nos clients américains des secteurs de l'aérospatiale, de l'automobile et du médical, la documentation qualité est indispensable. Voici ce que nous fournissons généralement pour les composants usinés CNC :
-
FAI (Inspection du premier article)
- Rapport de mesure complet sur la première pièce (ou le premier lot)
- Vérifie que la pièce correspond au dessin et aux tolérances d'usinage CNC avant la production en série.
-
PPAP (Processus d'approbation des pièces de production)
- Normes en vigueur dans le secteur automobile et certains secteurs industriels
- Inclut le flux de processus, le plan de contrôle, les certificats de matériaux, les résultats dimensionnels, les études de capabilité, et plus encore.
- Cela démontre que le procédé est performant et stable pour une production continue.
-
Rapports CMM (Machine à Mesurer de Coordonnées)
- Mesure automatisée et de haute précision des dimensions critiques
- Essentiel pour usinage à tolérances serrées et des pièces métalliques de haute précision.
Autres services de qualité courants :
- Certificats de matériaux et de traitement thermique
- Certificats de finition de surface et de revêtement
- Mesures de fiabilité et de reproductibilité (R&R) et capacité (Cp/Cpk) sur les fonctions critiques
Si vous avez besoin de normes spécifiques (AS9100, ISO 13485, IATF 16949), veuillez le signaler dès le début afin que nous puissions adapter le processus d'usinage CNC des métaux et la documentation aux exigences de votre secteur.
Pour passer du prototype à la production, la clé est simple : concevoir intelligemment, partager des données complètes et exiger des plans qualité clairs. C’est ainsi que l’usinage CNC des métaux passe d’un prototype unique à une solution de production stable et évolutive.
Coût de l'usinage CNC des métaux en 2025
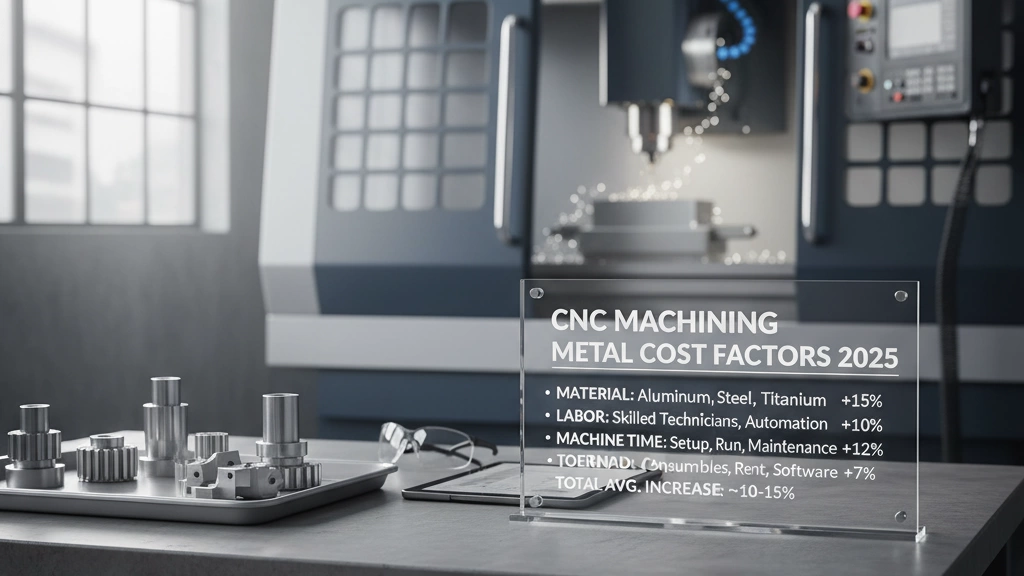
L'usinage CNC des métaux reste l'un des moyens les plus rentables d'obtenir des pièces robustes et précises aux États-Unis, mais les prix en 2025 dépendent de bien plus de variables que le simple tarif horaire. Voici comment j'analyse les coûts pour vous éviter de surpayer vos pièces métalliques usinées.
Principaux facteurs de coûts dans l'usinage des métaux par commande numérique
Les principaux postes de dépenses liés à l'usinage de précision des métaux sont :
- Temps machine
- Le fraisage 3 axes est moins cher que le fraisage 5 axes.
- L'ébauche importante de l'acier ou du titane prend plus de temps que la découpe de l'aluminium.
- Installation et programmation
- Les nouveaux équipements, les configurations complexes et la programmation FAO personnalisée augmentent les coûts initiaux.
- Prototype unique ? Les coûts de mise en place représentent une part plus importante du total.
- Préparation du matériel et des stocks
- Coût des barres/plaques brutes, découpe aux dimensions voulues et déchets (copeaux, chutes).
- Outillage et usure des outils
- Les métaux durs et les alliages exotiques usent rapidement les outils.
- Les petits outils de coupe et les profils profonds augmentent la consommation d'outils.
- Qualité et inspection
- Les rapports CMM, les FAI, les PPAP et la traçabilité complète augmentent tous les délais et les coûts.
- Opérations de finition et secondaires
- L'anodisation, le plaquage, le meulage et le microbillage sont des opérations distinctes.
Si vous usinez beaucoup d'aciers trempés ou d'aciers à outils, un partenariat avec un atelier spécialisé dans l'usinage de pièces en acier trempé peut réduire les coûts d'outillage et de mise en place à long terme.
Impact du choix des matériaux sur le coût d'usinage CNC
Le matériau ne se résume pas à son prix au kilo. Il influe sur la vitesse de coupe, la durée de vie des outils et le taux de rebut.
- Aluminium (6061, 7075, MIC‑6)
- Rapidité d'usinage → réduction du temps d'usinage.
- Réduction de l'usure des outils → diminution des frais d'outillage.
- Souvent la solution la plus avantageuse pour les prototypes et la production en petite série.
- Acier doux (1018)
- Prix modéré, bonne usinabilité, mais plus lent que l'aluminium.
- Idéal pour les pièces structurelles et les composants à usage général.
- Aciers alliés (4140, P20, aciers à outils)
- Coût des matières premières plus élevé + usinage plus lent + usure accrue des outils.
- Souvent avantageux lorsque vous avez besoin de solidité, de résistance à l'usure ou de moules/matrices.
- Aciers inoxydables (303, 304, 316, 17‑4PH)
- Le 303 est le plus facile, les 304/316 sont plus difficiles, le 17‑4PH peut être exigeant.
- Il faut s'attendre à un temps d'usinage plus long et à des coûts d'outillage plus élevés qu'avec l'aluminium.
- Laiton et cuivre
- Le laiton s'usine rapidement ; le cuivre peut être collant et plus difficile à manipuler.
- Idéal pour les connecteurs et les composants thermiques ; coût total généralement moyen.
- Titane (grade 2, grade 5 Ti‑6Al‑4V)
- Matières premières coûteuses + usinage très lent + usure importante des outils.
- Utilisé lorsque le rapport poids/résistance ou la biocompatibilité sont essentiels.
- Alliages exotiques (Inconel, Hastelloy, Monel)
- Au sommet de la pyramide des coûts. Processus extrêmement lent, forte consommation d'outillage et outillage spécialisé.
Si vous pouvez passer de l'acier inoxydable à l'aluminium, ou du titane à un aluminium haute résistance, vous pouvez souvent réduire le coût total d'usinage CNC par pièce de 30 à 60 %.
Comment la géométrie et la complexité des pièces modifient le prix
La conception des pièces peut doubler ou tripler le coût de l'usinage CNC des métaux, même avec le même matériau.
Facteurs de coût liés à la complexité :
- poches profondes et parois minces
- Nécessitent plusieurs passes, des outils de petite taille et des avances modérées.
- Le risque de vibrations et de distorsions augmente le temps de cycle.
- Caractéristiques à 5 axes
- Les contre-dépouilles, les angles composés et les surfaces complexes nécessitent un fraisage de métal CNC à 4 ou 5 axes.
- Cadences machine plus élevées et temps de programmation accru.
- Des détails minuscules et micro-détails
- Les micro-lames fonctionnent très lentement et se cassent plus facilement.
- Augmente le temps machine et la complexité de l'inspection.
- Opérations multiples
- Si une pièce nécessite à la fois un fraisage CNC et un tournage CNC ou plusieurs resserrages, les coûts de mise en place augmentent.
- Coins intérieurs serrés
- L'utilisation forcée d'outils à petit rayon augmente le temps d'usinage et l'usure des outils.
Dans la mesure du possible, je recommande :
- Des filets plus larges au lieu d'angles internes vifs.
- Épaisseurs de paroi uniformes.
- Éviter les poches, les marches et les contre-dépouilles inutiles.
Ces choix de conception permettent de maîtriser les coûts d'usinage de précision des métaux sans compromettre la fonctionnalité.
Comment la tolérance et la finition de surface affectent le coût
Les tolérances et les exigences de finition sont des facteurs de coûts silencieux dans l'usinage des métaux de haute précision.
- Tolérances plus strictes (±0.0005″ et moins)
- Nécessitent des avances plus lentes, une compensation d'outil plus importante et un contrôle en cours de production plus poussé.
- Parfois, il faut des dispositifs spécifiques et un usinage à température contrôlée.
- Tolérances standard (±0.002″–±0.005″)
- Beaucoup moins cher, généralement adapté aux supports, boîtiers et pièces non accouplées.
- État de surface
- Usiné : rentable, Ra typique ~ 63–125 µin sur fraisage, meilleur sur tournage.
- Les finitions fines (Ra < 32 µin) nécessitent souvent :
- Passes supplémentaires
- Polissage, meulage ou superfinition
- Étapes de contrôle qualité supplémentaires
Chaque décimale supplémentaire et chaque mention de « finition miroir » sur votre dessin engendrent des coûts supplémentaires. Ne mentionnez l'usinage de précision et la finition haut de gamme que là où cela est vraiment important : surfaces d'étanchéité, ajustements de roulements, interfaces de précision.
Volume, commandes répétées et remises sur prix
L'usinage CNC des balances métalliques est plus performant que la plupart des gens ne le pensent.
- Prototypes uniques
- Les coûts d'installation sont répartis sur une seule pièce, le coût unitaire est donc élevé.
- Usinage CNC de métaux en petites séries (10 à 100 pièces)
- Les coûts d'installation s'amortissent ; le prix unitaire diminue considérablement.
- Usinage CNC de production (100 à plus de 10 000 pièces)
- Des dispositifs sur mesure, des trajectoires d'outils optimisées et l'achat de matériaux en gros entrent en jeu.
- Les meilleures réductions de prix s'accompagnent de commandes stables et répétables.
C’est avec les commandes répétées que vous réalisez de véritables économies :
- La programmation et la mise en place des dispositifs sont déjà terminées.
- Le processus est optimisé, ce qui réduit les rebuts et les retouches.
- Les magasins peuvent acheter des matières premières en gros et répercuter les économies réalisées.
Si vous prévoyez de repasser commande, prévenez votre atelier d'usinage CNC métal à l'avance. Cela influencera nos investissements en outillage et l'optimisation de nos processus.
Conseils pour réduire les coûts d'usinage CNC des métaux sans nuire à la qualité
Vous pouvez maintenir une qualité élevée tout en maîtrisant le coût d'usinage CNC par pièce grâce à quelques mesures judicieuses :
- Choisir la bonne taille de matériau
- Utilisez l'aluminium lorsque la résistance et la chaleur ne sont pas des critères essentiels.
- Utilisez l'acier 303 au lieu du 304 lorsque la corrosion et la chimie le permettent.
- Évitez les alliages exotiques, sauf si vous avez réellement besoin de leurs propriétés.
- Relâcher les tolérances lorsque cela est possible
- Séparez les dimensions « critiques » et « non critiques » sur votre dessin.
- Utilisez des cales de tolérance standard au lieu de tout serrer.
- Simplifier la géométrie
- Ajoutez des filets, évitez les parois trop fines et limitez les poches profondes.
- Supprimer les éléments cosmétiques qui n'affectent pas la fonction.
- Choisissez des finitions pratiques
- Privilégiez les pièces usinées standard lorsque c'est possible.
- Ne spécifiez l'anodisation, le plaquage ou le microbillage que lorsque cela est nécessaire pour lutter contre la corrosion, l'usure ou le marquage.
- Pièces groupées et commandes
- Commandez les pièces par petits groupes ensemble pour faciliter l'installation.
- Planifiez des commandes globales avec des livraisons programmées lorsque la demande est prévisible.
- Impliquez-vous tôt dans la conception et la fabrication de produits (DFM).
- Demandez à votre atelier un avis sur la fabrication avant de finaliser votre conception.
- Un examen rapide permet souvent de réduire les coûts de 10 à 30 % sans incidence sur les performances.
Si vous privilégiez les pièces en aluminium pour une production rentable, collaborer avec un fabricant spécialisé dans l'usinage de pièces en aluminium peut vous permettre de réduire à la fois les prix et les délais de livraison.
En 2025, la meilleure façon de maîtriser les coûts d'usinage CNC des métaux aux États-Unis est simple : choisir le bon métal, éviter les tolérances et les finitions surdimensionnées, et s'associer à un atelier disposé à fournir un véritable retour d'information sur la conception pour la fabrication (DFM) au lieu de simplement vous faire un devis.
Comment choisir un partenaire pour l'usinage CNC des métaux
Choisir le bon partenaire d'usinage CNC aux États-Unis peut faire toute la différence pour votre projet. Je vais vous expliquer les points que je vérifierais personnellement avant d'envoyer une demande de devis ou un bon de commande.
Critères de choix d'un atelier d'usinage CNC pour métaux
Voici ce à quoi je m'attends d'un atelier d'usinage de métaux CNC sérieux :
- Expérience confirmée dans le travail des métaux (pas seulement les plastiques)
- Usinage de métaux de précision réelle capacité (tolérances serrées, résultats reproductibles)
- Équipement moderneFraisage et tournage CNC des métaux à 3, 4 et 5 axes
- Assistance technique et DFM en interne
- Devis et délais de livraison transparents
- Matériaux traçables avec certificats (MTR) si nécessaire
Si vous avez besoin d'un travail complexe et de haute précision, vous devriez vous adresser à un atelier proposant des services d'usinage CNC de précision et capable de présenter des exemples concrets, et non pas seulement une brochure.
Capacités techniques à vérifier
Vérifiez toujours les capacités avant d'envoyer un travail en production. Au minimum :
Haches et équipements
- Fraiseuses CNC 3 axes pour pièces prismatiques simples
- 4 axes et Usinage CNC 5 axes du métal pour des géométries complexes et moins de configurations
- Tours CNC avec outils motorisés (fraisage-tournage) pour arbres, bagues et pièces tournées
- Taille de l'enveloppe de travail correspondant à votre plus grande partie
Matériel Requis
Assurez-vous qu'ils usinent bien les métaux dont vous avez besoin :
- Aluminium: 6061, 7075, MIC-6
- Les aciers: 1018, 4140, P20, aciers à outils
- Inoxydable: 303, 304, 316, 17-4PH
- Laiton et cuivre
- Titane: Niveau 2, Ti-6Al-4V (Niveau 5)
- Alliages exotiquesInconel, Hastelloy, Monel
Tolérances et finition
- Demandez tolérances d'usinage standard (par exemple ±0.005″ / ±0.127 mm)
- Demandez-leur ce qu'ils peuvent retenir avec certitude. fonctionnalités critiques (±0.001″ / ±0.025 mm ou mieux)
- Confirmer les options de finition de surface : usiné, microbillé, anodisé, plaqué, passivation, etc.
Systèmes de qualité et certifications
Si vous travaillez dans l'aérospatiale, l'automobile, le médical ou la défense, cela a une grande importance.
Points clés à demander :
- ISO 9001 certification (niveau de base pour la gestion de la qualité)
- AS9100 (aérospatiale) ou IATF 16949 (automobile) le cas échéant
- Conformité ITAR si vous travaillez dans le secteur de la défense / projets contrôlés
- Capacité à fournir :
- Certificats de matériaux (MTR)
- Rapports d'inspection CMM
- Documentation FAI / PPAP
- Plans de contrôle des processus et traçabilité
S'ils sont incapables de présenter un système de qualité de base sur papier, attendez-vous à des problèmes plus tard.
Questions à poser à un fournisseur de machines-outils à commande numérique pour métaux
Posez-vous ces questions avant de leur confier un véritable travail de production :
À propos des capacités
- Quels métaux usinez-vous chaque semaine ?
- Quelles sont vos tolérances ? tous les jours, pas seulement de temps en temps ?
- Quels sont vos délais de livraison habituels pour :
- Des prototypes ?
- Des petits lots ?
- Des séries de production plus importantes ?
À propos de la qualité et des processus
- Êtes-vous certifié ISO ? Puis-je voir votre certificat ?
- Disposez-vous d'un service d'inspection CMM en interne ?
- Comment gérez-vous les non-conformités et les retouches ?
- Pouvez-vous apporter votre soutien pour les procédures FAI ou PPAP si nécessaire ?
À propos de la communication
- Qui sera mon principal interlocuteur (ingénieur ou uniquement commercial) ?
- Comment gérez-vous les retours DFM ? Sur le devis ou après la commande ?
- À quelle fréquence effectuez-vous des mises à jour sur l'état des commandes ?
Signaux d'alarme lors de l'externalisation de pièces métalliques usinées CNC
Si vous voyez l'un de ces éléments, soyez prudent :
- Ils ne s'engage pas à des tolérances réalistes dans l'écriture
- Absence de système de qualité ou de processus d'inspection clairs
- Citations qui sont bien en dessous le marché sans raison claire
- Réponses vagues concernant l'approvisionnement en matériaux ou absence de fiches techniques disponibles
- Réponses lentes ou imprécises aux questions techniques
- Ils répondent « pas de problème » à tout, mais ne contestent jamais et ne demandent jamais d'explications.
- Aucune photo ni exemple de produit réel Pièces métalliques usinées CNC ils ont fait
Un magasin qui ne dit jamais « cette option sera coûteuse » ou « cette tolérance est excessive » ne se soucie probablement pas de vos intérêts.
Comment la communication et le soutien DFM vous permettent d'économiser de l'argent
Une bonne communication et un véritable soutien en matière de conception pour la fabrication (DFM) sont les clés pour réaliser des économies sur la durée de vie d'un projet.
À quoi ressemble un soutien DFM solide :
- Ils examinent votre CAO et impressions et crier :
- Tolérances trop serrées
- Finitions de surface inutiles
- Parois minces risquées ou poches profondes
- Caractéristiques difficiles à usiner qui vont engendrer des coûts
- Ils proposent de petites modifications de conception qui :
- Réduire les configurations
- Améliorer l'accès aux outils
- Prolonger la durée de vie de l'outil
- Réduisez le temps de cycle et les rebuts
Comment cela vous aide :
- Coût réduit des pièces sans sacrifier la fonction
- Moins de surprises une fois le prototype passé à la production
- Des délais de livraison plus stables et moins de problèmes de qualité
- Tarifs plus avantageux sur les commandes répétées à long terme
Lorsque je choisis un partenaire pour l'usinage CNC des métaux, je n'achète pas seulement du temps machine ; j'investis dans la stabilité du processus, une qualité constante et un retour d'information transparent . Si un atelier peut offrir tout cela, en plus de solides compétences techniques, c'est un partenaire précieux.
Conseils de conception pour l'usinage CNC des métaux
Une bonne conception permet d'usiner des pièces métalliques par CNC à moindre coût, plus rapidement et avec une meilleure régularité. Voici comment j'aborde la conception de pièces métalliques pour vous garantir un usinage fiable et précis, sans frais imprévus.
Principes de base de la conception des pièces métalliques usinées CNC
Lorsque j'examine une pièce métallique destinée à l'usinage CNC, je vérifie d'abord trois choses : Peut-on la tenir ? Peut-on l'atteindre ? Peut-on la découper ?
Gardez ces principes de base à l'esprit :
- Conception du point de vue de l'outil de coupe
- Évitez les poches très profondes et étroites, sauf si c'est absolument nécessaire.
- Veillez à ce que les fonctionnalités restent accessibles avec des outils de longueur standard lorsque cela est possible.
- Utilisez des dimensions cohérentes
- Réutilisez les mêmes rayons, diamètres de perçage, diamètres de filetage et épaisseurs sur toute la pièce.
- Cela réduit les changements d'outils et le temps de réglage, et améliore la répétabilité.
- Conception pour l'usinage
- Les faces de référence planes (datums) facilitent le montage et le contrôle.
- La symétrie permet de réduire les réglages et assure une meilleure stabilité des pièces pendant la découpe.
Épaisseur de paroi, congés et dimensions des éléments
Les parois fines et les angles vifs sont les points faibles de l'usinage CNC des métaux, qui devient coûteux et risqué. Je conçois des pièces rigides et usinables.
Recommandations relatives à l'épaisseur des parois (usinage CNC typique des métaux) :
- Aluminium:
- Recommandée: ≥ 0.040″ (1.0 mm)
- Minimum (murs courts, charge légère) : ≈ 0.020–0.030″ avec soin.
- Acier / Inox :
- Recommandée: ≥ 0.060″ (1.5 mm)
- Des parois plus épaisses permettent d'éviter les vibrations et les déformations.
- Titane:
- Recommandée: ≥ 0.060–0.080″ (1.5–2.0 mm)
- Les parois minces en titane deviennent rapidement coûteuses en raison de leur faible usinabilité.
Filets et angles rentrants :
- Évitez les angles internes tranchants comme des lames de couteau ou parfaitement aigus.
- Utilisez le rayons des coins intérieurs ≥ rayon de l'outil, choix courants :
- 0.031″, 0.062″, 0.093″, 0.125″ (1/32, 1/16, 3/32, 1/8)
- Essayez d'utiliser le même rayon tout au long de la conception afin de minimiser les changements d'outils.
- Si vous avez besoin d'un angle vif pour l'assemblage de pièces, considérez :
- Poches de soulagement ou découpes en « os de chien ».
- Concevoir la pièce d'accouplement pour qu'elle accepte un rayon à la place.
Tailles minimales des fonctionnalités :
- Gravure / texte : largeur de trait ≥ 0.020–0.030″, profondeur 0.005–0.010″.
- Slots:
- Essayez de maintenir la largeur de la fente ≥ 0.040–0.062″ (1.0–1.6 mm) pour une durée de vie raisonnable de l'outil.
- Les rainures très étroites et profondes augmentent le coût et le risque de casse d'outil.
Stratégie de tolérancement pour les conceptions métalliques
L'usinage de métaux à tolérances serrées est coûteux, je ne resserre donc les tolérances que là où elles sont vraiment importantes.
Où utiliser des tolérances serrées :
- Compatibilité et interfaces :
- Alésages de roulements, arbres, ajustements serrés, ajustements glissants.
- Caractéristiques d'alignement (trous de goujons de précision, épaulements de positionnement).
- Surfaces d'étanchéité :
- Rainures pour joints toriques, joints métal-métal, interfaces de vannes.
Tolérances pratiques typiques pour l'usinage CNC des métaux :
- Dimensions générales non critiques : ±0.005″ (±0.13 mm)
- La plupart des fonctionnalités standard : ±0.002–0.003″ (±0.05–0.08 mm)
- Ajustements serrés (avec notes appropriées) : ±0.0005–0.001″ (±0.013–0.025 mm), selon le matériau et la géométrie.
Meilleures pratiques:
- Utilisez le GD&T (position exacte, planéité, perpendicularité) pour les caractéristiques critiques.
- Ne criez pas Des tolérances serrées sur toutes les dimensions; cela fait rapidement grimper les coûts.
- Modèles de tolérance : définissez des données critiques et ne resserrez que ce qui s’y rapporte.
Conception des filetages et des perçages pour l'usinage CNC des métaux
Les filetages et les trous sont généralement simples, mais les détails comptent pour le coût et la fiabilité.
Conseils de conception des trous :
- Les forets de taille standard sont moins chers :
- Utiliser la norme diamètres de perçage en pouces ou en millimètres au lieu de tailles impaires.
- Profondeur:
- Essayez de maintenir la profondeur du trou ≤ 3× diamètre pour les trous pré-percés lorsque cela est possible.
- Des forages plus profonds sont possibles, mais plus lents et plus sujets à la déviation.
- Taraudages:
- Fournir un profondeur du robinet dans le dessin (par exemple, « profondeur de filetage de 0.50").
- Il n'est pas nécessaire de visser le filetage jusqu'en bas, sauf si cela est indispensable.
Conseils de conception de fils :
- Utilisez le tailles et pas de filetage standard (UNC/UNF ou système métrique ISO).
- Les trous traversants sont moins chers que les trous borgnes.
- Pour les trous borgnes :
- Fournir un dégagement du filetage en bas si possible.
- Évitez les filetages borgnes extrêmement profonds (plus de ~2–2.5 fois le diamètre) sauf si nécessaire.
- Indiquez clairement le type de fil de discussion :
- Exemple : 1 / 4-20 UNC-2B, M6 × 1.0 – 6H, etc.
- Pour les métaux tendres (aluminium, laiton) :
- Pour les assemblages fréquents, considérez inserts filetés pour la durabilité.
Conception pour l'évacuation des copeaux et la durée de vie de l'outil
Une bonne conception des caractéristiques peut améliorer considérablement la durée de vie des outils et le temps de cycle, notamment dans l'usinage des métaux de haute précision.
Conseils pour l'évacuation des copeaux :
- Évitez les poches extrêmement profondes et étroites sans issue.
- Si vous avez besoin de gros moyens :
- Ajouter reliefs d'angle et des rayons généreux pour réduire la charge sur l'outil.
- Pensez à ajouter fentes d'échappement de puces ou des trous traversants lorsque la conception le permet.
- Enlèvement de matériaux en grande quantité :
- Utilisez une épaisseur de paroi constante autant que possible.
- Minimisez les « îlots » qui obligent les outils à changer fréquemment de direction.
Durée de vie de l'outil et stabilité de coupe :
- Réduisez les changements de section brusques ; des transitions douces sollicitent moins les outils.
- Utilisez des paliers de profondeur constants (par exemple, des profondeurs de poche multiples de la longueur de la cannelure de l'outil).
- Fournir un bonnes surfaces de serrage afin de pouvoir maintenir la pièce rigidement pendant la découpe.
Conseils de conception spécifiques aux matériaux (aluminium, acier ou titane)
Chaque métal réagit différemment lors de l'usinage CNC. J'adapte donc les conceptions en fonction du matériau utilisé.
Usinage CNC de l'aluminium :
- Très facile à usiner et tolérant aux erreurs.
- Vous pouvez:
- Utilisez le murs plus minces par rapport à l'acier ou au titane.
- Push empoche plus agressive et des structures plus légères.
- Idéal pour Usinage de prototypes métalliques et la production où le poids et la vitesse comptent.
Usinage de l'acier et de l'acier inoxydable :
- Plus rigide, mais plus dur pour les outils.
- Considérations sur la conception:
- Utilisez le murs légèrement plus épais pour éviter les vibrations et les déviations.
- Évitez les rayons internes trop petits dans les poches profondes ; ces outils à percussion augmentent les coûts.
- Pour l'usinage CNC de l'acier inoxydable, il faut faire attention à l'accumulation de chaleur : les grandes coupes continues bénéficient d'un bon refroidissement et de profondeurs modérées.
Services d'usinage du titane :
- Solide, léger, mais difficile à couper.
- Pour maîtriser les coûts :
- Évitez les parois très fines et les formes aux rapports d'aspect extrêmes.
- Concevoir avec courte portée d'outil à l'esprit.
- Utilisez le rayons de courbure généreux et évitez autant que possible les petits outils de coupe.
- Si vous prévoyez des travaux importants en titane (médical, aérospatial), il est judicieux de faire appel à un atelier spécialisé. services d'usinage spécialisés en titane avec les outils et les stratégies appropriés. Pour des tâches techniques plus approfondies, je confierais les projets Ti complexes à une équipe spécialisée. Usinage CNC dédié au titane tous les jours.
Lors de la conception de pièces métalliques usinées CNC, mon objectif est simple : vous offrir la fonctionnalité dont vous avez besoin en minimisant les risques, le temps d’usinage et les coûts. Des choix judicieux concernant l’épaisseur des parois, les congés de raccordement, les tolérances et le matériau nous permettent d’atteindre une haute précision sans surcoût.
Production à grande échelle de pièces métalliques usinées CNC
Le passage de l'usinage CNC du métal, des prototypes uniques à la production en série, permet de réduire les coûts, de stabiliser la qualité et de sécuriser la chaîne d'approvisionnement. Voici comment je procède, étape par étape.
Passage du prototype à la production de métal en petite série
Une fois le prototype fonctionnel, l'objectif est de rendre les pièces reproductibles sans perdre en flexibilité.
Pour les pièces métalliques usinées CNC, cela signifie généralement :
- Verrouillage d'un modèle CAO et d'un dessin « prêts pour la production » (avec uniquement les tolérances dont vous avez réellement besoin).
- Standardiser les matériaux (par exemple, opter pour l'aluminium 6061-T6 ou l'acier inoxydable 304) pour éviter les surprises.
- Établissement des plans de contrôle initiaux : dimensions clés, ajustements critiques, surfaces esthétiques.
- Accord sur les fourchettes de volumes cibles :
- Prototypage : 1 à 10 pièces
- Faible volume : 20 à 500 pièces
- Pont/production : 500 à plus de 5 000 unités
À ce stade, je suggère souvent de réaliser un petit lot pilote (10 à 50 pièces) pour résoudre les problèmes d'usinage avant de s'engager dans des séries plus importantes.
Planification des dispositifs et de l'outillage pour l'usinage des métaux
Un outillage et des dispositifs de fixation de qualité font toute la différence entre « nous pouvons le fabriquer » et « nous pouvons le fabriquer de manière fiable à grande échelle ».
Pour l'usinage CNC des métaux, je me concentre sur :
- Mâchoires souples et dispositifs de fixation sur mesure :
- Conçu pour un serrage stable sans déformer les parois minces.
- Permettre un chargement/déchargement rapide pour réduire le temps de cycle.
- Stratégie d'outillage :
- Des outils standardisés autant que possible afin de maîtriser les coûts et les délais.
- Les outils de coupe haute performance uniquement lorsqu'ils sont clairement rentables (aciers résistants, titane, budget conséquent).
- Réduction de la configuration :
- Combiner les opérations pour réduire le nombre de fois où la pièce est resserrée.
- Planification de dispositifs multi-pièces afin de pouvoir produire plusieurs pièces par cycle.
Nous concevons généralement les dispositifs et les flux de processus autour de nos capacités principales, comme nos centres de fraisage CNC à 3 et 5 axes et nos cellules de tournage dédiées, similaires à ce que nous décrivons dans notre aperçu des services d'usinage CNC à l'adresse https://ms-machining.com/cnc-machining-services/.
Validation des processus et capacité pour l'usinage CNC de métaux
Avant de lancer la production régulière de pièces métalliques par CNC, nous validons le processus afin que vous ne preniez pas de risques à chaque livraison.
Cela comprend généralement :
- Inspection du premier article (FAI) :
- Vérification dimensionnelle complète par rapport à votre dessin pour le premier essai.
- Vérifications des capacités :
- Exécuter plusieurs pièces et vérifier les dimensions critiques (Cp/Cpk) pour évaluer la stabilité du processus.
- Paramètres de coupe contrôlés :
- Verrouillage des avances, des vitesses, des trajectoires d'outil et de la durée de vie de l'outil pour chaque métal (aluminium vs acier vs acier inoxydable vs titane).
- Configurations documentées :
- Photos, fiches de configuration, listes d'outillage et versions des programmes, afin de pouvoir reproduire le même résultat des mois plus tard.
Si vous avez besoin d'une validation de type aérospatial ou automobile, nous l'alignons sur votre PPAP ou des exigences similaires.
Maintenir la cohérence sur de grands lots
Dès lors qu'il s'agit de centaines, voire de milliers de pièces métalliques usinées par commande numérique, la régularité est primordiale.
Pour garantir la stabilité des pièces d'un lot à l'autre, nous :
- Normaliser les sources de matériaux :
- Usines et distributeurs agréés avec certificats (certificats de matériaux, numéros de coulée, etc.).
- Utiliser les contrôles en cours de production :
- Les opérateurs vérifient les dimensions clés pendant l'exécution, et pas seulement à la fin.
- Usure des outils de contrôle :
- Durée de vie des outils prédéfinie, corrections d'outils automatiques et changements d'outils programmés pour les caractéristiques à tolérances serrées.
- Maintenir l'étalonnage de la machine :
- Étalonnage régulier et maintenance préventive des fraiseuses et des tours.
- Suivre de près les modifications :
- Un système de contrôle de version clair pour les fichiers CAO, FAO et G-code, afin que l'atelier utilise toujours la dernière version.
Quand combiner l'usinage CNC avec d'autres procédés
Pour le marché américain, notamment dans les secteurs de l'automobile, de l'aérospatiale et de la quincaillerie, la meilleure solution est souvent une approche hybride, et non pas seulement l'usinage CNC pur.
Vous pourriez envisager de combiner l'usinage CNC des métaux avec :
- Coulée ou forgeage :
- Ébauche par moulage/forgeage, usinage CNC pour des détails précis et des tolérances serrées.
- Impression 3D métal :
- Imprimer des formes complexes quasi-définitives, puis usiner par commande numérique les faces et les trous critiques pour plus de précision.
- Fabrication de tôles :
- Usiner des composants solides boulonnés à des assemblages de tôles formées.
- Finition secondaire :
- Anodisation, placage, passivation, microbillage après usinage CNC pour la résistance à la corrosion et l'esthétique.
Nous recommandons généralement cette solution lorsque vos volumes augmentent et que l'usinage de blocs bruts seul n'est plus l'option la plus rentable.
Partenariat à long terme avec un fournisseur de composants métalliques usinés CNC
La production à grande échelle de pièces métalliques usinées CNC ne se résume pas aux machines ; elle repose avant tout sur la relation. Un partenariat solide et durable avec un atelier d'usinage CNC vous permet de gagner du temps, de réduire les risques et de réaliser des économies.
Voici ce sur quoi je m'attache à construire avec nos clients :
- Tarification stable et planification à long terme :
- Planification basée sur les prévisions et commandes-cadres pour bloquer les prix et les capacités.
- Travail partagé sur la conception pour la fabrication (DFM) et la réduction des coûts :
- Des revues régulières de la conception en vue de la fabrication afin de simplifier les pièces et de réduire les coûts sans nuire à la fonctionnalité.
- Sauvegarde et redondance :
- Plusieurs machines et configurations capables d'exécuter votre tâche afin de vous protéger contre les interruptions de service.
- Réponse rapide aux modifications de conception :
- Mises à jour agiles de la programmation et de l'outillage FAO afin que les nouvelles révisions n'interrompent pas la production.
- Données et traçabilité :
- Traçabilité des lots, certificats de matériaux et rapports d'inspection, notamment pour les industries réglementées.
Si vous êtes prêt à passer de l'usinage CNC des métaux de prototype à la production en série, l'essentiel est de ne plus se demander « Est-ce possible ? » mais plutôt « Comment garantir un fonctionnement fiable, à chaque fois, au juste prix ? » C'est l'état d'esprit que nous appliquons à chaque programme de production CNC de métaux que nous menons.