
Le piège des citations muettes : analyser la réponse initiale
L' usinage CNC de pièces complexes est souvent un véritable casse-tête. On envoie un fichier STEP et un dessin PDF, on reçoit un prix, et on croise les doigts. Mais d'après mon expérience chez MS Machining, le problème survient généralement bien avant la première découpe : dès les premiers échanges de courriels. La façon dont un atelier d'usinage répond à votre demande de devis est le principal indicateur de la conformité de vos pièces : seront-elles livrées conformes ou finiront-elles à la casse ?
Lorsque nous recevons un plan complexe, nous ne nous contentons pas d'examiner les dimensions générales ; nous recherchons les pièges. Si un atelier vous envoie un devis sans poser la moindre question, c'est le piège du « devis silencieux ». Ce silence laisse supposer qu'ils n'ont pas pris en compte les subtilités techniques ou qu'ils comptent « régler le problème plus tard », ce qui se traduit généralement par des retards et des non-conformités.
Le signal d'alarme du « béni-oui-oui » : Devis rapides vs. Devis précis
Nous recherchons tous la rapidité, mais la gratification instantanée est dangereuse dans le fraisage CNC de précision . Il existe une différence considérable entre un devis automatisé et un devis établi par un ingénieur.
- La boutique « Oui-oui » : Ils vous fournissent un devis en 30 minutes pour un collecteur 5 axes. Ils acceptent systématiquement toutes les tolérances et votre délai de livraison de 3 jours. C'est louche. Ils utilisent probablement un algorithme qui calcule le volume de matériau et le temps d'usinage, mais qui ignore la complexité du montage ou l'accessibilité des outils.
- Le partenaire idéal : Je prends le temps d'analyser la géométrie. Si j'examine une pièce et que je repère une caractéristique qui nécessite un outil de formage personnalisé ou une configuration risquée, je la signale.
Si un fournisseur potentiel accepte un projet très complexe sans poser de questions , c'est probablement qu'il n'a pas encore identifié les risques. Vous recherchez un partenaire qui vous dise : « Nous pouvons le faire, mais voici les risques », et non quelqu'un qui accepte la commande aveuglément.
Demande d'informations sur les tolérances critiques et l'état de surface
L'usinage de précision exige des échanges spécifiques. Une désignation générique « ISO 2768-m » convient pour les caractéristiques générales, mais les pièces complexes présentent souvent des ajustements critiques qui requièrent un contrôle plus strict. Lors de l'évaluation d'un atelier, demandez précisément comment il compte répondre à vos exigences les plus contraignantes.
Soyez attentifs à ces réponses :
- Vague: « Nous avons des machines de haute précision. » (Cela ne veut rien dire).
- Spécifique: « Nous allons dégrossir cette pièce sur la fraiseuse et la finir par électroérosion à fil pour respecter la tolérance de +/- 0.005 mm. » (Ceci prouve qu'ils ont un plan).
L'état de surface constitue un autre point critique. Obtenir une rugosité de 0.8 Ra (32 micro-pouces) sur une surface plane est aisé ; l'obtenir sur une surface profilée en 3D à l'intérieur d'une cavité profonde est une tout autre affaire. Nous vérifions systématiquement si le client a besoin de cette finition pour des raisons d'étanchéité (fonctionnalité) ou simplement esthétiques, car cela détermine la stratégie d'usinage.
Validation de la compréhension du GD&T
De nombreux ateliers prétendent maîtriser le dimensionnement et le tolérancement géométriques (GD&T) , mais rares sont ceux qui l'appliquent correctement lors des contrôles. Un atelier peut respecter les dimensions linéaires mais échouer au niveau des tolérances de position réelle ou de profil faute de comprendre les références.
Pour évaluer les capacités d'un atelier, posez une question précise concernant un cadre de contrôle de fonction sur votre dessin. Par exemple :
- « Comment allez-vous fixer cette pièce pour satisfaire simultanément les références A et B ? »
- « Disposez-vous des capacités de sondage nécessaires pour vérifier cette tolérance de profil en cours de processus ? »
S'ils ne peuvent pas expliquer la stratégie de configuration par rapport à vos données de référence, ils font des suppositions.
Certifications des matériaux et contrôles de traçabilité
Ne présumez jamais que le métal est conforme à sa description. Dans le secteur de la fabrication métallique sur mesure , les erreurs de matériaux sont catastrophiques. Pour les composants critiques des secteurs aérospatial ou médical, la traçabilité des matériaux est impérative.
Votre liste de contrôle pour la validation des matériaux doit inclure :
- Rapports d'essais en usine (MTR) : S'assurer que l'atelier peut fournir les propriétés physiques, chimiques et mécaniques du matériau provenant de l'usine de traitement.
- Traçabilité des lots de chauffe : Peuvent-ils retracer la pièce précise jusqu'au lot de production de la barre de matières premières ?
- Normes ISO 9001 : An atelier d'usinage certifié ISO 9001 auront mis en place des procédures de séparation des matériaux afin d'éviter toute contamination croisée (par exemple, en tenant les copeaux d'aluminium à l'écart du titane).
Nous considérons la vérification des matériaux comme le fondement de la qualité. Si la matière première est défectueuse, même l'usinage le plus précis au monde ne pourra pas sauver la pièce.
Évaluation des retours d'information sur la conception en vue de la fabrication (DFM)
Lorsque vous sous-traitez l'usinage CNC de pièces complexes , les retours reçus sur votre modèle CAO constituent le premier véritable test de la compétence du fournisseur. Si un atelier accepte une conception complexe sans poser la moindre question, ce n'est pas un signe d'efficacité, mais un signal d'alarme.
Utilisation du DFM comme outil de diagnostic
Un simple e-mail de confirmation de devis ne suffit pas pour un travail de haute précision. Vous avez besoin d'un partenaire qui réalise une analyse approfondie de la faisabilité de la fabrication (DFM) . Ce processus de retour d'information nous permet de détecter les défaillances potentielles avant même l'usinage. Si je repère une conception qui risque d'échouer ou de coûter deux fois plus cher que prévu, je le signale. Si votre fournisseur potentiel reste silencieux face à des problèmes évidents, il se contente probablement d'exécuter des commandes plutôt que de proposer des solutions techniques. Bien que tout le monde souhaite des résultats d'usinage CNC rapides , négliger cette phase de diagnostic entraîne inévitablement des retards en aval.
Identification des angles internes aigus et des problèmes de rayon
L'un des pièges les plus courants en fraisage CNC de précision concerne la géométrie interne. Les fraiseuses CNC standard utilisant des fraises rondes rotatives, il est physiquement impossible de créer un angle interne parfaitement net sans procédés spécialisés comme l'électroérosion.
Si votre conception comporte des angles internes droits et que l'atelier ne les signale pas, vous risquez d'avoir des problèmes. Un machiniste compétent vous conseillera d'ajouter un rayon d'angle (congé) ou d'utiliser un dégagement en forme d'haltère. Négliger cet aspect entraîne une déformation excessive de l'outil et des vibrations , ce qui se traduit par de mauvais états de surface et des pièces hors tolérance.
Poches profondes et rapports profondeur/diamètre
Les cavités profondes constituent un autre point faible majeur. Les lois de l'usinage stipulent que plus un outil est long et fin, moins il est stable.
- Le nombre d'or : Nous recherchons généralement un rapport profondeur/diamètre de 3:1 ou moins.
- Le risque : Pour des opérations plus profondes, il faut recourir à des outils spécialisés ou à des stratégies multi-axes afin d'éviter les vibrations.
- Le chèque : Si vous avez une poche de 10 mm de profondeur et seulement 1 mm de largeur, et que l'atelier ne vous avertit pas du risque de casse d'outil ou de parois coniques, c'est qu'il ne fait pas attention.
Évaluation des stratégies de maintien de pièces pour les formes non prismatiques
Maintenir un bloc carré est facile ; maintenir une forme complexe et organique est un art. Les risques liés à la fabrication métallique sur mesure explosent lorsqu'une pièce ne peut être facilement fixée dans un étau standard. Demandez à votre fournisseur comment il compte fixer la pièce.
- Mâchoires molles : Usinent-ils des mâchoires sur mesure pour correspondre au profil de la pièce ?
- Appareils à vide : Utilisent-ils des plaques à vide pour les pièces fines et plates afin d'éviter toute déformation ?
- Onglets: Laisseront-ils des languettes qu'il faudra retirer manuellement plus tard ?
S’ils ne peuvent pas expliquer leur stratégie de maintien de la pièce, il est probable qu’ils n’aient pas réfléchi à la manière de stabiliser votre pièce sous l’effet des forces de coupe.
Évaluation des capacités techniques matérielles et logicielles

Lorsqu'on sélectionne un partenaire pour l'usinage CNC de pièces complexes , la liste des équipements est révélatrice. Je ne me contente pas de regarder les marques ; je recherche la configuration adaptée à la tâche. Si un atelier tente d'usiner une géométrie aérospatiale complexe sur une fraiseuse 3 axes standard, il prend des risques inutiles. Il est essentiel de vérifier que leur matériel correspond à la complexité de votre conception afin d'éviter des rebuts et des retards coûteux.
Usinage 3 axes vs. 5 axes pour les géométries complexes
Pour les pièces prismatiques simples, les machines 3 axes conviennent parfaitement. Cependant, lorsqu'il s'agit de pièces aux angles composés, aux contre-dépouilles ou aux surfaces organiques, le recours à ces machines conduit souvent à des erreurs. Cette approche oblige les opérateurs à retourner et repositionner manuellement la pièce à plusieurs reprises. Or, chaque intervention humaine pour repositionner la pièce engendre une perte de précision.
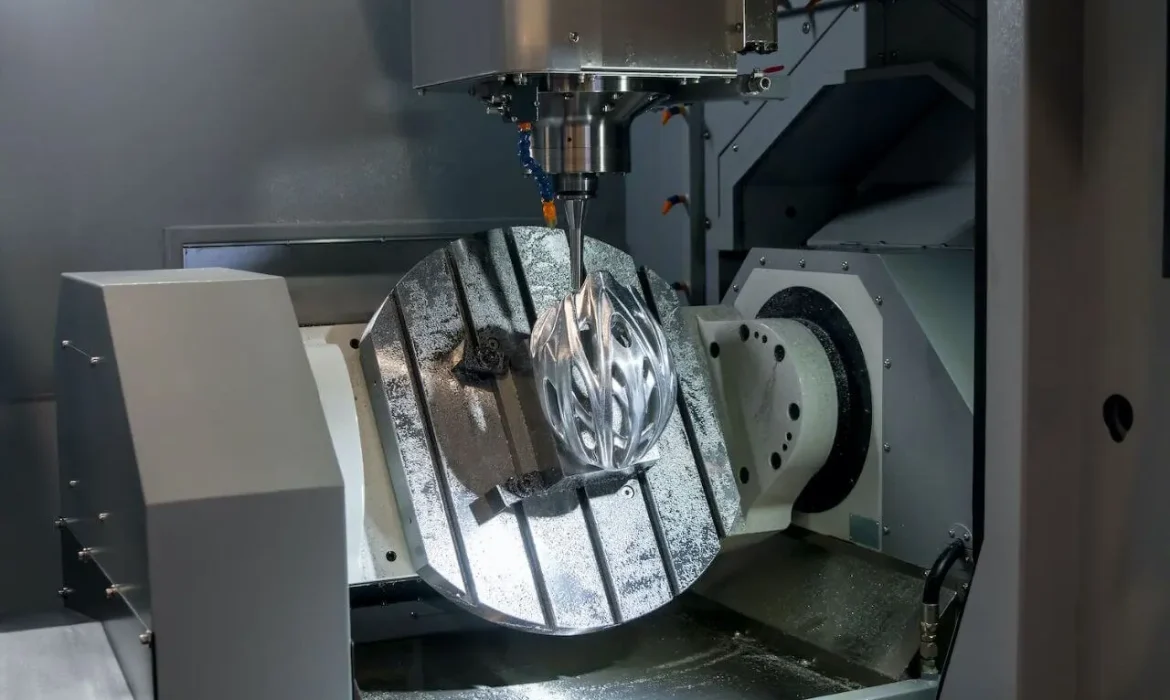
Je privilégie les ateliers proposant des services d'usinage CNC 5 axes . Cette technologie permet à l'outil de coupe d'aborder la pièce depuis pratiquement n'importe quelle direction. Elle permet de réaliser des contours complexes en une seule opération, garantissant ainsi le maintien parfait des relations géométriques entre les éléments.
Réduction des erreurs d'empilement grâce aux configurations multi-axes
Le principal fléau de la fabrication de précision réside dans l'accumulation des tolérances. Si un atelier utilise plusieurs montages pour usiner différentes faces d'une pièce, les petites erreurs de chaque montage s'additionnent. À la fin de la fabrication, l'erreur totale dépasse souvent la tolérance admissible.
L'usinage multiaxes résout ce problème en maintenant la pièce immobile. Cela réduit considérablement l'erreur cumulative. Si vous vous demandez quelle est la précision du fraisage CNC en comparant les processus à réglage unique et à réglages multiples, la différence est souvent ce qui distingue une pièce utilisable d'un presse-papier.
Maîtrise des logiciels de FAO et prévention des collisions
Les machines haut de gamme sont inutiles sans le logiciel qui les pilote. Les géométries complexes exigent des stratégies de FAO (Fabrication Assistée par Ordinateur) avancées pour gérer efficacement les trajectoires d'outils. Je vérifie systématiquement si l'atelier utilise un logiciel de simulation pour détecter les collisions avant la mise en marche de la machine.
S'ils ne simulent pas la coupe, ils procèdent par intuition. Une simulation adéquate évite les entailles d'outils et les pannes de machine, garantissant ainsi la précision de vos pièces CNC et le respect de votre calendrier de fabrication.
Guide de sélection du matériel :
| Fonctionnalité | Usinage 3 axes | Usinage 5 axes |
|---|---|---|
| Idéal pour | Surfaces planes, trous simples | Courbes complexes, hélices, turbines |
| Configurations requises | Multiple (Risque d'erreur élevé) | Unique (Haute précision) |
| Finition de surface | Idéal pour les surfaces planes | Supérieur sur les surfaces profilées |
| Efficacité des coûts | Inférieur pour les pièces simples | Valeur plus élevée pour les pièces complexes |
Le test de contrôle de la qualité (CQ)
Lorsqu'il s'agit d' usinage CNC de pièces complexes , le contrôle qualité est bien plus révélateur que les arguments commerciaux. Si un atelier pense qu'un simple pied à coulisse suffit pour vérifier une aube de turbine ou un boîtier médical complexe, il s'expose à des problèmes. Le contrôle qualité ne se limite pas à cocher la case finale ; il est le seul rempart entre un composant fonctionnel et un presse-papier coûteux.
Pourquoi les outils manuels standards échouent-ils sur les contours complexes ?
Les pieds à coulisse et les micromètres sont parfaits pour vérifier les longueurs, largeurs et épaisseurs simples de blocs carrés. Cependant, ils sont pratiquement inutilisables pour les formes organiques, les surfaces texturées ou les courbes complexes. Si votre conception implique la modélisation 3D, les outils manuels classiques ne permettent pas de vérifier la correspondance entre le profil physique et le modèle CAO. Vous avez besoin d'un partenaire proposant des services d'usinage CNC sur mesure et utilisant des équipements de métrologie de pointe pour mesurer avec précision ces dimensions non linéaires. Le recours aux outils manuels pour les contours complexes engendre d'importantes erreurs humaines et aboutit souvent à des pièces d'apparence correcte, mais mal ajustées.
Nécessité de la vérification CMM pour la GD&T
C’est là que le contrôle par machine à mesurer tridimensionnelle (MMT) devient indispensable. Les géométries complexes sont souvent soumises à des exigences strictes de cotation et de tolérancement géométriques (GD&T) qui vont bien au-delà des simples mesures linéaires. Une simple évaluation visuelle de ces caractéristiques est impossible.
- Profil d'une surface : Une machine à mesurer tridimensionnelle (MMT) trace le contour exact pour s'assurer qu'il reste dans la zone de tolérance définie par les données CAO.
- Position réelle : Vérifie l'emplacement des trous par rapport aux références, assurant un alignement correct lors de l'assemblage.
- Planéité et parallélisme : Indispensable pour l'étanchéité des surfaces que les pieds à coulisse ne peuvent pas mesurer sur toute la surface d'une pièce.
Inspection en cours de production vs. Inspection finale
Attendre la fin de la fabrication pour vérifier les défauts est une perte de temps et de matériaux. La fabrication fiable de pièces métalliques exige un contrôle en cours de production. Cela implique l'utilisation de palpeurs montés sur la machine ou l'arrêt de celle-ci pour mesurer les caractéristiques critiques avant le démontage.
Si un atelier n'effectue le contrôle qu'à la toute fin, il risque de rallonger vos délais de livraison. Si un alésage est sous-dimensionné pendant que la pièce est encore serrée, cela peut être corrigé en quelques minutes. Si le problème est détecté lors du contrôle final, la pièce est souvent bonne pour la casse.
Le rôle de l'inspection du premier article (FAI)
N’approuvez jamais une production en série sans un rapport d’inspection du premier article (FAI) . Ce rapport constitue votre « échantillon de référence ». Il prouve que le processus de fabrication est capable de produire des pièces conformes aux spécifications avant même que la machine ne produise des centaines d’unités. Un atelier d’usinage certifié ISO 9001 vous fournira un rapport FAI détaillé, établissant une correspondance entre chaque dimension de votre plan et les mesures réelles de la première pièce sortie de la chaîne. Si un fournisseur hésite à fournir ces données, c’est un signe alarmant de son manque de confiance dans la stabilité de son propre processus.
Risques liés aux matériaux et aux traitements de surface
Lors de l' usinage CNC de pièces complexes , le métal lui-même représente souvent la principale variable. Il ne s'agit pas seulement de découper des formes ; il faut aussi prévoir la réaction du matériau à la coupe et l'influence des traitements de surface sur les dimensions finales. Sans plan d'analyse du comportement du matériau, le risque d'échec est élevé.
Réduction des contraintes et risques de déformation des matériaux
L'un des risques les plus souvent négligés lors de la fabrication de pièces métalliques sur mesure est celui des contraintes résiduelles internes. Lorsque l'on enlève d'importantes quantités de matière d'un bloc d'aluminium ou d'acier pour créer une géométrie complexe, on libère des forces emprisonnées dans le matériau. Résultat ? La pièce risque de se déformer, de se tordre ou de se courber dès qu'elle est retirée du dispositif de fixation.
Un atelier compétent anticipe ce genre de situation. Pour les travaux de haute précision, nous utilisons souvent un processus spécifique :
- Ebauche : Enlevez la plus grande partie du matériau.
- Soulagement du stress: Laisser la pièce se stabiliser (parfois en utilisant un traitement thermique).
- Finition: Usiner les dimensions finales une fois le mouvement stabilisé.
Si votre fournisseur n'aborde pas la question de la relaxation des contraintes pour les pièces à parois minces ou asymétriques, demandez-lui pourquoi. Les services d'usinage CNC de précision et fiables savent que le maintien de l'intégrité géométrique exige la maîtrise de ces forces internes, et non leur simple négligence.
Gestion de la cohérence et de l'empilement des tolérances après post-traitement
C’est au niveau de la post-production que de nombreuses pièces, pourtant « parfaites », échouent au contrôle qualité. Des traitements comme l’anodisation, le plaquage ou le revêtement en poudre augmentent l’épaisseur de la surface. Si l’opérateur usine la pièce aux dimensions finales du plan avant le revêtement, la couche supplémentaire la fera sortir des tolérances. C’est ce qu’on appelle l’accumulation des tolérances.
Pour garantir le contrôle qualité de la production CNC , nous devons usiner la pièce selon une dimension « avant revêtement » qui tient compte de l’épaisseur du revêtement. De plus, les exigences de finition de surface (Ra) doivent être respectées avant tout traitement, car les revêtements ont tendance à accentuer, plutôt qu’à masquer, les marques d’outils.
Questions clés à se poser concernant le post-traitement :
- Comptabilité de constitution : Le programme CAM tient-il compte de l'épaisseur du placage (par exemple, l'anodisation dure de type III ajoute environ 0.002″) ?
- Précision du masquage : Comment l'atelier gère-t-il le masquage des trous taraudés ou des surfaces de mise à la terre critiques ?
- Cohérence des lots : Peuvent-ils garantir une couleur et une épaisseur constantes d'un lot de production à l'autre ?
FAQ : Préoccupations courantes liées à l'externalisation de pièces CNC complexes
L'externalisation de la fabrication de pièces de précision CNC aux géométries complexes peut s'avérer risquée si vous ne savez pas à quoi vous attendre. Voici des réponses claires aux questions les plus fréquentes que nous posent nos clients sur le marché américain.
Comment savoir si un atelier est capable de gérer des tolérances serrées ?
Ne vous contentez pas d'un simple « oui ». Il est indispensable de valider leurs équipements et leurs procédés. Un atelier capable d' usiner avec une grande précision (±0.0005″ ou mieux) doit disposer d'un environnement à température contrôlée et d'équipements de métrologie de pointe.
- Vérifier la présence de machines à mesurer tridimensionnelles (MMT) : S'ils n'ont pas de Machine de mesure de coordonnées (MMT), ils ne peuvent pas vérifier de manière fiable les GD&T complexes.
- Demandez des certifications : An atelier d'usinage certifié ISO 9001 a mis en place des processus standardisés qui réduisent la variabilité.
- Examen des travaux antérieurs : Demandez des études de cas similaires à votre conception. Niveau supérieur services d'usinage de précision CNC nous fournirons volontiers des données prouvant notre capacité à supporter des dimensions critiques.
Quel est le délai de livraison standard pour les pièces usinées complexes ?
Pour le prototypage CNC complexe de pièces complexes , le délai de livraison typique aux États-Unis est de 2 à 4 semaines.
- Semaine 1 : Approvisionnement en matériaux et programmation FAO.
- Semaine 2-3: Usinage et traitement.
- Semaine 4 : Contrôle qualité et finition.
Si un atelier vous promet un délai de 3 jours pour la fabrication d'un collecteur d'échappement très complexe sans frais d'urgence importants, méfiez-vous. La rapidité a souvent un prix. Rapport d'inspection du premier article (FAI) précision.
Pourquoi l'usinage 5 axes est-il meilleur pour les pièces complexes ?
Tout repose sur la réduction des erreurs d'empilement. En usinage 3 axes standard, l'opérateur doit retourner manuellement la pièce pour usiner différentes faces. À chaque déplacement, la précision est légèrement altérée.
Service d'usinage CNC 5 axes Ce procédé permet à l'outil de coupe d'accéder aux cinq faces de la pièce en une seule opération. Ceci garantit un alignement parfait des caractéristiques sur les différentes faces de la pièce, réduisant considérablement les taux de rebut pour les géométries complexes.
Comment le choix des matériaux influence-t-il les taux de défaillance en usinage ?
Le matériau détermine la stratégie d'usinage. Choisir un matériau inadapté à la géométrie est une cause fréquente d'échec.
- Métaux durs (titane, Inconel) : Risque élevé de déviation et vibration de l'outilce qui altère la finition de surface et les dimensions.
- Métaux mous (cuivre, aluminium) : Risque élevé d'obstruction des outils par des copeaux collants ou de déformation de la pièce due à la libération de contraintes internes.
Nous réexaminons systématiquement le choix des matériaux lors de la Examen de la conception pour la fabricabilité (DFM) afin de garantir sa conformité aux tolérances et au budget requis.