
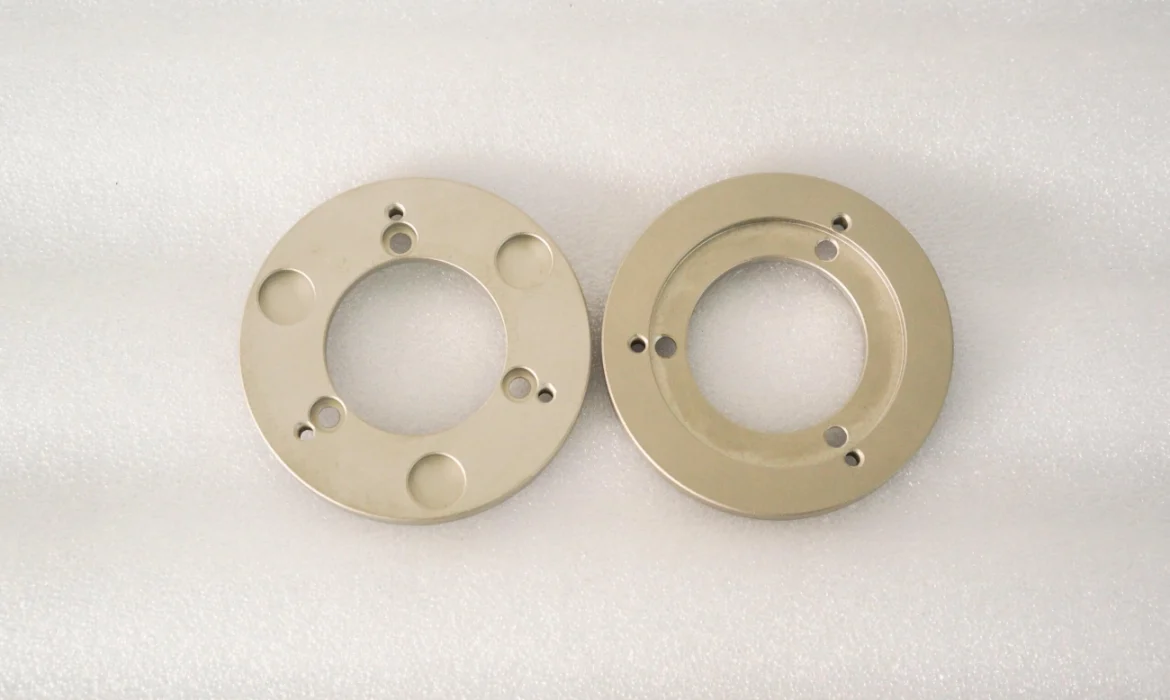
Alliages de bronze les plus couramment usinés par CNC
En matière d'usinage CNC du bronze, plusieurs alliages se distinguent par leurs propriétés et applications uniques. Voici un aperçu des types les plus courants :
Bronze d'aluminium (C95400, C95500, C63000)
- Force: Haute résistance à la traction, supérieure à celle de nombreux autres bronzes.
- Résistance à la corrosion : Excellente résistance à l'eau de mer et aux environnements difficiles.
- Utilisations typiques: Matériel marin, composants de vannes et bagues renforcées.
Palier en bronze (C93200 / SAE 660)
- Autolubrifiant : Contient du plomb pour une lubrification intégrée, réduisant l'usure.
- Choix classique : Très prisé pour ses roulements et ses plaques d'usure.
- Usinabilité Modéré ; peut s'avérer délicat mais produit des pièces durables.
Bronze phosphoreux (C54400, C51000)
- Sources et contacts : Grande élasticité et résistance à la fatigue.
- Applications électriques : Excellente conductivité et résistance à la corrosion.
- Commun dans : Connecteurs électriques, ressorts et composants de précision.
Bronze au silicium (C65500)
- Soudabilité : Excellente soudabilité sans sacrifier la résistance.
- Regarde et ressent: Finition lisse et attrayante, idéale pour les éléments décoratifs et architecturaux.
- Utilisé pour: Sculptures, accessoires marins et applications artistiques.
Tableau de comparaison rapide
| Aluminium | Résistance à la traction (ksi) | Cote d'usinabilité* | Applications typiques |
|---|---|---|---|
| Bronze d'aluminium | 65-85 | 50 | Pièces marines, bagues, vannes |
| Bronze portant | 50-60 | 40 | Roulements, plaques d'usure |
| Bronze phosphoreux | 45-70 | 60 | Ressorts, contacts électriques |
| Bronze au silicium | 50-70 | 55 | pièces de soudage, articles décoratifs |
*Indice d'usinabilité (acier B1112 = 100 %)
Ce tableau vous aidera à faire votre choix en fonction des exigences de résistance, d'usinabilité et d'application. Chaque alliage de bronze offre un équilibre unique entre facilité d'usinage et performance de la pièce finale.
Usinabilité du bronze comparée à celle de l'aluminium, du laiton et de l'acier
En matière d'usinage CNC, le bronze occupe une place particulière par rapport à l'aluminium, au laiton et à l'acier. Les indices d'usinabilité officiels prennent l'acier B1112 comme référence (100 %). Les alliages d'aluminium affichent généralement un indice supérieur à 150 %, ce qui les rend les plus faciles à usiner. Le laiton s'usine également bien, généralement autour de 100 à 120 %, grâce à sa ductilité et à la maîtrise des copeaux. Le bronze, selon l'alliage, se situe souvent entre 60 et 90 %, ce qui signifie qu'il est un peu plus difficile à usiner que le laiton, mais plus facile que la plupart des aciers inoxydables, dont l'indice peut descendre jusqu'à 30-40 %.
Le bronze doit sa réputation de matériau plus collant à sa dureté légèrement supérieure et à sa tendance à adhérer davantage aux outils de coupe que le laiton. Il reste cependant plus tolérant que l'acier inoxydable, qui produit des copeaux durs et filandreux susceptibles d'user rapidement l'outillage et d'allonger les temps de cycle. Cette différence de formation des copeaux est essentielle : les copeaux de bronze ont tendance à se briser plus fréquemment et à générer moins de chaleur que ceux d'acier, contribuant ainsi à maintenir des temps de cycle constants, même pour les pièces complexes.
Comprendre ces différences d'usinabilité permet d'ajuster les vitesses et les avances pour le bronze, qui nécessitent souvent des passes plus lentes que pour l'aluminium, mais plus rapides que pour l'acier inoxydable. L'optimisation de ces paramètres permet de réduire l'usure des outils et d'améliorer l'efficacité globale des opérations de tournage ou de fraisage CNC. Pour des conseils détaillés sur l'usinage du bronze et des métaux similaires, consultez notre guide sur le tournage et le fraisage CNC.
Outils, vitesses, avances et paramètres CNC recommandés pour l'usinage du bronze
Le choix des outils et des paramètres est essentiel pour l'usinage CNC du bronze. Voici un guide rapide pour une production fluide et efficace.
Meilleures nuances de carbure pour le bronze
- Carbure non revêtu Idéal pour l'usinage général du bronze.
- Revêtement DLC (carbone de type diamant) Les outils permettent de réduire l'arête rapportée (BUE) et d'allonger la durée de vie des outils, notamment avec les alliages de bronze d'aluminium comme le C95400.
- Utilisez le inserts de râteau à haute valeur positive lors de l'usinage du bronze d'aluminium afin de réduire les forces de coupe et d'améliorer l'évacuation des copeaux.
| Type d'outil | Alliage de bronze | Remarques |
|---|---|---|
| Carbure non revêtu | Bronze phosphoreux et silicium | Usinage général, bonne résistance à l'usure |
| inserts revêtus de DLC | Bronze d'aluminium (C95400) | Réduction des erreurs de fabrication, durée de vie des outils prolongée |
| Râteau positif élevé | Bronze aluminium | Améliore la formation des copeaux, réduit la chaleur |
Meilleures pratiques en matière de vitesses et d'alimentation
| Opération | Vitesse (SFM) | Alimentation (DPI) | Remarques |
|---|---|---|---|
| Fraisage | 150-300 SFM | 0.002 – 0.010 | Utilisez des vitesses plus faibles pour le bronze d'aluminium afin d'éviter l'écrouissage. |
| Tournant | 200-400 SFM | 0.004 – 0.020 | Ajuster l'alimentation en fonction de la quantité de copeaux ; les copeaux de bronze ont tendance à être collants. |
| Usinage suisse | 250-350 SFM | 0.001 -0.005 | Des avances précises et fines réduisent la distorsion thermique |
Ces valeurs varient selon l'alliage de bronze et la rigidité de la machine. Commencez toujours par une valeur prudente et ajustez-la ensuite.
Recommandations concernant le liquide de refroidissement
- Liquide de refroidissement par inondation : Idéal pour le contrôle de la chaleur et l'évacuation des copeaux lors des coupes importantes.
- Lubrification en quantité minimale (MQL) : Efficace pour les coupes légères à modérées ; réduit le gaspillage de fluides et le nettoyage.
- Usinage à sec : Possible sur certaines nuances de bronze, mais attention à l'accumulation de chaleur et à la formation de BUE.
Le choix de la méthode de refroidissement appropriée a un impact direct sur la finition de surface et la durée de vie de l'outil.
Pour des conseils détaillés sur les paramètres d'usinage et le choix des métaux, consultez notre aperçu des matériaux pour pièces métalliques usinées.
Cette configuration permet de gérer la nature collante du bronze et d'optimiser le temps de cycle, que ce soit pour le fraisage, le tournage ou l'usinage suisse de pièces en bronze sur mesure.
Directives de conception pour les pièces en bronze usinées CNC
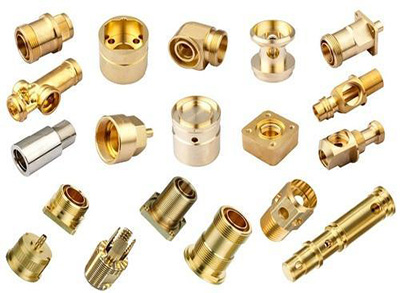
Lors de la conception de pièces en bronze pour l'usinage CNC, le respect de certaines règles permet de gagner du temps et de réduire les coûts tout en garantissant la qualité.
Épaisseur minimale de paroi :
Les alliages de bronze nécessitent généralement une épaisseur de paroi minimale d'environ 1 mm (0.040 pouce) pour éviter les déformations ou les fissures de contrainte lors de l'usinage. Il est possible de réaliser des sections plus minces, mais cela peut nécessiter une manipulation particulière ou des vitesses d'avance plus lentes.
Rayons d'angle et contre-dépouilles :
Les angles vifs internes sont difficiles à usiner et peuvent engendrer des concentrations de contraintes. Visez un rayon d'angle au moins égal au diamètre de votre outil le plus petit. Évitez les contre-dépouilles profondes, sauf en cas d'absolue nécessité, car elles complexifient l'usinage et allongent le temps de cycle.
Conception du fil :
Les filetages standard à 60° conviennent à la plupart des pièces en bronze, mais certaines applications nécessitent des profils de filetage spécifiques pour améliorer la résistance ou la tenue à l'usure. L'utilisation de filetages standard permet souvent de réduire les coûts et d'accélérer la production.
Capacités de tolérance :
- Une tolérance de ±0.002" est facile à maintenir sur la plupart des pièces CNC en bronze sans faire grimper les coûts.
- Des tolérances serrées de l'ordre de ±0.0005" sont réalisables, mais elles ajoutent du temps d'usinage et des efforts d'inspection, augmentant ainsi les coûts.
Il est essentiel de trouver le juste équilibre entre tolérances serrées, coût et fonctionnalité. En cas de doute, discuter de votre conception avec un atelier d'usinage spécialisé dans les alliages de cuivre peut vous aider à optimiser la faisabilité et le budget.
Pour une analyse plus approfondie des paramètres d'usinage qui influencent les choix de conception, consultez notre guide détaillé sur le fraisage CNC 4 axes.
Finitions de surface et options de post-traitement
État de surface après usinage (Ra) par alliage
Les alliages de bronze présentent généralement de bons états de surface dès leur sortie de la machine CNC, mais les valeurs Ra (rugosité moyenne) varient selon le type :
| Aluminium | Ra typique après usinage (µin) |
|---|---|
| Bronze d'aluminium | 32 – 63 |
| Bronze portant | 16 – 32 |
| Bronze phosphoreux | 16 – 40 |
| Bronze au silicium | 32 – 63 |
Les bronzes phosphoreux et les bronzes à paliers offrent généralement des finitions plus lisses, idéales pour les pièces d'usure ou les contacts électriques. Les bronzes d'aluminium et de silicium sont légèrement plus rugueux, mais restent d'excellents matériaux pour de nombreuses applications.
Méthodes courantes de post-traitement
- Microbillage : Il rend légèrement rugueuse la surface pour éliminer les marques d'outils et améliorer l'adhérence de la peinture ou du revêtement.
- Culbutage : Polit et ébavure les pièces, améliorant leur surface lisse et éliminant les arêtes vives.
- Électropolissage : Élimine électriquement la couche superficielle pour une meilleure résistance à la corrosion et une finition brillante et propre.
- Passivation: Traitement chimique renforçant la résistance à la corrosion, souvent utilisé pour les pièces en bronze destinées à la marine.
Finitions décoratives pour le bronze architectural
Pour les parties visibles, notamment en architecture ou dans la quincaillerie de luxe, plusieurs finitions ajoutent une valeur esthétique :
- Finition antique : Ajoute une patine pour un aspect vintage.
- Finition brossée : Crée une texture mate avec de fines lignes directionnelles.
- Poli miroir : Finition brillante pour une apparence et une réflectivité haut de gamme.
Le choix de la finition appropriée dépend de la fonction de la pièce et de l'aspect recherché. Par exemple, les composants en bronze marin bénéficient d'une passivation pour une meilleure longévité, tandis que les pièces d'appareillage électrique peuvent être traitées par électropolissage pour une conductivité et une résistance à la corrosion accrues.
Pour des conseils détaillés sur les finitions d'usinage et les traitements de surface, consultez nos services de fraisage CNC pour composants complexes afin de découvrir comment le post-traitement s'intègre dans le cycle de fabrication complet.
Facteurs de coût lors de l'usinage CNC du bronze
En matière d'usinage CNC du bronze, le coût est déterminé par quelques facteurs clés que toute personne établissant un budget pour un tel projet devrait comprendre.
Fluctuations du prix des matières premières
Les alliages de bronze étant principalement à base de cuivre, leur prix est souvent influencé par les fluctuations du marché mondial du cuivre. Compte tenu de la variation des prix du cuivre au London Metal Exchange (LME), il faut s'attendre à une fluctuation du coût des matières premières en 2026. Cela peut impacter le prix unitaire de vos pièces, notamment pour les petites et moyennes séries, où le coût des matières premières représente une part importante des dépenses.
Comment le choix de l'alliage influe sur le coût
Les différents alliages de bronze présentent des propriétés d'usinage et des coûts de matériaux distincts. Par exemple :
- Le bronze d'aluminium (C95400) offre une grande résistance, mais coûte généralement plus cher et nécessite un outillage plus robuste.
- Le bronze de roulement (C93200) facilite l'usinage, réduisant les temps de cycle et l'usure des outils.
- Le bronze phosphoreux se situe quelque part entre les deux, mais peut apporter plus de complexité selon votre conception.
Choisir le bon alliage en fonction de vos besoins et de vos capacités d'usinage peut avoir un impact significatif sur le coût par pièce.
Comparaison des quantités : Prototype vs Production
L'usinage de prototypes en bronze (1 à 10 pièces) engendre généralement un coût unitaire plus élevé en raison du temps de préparation, de la programmation et des économies d'échelle moindres. Dès que la production atteint 500 pièces ou plus, le coût unitaire diminue car l'outillage et la préparation sont répartis sur l'ensemble du lot. Anticiper et équilibrer les besoins en prototypage et en production permet de maîtriser les dépenses globales.
Exemples de coûts concrets (anonymisés)
- Un petit lot de bagues CNC en bronze d'aluminium (C95400), usinées avec des outils en carbure à angle de coupe positif élevé, peut coûter environ 3 fois plus cher par pièce qu'une commande en volume de production.
- Les composants en bronze C93200 pour roulements ont permis de réaliser jusqu'à 30 % d'économies sur le temps d'usinage par rapport au bronze d'aluminium grâce à un meilleur contrôle des copeaux et à une usure moindre des outils.
Comprendre ces facteurs de coûts vous aidera à obtenir des devis précis et à choisir l'alliage de bronze qui correspond à vos exigences techniques et budgétaires.
Pour plus d'informations sur l'usinage de pièces en laiton et en aluminium proches du bronze, consultez notre guide détaillé des fabricants de pièces d'usinage en aluminium.
Problèmes courants et comment les éviter lors de l'usinage CNC du bronze
L'usinage CNC du bronze présente fréquemment certains défis. Savoir les gérer permet d'économiser du temps, de l'argent et bien des soucis.
Écrouissage et bord rapporté (BUE)
Le bronze, notamment les alliages de bronze d'aluminium comme le C95400, peut s'écrouir rapidement si l'on ralentit ou interrompt la coupe au même endroit. Cela rend le matériau plus dur et plus difficile à usiner. Un bourrelet se forme lorsque de minuscules copeaux adhèrent à l'outil de coupe, l'émoussent et altèrent la qualité de surface de la pièce.
Comment éviter:
- Utilisez des outils à angle de coupe positif et bien affûtés pour réduire les forces de coupe.
- Maintenez une vitesse d'avance constante et évitez les frottements ou les arrêts en cours de coupe.
- Utilisez un liquide de refroidissement approprié pour maintenir les températures basses et rincer les copeaux.
- Privilégiez les outils en carbure avec revêtement DLC pour une meilleure résistance à l'usure.
Grippage sur les surfaces de glissement
Les surfaces de contact bronze-bronze peuvent se gripper ou se bloquer en conditions de glissement si l'usinage laisse des surfaces rugueuses ou une contrainte résiduelle trop importante.
Conseils de prévention:
- Machine à finitions lisses, visant des valeurs Ra plus faibles.
- Si possible, effectuez des traitements thermiques de relaxation des contraintes après usinage.
- Évitez les alimentations trop agressives qui risquent de surchauffer la pièce.
- Incorporer des rainures ou des revêtements de lubrification sur les pièces d'usure.
Dérive dimensionnelle après usinage (Conseils pour la réduction des contraintes)
Les pièces en bronze peuvent subir des variations dimensionnelles après usinage en raison des contraintes résiduelles accumulées lors de la coupe. Cela est particulièrement vrai pour les sections épaisses ou irrégulières.
Pour minimiser la dérive :
- Prévoir un recuit de détente après l'ébauche mais avant la finition finale.
- Concevoir des pièces avec une épaisseur de paroi équilibrée et une géométrie uniforme.
- Utilisez des stratégies d'usinage séquentiel pour réduire l'accumulation de chaleur irrégulière.
- Mesurer les dimensions critiques après relaxation des contraintes pour vérifier les tolérances.
Éviter ces pièges courants permet de garantir des tolérances serrées et des finitions impeccables sur vos pièces en bronze usinées CNC, réduisant ainsi les rebuts et les retouches. Pour une assistance experte face aux défis d'usinage spécifiques aux alliages, notre équipe est spécialisée dans tous les types de services d'usinage CNC d'alliages de cuivre et peut vous proposer des solutions sur mesure.
Applications industrielles nécessitant du bronze usiné CNC
Le bronze, grâce à sa combinaison unique de résistance, de résistance à la corrosion et d'usinabilité, est un matériau de choix pour les industries exigeantes aux États-Unis. Voici quelques applications clés où l'usinage CNC de pièces en bronze excelle :
-
Hélices et accessoires marins : Les alliages de bronze d’aluminium comme le C95400 sont largement utilisés pour les composants marins en raison de leur excellente résistance à la corrosion en eau salée et de leur durabilité sous fortes charges. Ces pièces doivent résister aux conditions océaniques extrêmes sans se dégrader.
-
Composants de vannes pour l'industrie pétrolière et gazière : Les alliages de bronze haute résistance sont idéaux pour les vannes et les joints d'étanchéité utilisés dans l'extraction de pétrole et de gaz. Leur robustesse et leur résistance à l'usure garantissent un fonctionnement fiable même dans des environnements extrêmes.
-
Bagues et plaques d'usure hautes charges : Le bronze à paliers (C93200) est le matériau de prédilection pour les bagues nécessitant une autolubrification et une longue durée de vie. Cet alliage supporte les charges élevées et réduit efficacement le frottement dans les machines industrielles.
-
Connecteurs électriques et appareillage de commutation : les pièces en bronze phosphoreux offrent une conductivité électrique et des propriétés élastiques exceptionnelles, ce qui les rend parfaites pour les interrupteurs et les connecteurs où la performance est essentielle.
-
Quincaillerie de luxe et reproduction de sculptures : Le bronze au silicium (C65500) se distingue par sa belle finition et sa facilité de soudage, ce qui en fait un matériau privilégié pour la quincaillerie architecturale décorative et les répliques de sculptures haut de gamme.
Pour la production de pièces en bronze sur mesure, avec des tolérances serrées et des finitions de qualité, collaborer avec des spécialistes expérimentés en usinage CNC d'alliages de cuivre est la garantie de résultats optimaux. Pour découvrir comment l'usinage CNC de précision peut répondre aux exigences de votre projet, consultez notre présentation détaillée de l'usinage CNC de pièces métalliques sur mesure.
Pourquoi choisir MS Machining pour vos projets CNC en bronze ?
En matière d'usinage CNC du bronze, MS Machining se distingue par plus de 15 ans d'expérience dans le travail des alliages de cuivre . Nous maîtrisons parfaitement l'usinage du bronze d'aluminium C95400, du bronze à roulements C93200, du bronze phosphoreux et du bronze au silicium, ce qui nous permet de fournir des pièces d'une qualité constante.
Nos principaux avantages :
| Fonctionnalité | Bénéfice |
|---|---|
| laboratoire d'alliages interne | Tests de matériaux précis et traçabilité complète |
| Traçabilité des matières | Assure une qualité et une conformité constantes |
| Certifié ITAR, ISO 9001 et AS9100 | Conforme aux normes industrielles strictes du secteur aérospatial et de la défense |
| Retour d'information DFM gratuit sous 24h | Permet d'optimiser votre conception dès le début, ce qui permet de gagner du temps et de réduire les coûts. |
| Études de cas détaillées | Expérience avérée dans la réalisation de projets concrets |
Choisir notre entreprise, c'est bénéficier d'un accompagnement expert pour la fabrication de vos composants CNC en bronze marin, de vos pièces de vannes pour l'industrie pétrolière et gazière, et d'autres applications exigeantes. De plus, notre savoir-faire approfondi contribue à réduire les problèmes d'usinage courants tels que les arêtes rapportées et l'écrouissage.
Pour vos projets d'usinage de pièces en alliage de cuivre, notamment les pièces en bronze sur mesure, MS Machining vous garantit fiabilité, précision et délais de livraison rapides. Pour en savoir plus sur les normes de fabrication de précision qui influencent l'usinage CNC du bronze, consultez notre guide détaillé sur la métrologie et la précision . Concernant les composants pour l'industrie pétrolière et gazière, nous vous offrons des conseils d'experts sur les raccords de conduites, essentiels à la réussite de votre projet.
Faites confiance à MS Machining et constatez la différence que l'expertise, le contrôle qualité et la certification apportent à vos projets d'usinage CNC du bronze.