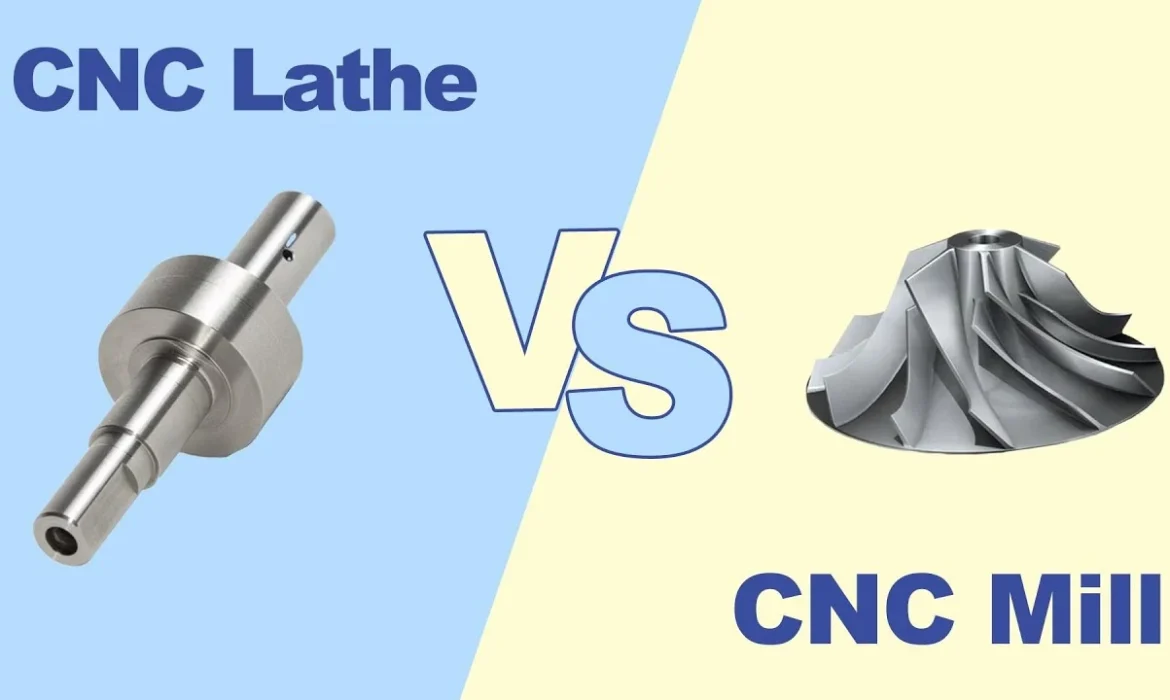
Au lieu d'opter systématiquement pour une configuration de fraisage standard pour chaque nouvelle conception, il est plus efficace d'évaluer les performances du tournage CNC par rapport au fraisage en fonction des caractéristiques géométriques de la pièce. Cette approche permet de trouver le compromis optimal entre temps de cycle et précision. Comprendre les points de basculement techniques entre ces deux procédés est la méthode la plus directe pour garantir une production efficace et un prix unitaire réaliste.
1. La logique pratique de la symétrie et de l'état de surface
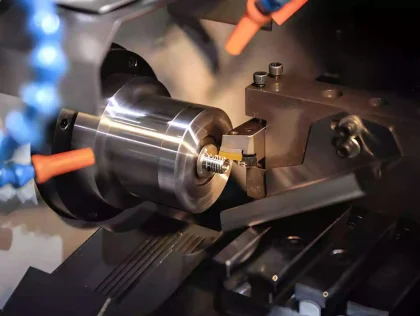
Le facteur le plus intuitif dans le choix du procédé est l'axe de symétrie. En tournage sur tour CNC , la pièce tourne tandis que l'outil de coupe reste fixe. Pour toute forme concentrique à l'axe de symétrie, cette méthode offre un taux d'enlèvement de matière (TEM) nettement supérieur au fraisage.
Si une pièce exige une concentricité précise (par exemple, ±0.01 mm) entre plusieurs diamètres, un tour s'en charge naturellement car la pièce n'a pas besoin d'être repositionnée pendant toute la durée de l'usinage. Sur une fraiseuse, obtenir le même alignement nécessite généralement des montages rotatifs spécifiques ou plusieurs réglages, ce qui introduit une marge d'erreur potentielle. De plus, pour les composants exigeant des joints de haute qualité (comme les gorges de joints toriques ou les logements de roulements), la trajectoire hélicoïdale continue du tournage CNC offre un état de surface (Ra) supérieur à celui obtenu par les passes interrompues d'un outil de fraisage.
2. Lorsque la précision exige un tour automatique de précision (type suisse)
Lorsque la taille des pièces diminue ou que le rapport longueur/diamètre augmente, l'usinage standard atteint souvent ses limites. Dans ce cas, le choix d'un tour automatique de précision (communément appelé tour suisse ) s'impose comme la solution logique par rapport aux fraiseuses traditionnelles ou aux tours standards.
En tournage CNC standard, la pièce est maintenue à une extrémité. Si la pièce est mince, la pression de coupe peut provoquer une déformation du matériau et des vibrations. Un tour automatique de précision résout ce problème grâce à une douille de guidage qui soutient la pièce directement au point de coupe. Pour les ingénieurs concevant des arbres minces pour la robotique ou des broches de précision pour dispositifs médicaux, cette configuration permet de maintenir des tolérances aussi serrées que ±0.005 mm en une seule passe. En tirant parti de ces spécificités pièces d'un tour CNC, les opérations secondaires qui seraient autrement obligatoires sur un centre d'usinage peuvent souvent être éliminées.
3. Analyse approfondie : Comportement des matériaux en tournage et en fraisage
Le choix entre un tour et une fraiseuse dépend souvent de la façon dont un matériau donné réagit aux contraintes thermiques et mécaniques. Dans le contexte industriel actuel, la compréhension de ces nuances est essentielle pour garantir la stabilité dimensionnelle.
Superalliages et titane (Le facteur thermique)
Des matériaux comme le titane (grade 5 / Ti-6Al-4V) et l'Inconel 718 sont connus pour leur faible conductivité thermique.
- En fraisage: Les dents de l'outil entrent constamment en contact avec le matériau, engendrant des cycles rapides de chauffage et de refroidissement. Ce choc thermique provoque souvent des microfissures au niveau du tranchant de l'outil et une intégrité de surface irrégulière.
- En usinage CNC : Le tournage permet une coupe constante. Grâce à la vitesse de coupe constante (VCC), l'outil maintient un contact stable avec la pièce, ce qui permet à la chaleur d'être évacuée de manière uniforme par les copeaux plutôt que de s'infiltrer dans la pièce. Pour les composants critiques de l'aérospatiale, cette stabilité est déterminante pour le maintien des tolérances et l'absence de déformation due aux contraintes internes.
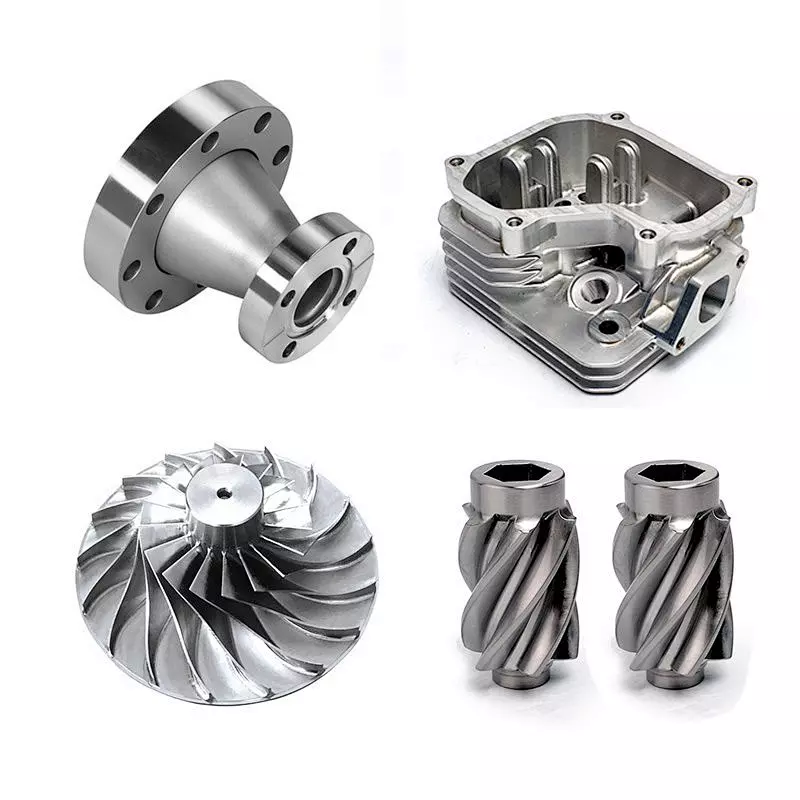
Acier inoxydable et écrouissage
Les aciers inoxydables, en particulier les 304 et 316L , sont sujets à l'écrouissage, un phénomène où le matériau devient plus dur et plus cassant lorsqu'il est déformé par l'outil.
- Risque de fraisage : Si une fraise « frotte » même légèrement avant de couper, elle crée une couche durcie que la dent suivante aura du mal à pénétrer, ce qui entraîne une usure rapide de l'outil.
- Avantage tournant : En tournage CNC, on peut maintenir une vitesse d'avance élevée et constante. L'outil reste sous la couche durcie créée par la révolution précédente, ce qui garantit une coupe plus nette et une rugosité de surface (Ra) plus prévisible.
Plastiques techniques (PEEK, Delrin et PTFE)
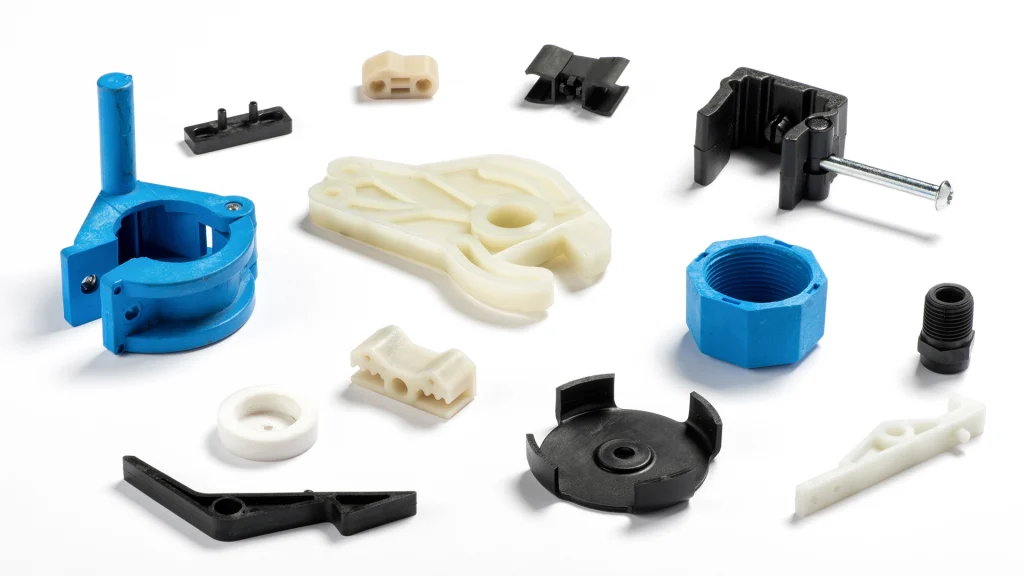
Pour les applications médicales et alimentaires, les polymères comme le PEEK et le POM (Delrin) ont des coefficients de dilatation thermique élevés et se déforment facilement sous la pression de serrage d'un étau de fraisage.
- Répartition des contraintes : Dans un tour automatique de précision, les forces centrifuges sont réparties symétriquement autour de l'axe de la pièce. Cette symétrie radiale contribue à maintenir la circularité des tubes à parois minces.
- Enduit de surface : Le fraisage de grandes surfaces planes en plastique entraîne souvent un « bavure » due à l'accumulation de chaleur à la pointe de l'outil. L'action de coupe en un seul point d'un tour, combinée à des plaquettes à arêtes vives spécifiques, permet d'obtenir des finitions beaucoup plus nettes et des tolérances plus serrées sur les diamètres des pièces en plastique.
4. Économie : Coût d'installation vs. Temps d'exécution
Le coût total d'un projet résulte essentiellement d'un compromis entre les frais d'installation initiaux et le temps d'exécution effectif.
- Fraisage: Cela implique souvent des systèmes de fixation complexes, tels que des étaux, des gabarits sur mesure ou des mors doux. Ces systèmes nécessitent un temps important d'alignement et de vérification, ce qui augmente les coûts de « mise en place » ou de « démarrage » indiqués dans le devis.
- Usinage CNC: Utilise généralement des mandrins à trois mors ou des systèmes de pinces standard. La mise en place est plus rapide et les trajectoires d'outil sont généralement plus simples.
Pour les petites et moyennes séries de 100 à 500 pièces, le temps de réglage réduit du tournage CNC peut diminuer le coût total de 15 à 20 % , même si la pièce comporte de petits détails fraisés nécessitant un outillage motorisé.
5. DFM : Optimisation de la conception pour la production
Pour maximiser les avantages du choix entre un tour CNC et une fraiseuse, nous recommandons plusieurs ajustements de conception pour la fabrication (DFM) :
- Rayons standardisés : Les angles internes en tournage sont formés par le rayon de courbure de l'outil. Évitez de spécifier des angles internes parfaitement vifs ; un rayon de 0.2mm à 0.4mm est standard et plus facile à produire.
- Surveillez le format d'image : Sauf si vous utilisez un tour automatique de précision, essayez de maintenir le rapport longueur/diamètre en dessous de 4:1 pour minimiser les vibrations et garantir un diamètre constant d'une extrémité à l'autre.
- Consolider les fonctionnalités : Si une pièce ronde nécessite un méplat hexagonal ou un trou transversal, vérifiez si votre fournisseur dispose de tours adaptés. « Outillage en direct. » Cela permet de réaliser la pièce en une seule opération, éliminant ainsi le coût d'un second réglage de fraisage.
6. Matrice de décision
| Question / Fonctionnalité | Processus recommandé |
|---|---|
| La pièce est-elle principalement cylindrique ? | Usinage de tour CNC |
| Existe-t-il des tolérances strictes en matière de concentricité ou de faux-rond ? | Tournage CNC |
| La pièce mesure-t-elle moins de 32 mm et présente-t-elle un rapport L:D élevé ? | Tour automatique de précision (suisse) |
| La pièce présente-t-elle de grandes surfaces planes ou des cavités asymétriques ? | Fraisage CNC |