
Pour un ingénieur ou un responsable des achats qui examine un modèle CAO 3D, une pièce finie représente l'achèvement d'un cycle de conception. En revanche, dans un atelier de production, cette même pièce représente une succession d'étapes de fabrication : géométries d'outillage, contraintes de cisaillement du matériau, tolérances de pliage et forces de serrage.
La fabrication CNC est le processus de mise en forme, de découpe et d'assemblage de matières premières à l'aide de machines à commande numérique. Bien que ce terme soit souvent associé uniquement à l'usinage soustractif, la fabrication CNC industrielle englobe tout un écosystème de processus automatisés — notamment le fraisage, le tournage, la découpe laser de tôle et le pliage de précision — fonctionnant de concert pour produire un assemblage final.
Lorsqu'on sous-traite la fabrication à un service CNC, l'efficacité de la production dépend de la qualité de la conversion d'un fichier numérique en code machine physique. Ce guide présente les technologies clés, le comportement des matériaux, les règles de conception et les processus qualité du point de vue de l'atelier, afin d'aider les équipes d'ingénierie à optimiser la production et à réduire les coûts des composants.
1. Technologies clés de l'écosystème de la fabrication CNC
Sur une chaîne de production, les projets sont acheminés vers des services spécifiques en fonction de la géométrie et du type de matériau des composants requis. Les assemblages complexes utilisent fréquemment plusieurs technologies CNC de manière séquentielle.
Fraisage et tournage CNC (usinage soustractif)
L'usinage soustractif enlève de la matière d'un bloc ou d'une barre solide (appelée ébauche) pour obtenir des géométries tridimensionnelles précises.
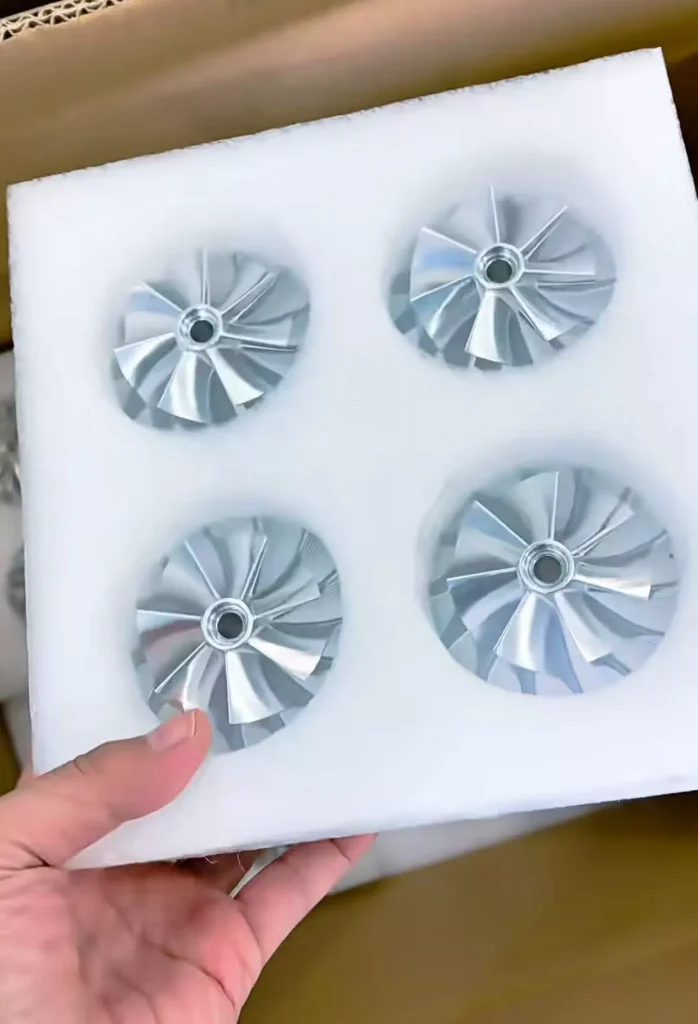
- Fraisage CNC: La pièce brute est maintenue en place dans un étau ou un dispositif de fixation tandis qu'un outil de coupe multi-points tourne à grande vitesse pour usiner la matière. Pour les pièces planes et prismatiques, le fraisage 3 axes est la norme. Pour les géométries angulaires complexes, le fraisage 5 axes permet à l'outil de coupe d'aborder la pièce sous n'importe quel angle, autorisant ainsi l'usinage de plusieurs faces en une seule opération.
- Tournage CNC: La pièce tourne à grande vitesse dans un mandrin tandis qu'un outil fixe à un seul point façonne le diamètre extérieur ou perce le centre. C'est le procédé principal pour les arbres, les bagues et les fixations à symétrie axiale.
Fabrication de tôles par commande numérique (découpe et formage)
Lorsque les conceptions nécessitent des boîtiers, des châssis, des supports ou des panneaux, le flux de travail utilise une fabrication à base de feuilles.
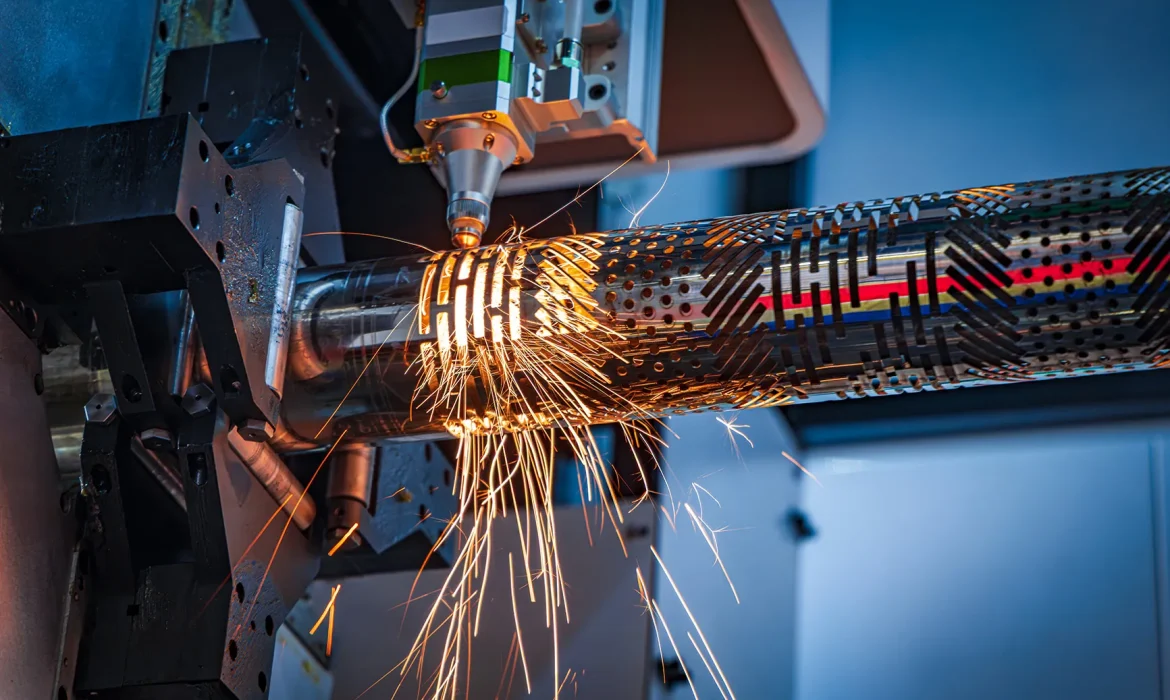
- Découpe laser CNC : Des lasers à fibre de haute puissance découpent des tôles métalliques plates selon des trajectoires vectorielles programmées. Ce procédé, caractérisé par une largeur de coupe minimale, permet un assemblage précis des pièces afin d'optimiser le rendement de matière.
- Pliage par presse plieuse CNC: Après découpe des flans, ceux-ci sont formés à l'aide d'une presse plieuse à commande numérique. Un poinçon structurel force la tôle dans une matrice adaptée pour créer des plis linéaires. La machine calcule automatiquement le tonnage requis et les positions de la butée arrière en fonction de l'épaisseur de la tôle, du rayon de pliage et de la limite d'élasticité du matériau.
Analyse des processus de fabrication : Comprendre comment les différents services interagissent lors de la phase de conception permet d’éviter des coûts superflus. Par exemple, au lieu d’usiner un boîtier électronique lourd à partir d’un bloc d’aluminium massif (ce qui génère un gaspillage important de matière première), il est souvent plus économique de fabriquer le châssis principal en tôle et de n’utiliser l’usinage CNC que pour les supports de montage ou les dissipateurs thermiques de haute précision.
2. Réalités matérielles : fabricabilité, contraintes et stabilité
Une usine de fabrication évalue les matières premières en fonction de leur indice d'usinabilité ou de leur indice de formabilité, qui mesurent la facilité avec laquelle un matériau peut être coupé ou façonné sans provoquer d'usure prématurée des outils, de fissuration du matériau ou de déformation due aux contraintes internes.
Métaux : les éléments essentiels de la production
- Aluminium 6061-T6 : Il s'agit du matériau de référence pour la fabrication CNC. Il présente d'excellentes caractéristiques de coupe, un pliage prévisible, accepte les revêtements anodisés et offre un rapport résistance/poids favorable.
- Acier inoxydable 304 et 316 : Très résistant à la corrosion, l'acier inoxydable est cependant difficile à usiner. Il s'écrouit rapidement sous contrainte mécanique. Si un outil de coupe reste trop longtemps en contact avec la surface du matériau sans évacuer correctement les copeaux, le frottement localisé durcit le métal, accélérant la rupture de l'outil. Son usinage requiert des vitesses d'avance plus lentes, des montages rigides et un arrosage abondant sous haute pression.
- Acier au carbone (CR1018 / HRA36) : Très soudable et d'une grande robustesse, ce matériau convient aux châssis lourds et aux structures complexes. Il nécessite une finition immédiate après fabrication, telle qu'un revêtement en poudre ou un zingage, afin de le protéger contre l'oxydation superficielle.
Polymères : Gestion de la pression et de la déformation des outils
- POM (Acétal / Delrin) : Ce polymère présente une excellente stabilité dimensionnelle. Il offre des tolérances d'usinage serrées, se découpe proprement sans bavures importantes et est largement utilisé pour la fabrication de composants mécaniques tels que les engrenages, les glissières et les blocs collecteurs.
- Polycarbonate (PC) : Ce matériau offre une résistance exceptionnelle aux chocs et une clarté optique remarquable, mais il est sensible aux contraintes mécaniques localisées. L'usinage doit être réalisé avec des trajectoires d'outil optimisées et des géométries précises afin d'éviter les microfissures dues aux contraintes autour des trous percés ou des angles internes vifs.
| Classe de matériaux | Source | Adéquation de fabrication | Considération principale de l'usine |
| Métaux légers | Aluminium 6061 | Élevée (~70 % d'usinabilité) | Usure prévisible des outils ; excellente réactivité à la finition. |
| Métaux lourds | 316 inoxydable | Moyenne à faible (~35 % d'usinabilité) | La pièce s'écrouit rapidement ; nécessite un couple élevé et un maintien rigide. |
| Aciers de construction | Acier doux | Élevée (Excellente soudabilité) | Très économique pour les charpentes métalliques ; nécessite une protection antirouille. |
| polymères | POM (Delrin) | Très élevé | Excellente stabilité dimensionnelle ; nécessite un support pour éviter la déformation des parois minces. |
3. Principes de conception pour la fabrication (DFM)
L'intégration directe des règles de conception pour la fabrication (DFM) dans les modèles CAO 3D réduit les taux de rebut, élimine les goulots d'étranglement de la production et diminue le coût global par composant.
Gestion des angles verticaux intérieurs
Les outils de fraisage CNC étant des cylindres ronds en rotation, ils ne peuvent pas réaliser une coupe parfaitement nette à angle droit intérieur.
- Le conflit de production : La spécification d'un angle intérieur parfaitement net nécessite des opérations secondaires lentes telles que l'usinage par électroérosion (EDM) ou le brochage manuel, ce qui augmente les temps de cycle.
- L'optimisation : Concevez les angles verticaux internes avec un rayon supérieur d'au moins 10 % à celui de l'outil de fraisage prévu. Par exemple, si une fraise de 6 mm est utilisée pour usiner une poche, le rayon de l'angle interne doit être de 3.3 mm ou plus. Ceci permet à l'outil de glisser en douceur dans l'angle sans subir de contraintes mécaniques brusques, éliminant ainsi les vibrations et améliorant l'état de surface.
Normalisation des rayons de courbure des tôles
Dans la fabrication de tôles, chaque variation de rayon de pliage exige que l'opérateur de presse plieuse effectue un changement physique du réglage de l'outillage de poinçonnage et de matrice.
- L'optimisation : Dans la mesure du possible, conservez un rayon de courbure unique et uniforme sur l'ensemble de la pièce. Si un châssis utilise un rayon de 2.0 mm sur ses brides de base, l'application de ce même rayon de 2.0 mm aux pattes supérieures permet à l'opérateur de réaliser le formage en une seule séquence machine continue.
Application de normes de tolérance rentables
Le fait de surspécifier des tolérances strictes là où elles ne sont pas fonctionnellement nécessaires augmente considérablement les coûts de fabrication en raison de vitesses d'usinage plus lentes, d'étapes d'inspection spécialisées et de taux de rejet plus élevés.
- L'optimisation : Maintenir les dimensions générales, hors accouplement, à une tolérance commerciale standard de ± 0.125 mm. Tolérances de réserve serrées (± 0.01 mm ou plus fin) exclusivement pour les éléments d'alignement critiques, tels que les alésages de roulement, les goujons ou les faces d'étanchéité.
4. La chaîne de production : du modèle 3D à la pièce vérifiée
Un flux de travail professionnel de fabrication CNC suit une séquence structurée afin de garantir la conformité dimensionnelle et la répétabilité entre les lots de production.
[CAD Design / STEP File] ──> [DFM & Tooling Review] ──> [CAM/Nesting Programming]
                                                                  │
[Quality Metrology Lab] <── [Finishing & Coating] <── [CNC Production Execution]
Phase 1 : Revue technique et programmation
L'équipe de production importe les fichiers 3D STEP ou IGES dans un système FAO (Fabrication Assistée par Ordinateur). Pour les pièces en tôle, les éléments sont imbriqués numériquement sur des dimensions de tôle standard afin d'optimiser l'utilisation des matériaux. Pour les pièces usinées, le logiciel calcule les trajectoires d'outil, les vitesses de broche et les avances, et génère les données sous forme de code G , le langage qui pilote les mouvements de la machine CNC.
Phase 2 : Installation de la machine et maintien de la pièce
Avant le début de la production, l'opérateur de la machine configure l'environnement physique :
- Étalonnage du système de maintien de pièce : Des étaux, des mors souples sur mesure, des dispositifs modulaires ou des gabarits de découpe laser sont alignés pour maintenir la matière première en place et la protéger contre des forces mécaniques élevées.
- Vérification de l'outillage : Les outils de coupe, les forets ou les optiques de découpe laser sont chargés dans le carrousel de la machine. Leurs longueurs et diamètres exacts sont vérifiés à l'aide de régleurs d'outils automatisés ou de capteurs optiques.
- Étalonnage des coordonnées de travail : L'opérateur détermine l'origine précise des coordonnées (point zéro) sur le stock physique de matière première à l'aide d'une sonde tactile numérique.
Phase 3 : Exécution de la production
Le programme CNC est exécuté. Les pièces usinées subissent généralement des passes d'ébauche pour enlever rapidement la matière, suivies de passes de finition avec des outils de précision pour obtenir les dimensions finales et les états de surface spécifiés. Les composants en tôle sont découpés au laser avant d'être transférés aux presses plieuses pour le formage.
Phase 4 : Ébavurage et finition
Les pièces sortant des machines présentent généralement des bavures métalliques microscopiques le long des profils de coupe. Celles-ci sont éliminées par ébavurage manuel, polissage par billes magnétiques ou par lavage par vibrations. Les composants reçoivent ensuite les finitions de surface spécifiées.
- Microbillage : Utilise de fines particules de verre pour créer une finition mate uniforme et non réfléchissante qui masque les marques d'outils.
- Anodisation (type II ou type III) : Procédé électrochimique transformant une surface d'aluminium en une couche d'oxyde dure et résistante à la corrosion. Le type III (revêtement dur) est utilisé pour les pièces mécaniques soumises à l'usure.
- Revêtement en poudre: Applique une couche protectrice de polymère sur les pièces en acier ou en aluminium pour assurer une protection environnementale à long terme.
Phase 5 : Contrôle de la qualité et métrologie
Les dimensions critiques sont contrôlées tout au long de la production par des opérateurs utilisant des micromètres, des jauges de filetage et des comparateurs d'alésage étalonnés. Pour les pièces de haute précision, les composants sont vérifiés dans un laboratoire de métrologie à température contrôlée à l'aide d'une machine à mesurer tridimensionnelle (MMT) automatisée qui scanne les géométries directement par rapport au fichier 3D original, garantissant ainsi la conformité des pièces avant leur emballage et leur expédition.
5. Exigences en matière de données d'ingénierie pour la production
Pour lancer le processus de fabrication CNC avec précision et éviter les retards d'ingénierie, les transferts de données doivent être parfaitement définis. Un ensemble de production complet comprend deux éléments principaux :
- Fichiers CAO 3D (format STEP ou IGES) : Ces fichiers fournissent les données géométriques tridimensionnelles exactes requises par les logiciels de FAO pour générer les trajectoires d'outils, simuler les séquences d'usinage et programmer les limites de découpe laser ou d'imbrication.
- Dessins techniques 2D (format PDF) : Alors que les fichiers 3D définissent la géométrie, les dessins 2D véhiculent des informations essentielles à la fabrication, impossibles à extraire d'un modèle 3D standard. Cela inclut les pas et profondeurs de filetage spécifiques, les tolérances dimensionnelles critiques (par exemple, l'ajustement précis des roulements), les exigences de rugosité de surface (telles que Ra ≤ 1.6 µm), et des instructions de post-traitement ou de masquage localisées.
L'alignement entre le modèle 3D et le dessin 2D établit une base fiable et non ambiguë pour l'exécution de la production, la vérification des inspections et la répétabilité des composants.