
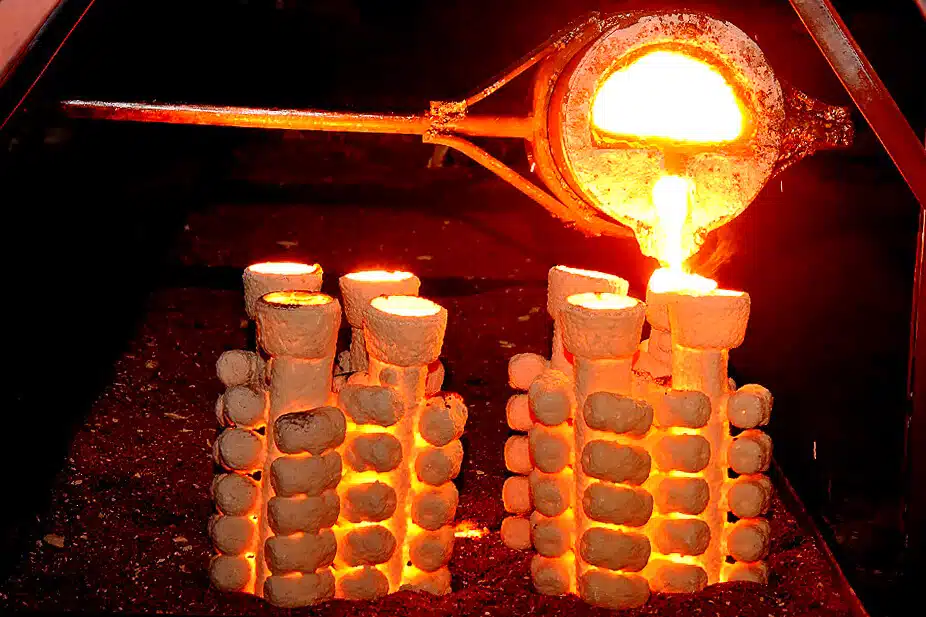
Anatomie du processus : de la CAO au moulage
Nous utilisons une méthode de fonderie à cire perdue perfectionnée qui allie précision numérique et excellence métallurgique. Grâce à un modèle CAO haute fidélité, nous garantissons que chaque pièce en aluminium moulée à la cire perdue réponde dès sa conception à des exigences dimensionnelles rigoureuses.
Modèles sacrificiels imprimés en 3D
Pour les géométries complexes et le prototypage rapide, nous utilisons des gabarits sacrificiels imprimés en 3D haute résolution . Cette technologie élimine le besoin d'outillage rigide coûteux lors de la phase de validation, permettant ainsi :
- Itérations de conception rapides sans coûts initiaux élevés.
- Treillis internes complexes et contre-dépouilles.
- Atteindre un forme quasi-nette ce qui réduit le gaspillage de matériaux.
Optimisation de l'assemblage d'arbres et du contrôle d'accès
Chaque modèle est fixé sur un canal de coulée central pour former un arbre de coulée. Nous privilégions la conception d'un système d'alimentation optimisé par modélisation de la solidification afin de garantir un écoulement laminaire . Cette étape d'ingénierie cruciale prévient les turbulences qui entraînent généralement l'inclusion d'air et la formation d'oxydes, assurant ainsi un contrôle optimal de la porosité.
Bâtiment en coque céramique
L'ensemble est immergé à plusieurs reprises dans une barbotine réfractaire de haute qualité, puis enduit d'un enduit de plâtre afin de créer un moule en céramique robuste . Ce procédé de stratification est conçu pour offrir la rugosité de surface (RMS) et la finesse de détail exceptionnelles qui caractérisent nos produits de fonderie de précision en aluminium.
Déparaffinage, cuisson et coulée sous vide
Une fois la coque durcie, le matériau sacrificiel est éliminé par autoclave à vapeur. Le moule est ensuite cuit pour obtenir une résistance maximale aux chocs thermiques.
| Stage | Principale caractéristique technique | Avantage d'ingénierie |
|---|---|---|
| Déparaffinage | Autoclave haute pression | Prévient la fissuration de la coquille et les contraintes d'expansion |
| Cuisson | Rampe thermique contrôlée | Élimine l'humidité résiduelle et les composés volatils |
| Coulée | Coulée assistée par vide | Permet moulage en aluminium à paroi mince jusqu'à 0.75 mm |
K.O. et finition
Après refroidissement contrôlé, nous utilisons un équipement vibratoire à haute fréquence pour l'élimination de la coquille. Le processus se termine par une découpe précise de la zone d'injection et une finition abrasive. On obtient ainsi un composant qui, souvent, évite le recours à un usinage CNC secondaire important , et qui fournit une pièce haute performance prête pour l'assemblage final.
Meilleurs alliages pour la fonderie de précision d'aluminium

Les performances de votre composant final dépendent entièrement de la composition chimique du métal. Nous nous attachons à sélectionner la nuance d'aluminium la plus adaptée aux exigences spécifiques de votre application, qu'il s'agisse de réduction de poids, de gestion thermique ou de résistance brute. L'utilisation du matériau adéquat garantit que nos pièces de fonderie de précision répondent aux normes rigoureuses des industries aérospatiale et médicale.
Classes structurales A356 et A357
Ce sont les solutions de choix pour le moulage de précision de l'aluminium lorsque l'intégrité structurelle est non négociable.
- Aluminium A356.0 T6 : C'est le matériau de prédilection de l'industrie. Il offre un équilibre parfait entre coulabilité, étanchéité à la pression et résistance à la corrosion.
- A357: Une alternative plus résistante, souvent utilisée pour les composants critiques qui exigent des propriétés mécaniques supérieures et une haute résistance à la fatigue.
Performances des moteurs 319 et 713 (Tenzalloy)
- Alliage 319 : Reconnue pour sa grande fluidité et ses excellentes propriétés à l'état brut de coulée, elle est particulièrement appréciée pour son usinabilité après coulée, ce qui la rend idéale pour les pièces nécessitant un usinage important. usinage CNC secondaire.
- 713 (Tenzalloy) : Cet alliage révolutionne la fabrication de pièces de grande taille ou complexes grâce à sa haute résistance acquise par vieillissement naturel. En s'affranchissant du traitement thermique intensif, on élimine tout risque de déformation dimensionnelle tout en préservant une résistance à la traction élevée.
Alliages à haute conductivité thermique
Pour les secteurs de l'électronique et des véhicules électriques, nous utilisons des alliages spéciaux conçus pour une dissipation thermique maximale. Ces matériaux sont essentiels pour les boîtiers de batteries à refroidissement liquide et les dissipateurs thermiques haute densité. En contrôlant précisément l'espacement des bras dendritiques (DAS) pendant la phase de refroidissement, nous garantissons un flux thermique optimal, assurant ainsi des performances maximales même dans des environnements exigeants.
| Qualité d'alliage | Avantage clé | Application typique |
|---|---|---|
| A356 | Rapport résistance-poids | Supports aérospatiaux, systèmes de carburant |
| 319 | Coulabilité et usinage | Composants du moteur, couvercles |
| 713 | Aucun traitement thermique requis | Cadres à haute résistance |
| Projets spéciaux | Conductivité thermique | Carter de moteur pour véhicules électriques, dissipateurs thermiques |
Moulage de précision vs. alternatives de fabrication
Le choix de la méthode de production la plus adaptée au moulage de précision de l'aluminium implique de trouver un équilibre entre les coûts initiaux, la complexité des pièces et l'efficacité de l'utilisation des matériaux. Bien que nous excellions dans la fourniture de composants de haute précision, la méthode « optimale » dépend entièrement des exigences spécifiques de votre projet.
Moulage d'investissement vs moulage sous pression
Le principal facteur de différenciation réside ici dans le choix entre volume et polyvalence. Le moulage sous pression est imbattable pour les grandes séries, mais l' amortissement de l'outillage peut représenter un obstacle financier considérable pour les petites productions.
- Coûts d'outillage : Les moules de fonderie à cire perdue sont nettement plus abordables que les moules de fonderie sous pression.
- Liberté de conception : Nous utilisons les fonte à cire perdue procédé permettant de produire des géométries internes complexes et des contre-dépouilles qu'il est physiquement impossible d'éjecter d'un moule de fonderie sous pression permanent.
Moulage d'investissement vs moulage au sable
Lorsque votre projet exige une précision dimensionnelle supérieure et une rugosité de surface raffinée (RMS) , le moulage à la cire perdue est clairement le gagnant.
- Finition de surface: Le moulage au sable laisse une texture granuleuse et irrégulière. Notre procédé de moulage en céramique permet d'obtenir une finition lisse et professionnelle dès la sortie du moule.
- Précision: Nous maintenons des tolérances beaucoup plus strictes, réduisant ainsi le besoin de procédés agressifs. usinage CNC rapide pour corriger les caractéristiques « décalées » ou surdimensionnées typiques des moules en sable.
Moulage de précision vs. Usinage CNC complet
De nombreux ingénieurs pensent à tort que l'usinage d'une pièce à partir d'un lingot massif est le seul moyen d'obtenir une grande précision. Or, l'utilisation d'une pièce moulée en aluminium de précision permet d'obtenir une forme quasi-définitive , ce qui réduit considérablement les coûts de production.
- Déchets matériels : L'usinage CNC peut entraîner jusqu'à 80 % de gaspillage de matière pour les pièces complexes. Nous ne moulons que ce qui est nécessaire.
- Les délais: En coulant la forme primaire, nous réduisons considérablement le temps passé sur le laminoir. Nous utilisons ensuite pièces de fraisage CNC de précision Des techniques appliquées uniquement sur les surfaces de contact critiques, pour un résultat optimal : efficacité de fonderie et précision d'usinage.
Tableau de comparaison rapide
| Fonctionnalité | Casting d'investissement | Coulée sous pression | Moulage en sable | Usinage CNC complet |
|---|---|---|---|---|
| Coût initial de l'outillage | Modérée | Haute | Low | Aucun |
| Finition de surface (RMS) | Excellent | Très bien | Médiocre | Excellent |
| Complexité de la conception | Haute | Modérée | Low | Très élevé |
| Efficacité matérielle | Haute | Haute | Modérée | Low |
| Coût unitaire (volume moyen) | Low | Modérée | Modérée | Haute |
Conception pour la réussite : DFM pour la fonderie de précision d'aluminium
Concevoir correctement une pièce avant même la fabrication du premier moule est le seul moyen de garantir un excellent rapport coût-efficacité. En matière de fonderie de précision d'aluminium , le principal avantage réside dans l'obtention d'une forme quasi-définitive , réduisant ainsi le besoin d'opérations secondaires coûteuses. Toutefois, le respect de quelques principes fondamentaux de conception pour la fabrication (DFM) est ce qui distingue une production réussie d'un véritable cauchemar générant d'importants rebuts.
Précision et précision dimensionnelle
L'un des principaux atouts de la fonderie à cire perdue réside dans l'incroyable précision dimensionnelle qu'elle permet d'atteindre. Contrairement au moulage en sable, ce procédé offre un contrôle bien plus précis des géométries complexes. Si les tolérances standard sont déjà impressionnantes, opter pour une précision maximale permet de s'affranchir de nombreuses étapes ultérieures. Pour les projets exigeant des ajustements encore plus serrés, nous intégrons souvent nos services d'usinage CNC sur mesure afin de répondre aux spécifications les plus critiques.
| Fonctionnalité | Précision standard | Précision Premium |
|---|---|---|
| Tolérance linéaire | ±0.005 po/po | ±0.003 po/po |
| Angle de dépouille | 0.5 ° à 1.0 ° | 0.0° – 0.5° (dans des zones spécifiques) |
| Epaisseur | 1.5 mm (0.060 ″) | 0.75 mm (0.030 ″) |
Épaisseur de paroi et angles de dépouille optimisés
Nous sommes spécialisés dans le moulage d'aluminium à parois minces , repoussant les limites jusqu'à des épaisseurs de 0.75 mm à 1.5 mm . Pour ce faire, nous utilisons des techniques de coulée et d'alimentation spécifiques afin de garantir que le métal remplisse le moule avant de se solidifier.
- Épaisseur du mur: Veillez à ce que les transitions soient progressives. Des changements brusques entre les sections épaisses et minces peuvent provoquer un retrait ou des « affaissements ».
- Angles de dépouille : La plupart des procédés nécessitent une température de 3° à 5°, mais aluminium moulé à la cire perdue est unique. Comme la coque en céramique est détachée de la pièce, nous n'avons besoin que d'une quantité minimale. 0.5 ° à 1 ° Ébauche pour retirer le modèle en cire de l'outillage initial.
- Congés et rayons : Les angles vifs sont à proscrire. Nous recommandons des congés de raccordement généreux afin d'éviter les concentrations de contraintes et les fissures à chaud lors du refroidissement. Ceci garantit une intégrité structurelle élevée de la pièce et un faible taux de rebut.
En vous concentrant sur ces géométries, vous optimisez l'efficacité du processus de fonderie d'aluminium à cire perdue , garantissant ainsi des pièces plus légères, plus résistantes et prêtes à l'emploi avec un minimum de déchets.
Garantir la perfection : qualité et finitions secondaires
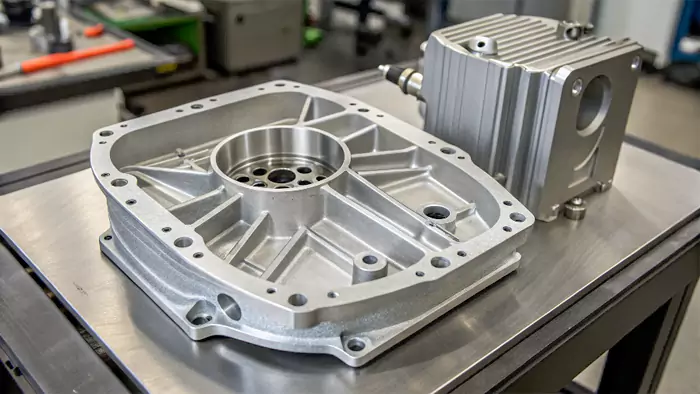
Dans notre procédé de fonderie de précision pour l'aluminium , l'acceptable n'est pas de mise. L'assurance qualité est au cœur de notre production, garantissant que chaque composant expédié soit prêt pour une utilisation intensive. Grâce à des tests rigoureux et un post-traitement de pointe, nous fournissons des pièces moulées en aluminium conformes aux normes aérospatiales et médicales les plus exigeantes.
Contrôle non destructif (CND) et analyse
Nous utilisons une approche multicouche pour vérifier l'intégrité de chaque pièce moulée. Nos protocoles internes visent à éliminer les défauts cachés et à garantir le contrôle de la porosité avant même qu'une pièce n'arrive sur votre chaîne de montage.
- Inspection aux rayons X : Essentiel pour détecter les vides ou inclusions internes susceptibles de compromettre l'intégrité structurelle.
- Analyse spectrographique : Nous vérifions la composition chimique du métal en fusion en temps réel afin de garantir que l'alliage réponde aux certifications de matériaux exactes.
- Contrôle dimensionnel : Utilisation de machines à mesurer tridimensionnelles (MMT) pour vérifier Précision dimensionnelle par rapport à votre modèle CAO.
Traitement thermique pour des performances optimales
Pour tirer le meilleur parti de l'aluminium A356.0 T6 et d'autres alliages spéciaux, nous appliquons des cycles thermiques précis. Ce procédé optimise l' espacement des bras dendritiques et améliore considérablement les propriétés mécaniques.
- humeur T5 : Refroidissement à partir d'un procédé de mise en forme à haute température, puis vieillissement artificiel pour assurer la stabilité dimensionnelle.
- humeur T6 : Un traitement thermique complet et un processus de vieillissement artificiel conçus pour une résistance à la traction et une ductilité maximales.
Opérations secondaires de précision
Bien que la technique de la cire perdue permette d'obtenir des résultats impressionnants en termes de forme quasi-définitive , les caractéristiques critiques exigent souvent des tolérances plus strictes que celles offertes par un moule. Nous proposons des solutions complètes d'ingénierie de précision CNC pour combler l'écart entre les tolérances de fonderie et les exigences de précision extrême.
| Opération | Précision / Standard | Avantage clé |
|---|---|---|
| Usinage CNC secondaire | +/- 0.005mm | Réalise des ajustements de roulement critiques et des surfaces d'accouplement complexes. |
| Raffinement de surface | RMS amélioré | Diminue rugosité de surface (RMS) pour les joints haute pression. |
| Anodisation et revêtement | MIL-SPEC | Améliore la résistance à la corrosion et la dureté de la surface. |
Lors de l'évaluation de l'usinage CNC de l'acier par rapport à celui de l'aluminium pour la finition post-coulée, la haute usinabilité de l'aluminium nous permet de respecter ces spécifications ultra-serrées tout en maîtrisant l'amortissement de votre outillage et vos coûts unitaires globaux.
Applications industrielles : quand la précision rencontre la performance
Nos solutions de fonderie de précision en aluminium s'adressent à des secteurs où la moindre défaillance est inacceptable. En fournissant des composants quasi-finis , nous aidons les ingénieurs à concilier géométrie complexe et exigences de haute résistance.
Aérospatiale et Défense
Dans les airs, chaque gramme compte. Nous produisons des supports structuraux en aluminium A356.0 T6 et des composants complexes pour systèmes d'alimentation en carburant qui privilégient la réduction du poids sans compromettre l'intégrité.
- Systèmes de carburant : Canaux internes complexes diffusés avec une précision haute résolution.
- Supports structurels : Pièces haute résistance conçues pour résister aux vibrations et aux contraintes extrêmes.
Innovation dans le secteur automobile et des véhicules électriques
Le passage aux véhicules électriques a fait exploser la demande de pièces en aluminium moulées à la cire perdue de haute qualité . Notre fonderie est spécialisée dans les profilés à parois minces nécessaires à la gestion thermique et à l'intégration dans les boîtiers modernes.
- Boîtiers de batterie : Protection légère et durable pour les cellules haute tension.
- Carter de moteur : Dissipation thermique efficace grâce à des ailettes de refroidissement intégrées.
Fabrication de dispositifs médicaux
Les professionnels de santé utilisent des pièces en aluminium moulées à la cire perdue pour fabriquer des instruments à la fois légers et ergonomiques. La précision extrême requise pour ces instruments implique que de nombreux composants subissent un usinage CNC secondaire afin d'atteindre les tolérances finales. Pour garantir une durabilité à long terme et une résistance à la stérilisation, nous proposons également l'anodisation de l'aluminium en option de finition standard.
- Poignées d'instruments chirurgicaux : Conception profilée pour une prise en main et un contrôle supérieurs.
- Équipement d'imagerie : Châssis rigides et légers pour appareils portables de diagnostic et de radiographie.
FAQ sur le moulage de précision de l'aluminium
Quel est le coût d'un outillage pour la fonderie de précision en aluminium ?
Le coût initial d' un outillage pour la fonderie de précision d'aluminium varie généralement de 1 500 $ à plus de 10 000 $ , selon la complexité de la pièce et le nombre d'empreintes dans le moule d'injection de cire. Bien que le prix d'achat soit plus élevé que pour la fonderie en sable, l' amortissement de l'outillage est très rapide pour les moyennes et grandes séries. Grâce à la précision du procédé , les pertes de matières premières et de main-d'œuvre sont considérables.
Quel est le délai de livraison habituel pour un prototype par rapport à la production ?
Nous agissons rapidement pour que vous puissiez recevoir vos créations :
- Moulage du prototype : En utilisant des modèles sacrificiels imprimés en 3D, nous pouvons nous affranchir de l'outillage lourd et livrer un moulage de prototype dans aussi peu que 2 à 4 semaines.
- Production: Traditionnel fonte à cire perdue L'utilisation de matrices métalliques permanentes nécessite généralement 8 à 12 semaines pour le premier article, en tenant compte de la construction de l'outil et de la validation du processus.
La fonderie de précision peut-elle remplacer les assemblages CNC complexes à plusieurs pièces ?
Oui. L'un des principaux avantages de ce procédé est la consolidation des pièces . Nous pouvons souvent mouler un seul composant complexe qui remplace un assemblage de cinq ou six pièces distinctes. Cela élimine le temps d'assemblage, réduit le risque de fuites dans les systèmes de fluides et diminue le coût total par pièce. Pour les caractéristiques exigeant des tolérances extrêmes, nous proposons un usinage de prototypes afin d'optimiser les surfaces de montage critiques ou les trous taraudés.
Quel état de surface (RMS) puis-je espérer du moule ?
Le moule en céramique utilisé dans ce procédé produit une rugosité de surface exceptionnelle (RMS) , généralement comprise entre 60 et 125 micro-pouces . Cette finition est nettement supérieure à celle obtenue par moulage au sable. Pour de nombreuses applications industrielles, cette finition « brute de fonderie » est suffisamment lisse pour être utilisée sans polissage ni finition vibratoire supplémentaire, ce qui simplifie encore davantage votre processus de production.