
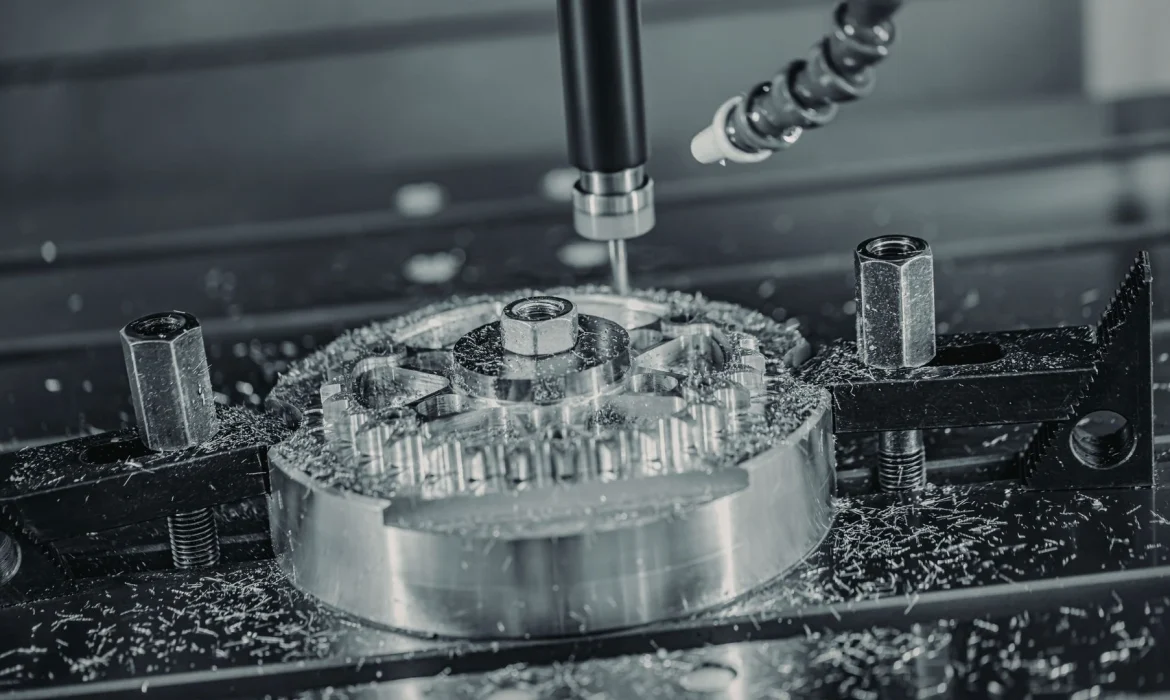
Défis de l'usinage CNC de l'aluminium
L'aluminium est un matériau incontournable dans l'industrie manufacturière grâce à sa légèreté et sa robustesse, mais il reste exigeant lorsque les paramètres de processus sont négligés. Bien qu'il permette généralement un usinage à grande vitesse, sa malléabilité et sa conductivité thermique élevée engendrent des difficultés spécifiques. Maîtriser ces défis est essentiel pour maintenir la rentabilité et garantir une qualité constante dans votre atelier.
Causes fréquentes de rebuts dans les pièces en aluminium
Les taux de rebut augmentent souvent fortement en raison d'interactions physiques spécifiques entre l'outil et la pièce. D'après notre expérience de production, les causes les plus fréquentes de rebuts sont les suivantes :
- Bordure construite (BUE) : L'aluminium est « collant » et a tendance à se souder sous pression à l'outil de coupe. Cela modifie la géométrie de l'outil, ce qui entraîne de mauvais états de surface et la casse de l'outil.
- Recoupe des copeaux : Si les copeaux ne sont pas évacués immédiatement, l'outil de coupe les recoupe. Cela endommage la surface de la pièce et accélère l'usure de l'outil.
- Déformation du dispositif de maintien en position : L'aluminium étant relativement mou, un serrage excessif dans des étaux ou des pinces peut le déformer. La pièce est usinée déformée et reprend sa forme initiale hors tolérance une fois relâchée.
Problèmes de précision et leurs sources
La fabrication de pièces CNC de haute précision exige un contrôle rigoureux des facteurs environnementaux et mécaniques. En cas de dérive de la précision, l'origine est généralement imputée aux sources suivantes :
- Dilatation thermique: L'aluminium se dilate considérablement sous l'effet de la chaleur. Si la température n'est pas régulée par un liquide de refroidissement, la pièce se dilate pendant la coupe et se rétracte hors tolérance lors du refroidissement.
- Bavardages à haute vitesse : L'usinage de l'aluminium nécessite des vitesses de broche élevées. Sans montage rigide, cette vitesse induit des vibrations (broutement), laissant des marques distinctes sur la surface.
- Déviation de l'outil : Des vitesses d'avance agressives avec des fraises longues et fines peuvent entraîner une flexion de l'outil, compromettant ainsi la précision dimensionnelle de pièces de précision cnc.
Considérations spécifiques au matériau pour l'aluminium
Traiter l'aluminium comme de l'acier est voué à l'échec. Pour optimiser votre procédé, vous devez tenir compte des caractéristiques spécifiques du matériau :
- Le facteur « gélifiant » : Contrairement aux matériaux cassants qui s'écaillent, l'aluminium se cisaille et s'écoule. Cela nécessite des outils à cannelures affûtées et polies pour éviter l'adhérence du matériau.
- Variantes d'alliage : L'aluminium n'est pas toujours identique. 6061 est polyvalent mais a tendance à devenir collant, tandis que 7075 est plus difficile et les machines produisent des copeaux plus courts et plus propres.
- Abrasivité : Certains alliages d'aluminium moulés contiennent une forte teneur en silicium, qui est très abrasif et émousse rapidement les outils en carbure standard.
Stratégies pour réduire les déchets dans l'usinage CNC de l'aluminium
Réduire les rebuts, ce n'est pas seulement économiser de la matière première ; c'est aussi respecter notre planning de production et maintenir notre rentabilité. Pour obtenir des pièces CNC de haute précision et de qualité , il est essentiel de maîtriser les propriétés spécifiques de l'aluminium. C'est un métal tendre, ce qui peut s'avérer complexe si l'on ne tient pas compte de ses caractéristiques. Voici les stratégies que j'utilise pour réduire au maximum les rebuts.
Optimisation des paramètres de coupe et des trajectoires d'outil
L'aluminium a tendance à adhérer. Si les paramètres de coupe ne sont pas correctement réglés, le matériau devient collant et se soude à l'outil (arête rapportée), ce qui détériore la finition de surface et casse les outils. Il est donc nécessaire d'utiliser des vitesses de broche élevées pour que la fraise se déplace suffisamment vite afin de cisailler le métal proprement, plutôt que de le traverser.
Cependant, la vitesse ne fait pas tout. Il est essentiel de l'équilibrer avec une avance adaptée afin de garantir des copeaux suffisamment épais pour évacuer la chaleur. Une vitesse de coupe trop lente entraîne une accumulation de chaleur dans la pièce, provoquant une dilatation thermique et des erreurs dimensionnelles. Cette efficacité est un facteur déterminant dans la maîtrise des coûts d'usinage CNC , car chaque pièce mise au rebut impacte directement le budget du projet.
Dépannage rapide des paramètres de l'aluminium :
| Question | Cause probable | Le réglage |
|---|---|---|
| Bord bâti (BUE) | Avance trop lente / Vitesse trop faible | Augmentez le régime moteur, utilisez du liquide de refroidissement. |
| Bruits de frottement / Vibrations | L'outil dépasse trop longtemps | Raccourcir l'outil, vérifier le maintien de la pièce. |
| Mauvaise finition de surface | Recoupe des copeaux | Améliorer l'évacuation des copeaux (air/liquide de refroidissement). |
Pratiques efficaces d'outillage et de montage
On ne peut pas traiter l'aluminium comme l'acier pour le choix des outils. J'utilise toujours des fraises en carbure à 2 ou 3 dents . Les copeaux d'aluminium sont volumineux et nécessitent un espace suffisant pour s'évacuer. Avec une fraise à 4 dents, les copeaux se bouchent instantanément, ce qui entraîne la casse de l'outil et la mise au rebut de la pièce.
La rigidité est tout aussi essentielle. L'aluminium est sensible aux vibrations s'il n'est pas solidement maintenu. Qu'il s'agisse d'une opération simple ou d'un usinage complexe sur une fraiseuse CNC , nous utilisons des mors doux usinés pour épouser le profil de la pièce. Cela permet de répartir uniformément la force de serrage et d'éviter toute déformation.
- Utilisez des flûtes polies : Permet aux copeaux de se détacher facilement.
- Angles d'hélice élevés : Permet de sortir les jetons des poches profondes.
- Serrage équilibré : Évitez de trop serrer, car cela déforme le matériau.
Optimisation de la manutention et de la configuration
Les rebuts surviennent souvent avant même la mise en marche de la broche. L'aluminium est un matériau tendre qui se raye facilement lors du transport ou de la préparation. Nous inspectons chaque barre afin de détecter les bosses ou les déformations susceptibles d'affecter les dimensions finales de nos pièces de précision usinées CNC.
J'insiste également sur le respect rigoureux des protocoles de réglage. Nous vérifions systématiquement les corrections d'origine (G54) et les corrections de longueur d'outil à chaque changement de tâche. Une simple erreur de saisie de données à ce stade peut entraîner un arrêt machine ou une pièce hors tolérance. Il est impératif de maintenir la table de la machine et les surfaces de montage parfaitement propres ; même un seul copeau d'aluminium coincé sous un dispositif de montage peut altérer la planéité de plusieurs centièmes de millimètre.
Techniques pour améliorer la précision des pièces en aluminium usinées par CNC
L'obtention de tolérances serrées n'est pas un miracle ; c'est une approche systématique de la fabrication. Lorsque nous produisons des pièces CNC de précision , nous considérons l'écosystème dans son ensemble, de l'état de la machine à l'inspection finale. Améliorer la précision revient souvent à éliminer les variables qui provoquent des vibrations ou une dilatation thermique.
Protocoles d'étalonnage et de maintenance des machines
On ne peut produire des composants de haute qualité sur une machine qui manque de rigidité ou de précision. Nous traitons nos machines comme des athlètes de haut niveau : elles nécessitent un entretien constant pour fonctionner correctement. Si une machine présente du jeu dans les vis à billes ou un faux-rond de la broche, aucune programmation, aussi sophistiquée soit-elle, ne pourra réparer la pièce.
Afin de garantir la livraison de pièces de précision CNC de très haute qualité , nous respectons un programme de maintenance rigoureux :
- Cycles d'échauffement : Nous effectuons des programmes de préchauffage de la broche afin de stabiliser la dilatation thermique avant la découpe des éléments critiques.
- Vérifications d'étalonnage : Contrôle régulier de l'alignement des axes et de la perpendicularité à l'aide d'un test à billes.
- Entretien du liquide de refroidissement : Maintenir une concentration constante de liquide de refroidissement pour gérer efficacement la chaleur et la lubrification.
Notre engagement envers l'ingénierie CNC pour les pièces de précision en métal et en plastique commence par la garantie que chaque équipement est calibré selon les spécifications d'usine, voire mieux.
Conseils de conception pour la fabrication (DFM)
Parfois, la conception elle-même nuit à la précision. En tant que fabricant, je vois des plans techniquement réalisables, mais incroyablement difficiles à usiner de manière constante. En ajustant la conception, on peut grandement faciliter le respect de tolérances serrées.
Voici quelques réglages DFM qui font une énorme différence :
- Évitez les poches profondes et étroites : Ces procédés nécessitent des outils longs qui vibrent et se déforment, ce qui nuit à la finition de surface et à la précision.
- Normaliser les rayons des coins : Évitez les angles internes vifs. Prévoyez un rayon légèrement supérieur à celui de l'outil de coupe afin d'éviter les marques d'arrêt.
- Épaisseur du mur: L'aluminium est un matériau tendre. Les parois trop fines risquent de vibrer et de se déformer. Veillez à ce que les parois soient suffisamment épaisses pour résister aux forces de coupe.
La mise en œuvre de ces modifications de conception est l'un des moyens les plus efficaces de réduire les coûts d'usinage CNC tout en améliorant simultanément la précision géométrique du composant final.
Méthodes de post-traitement et d'assurance qualité
Le travail ne s'arrête pas à l'arrêt de la broche. Les étapes de post-traitement et de contrôle permettent de vérifier la conformité du produit. Pour l'aluminium, l'ébavurage manuel exige une grande précision afin d'éviter toute entaille ou modification des dimensions critiques.
Étapes clés de l'assurance qualité :
- Sondage en cours de processus : Nous utilisons des palpeurs mécaniques pour contrôler les caractéristiques avant même que la pièce ne quitte le dispositif de fixation. Si une pièce présente un défaut, nous pouvons la refaire immédiatement.
- Inspection MMT : Pour les géométries complexes, une machine à mesurer tridimensionnelle (MMT) vérifie que toutes les tolérances sont respectées par rapport aux références.
- Compensation du traitement de surface : Si les pièces sont anodisées, nous devons tenir compte de la gravure chimique et de la formation de la couche d'oxyde dans nos dimensions d'usinage initiales.