Services d'usinage CNC 5 axes pour pièces complexes

Moins de réglages. Un alignement plus précis entre les faces. Du prototype à la production.

Précision typique : ±0.01 mm · Fraisage et tournage-fraisage 5 axes

Fraisage et tournage-fraisage 5 axes en une seule opération

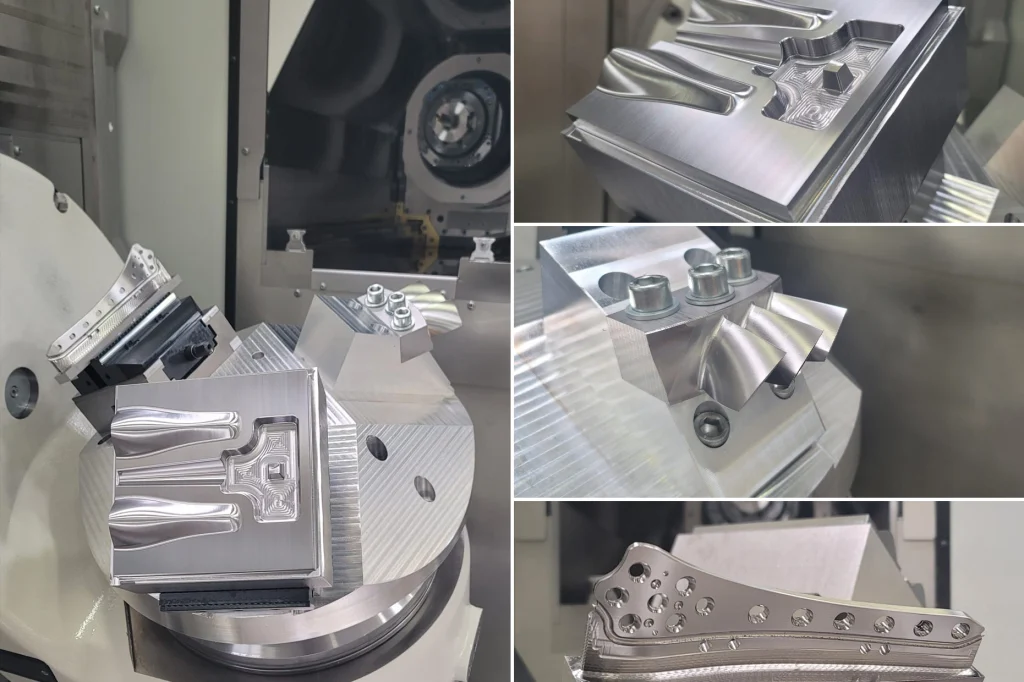
Lorsqu'une pièce doit conserver une parfaite planéité d'une face à l'autre, chaque réglage supplémentaire engendre une surépaisseur. Nous usinons ces pièces sur 5 axes afin que les perçages, les profils et les contours soient réalisés en une seule opération de serrage, du prototype à la production en série.

  • Tolérance typique : ±0.01 mm
  • Travaux : fraisage simultané 5 axes et 3+2 axes, tournage-fraisage
  • Lots : prototypes uniques pour une production en série

Envoyez-nous un fichier STEP ou PDF. Nous examinerons le système de référence et vous indiquerons les éléments à conserver avant de vous établir un devis.

Capacités d'usinage 5 axes

Nous calculons le fraisage 5 axes et le tournage-fraisage à partir du dessin : ce qui peut rester en une seule configuration, ce qui nécessite 3+2 et ce qui nécessite 5 axes simultanés.

ProduitSpec
ProcessusFraisage 5 axes indexé 3+2 et simultané ; tournage-fraisage
Tolérance typique± 0.01 mm
Des fonctionnalités plus précisesVérifié par rapport au dessin avant la découpe
Matériel RequisAluminium, acier inoxydable, acier allié, acier à outils, cuivre, titane
La taille du lotPrototypes uniques pour la production en série
Documents officielsSTEP, IGES, PDF
Camera d'inspection canalisationVérification du premier article ; rapports sur demande

Si une caractéristique ne peut pas maintenir une précision de ±0.01 mm dans une configuration (parois minces, poches profondes, matériau trempé), nous le précisons dans le devis, et non après le premier article.

Tournage CNC 5 axes

3+2 contre 5 axes simultanés

Toutes les opérations sur 5 axes ne nécessitent pas le déplacement simultané des cinq axes. Le mode est sélectionné à partir du dessin, et non à partir d'un programme par défaut.

3+2 (indexé sur 5 axes)
La pièce est bloquée en angle, puis usinée comme sur une machine rigide à 3 axes. Cette technique est idéale pour les supports multifaces, les perçages sur parois inclinées et les cavités accessibles uniquement par un autre côté. Un nombre réduit d'axes en mouvement garantit généralement une coupe plus stable et un coût inférieur à celui d'un usinage simultané sur l'ensemble des axes.

5 axes simultanés
L'outil et la table se déplacent ensemble. Ceci est utile pour les lames torsadées, les surfaces fluides et les contours inaccessibles avec une inclinaison fixe. Utilisez cette technique lorsque la surface elle-même sert de référence, et non seulement les faces qui l'entourent.

Comment nous choisissons
Si la configuration 3+2 permet de maintenir la position et la finition, nous restons sur cette configuration. Si la forme doit être facettée, s'attarder ou nécessite un mélange supplémentaire, nous passons à une configuration simultanée sur 5 axes et nous le précisons dans le devis.

Envoyez-nous le fichier STEP. Nous indiquerons les fonctionnalités qui restent indexées et celles qui nécessitent une action simultanée avant votre achat.

Matériaux pour l'usinage 5 axes 

Nous usinons des métaux adaptés à la découpe 5 axes : alliages légers, acier inoxydable et métaux plus durs lorsque le plan l’exige. La nuance et l’état de traitement thermique déterminent la trajectoire de l’outil, et non l’inverse.

SourceNotes typiquesRemarques
Aluminium6061, 7075Usinage rapide sur 5 axes ; attention aux parois fines et aux bavures sur les poches
Inox304, 316, 17-4 PHLa chaleur et l'écrouissage contrôlent l'avance ; la finition est indiquée sur l'impression.
Acier allié / à outils4140, P20 et similairesConvient parfaitement aux supports, moules et pièces d'usure ; les barres trempées sont examinées en premier.
Alliages de cuivreC110, laitonMatériaux tendres ; des outils affûtés et des arêtes nettes sont plus importants que la vitesse.
TitaneTi-6Al-4VCoupe plus lente, maintien stable de la pièce, attention particulière à la chaleur

Si le plan mentionne de l'Inconel, de l'Hastelloy ou un acier à outils pré-trempé en quantité supérieure à la normale, veuillez nous envoyer les spécifications avant que nous établissions un devis. Certaines de ces pièces peuvent être réalisées ; d'autres nécessitent un procédé différent.

Les finitions et traitements de surface (anodisation, passivation, traitement thermique) sont indiqués avec l'usinage, et non ajoutés après coup.

pièces de tour CNC sur mesure

Inspection et contrôles du premier article

Une pièce usinée sur 5 axes peut paraître finie tout en présentant un défaut de positionnement. Nous vérifions les caractéristiques qui doivent rester fixes, et pas seulement la taille d'un trou.

Avant la coupure
Le dessin est examiné afin de vérifier l'absence de points de référence, de parois minces, de détails complexes et de pièces susceptibles de se dilater ou de se contracter. Si une tolérance ne peut être respectée dans la configuration prévue, nous le signalons dans le devis.

Premier article
La première pièce est contrôlée par rapport au plan avant le lancement du lot. Les faces critiques, la position des trous et les profils sont vérifiés sur cette pièce.

Pendant et après la production
Les contrôles en cours de production sont effectués selon les mêmes références que celles utilisées dans le programme. Un rapport dimensionnel est joint à la commande sur demande.

Veuillez indiquer dans votre demande de devis si vous avez besoin d'un dossier complet de premier article, de données CMM ou d'un dessin annoté. Le coût de l'inspection sera inclus dans le prix des pièces, sans surprise.
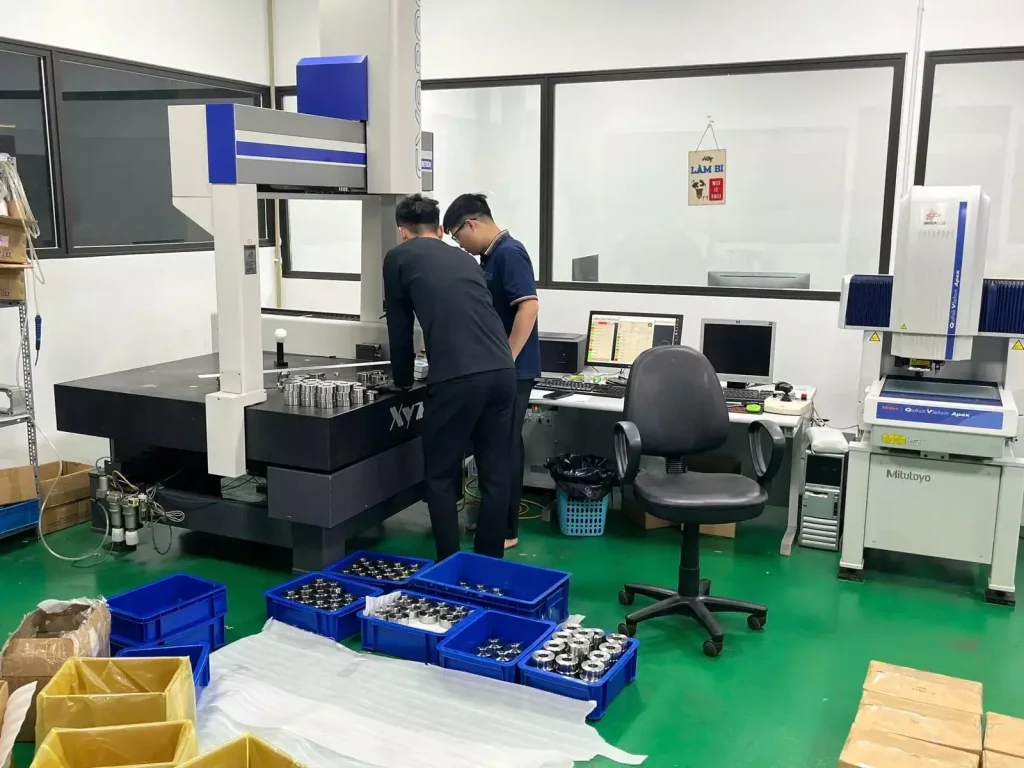
Inspection CMM-01

FAQ sur l'usinage 5 axes

Utilisez-vous une configuration 3+2 ou 5 axes simultanés ?

Les deux. 3+2 lorsqu'un angle verrouillé suffit. 5 axes simultanés lorsque la surface doit présenter un mouvement continu — lames, contours et formes qui se facettent sur un cycle indexé.

La tolérance de production typique est de ±0.01 mm. Les dimensions plus précises sont vérifiées sur le dessin avant l'usinage. Les parois fines, les cavités profondes et les matériaux durs peuvent présenter des tolérances différentes.

Aluminium, acier inoxydable, acier allié et acier à outils, alliages de cuivre et titane. Pour les nuances inhabituelles ou les ébauches pré-trempées, veuillez inclure les spécifications dans la demande de devis.

STEP, IGES et PDF. Un modèle 3D et un PDF coté suffisent pour établir un devis.

Le tarif horaire peut être plus élevé. Le coût est souvent réduit grâce à l'élimination des réglages supplémentaires et du risque d'erreur de point de référence. Si l'impression 3 axes est possible, nous vous le préciserons.

Le délai de livraison dépend de la géométrie, du matériau, de la quantité et du contrôle qualité. Le devis inclut une date. Nous réalisons aussi bien des prototypes uniques que des séries de production.