
Pourquoi la commande numérique 3 axes reste le choix le plus pratique pour la fabrication en petites séries
Pour les projets nécessitant un prototypage rapide, l'outillage ou la production en petites séries, l'usinage CNC 3 axes demeure une solution indispensable et extrêmement pratique. Son équilibre entre précision, efficacité et rentabilité en fait un pilier pour les fabricants de divers secteurs. Chez MS Machining, nous exploitons une technologie CNC 3 axes de pointe pour fournir des pièces complexes et de haute précision, adaptées aux faibles volumes de production.
Quand l'usinage 3 axes est plus judicieux que l'usinage 5 axes
Bien que l'usinage 5 axes offre une polyvalence inégalée pour les géométries très complexes, l'usinage CNC 3 axes s'avère souvent le choix idéal pour une large gamme de composants. Pour les pièces présentant principalement des surfaces planes, des découpes verticales ou nécessitant peu d'angles complexes, les opérations 3 axes permettent d'obtenir la précision et la finition de surface requises sans la complexité et le coût accrus des machines 5 axes. Cette efficacité se traduit directement par des délais de production plus courts et des prix plus compétitifs pour les conceptions adaptées.
Structure des coûts dans la production de prototypes et de petites séries
La structure de coûts de l'usinage CNC 3 axes est particulièrement avantageuse pour les prototypes et les petites séries. La réduction des coûts initiaux de programmation et de montage, associée à la fiabilité éprouvée du processus, permet de diminuer le coût global du projet. MS Machining propose des solutions d'usinage 3 axes de haute qualité à des prix compétitifs, garantissant ainsi une attention et une précision optimales, même pour les projets à faible volume, avec des tolérances allant jusqu'à +/- 0.005 mm.
Comment le temps de préparation influe sur le coût unitaire dans les séries à faible volume
Dans la production en petites séries, la réduction des temps de réglage est essentielle pour maîtriser les coûts unitaires. L'usinage CNC 3 axes requiert généralement un bridage plus simple et une programmation moins complexe que les solutions multi-axes. Cette simplification permet de réduire les temps de réglage, ce qui, appliqué à un nombre réduit d'unités, diminue significativement le coût unitaire. Nos processus efficaces garantissent des délais de production rapides, faisant de l'usinage CNC 3 axes la solution idéale pour les projets où rapidité et rentabilité sont primordiales.
Comprendre les véritables limites de l'usinage CNC 3 axes avant de concevoir
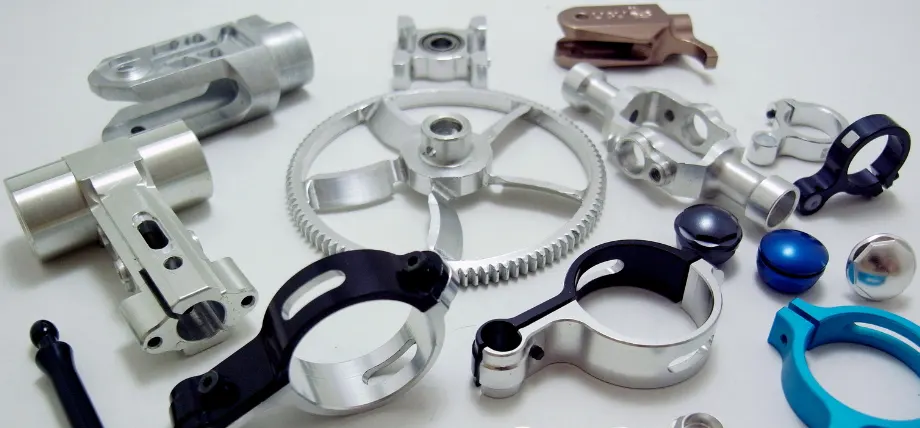
Avant d'opter pour l'usinage CNC 3 axes, il est essentiel d'en comprendre les limites intrinsèques. Les identifier dès la phase de conception permet d'éviter des modifications coûteuses et des retards. Bien que très polyvalente, l'usinage CNC 3 axes n'est pas une solution universelle pour toutes les pièces complexes.
Contraintes d'accès à l'outil et direction de coupe exclusivement verticale
Nos machines CNC 3 axes fonctionnent selon les axes X, Y et Z, ce qui signifie que l'outil de coupe aborde toujours la pièce selon une seule direction, généralement verticale. Cela limite l'accès à certaines caractéristiques de la pièce. Si une caractéristique n'est pas accessible par le dessus, ou si elle nécessite une coupe en angle non perpendiculaire à l'un des axes principaux, il est souvent nécessaire de faire pivoter et de repositionner la pièce. Cette contrainte influe sur la complexité des caractéristiques usinables sans réglages supplémentaires. Par exemple, la conception de certains types de supports CNC exige une réflexion approfondie sur l'accès aux éléments de fixation.
Risques liés aux cavités profondes et à la déviation importante des outils
L'usinage de poches profondes ou de cavités complexes avec une machine CNC 3 axes représente un véritable défi. Pour atteindre le fond de ces pièces, il est nécessaire d'utiliser des outils de coupe plus longs. Cependant, cette longueur accrue rend l'outil plus sensible à la déformation pendant l'usinage. Cette déformation peut engendrer plusieurs problèmes : épaisseurs de paroi irrégulières, mauvais état de surface, imprécisions dimensionnelles, voire usure ou rupture prématurée de l'outil. Le fraisage de cavités profondes implique souvent des vitesses d'enlèvement de matière plus faibles et des temps de cycle plus longs afin de maintenir la précision.
Configurations multiples : le facteur de coût caché
L'une des limitations les plus importantes, et pourtant souvent négligées, de l'usinage CNC 3 axes est la nécessité de multiples réglages pour les pièces présentant des caractéristiques sur plusieurs faces. Chaque fois qu'une pièce doit être réorientée et resserrée pour accéder à une nouvelle surface d'usinage, cela engendre des coûts et des délais supplémentaires considérables. Chaque réglage implique :
* **Travail manuel :** Nos machinistes qualifiés passent du temps à desserrer, repositionner et resserrer la pièce.
* **Réinitialisation du point zéro :** Nous devons rétablir le point zéro de la pièce pour un usinage précis.
* **Allongement du délai de livraison :** Chaque installation supplémentaire allonge le délai global du projet.
Pour les productions en petite série ou le prototypage, ces coûts cachés peuvent rapidement s'accumuler et impacter votre budget.
Incohérence de l'état de surface due au repositionnement
Lorsqu'une pièce nécessite plusieurs réglages, il existe toujours un risque de léger désalignement à chaque repositionnement. Même des écarts minimes peuvent engendrer des « lignes témoins » ou de légers décalages visibles aux points de jonction des opérations d'usinage des différents réglages. Ceci peut entraîner des irrégularités dans l'état de surface final, nécessitant potentiellement un post-traitement supplémentaire tel que le polissage ou la rectification pour obtenir la qualité esthétique et fonctionnelle souhaitée. Nous mettons en œuvre un contrôle qualité rigoureux, incluant l'inspection par machine à mesurer tridimensionnelle (MMT), afin de minimiser ces risques, mais ceux-ci demeurent une contrainte inhérente aux projets d'usinage CNC 3 axes complexes.
Stratégies de conception pour réduire les temps de préparation et d'usinage
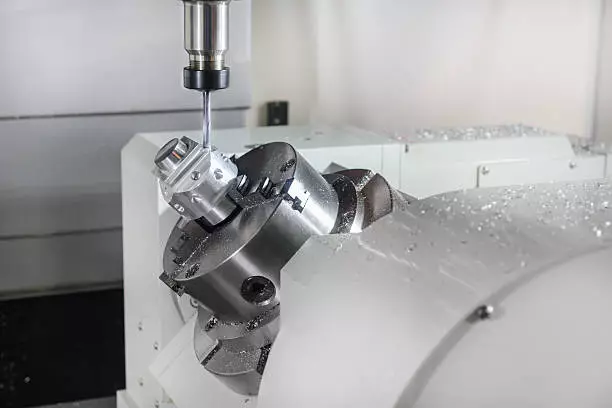
En matière d'usinage CNC 3 axes performant, notamment pour les petites séries ou les prototypes, la phase de conception est cruciale. Des choix de conception judicieux dès le départ se traduisent directement par un temps de réglage réduit et un usinage global plus rapide, ce qui influe considérablement sur le coût unitaire.
Minimiser le retournement et le resserrage des pièces
L'un des principaux facteurs de perte de temps en usinage CNC 3 axes est la nécessité de repositionner et de fixer une pièce à plusieurs reprises. Chaque retournement ou repositionnement exige un alignement précis, de nouveaux décalages et une vérification, ce qui réduit considérablement le temps d'usinage. Nous nous efforçons toujours de concevoir des pièces pouvant être usinées autant que possible en une seule configuration ou avec un minimum de réorientations. Cette approche permet non seulement de gagner du temps, mais aussi d'améliorer la précision en réduisant les risques d'erreur lors du repositionnement.
Caractéristiques de conception à partir d'une seule donnée primaire
Pour garantir une précision constante et simplifier la programmation, nous privilégions la conception de toutes les caractéristiques à partir d'une seule référence primaire. Cela implique d'établir un point de référence clair et commun pour chaque dimension de votre pièce. L'utilisation de références cohérentes simplifie la configuration et assure la précision de nos opérations d'usinage sur mesure dans tous les plans, minimisant ainsi les risques d'accumulation de tolérances.
Évitez les contre-dépouilles et les détails latéraux inutiles.
Bien que les contre-dépouilles et les formes latérales complexes puissent paraître esthétiques sur le papier, elles représentent souvent un défi de taille pour l'usinage CNC 3 axes. Ces géométries nécessitent fréquemment des outils spécifiques ou, plus souvent encore, des réglages supplémentaires et des orientations machine différentes pour y accéder. Pour les petites séries, ces étapes supplémentaires peuvent considérablement augmenter le temps de réglage et le coût unitaire global. Dans la mesure du possible, il convient d'étudier la possibilité de simplifier ou de repenser une forme afin de la rendre accessible par le dessus ou le dessous sans en altérer la fonctionnalité.
Planifier la séquence d'usinage lors de l'étape de CAO
L'intégration des contraintes de fabrication dès la conception CAO est une véritable révolution. En visualisant le processus d'usinage en amont, nous pouvons anticiper les éventuels conflits d'outillage, évaluer l'accessibilité des outils de coupe et même définir la séquence d'usinage optimale. Cette approche proactive nous permet de déceler les problèmes de conception coûteux avant leur mise en production, garantissant ainsi un processus d'usinage CNC 3 axes plus fluide et plus efficace, et réduisant considérablement le temps d'usinage global.
Optimisation de la conception des poches et des cavités pour une efficacité sur 3 axes
La conception efficace des poches et des cavités est essentielle pour optimiser la productivité et maîtriser les coûts en usinage CNC 3 axes. Chez MS Machining, nous conseillons régulièrement nos clients sur l'impact significatif que de légères modifications de conception peuvent avoir sur la faisabilité et les délais de production.
Rapports profondeur/largeur recommandés
Lors de la conception de poches pour l'usinage CNC 3 axes, nous recommandons de respecter des rapports profondeur/largeur adaptés. Pour la plupart des matériaux, un rapport de 2:1 ou 3:1 est idéal. Des poches trop profondes et étroites peuvent entraîner une augmentation de la déviation de l'outil, des vibrations et des temps d'usinage plus longs, du fait de la nécessité d'utiliser des outils plus petits et plus longs et de réaliser plusieurs passes. L'optimisation de ces rapports nous permet de garantir la précision attendue par nos clients et de produire des pièces de haute qualité de manière efficace.
Conception du rayon d'angle basée sur des fraises en bout standard
Pour réduire les coûts de fabrication et accélérer la production, nous conseillons de concevoir les angles internes avec des rayons adaptés aux dimensions standard des fraises. Si votre conception prévoit un rayon personnalisé ou particulièrement petit, nous devons souvent utiliser des outils spéciaux de plus petit diamètre ou effectuer des opérations supplémentaires chronophages. En alignant votre conception sur l'outillage standard, nous pouvons tirer parti de nos solutions d'usinage CNC 3 axes performantes pour produire vos pièces plus rapidement et à moindre coût.
Pourquoi les angles internes aigus augmentent le coût
Réaliser un angle interne parfaitement net (rayon nul) par fraisage est impossible avec l'usinage CNC 3 axes. De telles caractéristiques nécessiteraient un usinage par électroérosion (EDM) ou d'autres procédés secondaires, augmentant considérablement les délais et les coûts. Même la conception pour un rayon très petit implique souvent l'utilisation d'outils fragiles de petit diamètre fonctionnant à des vitesses réduites, ce qui accroît le coût. Nous recommandons de concevoir avec le plus grand rayon d'angle interne possible afin de minimiser ces coûts supplémentaires.
Réduction du temps de coupe à vide et de rétraction de l'outil
L'usinage à vide se produit lorsque l'outil se déplace dans le vide sans enlever de matière. Les rétractions fréquentes de l'outil entraînent également une perte de temps considérable. En concevant des poches et des cavités permettant des trajectoires d'outil continues et ininterrompues, vous pouvez réduire drastiquement le temps d'usinage. Une conception soignée minimise ces mouvements improductifs, améliorant ainsi l'efficacité globale du processus d'usinage CNC 3 axes et contribuant à des délais de réalisation plus courts pour vos projets. Nous nous attachons à optimiser chaque aspect du processus d'usinage afin de fournir des services d'usinage CNC de haute précision.
Épaisseur des parois, éléments hauts et stabilité structurelle
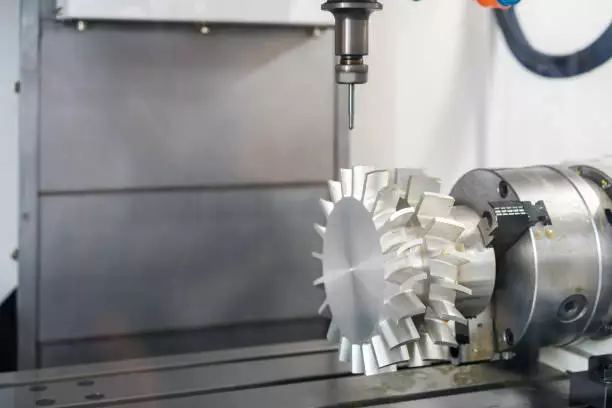
Parois minces et problèmes de vibrations dans l'aluminium et les plastiques
Lors de l'usinage CNC 3 axes, les parois minces peuvent représenter un véritable défi. Les matériaux comme l'aluminium et les plastiques, en particulier, sont sensibles aux vibrations pendant les opérations de fraisage. Ces vibrations affectent directement la précision obtenue, rendant plus difficile le respect de tolérances serrées et aboutissant à un état de surface sous-optimal.
Concevoir des nervures plutôt que des blocs épais et massifs
Pour améliorer la stabilité structurelle sans alourdir inutilement la pièce, nous recommandons souvent d'intégrer des nervures à vos conceptions. Ces nervures offrent une excellente rigidité et un soutien optimal, souvent plus efficacement que le simple usinage d'un bloc massif et épais. Cette approche de conception peut améliorer considérablement l'usinabilité de vos pièces et nous aider à garantir une qualité constante.
Concilier réduction de poids et usinabilité
Trouver le juste équilibre entre la réduction du poids des pièces et leur compatibilité avec l'usinage CNC 3 axes est essentiel. Notre équipe privilégie des stratégies de conception permettant une réduction de poids efficace tout en préservant l'intégrité du matériau pour un usinage stable. Cette approche contribue à prévenir les problèmes tels que la déformation de l'outil et garantit des résultats constants, conformément aux tendances actuelles du fraisage CNC qui privilégient l'efficacité et la précision.
Considérations relatives à la conception des trous qui affectent l'efficacité de l'usinage CNC 3 axes
Lors de la conception de pièces pour l'usinage CNC 3 axes, la manière dont vous gérez les perçages a un impact considérable sur le coût et le délai de livraison. Anticiper ces détails nous permet de vous livrer vos pièces plus efficacement.
Tailles de forets standard vs. diamètres sur mesure
Pour optimiser les coûts de vos projets d'usinage CNC 3 axes, nous recommandons systématiquement d'utiliser des forets de diamètres standard. L'utilisation d'outillage courant réduit les temps de préparation et les coûts d'outillage. Les diamètres de perçage sur mesure nécessitent souvent des outils spécifiques ou des opérations de fraisage plus complexes, ce qui augmente naturellement le temps d'usinage et le coût global du projet, notamment pour les petites séries.
Trous traversants vs trous borgnes
Les trous traversants et les trous borgnes sont courants en usinage CNC 3 axes. Les trous traversants, qui traversent entièrement une pièce, sont généralement plus rapides et plus simples à usiner. Les trous borgnes, en revanche, nécessitent un contrôle de profondeur plus précis et souvent une seconde étape pour obtenir un fond plat, ce qui complexifie et allonge le processus d'usinage.
Directives relatives à la profondeur du filetage pour les pièces en faible volume
Pour une résistance optimale du filetage et un usinage CNC 3 axes efficace, nous recommandons généralement une profondeur de filetage de 1.5 fois le diamètre nominal pour l'acier et de 2.0 à 2.5 fois pour les matériaux plus tendres comme l'aluminium. Des filetages trop profonds n'apportent que peu de résistance et augmentent le temps d'usinage et l'usure des outils, ce qui impacte le coût des pièces produites en petites séries.
Éviter le micro-perçage lors des premières phases de prototypage
Le micro-perçage, qui consiste à réaliser des trous de diamètre généralement inférieur à 1 mm, présente des défis spécifiques en usinage CNC 3 axes. Ces petits outils sont fragiles, sujets à la casse et nécessitent des vitesses d'avance plus lentes, ce qui augmente considérablement le temps d'usinage et les risques. Pour les premiers prototypes, il est préférable, dans la mesure du possible, de simplifier les conceptions en évitant le micro-perçage afin d'accélérer la production et de réduire les coûts. Cette stratégie permet de rationaliser la phase de prototypage avant d'apporter les améliorations nécessaires à la production finale.
Stratégie de tolérance pour la production en faible volume
Lors de la production en petites séries avec l'usinage CNC 3 axes, notre stratégie de tolérancement influe directement sur les coûts et les délais. Il est essentiel de comprendre que toutes les dimensions de votre pièce n'ont pas besoin d'une précision micrométrique. Nous évaluons systématiquement **quand des tolérances serrées sont réellement importantes**, en nous concentrant sur les caractéristiques critiques pour l'assemblage, l'ajustement ou les exigences fonctionnelles spécifiques. Surdimensionner les tolérances des dimensions non critiques est une erreur fréquente qui engendre des coûts inutiles.
En usinage CNC 3 axes, notamment lors de configurations multiples, les risques d'accumulation d'erreurs constituent un véritable enjeu. À chaque repositionnement ou réorientation d'une pièce, de petites erreurs peuvent s'accumuler, rendant plus difficile et plus long l'obtention de tolérances ultra-serrées sur plusieurs faces. C'est pourquoi une planification rigoureuse est essentielle.
En clair, l'augmentation du temps d'usinage due à des tolérances trop strictes est simple : des tolérances plus serrées exigent davantage de passes, des vitesses d'avance plus lentes, des outils plus fins et un contrôle plus rigoureux. Tout cela se traduit directement par une augmentation du temps machine et des coûts de main-d'œuvre pour vos pièces produites en petites séries. C'est pourquoi nous préconisons une classification claire des dimensions critiques et non critiques . En identifiant les dimensions absolument essentielles à la performance et celles qui offrent une plus grande marge de manœuvre, nous optimisons le processus d'usinage CNC 3 axes, ce qui permet de gagner du temps et de l'argent sans compromettre la fonctionnalité de votre produit.
Choix des matériaux et son impact sur l'usinage CNC 3 axes
Le choix du matériau est crucial pour un usinage CNC 3 axes réussi et économique. Il influe directement sur tous les aspects, du choix des outils aux temps de cycle, en passant par la finition de surface et le budget global du projet. Nous travaillons avec une vaste gamme de matériaux, en nous efforçant toujours d'optimiser le processus d'usinage pour répondre à vos besoins spécifiques.
Aluminium vs. Acier inoxydable vs. Plastiques techniques
Le matériau que vous choisissez a un impact considérable sur le processus d'**usinage CNC 3 axes**.
* **Aluminium :** Généralement facile à usiner, il permet des vitesses d’avance et de coupe plus élevées. Il en résulte des délais de production plus courts et des coûts réduits, notamment pour le prototypage rapide et les grandes séries.
**Acier inoxydable :** Nettement plus dur et plus difficile à usiner, il exige un outillage plus robuste, des paramètres de coupe plus lents et des fluides de coupe spécifiques pour gérer la chaleur et l’usure. Cela augmente le temps de cycle et le coût de l’outillage. Nous sommes spécialisés dans le travail de précision des métaux difficiles et possédons une vaste expertise dans… services d'usinage CNC du titane.
**Plastiques techniques (ex. : ABS, PC, POM, nylon, PEEK, téflon, acrylique) :** Leur usinabilité est variable. Certains sont très souples et nécessitent des outils affûtés et une évacuation soignée des copeaux, tandis que d’autres sont plus rigides. La gestion de la chaleur est essentielle pour éviter la fusion ou la déformation des plastiques.
Comment la dureté du matériau influence l'usure des outils et le temps de cycle
La dureté du matériau est un facteur primordial dans l'efficacité de l'**usinage CNC 3 axes**.
Les matériaux plus durs (comme l'acier inoxydable ou les alliages à haute résistance) entraînent une usure accélérée des outils. Cela nécessite des changements d'outils fréquents, ce qui augmente les temps d'arrêt et les coûts des consommables. Ils requièrent également des vitesses de coupe plus lentes et des profondeurs de passe moindres, ce qui allonge considérablement les temps de cycle.
Les matériaux plus tendres (comme l'aluminium et de nombreux plastiques) tolèrent mieux l'usure des outils. Cela permet d'utiliser des vitesses d'avance et de rotation plus élevées, réduisant ainsi le temps d'usinage et minimisant l'usure des outils.
Stabilité des matériaux lors de productions en petits lots
Pour les petites séries, la stabilité des matériaux garantit des résultats constants pour toutes les pièces. Nous savons que les propriétés des matériaux peuvent légèrement varier d'un lot à l'autre. Nos procédés, certifiés ISO 9001:2015 et soumis à un contrôle rigoureux par machine à mesurer tridimensionnelle (MMT), assurent que chaque pièce répond à vos spécifications exactes, quelle que soit la taille du lot. Nous surveillons attentivement le comportement des matériaux lors de l'usinage CNC 3 axes afin de garantir la précision dimensionnelle et la qualité de surface, et ainsi vous fournir des pièces fiables à chaque fois.
Conception d'un meilleur outillage pour la production en petites séries
Pour un usinage CNC 3 axes efficace, notamment en petites séries, la conception d'une pièce doit intégrer le bridage dès le départ. Les choix de conception stratégiques ont un impact direct sur le temps de réglage, la précision de la pièce et le coût global en production de faible volume. Nous optimisons les conceptions pour simplifier le processus de bridage.
surfaces de référence planes et zones de serrage
La conception des machines CNC 3 axes doit privilégier les **surfaces de référence planes** et les zones de bridage facilement accessibles. Ces caractéristiques permettent un montage stable et sûr de la pièce, essentiel pour maintenir des tolérances serrées jusqu'à +/- 0.005 mm. Des zones de bridage clairement définies réduisent le temps de réglage et garantissent un positionnement constant des pièces pour une même série.
Éviter toute déformation lors du serrage
Il est essentiel d'éviter toute déformation des pièces lors du bridage. Lors de la conception pour l'usinage 3 axes, il convient de prendre en compte la répartition des forces de bridage sur le matériau. Nous recommandons de concevoir des pièces avec une épaisseur de paroi suffisante ou des zones renforcées aux points d'application de la pression, notamment pour les métaux tendres comme l'aluminium ou les plastiques techniques tels que l'ABS et le POM. Ceci permet d'éviter toute déformation et garantit la conformité de la pièce finale aux spécifications.
Comment la complexité des fixations influe sur le délai de livraison
La complexité du montage de votre pièce influe directement sur les délais de production et le coût unitaire global, notamment pour les petites séries et le prototypage rapide. Des montages simples et robustes sont plus rapides à concevoir et à fabriquer, ce qui permet de réduire les délais d'exécution des projets d'usinage CNC 3 axes. Les montages complexes, bien que parfois inévitables pour les géométries complexes, allongent considérablement le cycle de production et augmentent les coûts.
Exemple concret : Refonte d'un prototype pour réduire les coûts d'usinage de 30 %
Nous rencontrons fréquemment des prototypes qui, bien que fonctionnels, ne sont pas optimisés pour un usinage CNC 3 axes efficace. Par exemple, nous avons récemment travaillé sur un nouveau support pour un système robotique qui illustre parfaitement ce point.
Problèmes de conception originaux
La conception initiale comportait des cavités internes complexes nécessitant de nombreux changements d'outils et des parois profondes et fines imposant des passes d'usinage lentes pour éviter les vibrations. Surtout, plusieurs éléments situés sur les faces opposées forçaient un resserrage constant des pièces, augmentant considérablement le temps de réglage et augmentant le risque d'erreurs de repositionnement. De ce fait, le coût unitaire global dépassait largement l'objectif du client pour une production en petite série.
ajustements techniques
Notre équipe d'ingénierie a collaboré avec le client pour simplifier la géométrie. Nous avons redessiné les poches profondes en augmentant les rayons d'angle et en réduisant légèrement leur profondeur, ce qui a permis d'utiliser des outils de longueur standard et d'accélérer l'enlèvement de matière. Nous avons également regroupé plusieurs fonctions pour les rendre accessibles depuis une seule configuration principale, minimisant ainsi la nécessité de retourner la pièce. Lorsque cela était possible, nous avons assoupli les tolérances non critiques, conscients que la précision est essentielle mais aussi coûteuse en cas de surdimensionnement.
comparaison du temps de cycle
Ces ajustements judicieux ont considérablement amélioré la fabricabilité sur une fraiseuse CNC 3 axes. La conception initiale nécessitait plus de 45 minutes de temps machine par unité, principalement en raison de la complexité des détails et des nombreux réglages. Après la refonte, le temps de cycle a été réduit à moins de 30 minutes, soit une diminution de plus de 30 %.
Impact des coûts sur les lots de faible volume
Pour une petite série de 100 unités, cela s'est traduit directement par des économies substantielles. Grâce à la réduction des temps de réglage, à la diminution des changements d'outils et à l'accélération globale de l'usinage, le client a constaté une réduction de 30 % de son coût de fabrication unitaire. Ce cas illustre parfaitement comment quelques ajustements stratégiques de conception peuvent considérablement réduire les dépenses liées à l'usinage CNC sur mesure pour les prototypes et les petites séries.
Quand faut-il passer à une machine CNC 4 ou 5 axes plutôt que de s'entêter avec une machine 3 axes ? Usinage CNC 5 axes
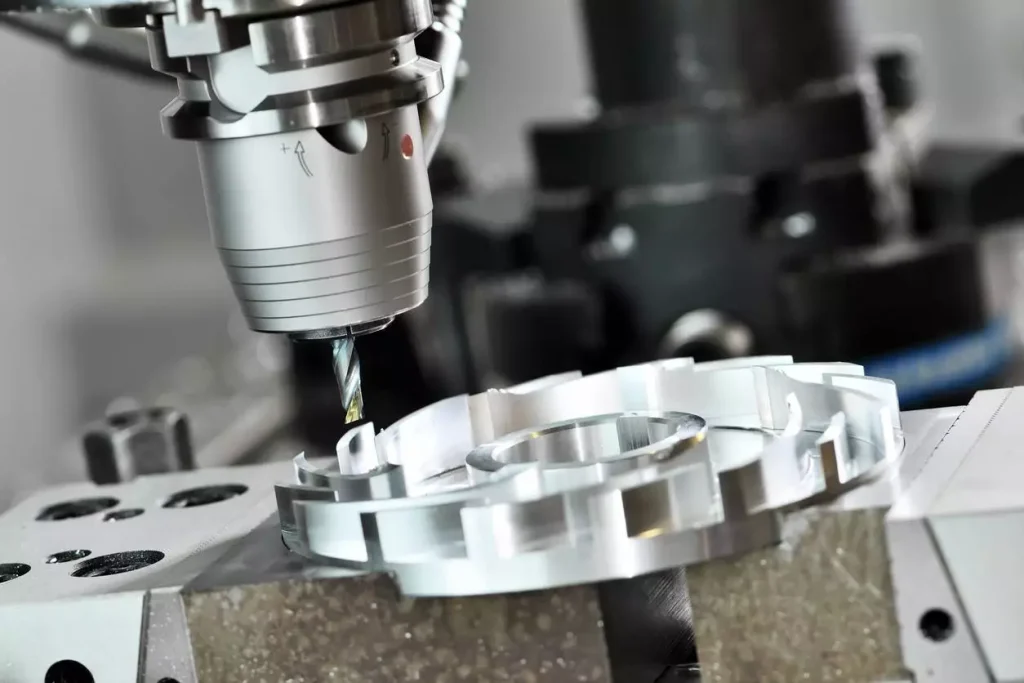
Bien que nous ayons privilégié l'optimisation pour l'usinage CNC 3 axes, il arrive un moment où s'y tenir pour des pièces complexes devient contre-productif. Savoir quand passer à une machine 4 ou 5 axes permet de réaliser d'importantes économies de temps et d'argent à long terme. Il s'agit de reconnaître les limites d'une approche 3 axes pour des géométries spécifiques et de comprendre où les capacités multi-axes apportent une réelle valeur ajoutée.
Signaux à géométrie complexe
J'ai constaté que certaines caractéristiques des pièces indiquent clairement qu'une approche à 3 axes sera très inefficace, voire impossible. Par exemple, si votre conception inclut :
- Caractéristiques à multiples facettes : Toute caractéristique nécessitant un usinage à partir de plusieurs côtés sans inverser la pièce.
- Découpes ou poches profondes et fermées : Des caractéristiques qu'une fraise standard ne peut pas atteindre verticalement.
- Surfaces complexes ou angles composés : Lorsque la trajectoire de l'outil doit se déplacer simultanément sur plusieurs axes pour maintenir une action de coupe correcte.
Ces géométries indiquent souvent que le recours à une solution 3 axes engendrera des réglages excessifs, des outillages spécifiques, des problèmes potentiels d'accumulation de tolérances et un risque d'erreur accru. Pour les conceptions complexes fréquemment rencontrées dans les industries de haute performance, l'usinage CNC des métaux devient indispensable.
Logique de comparaison des coûts
Pour déterminer s'il vaut mieux conserver une machine 3 axes ou passer à une machine multiaxes, je ne me base pas uniquement sur le coût horaire. Une machine multiaxes peut avoir un coût horaire plus élevé, mais le coût total du projet peut être nettement inférieur pour les pièces complexes. Voici pourquoi :
- Temps d'installation réduit : Une machine à 5 axes peut souvent réaliser une pièce en une ou deux configurations, réduisant considérablement les coûts de main-d'œuvre et de montage associés aux multiples configurations sur une machine à 3 axes.
- Précision : Moins de réglages signifient moins de risques d'erreurs d'alignement, ce qui conduit à une meilleure qualité des pièces et à moins de rejets.
- Temps de cycle plus rapides : Grâce à des trajectoires d'outil continues et à un meilleur accès à l'outil, les formes complexes peuvent être usinées beaucoup plus rapidement, même si la vitesse de coupe individuelle n'est pas plus élevée.
- Moins d'outillage sur mesure : Les machines multi-axes peuvent souvent maintenir les pièces dans des étaux plus simples, réduisant ainsi le besoin de dispositifs de fixation coûteux et sur mesure.
Au final, ce qui compte, c'est l'efficacité globale et le coût réel par pièce, et non pas seulement le temps d'usinage brut. Pour nombre de nos clients qui recherchent un usinage CNC performant , ce raisonnement basé sur les coûts guide souvent leurs décisions.
Liste de vérification pour la prise de décision avant la demande de prix
Avant de demander un devis, je vous recommande de consulter cette liste de vérification rapide pour déterminer si votre pièce est mieux adaptée à un usinage 3 axes ou multi-axes :
- Complexité de la pièce : Possède-t-il des fonctionnalités nécessitant un mouvement simultané sur plus de 3 axes ?
- Exigences de tolérance : Des tolérances très serrées sont-elles nécessaires sur plusieurs plans, ce qui pourrait entraîner des problèmes liés à de multiples configurations ?
- Volume de production: Pour les très faibles volumes ou les prototypes simples, l'usinage 3 axes peut encore être rentable. Pour les petites et moyennes séries de pièces complexes, l'usinage multiaxes est nettement supérieur.
- Budget et délai de livraison : Le projet peut-il absorber un coût initial de machine potentiellement plus élevé pour des délais de livraison plus courts et une qualité supérieure ?
- Finition de surface: Des surfaces extrêmement lisses et aux contours complexes sont-elles nécessaires ?
- Matière: Le matériau est-il difficile à usiner, nécessitant un positionnement précis des outils ?
Si vous constatez que plusieurs critères d'adéquation multi-axes sont remplis, c'est un signe fort que l'exploration des options à 4 ou 5 axes offrira le meilleur rapport qualité-prix et les meilleurs résultats pour votre projet.