Elegir entre un centro de mecanizado vertical (VMC) y un centro de mecanizado horizontal (HMC) no es simplemente una cuestión de comparar dos configuraciones de máquina.
Ambas máquinas pueden realizar fresado, taladrado, roscado, mandrinado y otras operaciones de mecanizado CNC. La diferencia se vuelve más significativa cuando la máquina debe trabajar con la geometría real de una pieza.
Una placa de montaje plana con orificios y cavidades puede ser fácil de mecanizar en un centro de mecanizado vertical (VMC) porque la mayoría de sus características son accesibles desde una sola dirección. Sin embargo, una carcasa de caja de engranajes, un cuerpo de válvula u otro componente con múltiples caras puede presentar un problema diferente. Sus características funcionales pueden estar distribuidas en varias caras, lo que hace que la sujeción de la pieza, el acceso a las herramientas, la evacuación de virutas y el número de configuraciones sean factores más importantes en el proceso de fabricación.
La cantidad de producción también influye en la decisión. Una configuración de máquina práctica para diez prototipos puede no ser la más eficiente cuando el mismo componente se produce cientos o miles de veces.
Por eso, la pregunta útil no es simplemente si un VMC o un HMC es más capaz. La pregunta más acertada es:
¿Qué configuración de máquina permite producir esta pieza en particular con un número práctico de preparaciones, un acceso fiable a las herramientas, condiciones de corte adecuadas y un coste razonable por pieza?
Esa distinción es importante al evaluar el mecanizado CNC para un nuevo componente, al seleccionar equipos para un taller mecánico o al decidir qué proceso de fabricación utilizar para la producción en serie.
¿Qué es un centro de mecanizado vertical?
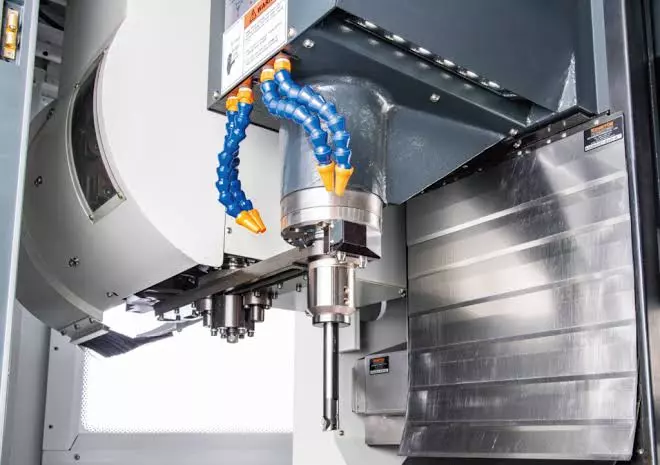
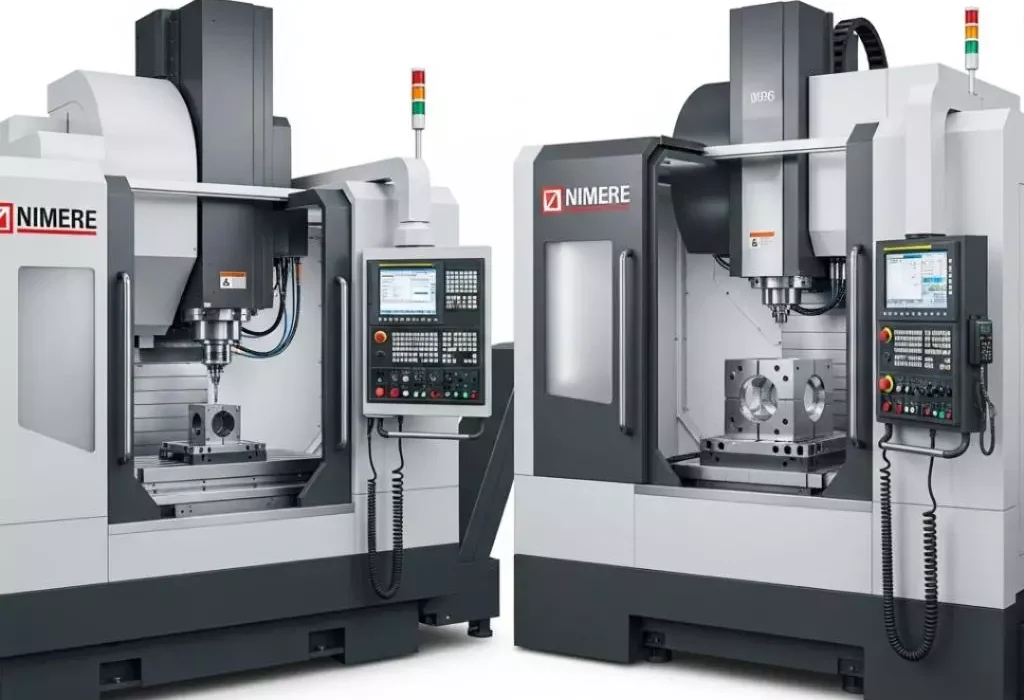
Un centro de mecanizado vertical tiene un husillo posicionado verticalmente, con la herramienta de corte acercándose a la pieza principalmente desde arriba. La pieza generalmente se fija a una mesa de trabajo horizontal, y la máquina controla el movimiento relativo entre la herramienta de corte y la pieza.
Una fresadora vertical estándar de 3 ejes permite el movimiento a lo largo de los ejes X, Y y Z. Dependiendo de la máquina, se puede añadir un eje rotatorio para el mecanizado indexado, mientras que las configuraciones más avanzadas permiten el movimiento simultáneo en varios ejes.
La disposición básica hace que una fresadora vertical sea especialmente práctica cuando las características de mecanizado importantes son accesibles desde la parte superior del componente.
Consideremos una placa de montaje de aluminio 6061-T6. Si el plano requiere una serie de orificios roscados y taladrados, cavidades, avellanados y un perfil exterior, muchas de estas operaciones pueden completarse manteniendo la pieza en una orientación principal. El proceso de mecanizado es relativamente directo, ya que el husillo puede aproximarse a las características requeridas sin necesidad de reposicionar repetidamente la pieza.
Este tipo de geometría es común en soportes, placas, componentes de fijación, piezas de herramientas y muchos componentes de prototipos.
El hecho de que un centro de mecanizado vertical (VMC) aborde la pieza desde arriba no significa que se limite al mecanizado de la superficie. Con equipos rotativos o ejes adicionales, un centro de mecanizado vertical puede acceder a las características alrededor de un componente. La clave está en si el equipo adicional reduce el tiempo de preparación lo suficiente como para que el proceso sea práctico para la pieza en cuestión.
Para prototipos y trabajos de bajo volumen, esta flexibilidad puede resultar útil, ya que la máquina puede pasar de un componente a otro sin depender de un sistema de fijación orientado a la producción para cada trabajo.
¿Qué es un centro de mecanizado horizontal?
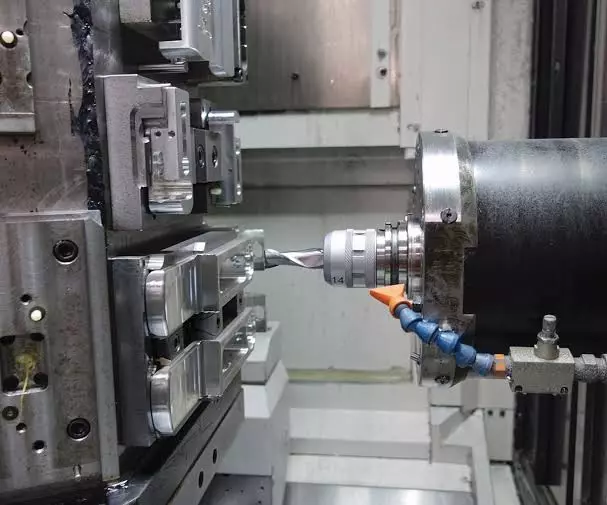
Un centro de mecanizado horizontal coloca el husillo horizontalmente con respecto a la pieza de trabajo. La pieza suele montarse sobre una paleta, y muchas configuraciones de HMC utilizan un eje giratorio para posicionar las diferentes caras hacia el husillo.
Esta disposición modifica la forma en que se puede fijar y mecanizar un componente.
Un ejemplo común es un dispositivo de sujeción tipo lápida. En lugar de fijar una sola pieza sobre una mesa plana, se pueden montar varias piezas alrededor de un dispositivo, o bien, se pueden hacer accesibles varias caras de un componente a la herramienta de corte.
La diferencia resulta especialmente útil cuando el componente contiene características importantes en múltiples caras.
Imagínese una carcasa de aluminio mecanizado con orificios para cojinetes en un lado, orificios de montaje en otro, puertos roscados en el frontal y cavidades internas. El reto del mecanizado no reside simplemente en producir cada elemento por separado. El fabricante también debe mantener la relación posicional entre dichos elementos al decidir cómo debe sujetarse y ubicarse la pieza.
Si cada cara requiere una configuración independiente, el operario debe retirar y recolocar el componente varias veces. Una máquina de mecanizado horizontal (HMC) con un sistema de fijación y posicionamiento rotatorio adecuado puede permitir realizar más de estas operaciones desde una misma posición de sujeción.
Ahí es donde la configuración horizontal puede tener un efecto práctico en la producción.
También es importante distinguir entre la capacidad de una máquina de mecanizado horizontal (HMC) y su justificación económica. Un componente puede ser físicamente apto para el mecanizado horizontal, pero resultar más económico en una máquina de mecanizado vertical (VMC) si se produce en pequeñas cantidades o si se puede completar con solo una o dos configuraciones sencillas.
La diferencia que importa: cómo la máquina aborda la pieza.
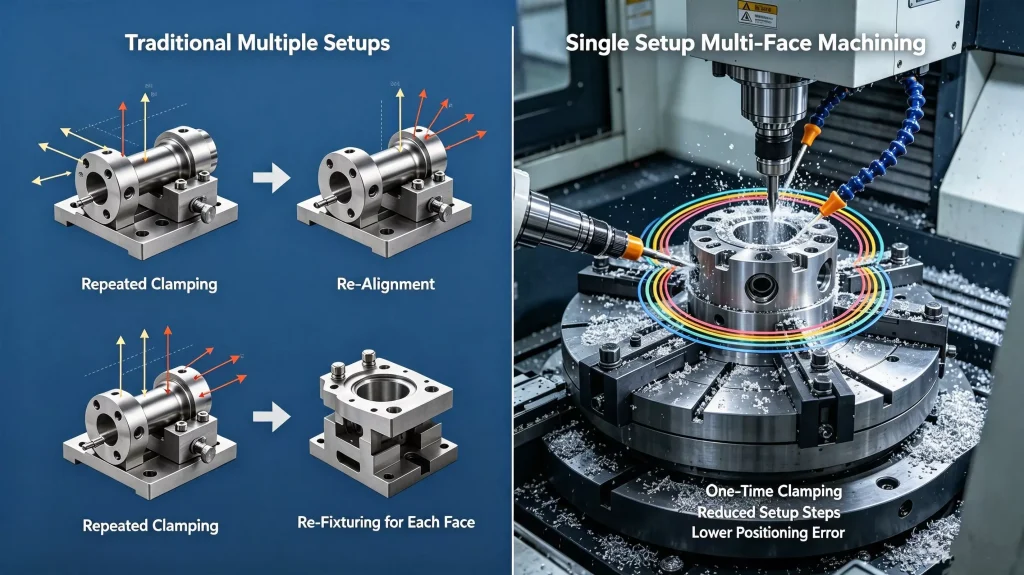
La distinción más obvia es la orientación del husillo.
Una fresadora vertical (VMC) se acerca a la pieza principalmente desde arriba. Una fresadora horizontal (HMC) se acerca desde un lateral.
En principio, esta diferencia puede tener poca repercusión. Si todas las funciones importantes son accesibles desde la parte superior, es posible que no haya muchas razones para introducir una configuración horizontal.
Sin embargo, a medida que la geometría se vuelve más tridimensional, la orientación del husillo comienza a afectar a toda la secuencia de mecanizado.
Supongamos que un componente tiene una gran superficie superior con varias cavidades, además de cuatro puertos laterales y dos orificios transversales. En una máquina de mecanizado vertical convencional, el fabricante podría necesitar girar la pieza o utilizar equipo rotatorio adicional para acceder a esas características.
Cada cambio de posición genera una nueva tarea de configuración.
La pieza debe ser reposicionada. Se debe establecer el sistema de coordenadas de trabajo. El dispositivo de sujeción debe mantener la pieza en la posición requerida. Se debe verificar el acceso de la herramienta. Si la relación entre las características de diferentes caras es importante, la estrategia de posicionamiento pasa a formar parte del problema de control dimensional.
Una máquina HMC puede reducir parte de este trabajo, ya que el husillo horizontal y el sistema de sujeción rotatorio permiten presentar la pieza a la herramienta desde varias direcciones.
Esto no significa que todas las piezas con múltiples caras deban trasladarse a un centro de mecanizado horizontal (HMC). Un centro de mecanizado vertical (VMC) de 4 o 5 ejes también puede proporcionar acceso a múltiples caras, y para algunas piezas este enfoque puede resultar más práctico.
Lo importante es que la orientación de la máquina afecta a la secuencia de fabricación , no solo a la apariencia de la máquina.
El número de preparaciones suele ser más importante que el número de operaciones de mecanizado.
Un error común al comparar procesos de mecanizado es contar las operaciones de mecanizado sin tener en cuenta cuántas veces hay que reposicionar la pieza.
Imagina un componente que requiere taladrado, roscado, fresado de cavidades y mandrinado. Puede que parezcan cuatro operaciones separadas, pero si se pueden realizar todas desde una sola plantilla, el proceso de fabricación puede seguir siendo relativamente sencillo.
Consideremos ahora un componente diferente que solo requiere perforación y mandrinado, pero cuyos agujeros están ubicados en cuatro caras diferentes.
La segunda parte puede implicar mucho más trabajo de preparación, aunque tenga menos operaciones de mecanizado específicas.
Por eso, el número de configuraciones merece atención al comparar los procesos VMC y HMC.
Cada vez que se retira y se vuelve a colocar un componente, se requiere trabajo adicional para determinar su ubicación. Según los requisitos de tolerancia, esto puede incluir sondeo, localización de bordes, alineación de fijaciones, verificación de puntos de referencia u otros procedimientos de localización.
El efecto se vuelve más importante cuando el dibujo contiene relaciones posicionales entre rasgos de diferentes rostros.
Por ejemplo, consideremos una carcasa con un orificio para cojinete en la cara frontal y un patrón de orificios de montaje en el lateral. La relación funcional entre estas características puede ser más importante que la tolerancia dimensional individual de cada una.
Si ambas partes pueden mecanizarse mientras el componente permanece en una fijación estable, el proceso de fabricación tiene menos posibilidades de errores asociados con el reposicionamiento.
Esta es una de las razones por las que las máquinas HMC se suelen considerar para la producción multifacética.
Sin embargo, sería inexacto afirmar que una máquina HMC produce automáticamente piezas más precisas. La precisión de la máquina, el comportamiento térmico, la rigidez de la fijación, el estado de la herramienta, el sondeo, la programación, los parámetros de corte y la inspección influyen en el resultado final.
La afirmación más precisa es que reducir el número de configuraciones puede simplificar el control de las relaciones entre las características cuando la geometría de la pieza permite realizar varias operaciones desde un único sistema de sujeción.
La evacuación de chips es otra diferencia práctica.
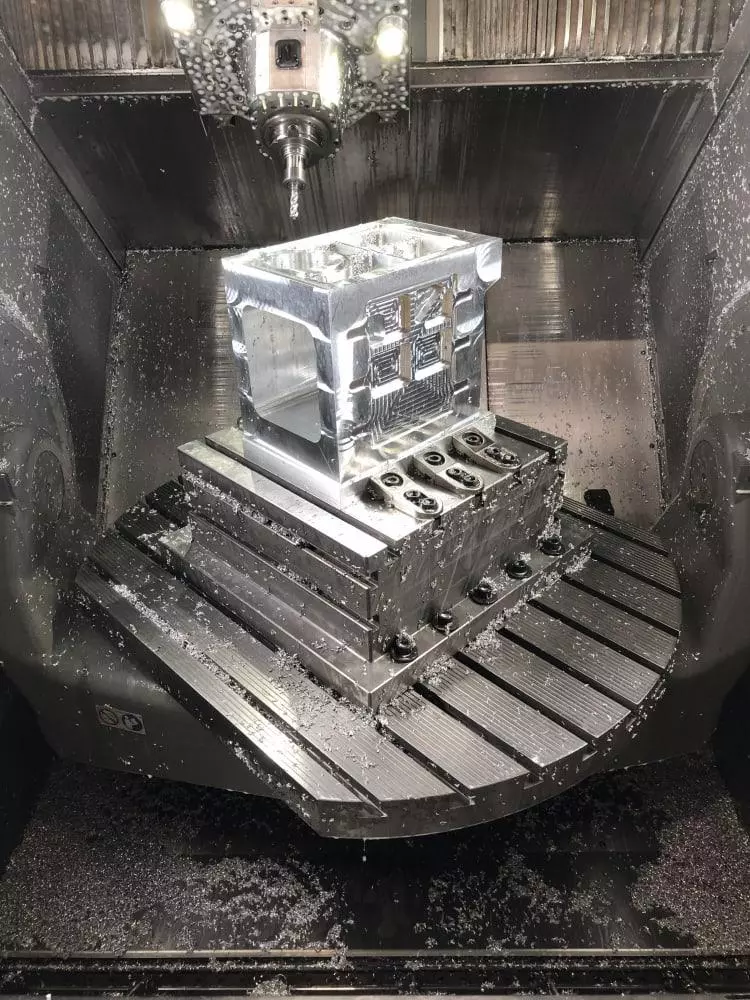
La evacuación de virutas es un aspecto que a menudo se pasa por alto al comparar centros de mecanizado verticales (VMC) y horizontales (HMC), pero puede afectar al proceso de mecanizado cuando se trabaja con cavidades profundas o se requiere una gran cantidad de material.
En una fresadora vertical, las virutas producidas dentro de una cavidad profunda pueden acumularse alrededor del área de corte. El refrigerante, el chorro de aire, la estrategia de trayectoria de la herramienta y la geometría de la fresa pueden ayudar a eliminar esas virutas, pero la cavidad en sí misma aún puede crear un entorno donde las virutas permanezcan cerca de la herramienta.
Esto es importante porque el reprocesamiento de las virutas puede aumentar la carga de corte y afectar el acabado superficial y el desgaste de la herramienta.
La orientación horizontal de un centro de mecanizado horizontal (HMC) permite que la gravedad facilite la evacuación de virutas en muchas zonas de mecanizado. Al extraer material de una cavidad profunda, las virutas pueden caer lejos de la zona de corte en lugar de quedarse directamente debajo del husillo.
El beneficio es más notable en ciertas operaciones de desbaste que en trabajos de acabado ligero.
Por ejemplo, al mecanizar una cavidad profunda en una carcasa de acero, la cantidad de material que se elimina puede ser considerable. Si se acumulan virutas en la cavidad, las condiciones de corte pueden volverse menos estables. Una estrategia de mecanizado horizontal puede facilitar la evacuación de las virutas mientras la herramienta de corte continúa eliminando material.
Esto no debe interpretarse como una regla general que indique que las máquinas HMC proporcionan una mejor evacuación de virutas en todas las operaciones. La selección de la herramienta, el suministro de refrigerante, los parámetros de corte, la geometría de la cavidad y el sistema de gestión de virutas de la máquina siguen teniendo una influencia significativa.
La distinción útil radica en que la orientación horizontal del husillo puede facilitar la evacuación de virutas en situaciones donde la geometría hace que la acumulación de virutas sea un problema.
Los sistemas de sujeción modifican la economía de las dos máquinas.
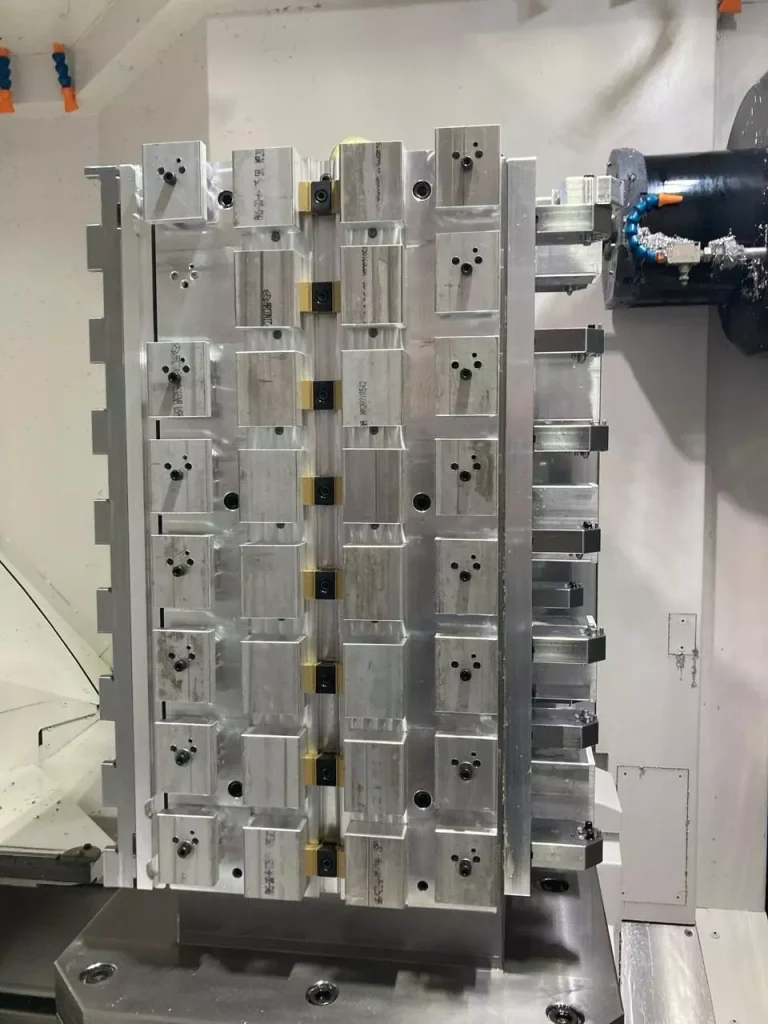
La diferencia entre VMC y HMC se hace aún más evidente cuando se tiene en cuenta la sujeción de las piezas.
Una máquina de mecanizado vertical (VMC) puede utilizar una mordaza, mordazas blandas, un dispositivo modular o un dispositivo específico montado directamente sobre la mesa. Esta configuración funciona bien para muchos componentes individuales y puede resultar práctica cuando la producción cambia con frecuencia.
Un centro de mecanizado horizontal (HMC) suele diseñarse en torno a paletas y fijaciones giratorias. Una plataforma giratoria puede proporcionar varias superficies de montaje, lo que permite cargar varias piezas al mismo tiempo.
Esto puede modificar la relación entre el tiempo de preparación y el tiempo de mecanizado.
Para un pedido de prototipo, el fabricante solo necesita producir una pequeña cantidad de componentes. Crear una plantilla compleja de varias piezas puede no ofrecer suficientes ventajas como para justificar la preparación adicional.
En el caso de la producción en serie, la situación puede ser diferente.
Supongamos que un componente requiere mecanizado en cuatro caras y que la misma pieza se produce repetidamente. Un dispositivo de sujeción específico permite cargar varias piezas y mecanizar varias caras mediante una secuencia programada.
El esfuerzo inicial dedicado al diseño y la configuración del dispositivo puede luego distribuirse entre una mayor cantidad de producción.
Por eso, las máquinas de mecanizado horizontal suelen asociarse con la producción repetitiva. La razón no es simplemente que la máquina sea "más avanzada". El sistema de sujeción de piezas puede cambiar la organización de todo el proceso de producción.
VMC y HMC son mejores en diferentes condiciones de la pieza.
La elección se simplifica cuando el componente se evalúa desde la geometría hacia el exterior.
Una fresadora vertical (VMC) suele ser un punto de partida práctico para una pieza cuyas características importantes se concentran en una sola cara y que puede completarse con relativamente pocos ajustes.
Una máquina horizontal resulta más interesante cuando la pieza tiene varias caras funcionales, cavidades profundas o una secuencia de producción en la que la reducción del tiempo de preparación tiene un efecto notable.
El mismo material se puede mecanizar en cualquiera de los dos tipos de máquina.
La misma industria puede utilizar cualquiera de los dos tipos.
Los sectores aeroespacial, automotriz, de equipos industriales, dispositivos médicos y equipos energéticos contienen piezas que pueden producirse en diferentes configuraciones de máquinas.
Por lo tanto, la decisión sobre la máquina debe comenzar con el componente, en lugar de con la etiqueta de la industria.
El dibujo proporciona más información sobre la estrategia de mecanizado necesaria que el propio nombre de la industria.
El volumen de producción influye en la decisión entre VMC y HMC.
La geometría de la pieza suele ser lo primero que se evalúa, pero la cantidad de producción puede influir en si una estrategia de mecanizado en particular resulta económicamente viable.
Esto se debe a que el valor de la reducción de la configuración depende de cuántas veces se repita el proceso.
Para un componente prototipo, una diferencia de unos minutos entre dos configuraciones puede no tener mucha influencia en el costo total del proyecto. Sin embargo, esa misma diferencia se vuelve mucho más significativa cuando el componente se produce repetidamente y el trabajo de configuración se realiza una y otra vez.
Aquí es donde la distinción entre VMC y HMC deja de tener que ver con la capacidad de la máquina y se centra más en la economía de la producción.
VMC para prototipos y trabajos de bajo volumen.
Imaginemos un cliente que está desarrollando una nueva carcasa de aluminio y solicita 10 o 20 unidades para realizar pruebas.
El componente puede tener varias caras mecanizadas, pero el diseño aún está en evaluación. Las dimensiones pueden variar después del primer lote, y el siguiente pedido podría requerir una revisión diferente.
En esta situación, la flexibilidad de fabricación puede ser más valiosa que construir un sistema de producción en torno a un accesorio específico.
Una fresadora vertical (VMC) suele poder realizar este tipo de trabajo con una sujeción relativamente sencilla. Si la pieza requiere una segunda orientación, el operario puede cambiar la configuración y continuar el mecanizado.
Puede que el proceso no esté optimizado para miles de piezas idénticas, pero eso puede no importar cuando solo se requiere un número reducido de componentes.
Existe otra consideración: la inversión en instalaciones fijas.
Un dispositivo de sujeción específico, diseñado para sostener varias piezas simultáneamente, puede reducir el tiempo de ciclo, pero el costo de su desarrollo debe recuperarse mediante la producción. Si el cliente solo necesita una pequeña cantidad, el costo del dispositivo puede representar una parte relativamente grande del costo de fabricación por pieza.
Por este motivo, la producción basada en VMC puede seguir siendo práctica para prototipos, muestras, componentes de repuesto y series de producción más pequeñas, incluso cuando la geometría no se limita a una sola cara.
Obtenga más información sobre el mecanizado CNC de producción: cómo elegir entre estrategias de bajo y alto volumen.
Cuando la repetición comienza a cambiar el cálculo
Ahora imaginemos que el mismo componente se produce repetidamente.
Supongamos que una estrategia de mecanizado requiere cuatro configuraciones distintas en una máquina de mecanizado vertical (VMC). Cada configuración requiere que la pieza se cargue, se posicione, se sondee y se verifique antes de que continúe el mecanizado.
El tiempo necesario para cada configuración puede parecer pequeño al observar un solo componente.
Sin embargo, en una producción a gran escala, ese tiempo se repite muchas veces.
Una máquina HMC con un dispositivo de sujeción adecuado puede permitir combinar varias de estas operaciones en un menor número de etapas de sujeción. Los dispositivos de cambio de palets y de sujeción también pueden modificar el movimiento de las piezas a lo largo del proceso de producción.
Lo importante es que una máquina de mecanizado horizontal no reduce automáticamente el coste simplemente porque utilice un husillo horizontal.
La ventaja se manifiesta cuando su configuración elimina gran parte del trabajo de preparación, mejora la utilización de la máquina o respalda una organización de producción que tiene sentido para la cantidad que se produce.
Por eso no existe una cantidad de producción universal a partir de la cual un fabricante deba pasar de VMC a HMC.
El cálculo depende de la pieza.
Un componente que requiere una sola configuración de VMC puede seguir siendo económico en una VMC incluso con volúmenes de producción relativamente altos. Otro componente que requiere varias orientaciones puede justificar el uso de HMC en cantidades mucho menores si el ahorro en la configuración es sustancial.
Por qué el precio de la máquina no es lo mismo que el costo de la pieza.
Al comparar las máquinas VMC y HMC, resulta tentador centrarse en el precio de compra de la máquina.
Eso es importante cuando un taller decide qué equipo comprar, pero no lo explica todo en un trabajo de producción.
Para un componente manufacturado, la pregunta relevante se acerca más a:
¿Cuánto esfuerzo de fabricación se requiere para producir una pieza aceptable?
Un modelo de costes simplificado puede incluir el tiempo de mecanizado, el tiempo de preparación, la participación del operario, el consumo de herramientas, la sujeción de la pieza, la inspección y otros costes del proceso.
Consideremos dos procesos hipotéticos.
El primero utiliza una máquina de mecanizado vertical (VMC) con un dispositivo de fijación relativamente sencillo. La máquina en sí puede tener un menor coste de capital, pero el componente requiere varias configuraciones.
El segundo sistema utiliza una máquina de mecanizado horizontal (HMC) con un sistema de paletas y fijaciones más costoso. La máquina y el sistema de sujeción pueden requerir una mayor inversión inicial, pero se pueden realizar varias operaciones desde una sola fijación.
Para un uso a corto plazo, el primer proceso puede tener más sentido porque la inversión adicional en HMC tiene menos componentes entre los que repartirse.
Para una producción repetitiva a largo plazo, el segundo proceso puede resultar más atractivo porque la inversión en utillaje y maquinaria se distribuye entre muchas piezas, mientras que la reducción del tiempo de preparación y manipulación se repite a lo largo de toda la producción.
Por lo tanto, la comparación debe realizarse a nivel de proceso , no simplemente a nivel de máquina.
Cómo la elección de VMC y HMC puede afectar el costo del mecanizado
El coste del mecanizado está influenciado por más factores que el tiempo de funcionamiento del husillo.
Imagina dos componentes que requieren una hora de tiempo de corte efectivo cada uno.
La primera pieza permanece en la máquina durante toda la hora y solo requiere un breve procedimiento de carga y posicionamiento.
La segunda parte requiere varias orientaciones de mecanizado, con carga, sondeo, alineación e inspección adicionales entre operaciones.
Aunque el tiempo de corte sea el mismo, el tiempo total de fabricación no lo es.
Esta es una de las razones por las que la reducción del tiempo de preparación puede tener un efecto significativo en el coste de producción.
Para componentes con múltiples caras, una máquina HMC puede reducir la manipulación necesaria entre operaciones. Una máquina VMC equipada con equipo rotatorio puede lograr un resultado similar para algunas geometrías.
Por lo tanto, la cuestión importante no es si la máquina tiene una tarifa por hora más alta o más baja.
La clave está en si la configuración de la máquina produce la pieza con la suficiente eficiencia como para que el coste total siga siendo competitivo.
El costo de los accesorios debe considerarse como parte del proceso.
El diseño de los accesorios es especialmente importante al comparar la producción de bajo volumen con la producción repetitiva.
Para un prototipo, un simple sistema de sujeción puede ser suficiente. Un componente de producción en serie podría beneficiarse de mordazas flexibles, fijaciones específicas, una placa de sujeción o varias estaciones de sujeción.
Cuanto más especializado sea el dispositivo, mayor importancia adquirirá la cantidad de producción.
Supongamos que diseñar y fabricar un dispositivo específico cuesta varios cientos de dólares.
Si solo se producen cinco piezas, el coste del utillaje se divide entre los cinco componentes.
Si se utiliza la misma pieza de fijación para 1,000 componentes, su contribución al coste de cada pieza individual es mucho menor.
Esto no significa que la producción de alto volumen deba utilizar siempre un accesorio HMC específico. Significa que la cantidad de producción modifica la rentabilidad de la inversión en accesorios.
La máquina y el sistema de sujeción de la pieza deben considerarse conjuntamente.
¿HMC significa mayor precisión?
La suposición de que un HMC es automáticamente más preciso que un VMC es demasiado simplista.
Ambos tipos de máquinas pueden producir componentes de precisión cuando la máquina, las herramientas, la sujeción de la pieza, la programación, las condiciones de corte y el proceso de inspección se controlan adecuadamente.
La orientación del husillo no constituye, por sí sola, una especificación de precisión.
Una pregunta más pertinente es si la configuración de la máquina facilita el mantenimiento de las relaciones dimensionales requeridas por el dibujo.
Consideremos un componente con dos orificios de precisión ubicados en caras diferentes.
Si la pieza se retira del soporte entre esas operaciones, en la segunda configuración hay que volver a establecer la posición de la pieza.
El resultado depende de la precisión con la que se pueda ubicar la pieza de trabajo y de cómo el proceso de mecanizado compense cualquier variación.
Si ambos orificios pueden mecanizarse mientras el componente permanece en una misma sujeción estable, la relación entre ellos puede controlarse sin necesidad de transferir la pieza a otro dispositivo de fijación.
Esta es un área donde un HMC puede proporcionar una ventaja en el proceso.
Pero el mismo principio se puede lograr con un centro de mecanizado vertical (VMC) utilizando un mecanizado rotativo o multieje adecuado.
Por lo tanto, la precisión proviene del sistema de fabricación completo, y no de la palabra "horizontal" o "vertical" en las especificaciones de la máquina.
Reducción de la configuración y relaciones geométricas
La ventaja de reducir los tiempos de preparación se hace más evidente al observar las relaciones geométricas.
Supongamos que una carcasa mecanizada tiene un orificio para cojinete en la cara frontal y un patrón de orificios de montaje en el lateral.
El dibujo puede especificar la posición de los orificios de montaje con respecto al eje central del cojinete.
El reto no consiste simplemente en lograr la tolerancia de cada característica individual.
El fabricante también debe controlar su relación.
Si el orificio frontal y los orificios laterales se mecanizan en configuraciones separadas, la pieza de trabajo debe reposicionarse con precisión entre operaciones.
Si la estrategia de mecanizado permite producir ambas características manteniendo una referencia común, el proceso puede ser más fácil de controlar.
Esta es una de las razones por las que los HMC pueden ser útiles para carcasas y otros componentes multifacéticos.
Una vez más, esto no hace que el HMC sea inherentemente más preciso.
Modifica la forma en que se puede posicionar el componente con respecto al husillo.
¿Puede una VMC con un cuarto eje reemplazar a una HMC?
Esta comparación resulta más útil que simplemente preguntar qué máquina tiene más ejes.
Una fresadora vertical de 4 ejes puede girar la pieza de trabajo alrededor de un eje adicional, lo que permite presentar diferentes caras a la herramienta de corte.
Para ciertos componentes, esto puede reducir considerablemente el número de configuraciones manuales.
Imagina un colector cilíndrico con orificios radiales alrededor de su circunferencia.
En lugar de retirar y girar manualmente el componente para cada grupo de agujeros, una configuración de cuarto eje puede indexar la pieza a la posición angular requerida.
Para este tipo de geometría, la combinación de un centro de mecanizado vertical (VMC) y un eje rotatorio puede resultar muy práctica.
La situación es diferente cuando la pieza es una carcasa grande con forma de caja, que requiere mecanizado en varios lados y se trata de una producción a gran escala.
Una máquina HMC puede proporcionar un entorno de producción más adecuado porque la orientación del husillo, la paleta, el eje giratorio y la disposición de los accesorios están diseñados en torno al mecanizado de múltiples caras.
Por lo tanto, la distinción no es simplemente:
Centro de mecanizado vertical de 4 ejes frente a centro de mecanizado horizontal de 4 ejes.
Se trata de cómo la máquina manipula la pieza de trabajo.
Un eje giratorio en una máquina de mecanizado vertical (VMC) puede proporcionar capacidad de posicionamiento adicional, pero la máquina sigue conservando un husillo vertical y su correspondiente sistema de sujeción de piezas.
Un HMC está diseñado en torno al acceso horizontal y, a menudo, puede utilizar lápidas y sistemas de palés para organizar la producción en múltiples frentes.
Cuando una VMC de 4º eje puede ser una alternativa práctica
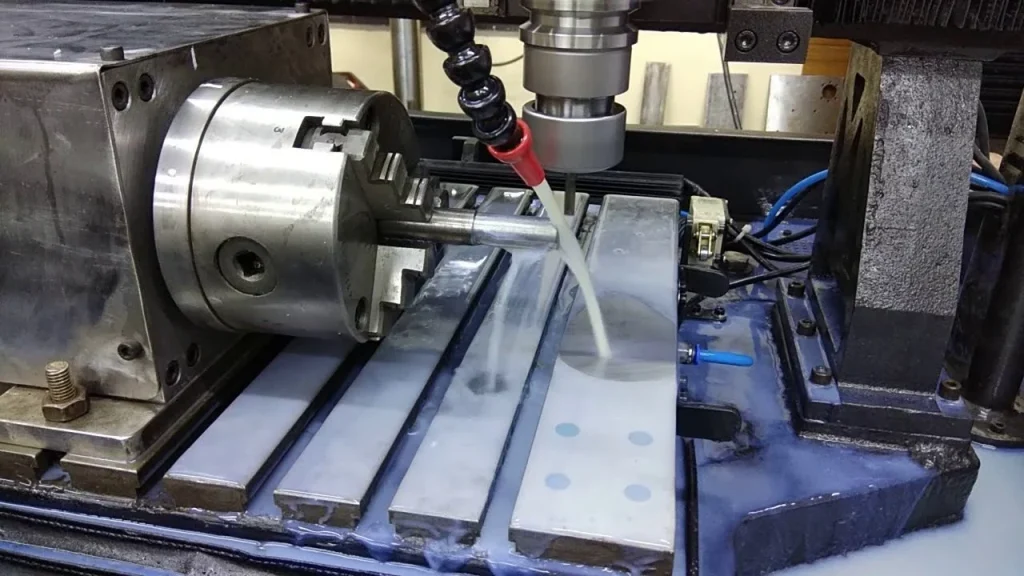
Una fresadora vertical de 4 ejes puede ser una opción sensata cuando la pieza tiene características indexadas en lugar de requerir un mecanizado simultáneo extenso de múltiples caras.
Algunos ejemplos son los componentes con agujeros distribuidos alrededor de un cuerpo cilíndrico, las características angulares repetidas o el mecanizado lateral que se puede completar después de girar la pieza de trabajo a posiciones definidas.
También puede resultar atractivo cuando el volumen de producción no justifica el uso de accesorios HMC específicos.
Por ejemplo, la producción de 30 componentes de aluminio personalizados puede no justificar una configuración de producción HMC específica si una VMC con equipo rotativo puede completar las piezas con un número manejable de configuraciones.
El cálculo cambia cuando el mismo componente se produce de forma continua y el tiempo de preparación representa una parte mayor del coste total.
¿Qué hay del mecanizado de 5 ejes?
La comparación se vuelve más compleja cuando se introduce el mecanizado de 5 ejes.
Un centro de mecanizado de 5 ejes puede orientar la herramienta de corte y la pieza de trabajo de forma que se reduzca la necesidad de configuraciones separadas.
Para componentes aeroespaciales complejos, impulsores, moldes, componentes médicos y otras piezas con superficies compuestas, la cuestión ya no se reduce simplemente a VMC versus HMC.
Un proceso de 5 ejes permite acceder a múltiples superficies manteniendo el componente en una configuración principal.
Sin embargo, la capacidad de 5 ejes no hace automáticamente que una máquina sea más económica.
Los requisitos de programación pueden ser más exigentes, la estrategia de herramientas cobra mayor importancia y la configuración de la máquina debe coincidir con la geometría.
Para algunas piezas, una máquina de mecanizado vertical de 3 ejes sigue siendo la solución más sencilla.
Para otra pieza, podría ser apropiado un centro de mecanizado vertical (VMC) de 4 ejes.
Para la fabricación de carcasas multifacéticas de gran volumen, una máquina de mecanizado horizontal (HMC) puede proporcionar un proceso de producción más eficiente.
Para un componente complejo de forma libre, el mecanizado de 5 ejes puede ser más adecuado.
La pieza determina el proceso.
Ejemplo práctico 1: Una placa de aluminio de precisión
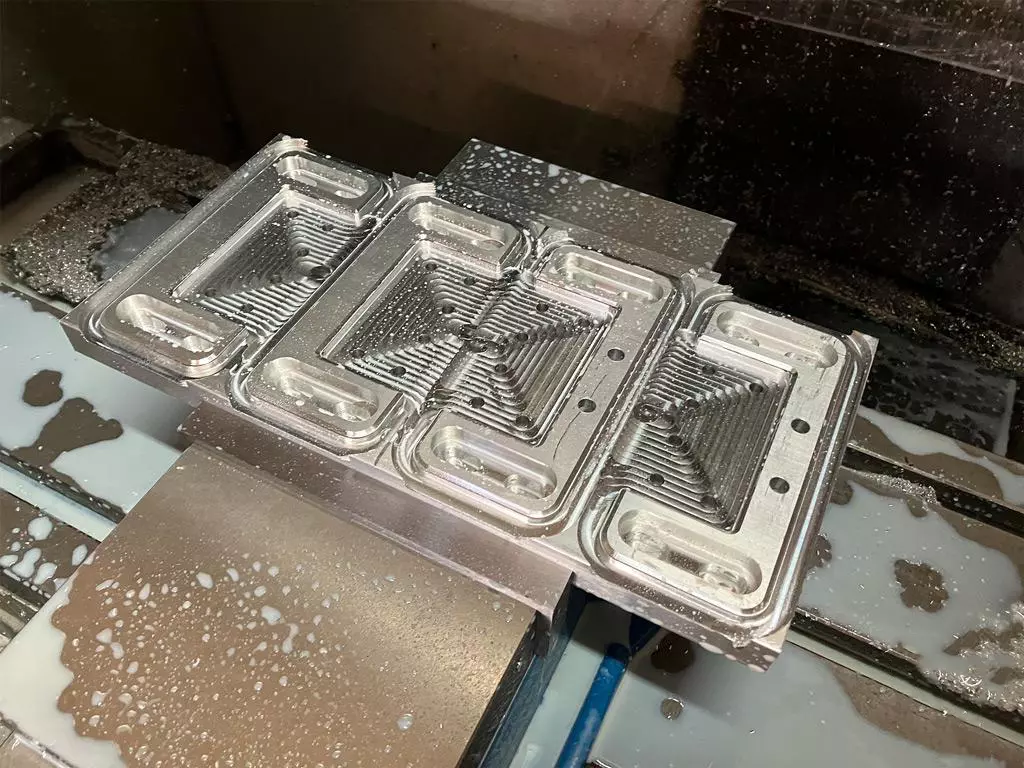
Consideremos una placa de aluminio 6061-T6 de aproximadamente 300 mm de longitud con varios agujeros perforados, agujeros roscados, cavidades y un perímetro mecanizado.
La mayoría de las características se encuentran en la superficie superior.
El proceso de mecanizado puede incluir fresado basto, acabado, taladrado, roscado y contorneado mientras la placa permanece en una fijación principal.
Introducir una estrategia de producción horizontal no aporta grandes beneficios si la pieza no requiere un acceso lateral extenso.
Una máquina VMC proporciona acceso directo a la mayoría de las características mediante herramientas, y un dispositivo de fijación relativamente sencillo puede ser suficiente.
En este caso, el factor importante no es el material ni la industria, sino la relación entre la geometría de la pieza y la orientación del husillo.
Ejemplo práctico 2: Una carcasa de aluminio multifacética
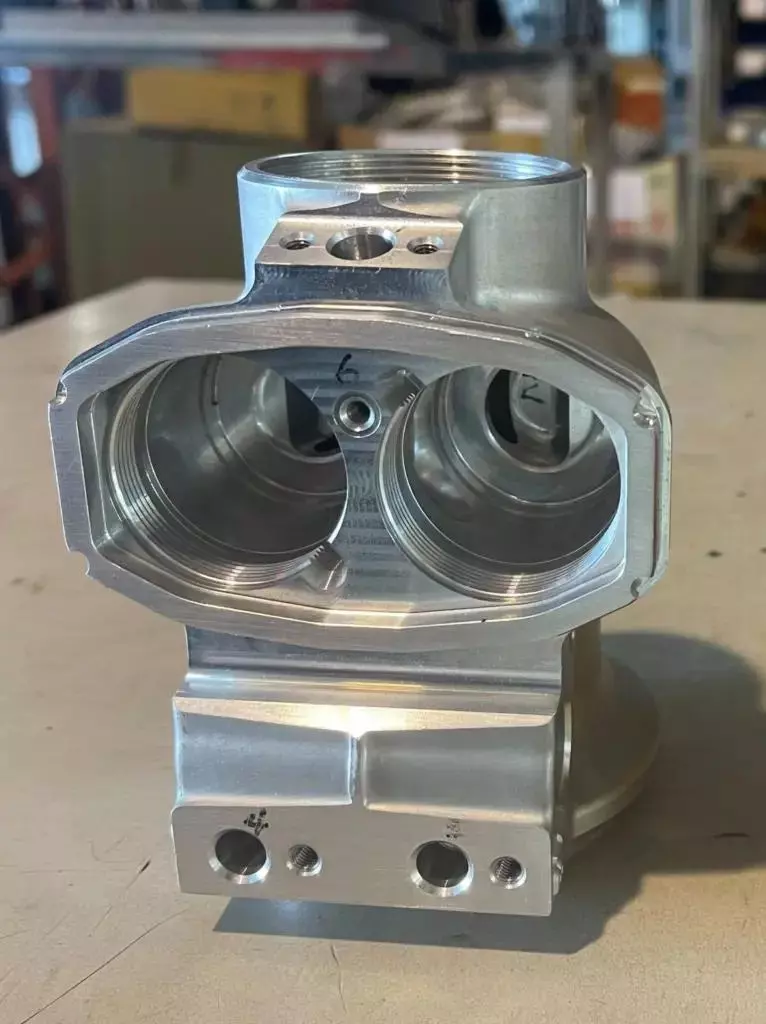
Consideremos ahora una carcasa de aluminio mecanizado.
La parte frontal contiene un orificio para el cojinete.
El lateral contiene puertos roscados.
La parte trasera contiene orificios de montaje.
La parte superior tiene una superficie de sellado mecanizada.
El interior contiene bolsillos que requieren un desbaste y un acabado.
Una máquina VMC puede mecanizar este componente, pero un proceso convencional puede requerir varias orientaciones.
El fabricante debe desmontar y recolocar la carcasa manteniendo la relación entre el orificio del rodamiento, los elementos de montaje, los puertos y las superficies de sellado.
Una máquina HMC con un accesorio adecuado puede permitir realizar más de estas operaciones desde el mismo sistema de sujeción de la pieza.
La ventaja no reside simplemente en que la HMC pueda “llegar a más sectores”.
La ventaja más importante es que el proceso de mecanizado se puede organizar en torno a un menor número de configuraciones importantes.
Si esta carcasa se fabrica repetidamente, esa diferencia puede tener un efecto notable en la eficiencia de la producción.
Ejemplo práctico 3: Un prototipo de soporte de acero inoxidable
Consideremos ahora un soporte de acero inoxidable que se requiere en una cantidad de 10 unidades.
El soporte incluye un perfil mecanizado, varios orificios de montaje y dos elementos laterales.
El cliente espera evaluar las primeras piezas y puede modificar el diseño.
En esta situación, la estrategia de mecanizado debe seguir siendo flexible.
Una máquina VMC puede alojar la pieza mediante una fijación sencilla y, si es necesario, una segunda configuración para las características laterales.
Es posible que la construcción de un accesorio HMC más elaborado no proporcione suficientes beneficios para una cantidad tan pequeña.
El hecho de que el material sea acero inoxidable no determina por sí solo la elección de la máquina.
La cantidad, la geometría, los requisitos de configuración y los cambios de diseño previstos son más relevantes.
Ejemplo práctico 4: Un componente industrial repetitivo
Consideremos un componente industrial de acero producido en lotes de varios cientos de unidades.
El componente contiene múltiples caras perforadas y roscadas, dos orificios de precisión y una cavidad interna profunda.
En una máquina de mecanizado vertical (VMC), el componente puede requerir varias orientaciones.
Si se repite la misma secuencia de configuración en cientos de piezas, el tiempo acumulado de manipulación y alineación puede convertirse en una parte significativa del proceso de producción.
Un centro de mecanizado horizontal (HMC, por sus siglas en inglés) con una paleta y un dispositivo de sujeción específico puede permitir al fabricante organizar varias operaciones en torno a un sistema común de sujeción de piezas.
De este modo, la máquina puede dedicar una mayor parte del ciclo de producción a realizar operaciones de corte en lugar de esperar a que se realicen repetidos reposicionamientos manuales.
Este es el tipo de situación en la que la rentabilidad de una HMC puede resultar más atractiva.
La clave no reside simplemente en que la cantidad sea “alta”.
La combinación de geometría, producción repetida, número de preparaciones y estrategia de fijación crea una oportunidad para reducir el tiempo improductivo.
¿Por qué muchos talleres mecánicos utilizan tanto centros de mecanizado verticales como horizontales?
En ocasiones, la comparación entre VMC y HMC se presenta como si un taller de mecanizado tuviera que elegir entre una u otra.
En la fabricación real, muchos talleres utilizan ambos tipos de máquinas porque las dos configuraciones resuelven diferentes problemas de producción.
Una fresadora vertical (VMC) puede ser útil cuando la flexibilidad y el acceso sencillo son importantes. Un taller puede usarla para prototipos, soportes, placas, fijaciones, series de producción pequeñas o componentes que se pueden completar de manera eficiente desde una o dos posiciones.
Un centro de mecanizado horizontal (HMC) puede resultar útil cuando el proceso de producción se beneficia del acceso horizontal, la sujeción de piezas paletizadas, los dispositivos de fijación de varias piezas o un menor número de configuraciones importantes.
Por lo tanto, un mismo taller puede mecanizar el soporte de un cliente en una máquina VMC y la carcasa de otro cliente en una máquina HMC, incluso cuando ambos componentes estén hechos del mismo material.
La asignación de máquinas también puede cambiar con el tiempo.
Una pieza puede comenzar como prototipo y producirse en una máquina de mecanizado vertical (VMC) porque solo se requiere una pequeña cantidad. Si el diseño se convierte en un artículo de producción regular, el fabricante puede revisar el proceso posteriormente y determinar si una máquina, un accesorio o una estrategia de automatización diferentes reducirían el costo por pieza.
Esto forma parte del desarrollo normal del proceso de fabricación.
La máquina utilizada para la primera tanda de producción no tiene por qué ser la misma que se utilice para la producción a largo plazo.
VMC vs HMC: Observe la pieza antes de observar la máquina.
Si estás intentando decidir entre un centro de mecanizado vertical y uno horizontal, empezar por las especificaciones de la máquina puede llevarte a plantearte la pregunta equivocada.
Empieza por la parte.
Observa el dibujo e identifica dónde hay que retirar el material, dónde se encuentran las dimensiones críticas y cómo se relacionan entre sí las diferentes características.
Una placa con la mayoría de sus características en una sola cara puede requerir muy poca complejidad en la sujeción de la pieza.
Una carcasa con elementos distribuidos en varios lados presenta un problema de fabricación diferente.
Luego, considere cuántas veces necesita cambiar de orientación la pieza de trabajo.
Esto suele ser más informativo que simplemente contar el número de operaciones de mecanizado.
Por ejemplo, una pieza podría requerir veinte operaciones de taladrado, fresado y roscado, pero aun así completarse en una sola configuración.
Otra parte podría requerir solo seis operaciones, pero necesitar cuatro orientaciones diferentes.
La segunda parte puede generar más trabajo de configuración, aunque tenga menos operaciones.
Después de eso, hay que tener en cuenta la cantidad de producción.
Una configuración adecuada para diez piezas puede no ser la más eficiente para 5,000. Del mismo modo, un dispositivo de producción altamente optimizado puede no estar justificado para un pedido pequeño de prototipos.
La selección de la máquina debe ajustarse a estos requisitos de fabricación, en lugar de decidirse de antemano e intentar adaptar la pieza al proceso disponible.
Una forma práctica de comparar VMC y HMC
Para un componente nuevo, la comparación puede abordarse mediante una secuencia sencilla.
Primero, determine cuántas caras contienen características de mecanizado.
Si casi todo es accesible desde una cara principal, una VMC puede ofrecer una solución sencilla.
Si las características funcionales importantes se distribuyen en varias caras, entonces merece la pena evaluar un HMC o un VMC multieje.
A continuación, determine cuántas configuraciones son necesarias.
No cuente únicamente las operaciones de mecanizado. Cuente cuántas veces hay que retirar, girar, reubicar o volver a colocar la pieza.
Luego, observe la relación entre esas características.
Si un orificio frontal necesita mantener una estrecha relación posicional con un patrón de orificios laterales, la estrategia de posicionamiento cobra importancia.
Si las funciones son independientes, las configuraciones adicionales pueden no ser un problema.
La siguiente pregunta es la cantidad de producción.
Para una pequeña serie de prototipos, una configuración flexible puede ser más apropiada.
Para la producción repetitiva, la reducción del tiempo de preparación, los dispositivos específicos, la paletización y la automatización pueden resultar más valiosos.
Finalmente, compare el costo esperado del proceso completo.
Esto implica tener en cuenta el tiempo de mecanizado, el tiempo de preparación, la mano de obra, las herramientas, los dispositivos de fijación, la inspección y la cantidad que se produce.
Solo después de haber considerado estos factores, la elección entre VMC o HMC cobra sentido.
VMC vs HMC: Comparación rápida
| Factor | Centro de mecanizado vertical | Centro de mecanizado horizontal |
|---|---|---|
| Orientación del husillo | Vertical | Horizontal |
| Sujeción de piezas típica | Mesa, tornillo de banco, accesorio específico, accesorio giratorio | Palet, lápida, accesorio giratorio |
| Acceso a las superficies superiores | Conveniente | Depende de la orientación del accesorio. |
| Mecanizado multicara | Puede requerir equipos rotativos o configuraciones adicionales. | A menudo resulta muy adecuado para trabajos multifacéticos. |
| Evacuación de chips de bolsillo profundo | Depende de la geometría y la estrategia de gestión de chips. | La orientación horizontal puede facilitar la evacuación de las virutas. |
| Flexibilidad del prototipo | A menudo práctico | Puede ser práctico, dependiendo de la máquina y la configuración. |
| Producción repetitiva | Adecuado para muchas piezas | A menudo resulta atractivo para la producción repetitiva multifacética. |
| Producción paletizada | Disponible en algunas configuraciones | Enfoque de producción común |
| Reducción de configuración | Depende de la pieza y de la capacidad de rotación. | Puede ser una gran ventaja para piezas multifacéticas. |
| Mejor elección | Depende de la geometría y del proceso. | Depende de la geometría y del proceso. |
La tabla proporciona un punto de partida, no una clasificación universal.
Una máquina VMC con eje rotatorio puede solaparse con algunas aplicaciones de HMC, mientras que una HMC de gama alta puede configurarse de forma muy diferente a una máquina horizontal básica.
Las especificaciones de las máquinas también varían entre fabricantes, por lo que las capacidades reales deben evaluarse a partir de la configuración de la máquina y no solo del nombre de la categoría.
¿Qué debe tener en cuenta al elegir un proveedor de mecanizado CNC?
Si subcontrata el mecanizado en lugar de comprar una máquina, es posible que no tenga que decidir usted mismo si su componente debe producirse en una VMC o HMC.
El proveedor debería poder revisar la pieza y determinar el proceso de mecanizado adecuado.
Esto resulta especialmente útil cuando el componente tiene múltiples caras de mecanizado o relaciones de posición muy ajustadas.
Por ejemplo, es posible que sepa que su carcasa de aluminio necesita un orificio para el cojinete, varios puertos roscados y orificios de montaje.
No es necesario que especifique:
“Por favor, fabriquen esto en una máquina HMC.”
La información más útil es el dibujo, el modelo 3D, el material, la cantidad, los requisitos de tolerancia, el acabado superficial y cualquier dimensión funcional crítica.
El proveedor de mecanizado puede entonces evaluar cómo debe sujetarse la pieza y qué configuración de máquina es la adecuada.
Un proveedor puede optar por una máquina HMC porque la pieza se puede completar con menos configuraciones.
Otro proveedor podría utilizar una máquina de mecanizado vertical de 5 ejes porque la geometría se puede procesar de manera eficiente en una configuración principal.
Para un componente de menor volumen, una máquina de mecanizado vertical de 3 ejes con una configuración adicional puede incluso ser la opción más económica.
El tipo de máquina debe respaldar la estrategia de fabricación, en lugar de convertirse en una especificación que limite al proveedor antes de que se haya evaluado la pieza.
¿Qué información ayuda a un proveedor de mecanizado a tomar esta decisión?
Un archivo CAD 3D muestra la geometría general, pero no necesariamente comunica todos los requisitos de fabricación.
El dibujo en 2D es importante para comprender las tolerancias, los puntos de referencia, las roscas, el acabado superficial y otras características controladas.
El material también afecta al proceso.
El mecanizado de aluminio 6061, aluminio 7075, acero inoxidable 316, acero inoxidable 17-4 PH, titanio y acero para herramientas endurecido puede implicar condiciones de corte y estrategias de utillaje muy diferentes.
La cantidad importa porque el proceso más adecuado para cinco prototipos puede diferir del proceso utilizado para varios miles de piezas de producción.
Las dimensiones críticas también importan.
Si dos elementos tienen una relación posicional controlada, el proveedor debe comprender esa relación al planificar la secuencia de sujeción y mecanizado.
Por este motivo, un paquete de solicitud de cotización útil suele incluir el modelo CAD, el dibujo, el material, la cantidad, el acabado requerido, las tolerancias y cualquier requisito de inspección específico.
El proveedor puede entonces determinar si la pieza se adapta mejor al mecanizado vertical, horizontal, rotatorio o multieje.
Preguntas frecuentes sobre centros de mecanizado verticales y horizontales
¿Es mejor una VMC que una HMC?
Ninguna de las dos opciones es mejor para todas las aplicaciones.
Una máquina de mecanizado vertical (VMC) puede ser una opción práctica cuando la pieza se puede mecanizar de manera eficiente desde una dirección principal o cuando la flexibilidad de producción es importante.
Una máquina de mecanizado horizontal (HMC) puede resultar más útil cuando es necesario mecanizar varias caras y el proceso de producción puede beneficiarse de un menor número de configuraciones, de la sujeción de piezas paletizadas o de dispositivos de fijación para varias piezas.
La geometría de la pieza y los requisitos de producción determinan qué enfoque es más adecuado.
¿Es siempre más caro operar una HMC?
No necesariamente.
El coste por hora de una máquina es solo una parte del cálculo.
Una máquina HMC puede tener un coste operativo por hora de máquina más elevado, pero si reduce el tiempo de preparación y manipulación de un componente multifacético, el coste total por pieza aún puede ser competitivo.
Por el contrario, utilizar una HMC para un componente simple que se puede completar de manera eficiente en una VMC puede aumentar el costo sin proporcionar un beneficio correspondiente.
¿Qué máquina es mejor para el mecanizado CNC de aluminio?
Ambas pueden mecanizar aluminio de forma eficaz.
Una simple placa o soporte de aluminio puede integrarse fácilmente en un proceso VMC.
Una carcasa de aluminio compleja con varias caras mecanizadas puede beneficiarse de una configuración HMC o multieje.
El material por sí solo no determina el tipo de máquina.
¿Qué máquina es mejor para el acero inoxidable?
El mismo principio se aplica al acero inoxidable.
El mecanizado de acero inoxidable puede exigir más en cuanto a herramientas, parámetros de corte, gestión térmica y control de virutas, pero la elección entre VMC y HMC sigue dependiendo principalmente de la geometría de la pieza y la estrategia de producción.
Para cavidades profundas o grandes cantidades de material a remover, las características de evacuación de virutas de una máquina HMC pueden resultar útiles.
Para un soporte relativamente sencillo, un VMC puede seguir siendo una solución práctica.
¿Es el mecanizado HMC más rápido que el mecanizado VMC?
No existe una única respuesta útil.
Para un componente sencillo que requiere una única configuración de VMC, un HMC puede no proporcionar una ventaja significativa en el tiempo de ciclo.
Para un componente multifacético que requiere varias configuraciones de VMC, un HMC puede reducir el tiempo total de producción al combinar operaciones y reducir la manipulación de la pieza.
La comparación relevante es el tiempo total de producción, y no solo la velocidad del husillo.
¿Puede una máquina VMC mecanizar una pieza de cinco lados?
Sí, dependiendo de la configuración de la máquina.
Una fresadora vertical convencional puede requerir varias configuraciones. Una fresadora vertical con eje rotatorio puede indexar caras adicionales, mientras que una máquina de 5 ejes puede proporcionar un acceso más continuo a geometrías complejas.
La viabilidad de este enfoque depende del tamaño de la pieza, la geometría, las tolerancias, la sujeción de la pieza y la cantidad de producción.
¿HMC reduce el tiempo de configuración?
Esto es posible, sobre todo cuando una pieza tiene varias caras mecanizadas y el dispositivo de sujeción permite realizar varias operaciones sin necesidad de retirar la pieza de trabajo.
La reducción real depende del diseño del componente y del accesorio.
Un centro de mecanizado horizontal (HMC) no reduce automáticamente el tiempo de preparación para cada pieza.
¿Qué máquina es mejor para la producción de gran volumen?
Un centro de mecanizado horizontal (HMC) puede resultar atractivo para la producción en serie cuando se necesita mecanizar varias caras y los sistemas de sujeción paletizados o los dispositivos específicos pueden reducir la manipulación.
Una máquina de mecanizado vertical (VMC) también puede soportar la producción de alto volumen cuando la geometría del componente permite una configuración eficiente y la automatización necesaria puede integrarse en el proceso.
Por lo tanto, el volumen de producción debe considerarse junto con la geometría y los requisitos de configuración.
¿Debo especificar si se trata de una máquina mecánica vertical (VMC) o horizontal (HMC) al solicitar un presupuesto de mecanizado CNC?
Por lo general, es más útil proporcionar los requisitos de las piezas que especificar el tipo de máquina.
Un proveedor puede evaluar la geometría, el material, la cantidad, las tolerancias y el acabado requerido, y determinar una estrategia de mecanizado adecuada.
Si tiene algún requisito específico sobre la maquinaria por motivos contractuales, de cualificación o de control de procesos, por supuesto puede incluirlo en la solicitud de presupuesto.
Conclusión final: Elija el proceso, no solo la máquina.
La diferencia entre un centro de mecanizado vertical y uno horizontal comienza con la orientación del husillo, pero las consecuencias en la fabricación van mucho más allá.
Una máquina de mecanizado vertical (VMC) puede ser una solución práctica cuando la geometría es accesible desde arriba, el número de configuraciones es manejable y la flexibilidad de producción es importante.
Una máquina HMC puede resultar más útil cuando se requiere mecanizar varias caras, la reducción del tiempo de preparación afecta la eficiencia de la producción, las cavidades profundas plantean problemas de gestión de virutas o la producción repetitiva justifica el uso de soportes paletizados y fijaciones específicas.
Una máquina VMC de 4 o 5 ejes puede solaparse con algunas aplicaciones HMC, por lo que las categorías de máquinas no deben tratarse como opciones aisladas.
Para un componente real, la evaluación más útil comienza con el dibujo.
¿Cuántas caras necesitan ser mecanizadas?
¿Cuántas configuraciones son necesarias realmente?
¿Qué dimensiones presentan relaciones posicionales importantes?
¿Cuántas piezas se necesitan?
¿Un accesorio específico proporcionaría suficientes beneficios como para justificar su coste?
¿Qué porcentaje del tiempo total de producción se dedica al corte y qué porcentaje a la carga, la ubicación, el reposicionamiento y la inspección?
Estas preguntas conducen a una decisión de fabricación más útil que simplemente preguntar si el mecanizado vertical u horizontal es mejor.
Si necesita mecanizado CNC a medida, puede proporcionar el plano de la pieza o el modelo CAD 3D junto con el material, la cantidad, las tolerancias y los requisitos de acabado superficial. De esta forma, se podrá evaluar el proceso de mecanizado en función del componente real, en lugar de seleccionar un tipo de máquina antes de comprender la geometría y los requisitos de producción.