
Quizás ya sepas que el fresado CNC estándar no es suficiente cuando se trata de metales endurecidos, titanio o geometrías increíblemente complejas...
Pero, ¿qué proceso alternativo se ajusta realmente a su plan específico?
Pues bien, estás en el lugar correcto, porque he elaborado un análisis completo de los 3 tipos principales de mecanizado por descarga eléctrica.
Elegir el método incorrecto puede alterar las tolerancias, aumentar los costos y arruinar el cronograma de producción.
Como socio de ingeniería de precisión en MS Machining , sé que comprender las diferencias técnicas exactas entre la electroerosión por hilo , la electroerosión por penetración y la electroerosión por perforación de agujeros es la clave para una producción impecable.
En esta publicación, aprenderás exactamente cómo elegir el proceso adecuado para lograr una precisión submicrónica y cortes sin tensiones en tus piezas más difíciles.
Vamos a sumergirnos en.
Tipo 1: Electroerosión por hilo (Mecanizado por descarga eléctrica con hilo)
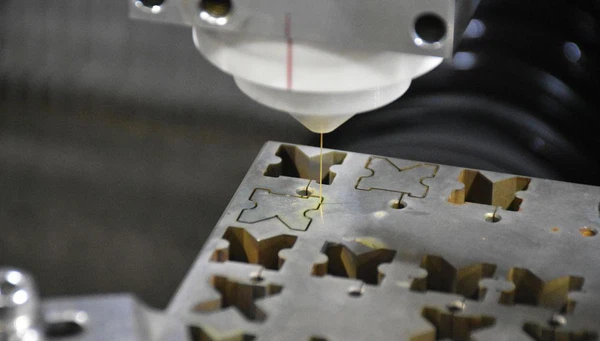
Cuando hablamos de lograr una precisión micrométrica en materiales conductores, la electroerosión por hilo suele ser la primera herramienta que utilizamos. Imagínela como una sierra de cinta electrónica de ultraprecisión, pero en lugar de una hoja dentada, utilizamos un hilo microscópicamente delgado y cargado eléctricamente para cortar el metal.
Lo que es
El mecanizado por descarga eléctrica de hilo (EDM de hilo) es un proceso de mecanizado sin contacto. Utiliza un hilo metálico fino de una sola hebra (generalmente latón o cobre estratificado) para cortar una pieza sumergida en un tanque de fluido dieléctrico. El hilo nunca toca la pieza; en cambio, el corte se produce mediante chispas eléctricas controladas.
Mecanismo clave: Mecanizado por erosión por chispa
La clave está en el mecanizado por electroerosión . Introducimos el alambre a través de la pieza mientras una descarga eléctrica genera un calor intenso (hasta 12 000 °C). Esto vaporiza literalmente el material a su paso.
Gracias a que el hilo se repone constantemente, evitamos el desgaste propio de las herramientas de corte tradicionales. El fluido dieléctrico para electroerosión (generalmente agua desionizada) elimina los residuos microscópicos y enfría la zona de corte al instante.
Mejor utilizado para
Confiamos en la electroerosión por hilo para piezas que requieren contornos complejos y esquinas cerradas que el fresado CNC tradicional simplemente no puede manejar. Es ideal para:
- Aplicaciones de orificio pasante: Troqueles de corte, troqueles de extrusión y placas desmoldantes.
- Materiales gruesos: Podemos cortar planchas de hasta 300 mm o más de espesor sin ninguna deformación.
- Mecanizado de acero para herramientas endurecido: Dado que corta con electricidad, la dureza del material no importa.
- Geometrías complejas: Capaz de Electroerosión por hilo de 4 ejes cortar para crear formas cónicas o perfiles diferentes en la parte superior e inferior de la pieza.
Capacidades de mecanizado de MS (Especificaciones técnicas)
Aquí les presentamos un desglose de lo que podemos lograr con nuestra configuración de electroerosión por hilo. Estas especificaciones explican por qué este método es la opción preferida para componentes de alta precisión.
| Elemento | Especificación |
|---|---|
| Precisión / Tolerancia | Tolerancias de electroerosión de precisión hasta ±0.001 mm (1 micra) |
| Acabado de la superficie | Excelente Acabado superficial EDM Ra tan bajo como 0.1 µm |
| Diámetro del cable | Normalmente de 0.02 mm a 0.3 mm (lo que permite radios de esquina increíblemente pequeños). |
| Compatibilidad de materiales | Cualquier metal conductor: titanio, carburo, superaleaciones, acero. |
Por qué elegirlo
La principal ventaja es que se trata de un proceso de mecanizado sin tensiones . Al no haber contacto físico ni fuerza de corte aplicada a la pieza, no hay que preocuparse por la deformación o distorsión del material. Esto es fundamental al trabajar con piezas delicadas o materiales costosos como el titanio . Si necesita esquinas internas nítidas y un acabado impecable desde el primer momento, el mecanizado por electroerosión por hilo es la mejor opción.
Tipos de mecanizado por descarga eléctrica: Electroerosión por penetración
Conceptos básicos de electroerosión por plasma (RAM EDM) / grabado de troqueles
Cuando necesitamos grabar formas 3D complejas en metal sólido, utilizamos la electroerosión por penetración , ampliamente conocida en la industria como electroerosión por ariete o grabado por penetración.
En este sistema, utilizamos un electrodo con forma personalizada —generalmente de grafito o cobre— que actúa como un troquel 3D inverso. A medida que el electrodo se acerca a la pieza de trabajo, las intensas chispas funden y vaporizan el metal, imitando la forma del electrodo. Este es el mecanizado por electroerosión clásico en acción.
Las principales diferencias
La principal diferencia entre la electroerosión por penetración y otros tipos de mecanizado por descarga eléctrica radica en su capacidad para detenerse a mitad del proceso de fabricación de una pieza.
- Mecanizado de cavidades ciegas: A diferencia de los sistemas de corte por hilo que atraviesan completamente un bloque, la electroerosión por penetración está diseñada para ahuecar cavidades ciegas y profundas.
- Herramientas personalizadas: El electrodo debe estar previamente mecanizado con la geometría exacta que queremos grabar en la pieza de trabajo.
- Entorno fluido: Toda la operación está completamente sumergida en un entorno especializado. fluido dieléctrico EDMEste fluido actúa como aislante, controla la distancia entre electrodos, enfría la pieza y elimina los residuos metálicos microscópicos.
Mejor utilizado para
Debido a que es un verdadero proceso de mecanizado sin contacto , la electroerosión por penetración no ejerce ninguna tensión física sobre la pieza de trabajo. Esto la hace perfecta para componentes delicados, con detalles precisos o extremadamente duros. Generalmente la utilizamos para:
- Fabricación de moldes de inyección de plástico y matrices de estampado de alta precisión.
- Mecanizado de cavidades ciegas donde las fresas CNC estándar simplemente no pueden alcanzar las esquinas inferiores estrechas o las características internas afiladas.
- Grabar detalles complejos, como hexágonos internos, estrías o logotipos intrincados, directamente en componentes de acero para herramientas endurecido sin riesgo de rotura de la herramienta.
Tipo 3: Perforación de agujeros por electroerosión (perforadora de agujeros)
Al analizar los distintos tipos de mecanizado por descarga eléctrica , la EDM de perforación de agujeros —a menudo denominada "perforadora"— es la más especializada. Mientras que la EDM por hilo corta formas y la EDM por penetración moldea cavidades, esta máquina está dedicada exclusivamente a la EDM de perforación de agujeros pequeños.
En mi taller, no lo usamos para dar forma a geometrías complejas; lo usamos para una penetración vertical rápida. Utiliza un electrodo tubular hueco giratorio (generalmente de latón o cobre) en lugar de una pieza sólida.
Distinción clave: El electrodo hueco
La clave del éxito reside en cómo gestionamos el fluido dieléctrico para el mecanizado por electroerosión . En lugar de simplemente sumergir la pieza, bombeamos el fluido a alta presión directamente a través del centro del tubo del electrodo giratorio.
- Lavado interno: El fluido sale disparado por la parte inferior del electrodo, eliminando instantáneamente las partículas de metal erosionadas.
- Penetración profunda: Gracias a la eficacia con la que se eliminan los residuos, podemos perforar agujeros increíblemente profundos en relación con su diámetro (alta relación de aspecto) sin que el electrodo se atasque.
- Velocidad: Es significativamente más rápido que la electroerosión por penetración para hacer agujeros, aunque el acabado superficial es ligeramente más rugoso.
Mejor utilizado para
Utilizo la perforadora de agujeros para tareas en las que la perforación tradicional no es viable, especialmente en el mecanizado de acero para herramientas endurecido o carburo. Dado que es un proceso de mecanizado sin contacto , la dureza del material es irrelevante: corta el carburo con la misma facilidad que el acero dulce.
- Agujeros guía para electroerosión por hilo: No se puede pasar un alambre a través de un bloque sólido. Usamos la perforadora para crear el orificio inicial, de modo que el alambre pueda pasar a través de él para comenzar el corte principal.
- Cuchillas de turbina: Creación de orificios de refrigeración en componentes aeroespaciales fabricados con superaleaciones.
- Cómo quitar grifos rotos: Si una broca se rompe dentro de una pieza especializada, utilizo el extractor de agujeros para desintegrar la broca rota sin dañar las roscas circundantes.
Comparación rápida: Alambre vs. Perforación con émbolo vs. Taladrado de agujeros
Al decidir en qué máquina realizar un trabajo, lo primero que analizo es la geometría. Si bien todos los tipos de mecanizado por descarga eléctrica utilizan la electroerosión por chispa para eliminar material, la configuración y la aplicación de cada uno son distintas. Comprender las ventajas y desventajas del mecanizado por electroerosión por hilo, el mecanizado por electroerosión por penetración y las perforadoras es fundamental para alcanzar la precisión micrométrica sin exceder el presupuesto.
Aquí les mostramos cómo los distinguimos en el taller:
| Elemento | Alambre EDM | Electroerosión por sinker (ram) | Perforadora de agujeros (Exploradora de agujeros) |
|---|---|---|---|
| Acción primaria | Corta agujeros y contornos (como un cortador de queso). | Se utilizan electrodos con forma de incisión para crear cavidades ciegas. | Perfora rápidamente agujeros profundos de pequeño diámetro. |
| Electrodo | Alambre enrollado (generalmente de latón) | Grafito o cobre con forma personalizada | Tubo giratorio de latón o cobre |
| Tolerancia | Tolerancias de electroerosión de precisión (±0.0001″ o mejor) | Alta precisión (normalmente ±0.0005″) | Precisión estándar (±0.001″ – ±0.005″) |
| Ideal para | Formas 2D complejas, punzones y matrices de extrusión. | Mecanizado de cavidades ciegasmoldes y matrices de inyección de plástico | Orificios de arranque para electroerosión por hilo, orificios para pasadores eyectores, álabes de turbina |
La electroerosión por hilo es mi opción preferida para cualquier trabajo que requiera una precisión extrema en piezas pasantes. La electroerosión por penetración/perforación es la única alternativa cuando se necesitan crear formas 3D complejas que no atraviesan completamente el bloque. Por otro lado, la electroerosión para perforación de agujeros pequeños es una herramienta puramente práctica: es rápida, eficiente y prepara el material para las máquinas de hilo.
Por qué la electroerosión por hilo suele ser la mejor opción.
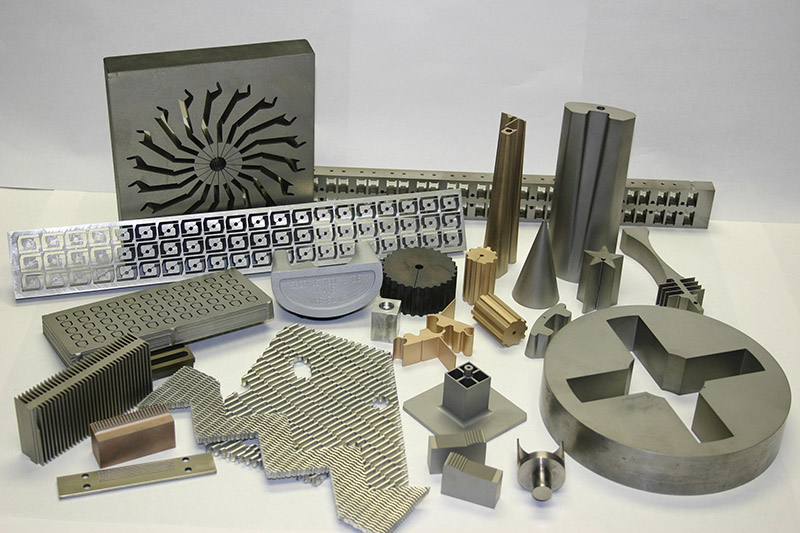
Al evaluar los distintos tipos de mecanizado por descarga eléctrica , observamos consistentemente que el mecanizado por electroerosión por hilo (Wire EDM) destaca por su capacidad para producir componentes complejos y de alta precisión. En la comparación actual entre el mecanizado por electroerosión por hilo y el mecanizado por electroerosión por penetración , el mecanizado por hilo suele ofrecer la mejor base para las exigencias de la industria manufacturera estadounidense.
Mecanizado sin estrés
Dado que se trata de un proceso de mecanizado sin contacto , el hilo de corte nunca toca la pieza de trabajo. Las chispas eléctricas se encargan de la eliminación del material.
- Cero tensión mecánica: Las piezas no se deforman, doblan ni distorsionan durante el corte.
- Características delicadas: Produce fácilmente componentes frágiles y de paredes delgadas que se aplastarían con una fresadora CNC estándar.
Compatibilidad con materiales duros
Si un metal conduce la electricidad, podemos cortarlo, sin importar su dureza en la escala Rockwell.
- Perfecto para mecanizado de acero para herramientas endurecido sin necesidad de recocido previo al mecanizado.
- Corta sin esfuerzo titanio, carburo de tungsteno y aleaciones de grado aeroespacial.
- Desviación nula de la herramienta, lo que significa que la dureza del material no compromete la forma final.
Costo vs. Precisión
Lograr una precisión a nivel micrométrico suele elevar los costos de producción. La electroerosión por hilo compensa este gasto al realizar el trabajo correctamente desde la primera pasada.
- Tolerancias de precisión en el mecanizado por electroerosión: Mantiene tolerancias extremas que eliminan la necesidad de operaciones de acabado secundarias.
- Reducción de los costes de las herramientas: Utiliza alambre de latón o recubierto de zinc, que es económico, en lugar de fresas de carburo, costosas y frágiles.
- Tasas de desechos más bajas: Una precisión predecible significa menos material desperdiciado, lo que reduce los costos generales.
Industrias que dependen de diferentes tipos de electroerosión
En el panorama manufacturero estadounidense, observo que tres sectores específicos dominan la demanda de los distintos tipos de mecanizado por descarga eléctrica . Estas industrias no solo buscan precisión, sino que la exigen, ya que la seguridad y el rendimiento están en juego. Tanto si se utiliza electroerosión por hilo como por penetración , la capacidad de cortar los metales más duros sin contacto directo supone un cambio radical para las aplicaciones de mecanizado por descarga eléctrica.
Aeroespacial
En la industria aeroespacial, la reducción de peso y la resistencia al calor son cruciales. Dependemos en gran medida del mecanizado por electroerosión de titanio, ya que las herramientas de corte tradicionales no pueden trabajar con superaleaciones resistentes al calor (como el Inconel) sin desgastarse instantáneamente o provocar fisuras por estrés térmico. Mecanizamos regularmente álabes de turbina, componentes del tren de aterrizaje y discos de compresor con precisión micrométrica . La naturaleza sin contacto del mecanizado por electroerosión garantiza que la integridad estructural de estas piezas críticas para el vuelo se mantenga intacta.
Médical Scientific
Aquí es donde la electroerosión de orificios pequeños y el mecanizado de alta precisión con hilo destacan. En la fabricación de instrumental quirúrgico, catéteres o implantes ortopédicos, el acabado superficial Ra y la precisión dimensional de la electroerosión deben ser impecables. Dado que se trata de un proceso de mecanizado sin contacto , podemos crear formas delicadas y complejas en materiales biocompatibles difíciles sin doblar, deformar ni contaminar la pieza.
Motorium
Si bien la producción en masa de automóviles suele utilizar estampado o fundición, los moldes y matrices para esas piezas se fabrican en talleres como el nuestro. Utilizamos electroerosión por penetración para el mecanizado de acero para herramientas endurecido, creando así los complejos moldes de inyección con profundas nervaduras que se emplean para producir las piezas de los automóviles. También es el método estándar para perforar los orificios microscópicos en los inyectores de combustible y maximizar la eficiencia del motor.
| Experiencia | Aplicación clave | ¿Por qué usar EDM? |
|---|---|---|
| Aeroespacial | Álabes de turbina, piezas de motor | Corta aleaciones exóticas (titanio, inconel) sin generar tensiones. |
| Médical Scientific | Implantes, herramientas quirúrgicas | Logra precisión a nivel de micras en geometrías diminutas y complejas. |
| Motorium | Moldes de inyección, inyectores de combustible | Esencial para mecanizado de cavidades ciegas en moldes de acero endurecido. |
Preguntas frecuentes: Preguntas comunes sobre los tipos de EDM
Cuando los clientes nos presentan diseños complejos, suelen tener algunas preguntas importantes sobre las capacidades de nuestro mecanizado por electroerosión . A continuación, les ofrecemos información detallada sobre las consultas más frecuentes acerca de los diferentes tipos de mecanizado por descarga eléctrica.
¿Puede la electroerosión por hilo crear cavidades ciegas?
No, no es posible. Piensa en la electroerosión por hilo como en una cortadora de queso de alta precisión: el hilo debe atravesar completamente la pieza para realizar el corte. Si necesitas mecanizar cavidades ciegas (huecos que no atraviesan completamente la pieza), utilizamos electroerosión por penetración (Ram EDM/Dry Sinking ). La electroerosión por penetración introduce un electrodo personalizado en el material, lo que nos permite crear formas complejas con fondo que el corte por hilo no puede alcanzar.
¿Cuál es el diámetro de alambre más pequeño disponible?
Para proyectos que requieren un nivel de detalle extremo, podemos trabajar con materiales increíblemente finos. Los alambres estándar tienen un grosor aproximado de 0.010” a 0.012”, pero para el micromecanizado de alta precisión, podemos usar alambres de tan solo 0.0008” (0.02 mm) . Esta capacidad nos permite lograr una precisión a nivel micrométrico y radios de esquina muy ajustados que las fresadoras estándar no pueden alcanzar físicamente.
¿Funciona la electroerosión en materiales no conductores?
En general, no. Dado que todo el proceso se basa en la generación de chispas eléctricas entre un electrodo y la pieza de trabajo, el material debe ser conductor. Funciona perfectamente para el mecanizado de acero para herramientas endurecido , titanio y carburo. Si se trabaja con cerámica o materiales compuestos, generalmente se requieren variantes conductoras especialmente diseñadas para este proceso.
¿Por qué la electroerosión por hilo es más precisa que el fresado CNC?
Todo se reduce a la fuerza. El fresado CNC implica contacto físico y fuerza de corte, lo que puede provocar la deflexión de la herramienta o deformar la pieza, especialmente en paredes delgadas. La electroerosión por hilo es un proceso de mecanizado sin contacto . No hay presión de corte, lo que significa que obtenemos cero distorsión y un acabado superficial Ra perfecto , incluso en piezas delicadas o extremadamente duras.