
Comprender las fuentes láser: ¿Cuál es la adecuada para su máquina CNC?
Seleccionar el láser adecuado para el corte CNC no se trata de buscar la mayor potencia, sino de adaptar la longitud de onda al material. En mi experiencia, el enfoque de "talla única" suele resultar en madera carbonizada o haces reflejados que pueden dañar la óptica. Tanto si busca un módulo láser para modernizar una máquina CNC como si necesita una máquina industrial específica, debe comprender estas tres tecnologías principales.
Láseres de diodo: El punto de partida para el grabado
Un módulo láser de diodo es la forma más accesible de iniciarse en el corte láser CNC . Estas unidades compactas de estado sólido se montan normalmente directamente sobre una fresadora láser o una máquina CNC estándar.
- Mejor para: Grabado en madera, cuero y plásticos oscuros; corte de materiales muy finos (1 mm–5 mm).
- Ventajas: Bajo costo, tamaño compacto y larga vida útil (hasta 25,000 horas).
- Desventajas: Limitada potencia de salida óptica; tiene dificultades con el acrílico transparente y los metales reflectantes.
- La idea principal: La mayoría de los láseres de diodo de “40 W” solo emiten entre 5 W y 10 W de potencia de corte real. Compruebe siempre la potencia óptica antes de comprar.
Láseres de CO2: La herramienta indispensable para materiales no metálicos
Si se procesan materiales orgánicos, el tubo láser de CO2 es la mejor opción. Funciona a una longitud de onda de 10.6 µm, que es absorbida extraordinariamente bien por la madera, el papel y la mayoría de los plásticos.
- Mejor para: Acrílico grueso, trabajos en madera, caucho y grabado en vidrio.
- Actuación: Un sistema de CO2 de 60W a 100W puede cortar acrílico de 10mm a 15mm con un borde pulido a la llama.
- Requisito: Estos requieren un sistema de refrigeración por agua y espejos para dirigir el haz, lo que dificulta su "montaje" en un sistema estándar. Máquinas CNC y grabadoras láser combo sin carcasa dedicada.
Láseres de fibra: El estándar industrial para el metal
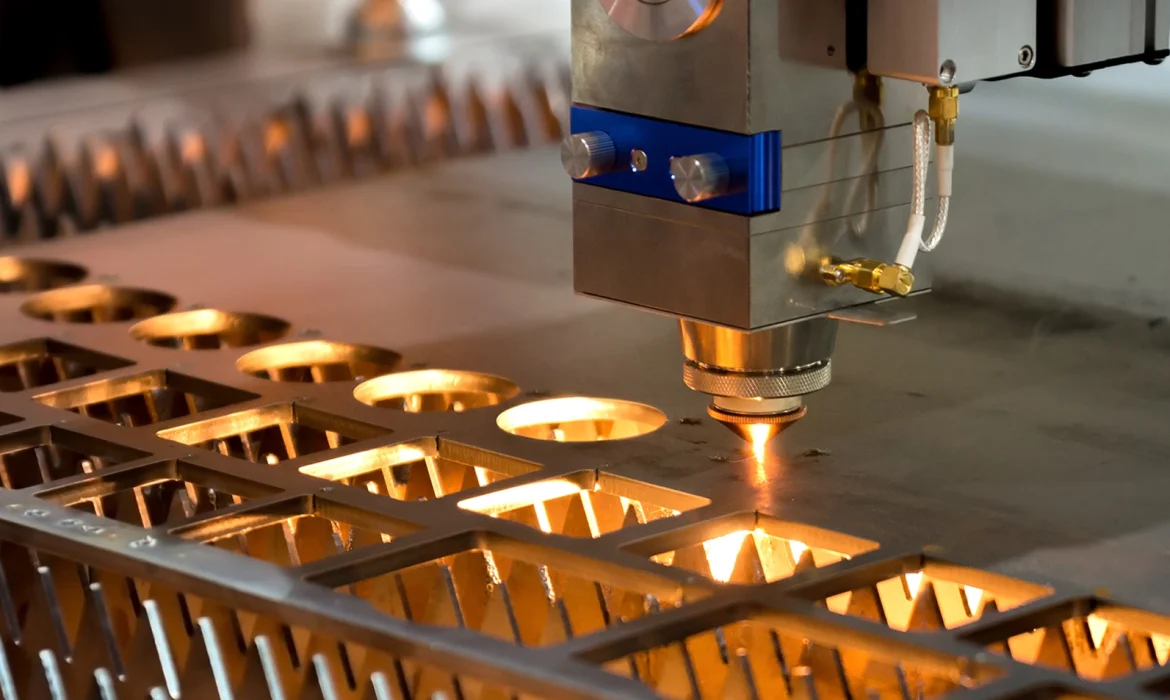
Para la fabricación de chapa metálica a alta velocidad , nada supera a una fuente láser de fibra . A diferencia del CO2, la longitud de onda de la fibra es fácilmente absorbida por metales reflectantes como el aluminio y el latón.
- Mejor para: Acero inoxidable, acero al carbono, aluminio y latón.
- Precisión: Ofrece el más pequeño ancho de corte y más alto precisión del eje XY para piezas metálicas complejas.
- Escalabilidad: Mientras que una Cabezal láser para máquina CNC Si bien los sistemas de esta categoría tienen un precio inicial más elevado, la velocidad y la ausencia de consumibles los convierten en la solución más rentable para la producción en grandes volúmenes.
Tabla comparativa: Tecnología láser frente a ajuste del material
| Tipo de láser | Material primario | Capacidad de corte | Aplicación típica |
|---|---|---|---|
| Diodo | Madera/Cuero | Luz (1-5 mm) | Hazlo tú mismo/Pequeña empresa |
| CO2 | Acrílicos/Orgánicos | Pesado (5-20 mm) | Señalización y creación de prototipos |
| Fibra | Metales/Aleaciones | Pesado (1-25 mm o más) | Producción Industrial |
Especificaciones técnicas clave que realmente importan
Al evaluar un láser para corte CNC , las especificaciones técnicas pueden ser engañosas. Es necesario ir más allá de la publicidad para comprender la capacidad real de la máquina. El error más común es confundir la potencia de entrada con la potencia de salida. Una máquina puede indicar "40 W", pero esto suele referirse al consumo eléctrico, no a la potencia óptica que suministra a la pieza. Para la fabricación profesional, solo importa la potencia óptica.
Potencia óptica frente a potencia de entrada
La potencia de entrada mide el consumo de energía, mientras que la potencia óptica mide la capacidad de corte real. Si busca mecanizar metales CNC de alta resistencia , necesita una alta densidad óptica para penetrar eficazmente materiales como el acero inoxidable o el titanio. Una baja potencia óptica se traduce en velocidades lentas, bordes quemados e incapacidad para cortar materiales más gruesos.
Tamaño del punto y calidad del haz
El tamaño del punto determina la densidad de energía. Un punto más pequeño concentra la energía del láser, lo que permite un ancho de corte más estrecho y un mayor nivel de detalle.
- Calidad de luz alta: Esto se traduce en una capacidad de corte uniforme en toda el área de trabajo.
- Longitud focal: Las distancias focales más cortas son mejores para el grabado de alta resolución; las distancias focales más largas son superiores para cortar placas gruesas.
Ciencia de la longitud de onda: por qué importa el material
No todos los láseres cortan todos los materiales. Esto se debe a las leyes físicas de la absorción de la longitud de onda. Por ejemplo, un láser de CO2 estándar suele rebotar en el aluminio desnudo porque la longitud de onda no se absorbe bien en la superficie reflectante del metal, mientras que un láser de fibra lo penetra instantáneamente.
Compatibilidad de absorción de longitud de onda
| Material | Láser de CO2 (10,600 nm) | Láser de fibra (1,064 nm) | Diodo (450 nm) |
|---|---|---|---|
| Aluminio: | Pobre (Refleja) | Excelente | Pobre |
| Acero al Carbón | Bueno | Excelente | Pobre |
| Acrílico/Madera | Excelente | Pobre (Pasa por allí) | Bueno (colores oscuros) |
Modernización de una fresadora CNC: Convirtiendo su fresadora en una cortadora láser.
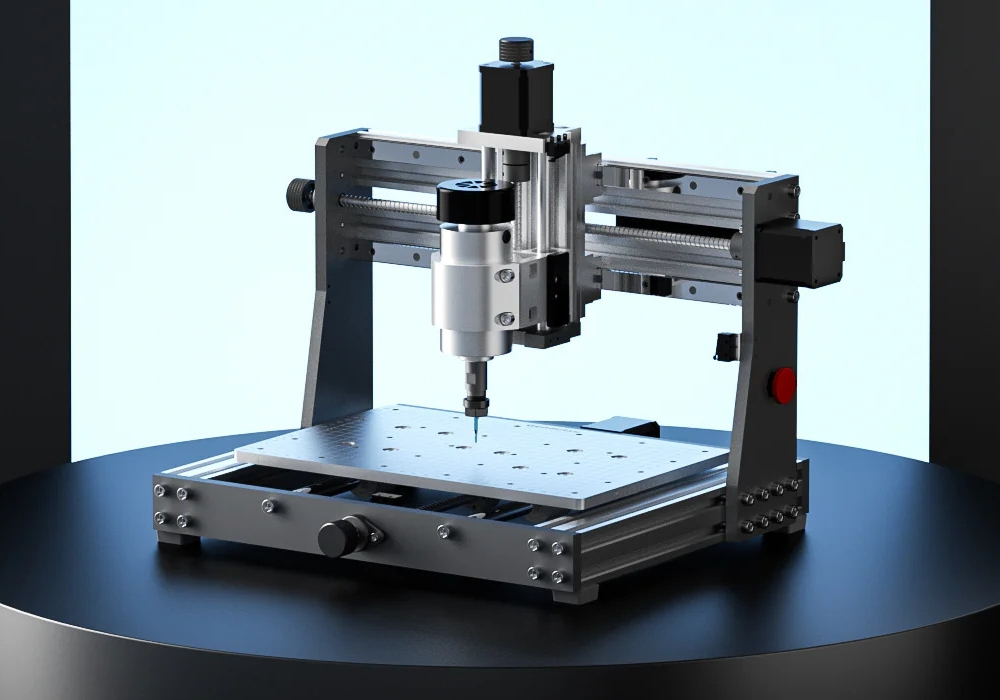
Modernizar una fresadora CNC con grabadora láser es una de las maneras más rápidas de ampliar las capacidades de tu taller sin necesidad de una segunda máquina. Sin embargo, una modernización exitosa de una fresadora CNC va más allá de una simple actualización "conectar y usar"; requiere un análisis exhaustivo de tu hardware y electrónica actuales. A menudo, es necesario un proceso de ingeniería inversa para crear soportes de montaje personalizados que alineen perfectamente el cabezal láser de la máquina CNC con el centro del husillo.
Requisitos esenciales de hardware y componentes electrónicos
Para que un láser de corte CNC funcione eficazmente, la máquina debe cumplir con ciertos requisitos técnicos. El error más común es ignorar la capacidad del controlador para comunicarse con el láser.
- Soportes de montaje: Debe ser rígido y resistente al calor para evitar la módulo láser para CNC de vibrar, lo que arruina tu precisión del eje XY.
- Sistema de asistencia de aire: Esto es innegociable. Sin un flujo constante de aire en el punto de corte, los bordes se quemarán y la lente quedará inservible.
- Modulación de ancho de pulso (PWM): Su controlador CNC debe ser compatible señales pwmEsto permite que el software regule la potencia del láser para lograr gradientes y esquinas limpias, en lugar de disparar al 100% todo el tiempo.
Lista de verificación de conversión
| Elemento | Requisito | POR QUÉ ES IMPORTANTE |
|---|---|---|
| Control | PWM de 0-5V o 0-12V | Garantiza una adecuada Compatibilidad con código G. |
| Alimentación eléctrica | Dedicado a 12V/24V | Evita la pérdida de potencia durante cortes largos. |
| Enfriamiento | Disipador de calor/ventiladores activos | Protege el diodo contra el sobrecalentamiento. |
| Eje Z | Distancia focal ajustable | Necesario para enfocar el haz en materiales de diferentes espesores. |
Protocolos de seguridad y medio ambiente
Al incorporar un láser CNC a tu flujo de trabajo, tus necesidades de seguridad cambian instantáneamente. A diferencia de una fresa, que permanece confinada, un rayo láser puede reflejarse. Debes usar protección ocular OD4+ específicamente clasificada para la longitud de onda de tu láser. Además, dado que estás quemando material en lugar de cincelarlo, es obligatorio un cerramiento con extracción de humos de alto volumen para eliminar las partículas tóxicas de tu área de trabajo. Nunca utilices un láser en un garaje abierto y sin ventilación.
Matriz de compatibilidad de materiales para corte láser CNC
Elegir el láser adecuado para el corte CNC comienza por saber exactamente cómo se procesará su material.
Precisión y tolerancias en el mecanizado CNC láser
Al utilizar un láser para el corte CNC , la potencia bruta no es el único factor importante. La precisión es lo que distingue un proyecto amateur de un componente industrial. Lograr tolerancias estrictas requiere un profundo conocimiento de cómo interactúa el láser con el material y cómo la mecánica de la máquina gestiona la trayectoria de la herramienta.
Gestión de la zona afectada por el calor (ZAC)
La Zona Afectada por el Calor (ZAC) es el área que rodea el corte donde las propiedades del material cambian debido a la intensa exposición térmica. En la fabricación profesional, minimizamos esta decoloración y debilitamiento estructural mediante un control estricto del ancho del corte y la velocidad de corte.
- Control del pulso: Utilizar frecuencias de pulso precisas para limitar la acumulación de calor.
- Asistencia de gasolina: El nitrógeno o el oxígeno a alta presión eliminan instantáneamente el material fundido, manteniendo el borde frío.
- Optimización de velocidad: Mover el cabezal láser lo suficientemente rápido para cortar sin demoras evita la transferencia excesiva de calor.
Lograr una precisión de alta gama
Si bien el trabajo estándar con chapa metálica suele aceptar tolerancias más amplias, la fabricación de alto rendimiento exige mayor precisión. Los sistemas industriales avanzados se basan en pórticos rígidos y motores de circuito cerrado para mantener la precisión en los ejes XY , logrando una exactitud de ±0.01 mm en escenarios de producción específicos. Este nivel de repetibilidad es esencial cuando las piezas cortadas con láser deben encajar en ensamblajes complejos o requieren servicios de fresado CNC secundarios para añadir características como orificios roscados o cavidades.
El papel de las introducciones y las conclusiones
Los bordes limpios comienzan con una programación profesional. La perforación directa sobre la línea de separación deja una marca visible de "reventón". Para evitar esto, utilizamos entradas y salidas en la configuración de compatibilidad del código G.
- Introducción: El láser perfora primero el material de desecho y luego se desplaza suavemente sobre la línea de corte.
- Salida: El corte se extiende ligeramente más allá del punto de cierre, hacia el material de desecho, para asegurar que la pieza se desprenda sin necesidad de una pestaña.
Esta técnica garantiza que el contorno final sea liso y esté libre de imperfecciones de inicio/parada, cumpliendo con los estrictos estándares estéticos y dimensionales requeridos para una entrega profesional.
Ecosistema de software: del CAD al código G
El hardware es solo una parte del trabajo; el software que define las trayectorias de la herramienta determina la calidad del corte final. Ya sea que esté gestionando la modernización de una fresadora CNC o enviando archivos para la fabricación profesional, comprender el flujo de trabajo digital es esencial para lograr tolerancias estrictas.
LightBurn: El estándar de oro para el control.
Para los operadores que utilizan un módulo láser para CNC o una configuración de diodo dedicada, el software LightBurn se ha convertido en el líder indiscutible del sector. Funciona como editor de diseño y controlador de máquina, ofreciendo una compatibilidad superior con el código G en diversos tipos de firmware como GRBL, Smoothieware y Marlin. LightBurn permite ajustar con precisión la potencia mediante modulación por ancho de pulso (PWM) , garantizando una sincronización perfecta entre la profundidad de grabado y la velocidad de corte.
- Características Clave: Superposición de cámara para posicionamiento, operaciones booleanas y compatibilidad nativa con archivos AI, PDF y DXF.
- alternativa: LáserGRBL Sirve como una alternativa robusta de código abierto para usuarios de Windows. Si bien carece de las herramientas de diseño avanzadas de LightBurn, es un transmisor confiable para enviar código G a la máquina.
Integración CAD/CAM industrial
Al pasar del prototipado a la producción en masa, el flujo de trabajo se traslada a entornos CAD/CAM avanzados como SolidWorks o Fusion 360. En MS Machining, utilizamos estas potentes plataformas para procesar los archivos STEP e IGES que usted carga para nuestro sistema de cotización instantánea. Esta integración es fundamental para el mecanizado CNC de alta precisión , ya que nos permite simular trayectorias láser, optimizar el anidamiento para reducir el desperdicio de material y predecir la distorsión térmica antes de que se active el láser. Este enfoque profesional garantiza que las geometrías complejas en aluminio o acero inoxidable cumplan con los estrictos estándares de calidad ISO 9001.
La ventaja de MS Machining: por qué la subcontratación profesional supera al bricolaje.
Si bien acoplar un módulo láser a fresadoras CNC es un proyecto popular entre los aficionados, existe una enorme diferencia entre una configuración casera y la fabricación industrial. Cuando un proyecto pasa de un prototipo básico a un producto comercial, depender de una fresadora CNC adaptada suele generar cuellos de botella en la producción. En MS Machining, ofrecemos la potencia y la fiabilidad industriales que las unidades de sobremesa simplemente no pueden igualar.
Limitaciones físicas de los módulos láser CNC de escritorio
Un diodo estándar o un tubo láser de CO2 de baja potencia montado en un pórtico carece de la potencia óptica necesaria para cortar metales densos con eficiencia. Estas configuraciones caseras presentan dificultades en la fabricación de chapa metálica , lo que suele resultar en velocidades de corte lentas y una acumulación de calor considerable. Sin un sistema de asistencia de aire a alta presión , los bordes de materiales como el aluminio o el acero inoxidable terminan con escoria y carbonización. En cambio, nuestros láseres de fibra industriales proporcionan la energía concentrada necesaria para cortar metales gruesos con un borde limpio y vertical, eliminando la necesidad de un procesamiento posterior extenso.
Escala y consistencia: Transición a la producción en masa según la norma ISO 9001
La consistencia es el principal problema al usar un láser de uso doméstico para el corte CNC . Lograr tolerancias estrictas en cientos de piezas es prácticamente imposible sin una estructura de máquina rígida y calibrada.
- Certificación ISO 9001:2015: Operamos bajo estrictos sistemas de gestión de calidad. Cada pieza es inspeccionada para garantizar la ancho de corte y las dimensiones coinciden exactamente con sus archivos CAD.
- Fabricación integrada: A menudo, una pieza necesita más que un simple corte 2D. Podemos trasladar sin problemas sus componentes desde la mesa láser a operaciones secundarias, como la creación de características complejas con nuestro CNC fresado de piezas .
- Flexibilidad de volumen: Tanto si necesita un único prototipo como una producción de 10,000 unidades, nuestro flujo de trabajo se adapta instantáneamente a la demanda.
Análisis de costo-beneficio: mantenimiento, gas y tiempo de inactividad.
Operar un láser industrial es costoso. Los gastos generales incluyen el suministro de gases auxiliares (oxígeno o nitrógeno), el mantenimiento de la fuente láser de fibra y la gestión de la alineación óptica. Al externalizar este servicio con nosotros, evita estos gastos de capital y los problemas de mantenimiento. No tiene que preocuparse por la compatibilidad del código G ni por el tiempo de inactividad de la máquina; simplemente suba su diseño para obtener un presupuesto al instante. Nos encargamos de todo el ciclo de fabricación, entregando las piezas terminadas en tan solo 3 a 7 días, para que pueda centrarse en el desarrollo del producto en lugar de en la reparación de la máquina.
Preguntas frecuentes sobre láseres para corte CNC
¿Puedo añadir un módulo láser a cualquier fresadora CNC?
Sí, la mayoría de las fresadoras CNC estándar se pueden adaptar con un módulo láser de diodo o un cabezal láser específico para máquinas CNC . El controlador generalmente necesita ser compatible con la modulación por ancho de pulso (PWM) para gestionar la intensidad del láser. Sin embargo, el hecho de que se pueda instalar no garantiza resultados industriales. Una fresadora CNC adaptada suele carecer de la velocidad y la precisión en los ejes XY necesarias para la producción en masa, por lo que resulta más adecuada para el grabado amateur que para la fabricación profesional.
¿Cuál es el mejor láser para cortar acero grueso?
Para el corte de acero al carbono o inoxidable de gran espesor, una fuente láser de fibra de alta potencia es el estándar indiscutible de la industria. A diferencia de las opciones de CO2 o diodo, los láseres de fibra proporcionan la intensa potencia óptica necesaria para perforar metales densos con eficiencia. Si su proyecto implica el mecanizado CNC complejo de aluminio o la fabricación de chapa metálica gruesa , el uso de sistemas de fibra industriales garantiza bordes limpios y una mínima distorsión térmica.
¿Necesito algún software especial para operar una máquina láser CNC?
Por lo general, no se puede utilizar eficazmente el software CAM estándar para fresado en trabajos con láser. Se necesita un software que garantice la compatibilidad adecuada del código G para funciones específicas del láser, como el escalado dinámico de potencia y el escaneo rasterizado. El software LightBurn se considera ampliamente el estándar de oro para el control de una cortadora láser CNC , ya que ofrece funciones avanzadas como el desplazamiento del ancho de corte y la gestión de capas. Para configuraciones básicas, las opciones de código abierto como LaserGRBL pueden gestionar trayectorias vectoriales sencillas.
¿Es el láser de fibra mejor que el de CO2 para el grabado?
Depende totalmente del material. Un láser de fibra es superior para marcar y grabar metales, ya que la longitud de onda se absorbe bien en el material. Por el contrario, un tubo láser de CO2 es la opción ideal para materiales orgánicos como madera, acrílico y cuero. Usar la fuente incorrecta, como intentar cortar acrílico transparente con un láser de diodo o de fibra, resultará en una absorción deficiente y cortes fallidos. Para piezas profesionales, controlar la Zona Afectada por el Calor (ZAC) es fundamental, por lo que seleccionamos la tecnología láser específica más adecuada para cada sustrato.