
Guía de tolerancias de mecanizado CNC para piezas de precisión
Su guía de referencia rápida sobre tolerancias CNC estándar, que ayuda a los ingenieros a optimizar los diseños para la creación de prototipos, la fabricación a medida y el estricto control de calidad.
Tolerancias generales
y contracción del material
y distorsión parcial
Inspección del primer artículo
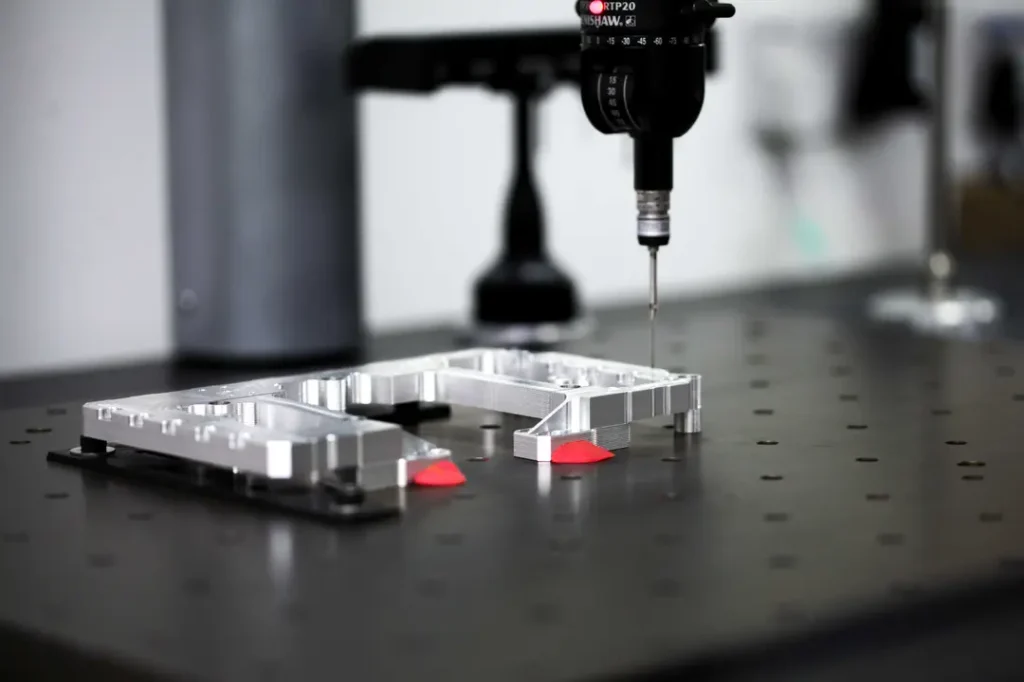
¿Qué son las tolerancias de mecanizado CNC?
Las tolerancias de mecanizado CNC son simplemente el pequeño rango de variación que una pieza terminada puede tener con respecto a las dimensiones del plano para que siga siendo utilizable. En la producción real, por muy estable que sea la máquina, siempre habrá pequeñas diferencias debidas al desgaste de la herramienta, el material o la configuración. Según la experiencia en taller, la mayoría de los problemas no provienen de la precisión general, sino de algunas dimensiones clave que se especificaron con demasiada precisión o que no se controlaron lo suficiente para el montaje. En muchos casos, ±0.1 mm ya es suficiente para las características generales, mientras que solo los ajustes funcionales requieren un control más estricto. A medida que la tolerancia se vuelve más estricta, todo se vuelve más lento y costoso, por lo que siempre se trata de un equilibrio entre la función, el costo y lo que realmente importa en la pieza.
Tabla de tolerancias estándar para mecanizado CNC
Tabla de tolerancias de mecanizado CNC | Estándar vs. Precisión vs. Alta precisión
Rangos de tolerancia típicos alcanzables para diferentes niveles de precisión y aplicaciones en la producción CNC real.
Grados de tolerancia del mecanizado CNC
| Grado de tolerancia | mm | pulgada | Aplicaciones | Costo |
|---|---|---|---|---|
| Estándar | ±0.10 ~ ±0.20 | ±0.004 ~ ±0.008 | Partes estructurales, cerramientos | Bajo |
| Precisión | ±0.05 ~ ±0.10 | ±0.002 ~ ±0.004 | Ajustes funcionales, piezas mecánicas | Media |
| Alta precisión | ±0.01 ~ ±0.025 | ±0.0004 ~ ±0.001 | Componentes aeroespaciales, médicos y ópticos | Alto |
Comparación de tolerancias de procesos CNC
| Proceso | Estándar | Precisión | Alta precisión |
|---|---|---|---|
| Fresado CNC | ±0.10~0.20 | ±0.05~0.10 | ±0.01~0.025 |
| Mecanizado de torneado CNC | ±0.10~0.15 | ± 0.05 | ±0.01~0.02 |
| Mecanizado de 5 ejes | ±0.10~0.15 | ±0.03~0.08 | ±0.008~0.02 |
Tolerancia de fresado
Guía de tolerancias para fresado CNC
Tolerancias típicas alcanzables en el fresado CNC y factores clave que afectan a la precisión.
Rangos de tolerancia típicos de fresado CNC
| Tipo de máquina | Tolerancia estándar | Tolerancia de precisión | Tolerancia de alta precisión | Mejores casos de uso |
|---|---|---|---|---|
| Fresado de 3 ejes | ±0.10 ~ ±0.20 mm | ±0.05 ~ ±0.10 mm | ±0.02 ~ ±0.05 mm | Partes generales, superficies planas, cavidades, componentes estructurales |
| Fresado de 5 ejes | ±0.05 ~ ±0.15 mm | ±0.02 ~ ±0.05 mm | ±0.008 ~ ±0.025 mm | Geometrías complejas, piezas aeroespaciales, implantes médicos, álabes de turbina. |
Factores clave que afectan la precisión del fresado
- Desviación de la herramienta: las herramientas largas reducen la precisión.
- El desgaste de la herramienta provoca una desviación dimensional.
- Excentricidad del husillo (≤0.002 mm es crítica)
- Rigidez del portaherramientas y fuerza de sujeción
- Control de la relación L/D para la estabilidad
- La expansión de la máquina provoca un cambio dimensional.
- El calor de corte se acumula en materiales duros.
- La estabilidad de la temperatura del refrigerante es importante.
- La fluctuación ambiental afecta la precisión
- Ciclo de calentamiento antes del mecanizado
- Dureza del material y liberación de tensiones
- Las paredes delgadas se deforman bajo la fuerza de corte.
- Las piezas grandes son más difíciles de controlar en cuanto a tolerancia.
- Las cavidades profundas aumentan el riesgo de vibraciones.
- El aluminio y los plásticos se expanden más fácilmente.
- La rigidez del bastidor de la máquina determina la precisión.
- La estabilidad del dispositivo es fundamental para la repetibilidad.
- El juego y la calibración afectan a la precisión.
- La alineación de múltiples configuraciones introduce errores
- La repetibilidad del punto cero es importante.
- Equilibrio entre la velocidad de avance y la velocidad del husillo
- La estrategia de acabado define la precisión final.
- La optimización de la trayectoria de la herramienta reduce el error.
- El sistema de 5 ejes reduce el error de acumulación de configuración.
- El mecanizado adaptativo mejora la estabilidad.
Tolerancia de giro
Capacidad de torneado CNC y rango de tolerancia en condiciones reales.
El torneado CNC suele ser más estable que el fresado para piezas cilíndricas, pero la tolerancia real depende en gran medida de la rigidez de la configuración, el voladizo de la herramienta y la geometría de la pieza de trabajo.
| Función de giro | Rango de tolerancia típico | Limitación real del espacio de trabajo |
|---|---|---|
| Diámetro exterior (DE) | ±0.02 – ±0.05 mm | Desgaste de las herramientas y deriva térmica durante largas series de producción. |
| Diámetro interior (perforación) | ±0.03 – ±0.08 mm | Deflexión y vibración de la barra de mandrinar en agujeros profundos |
| Longitud del eje / orientación | ±0.05 – ±0.10 mm | Repetibilidad del alimentador de barras y precisión de posicionamiento de la torreta |
| Concentricidad | ≤ 0.01 – 0.03 mm | Desalineación en el reenganche y en la configuración de operaciones múltiples. |
| Redondez | ≤ 0.005 – 0.02 mm | Deformación por presión del mandril y excentricidad del husillo |
Información sobre la tienda
En la producción real, la tolerancia de torneado suele estar limitada por la rigidez de la configuración más que por las especificaciones de la máquina. Las piezas largas y delgadas son especialmente sensibles a las vibraciones, e incluso pequeños cambios en el voladizo de la herramienta o la presión del mandril pueden desviar las dimensiones más allá de la tolerancia nominal.
Qué significa realmente el límite de capacidad de CNC en la producción
En la producción CNC real, el límite de capacidad no se define con un solo número en el papel. Es el punto en el que un proceso aún puede cumplir con la tolerancia, pero solo con un control más estricto de la configuración, el estado de la herramienta y la estabilidad de la temperatura.
Cómo definimos el límite de capacidad en el taller
En la práctica del mecanizado, el límite de capacidad es el punto en el que la producción pasa de un funcionamiento estable a uno controlado. Dentro de este rango, las piezas se pueden producir repetidamente con ajustes mínimos. Al acercarnos al límite, los operarios deben controlar el desgaste de las herramientas con mayor frecuencia, ajustar con mayor precisión los parámetros de corte y, en ocasiones, inspeccionar las piezas durante el proceso en lugar de solo al final.
| Zona de producción | Rango de tolerancia | Realidad en la producción |
|---|---|---|
| Zona de capacidad estable | ±0.05 – ±0.10 mm | Este es el rango de producción normal. Las máquinas funcionan de forma constante, el impacto del desgaste de las herramientas es predecible y, por lo general, solo se requiere una inspección final. |
| Zona de capacidad controlada | ±0.01 – ±0.03 mm | En esta etapa, comienzan a aparecer pequeñas variaciones. Los operarios suelen necesitar ajustar los avances, controlar el desgaste de las herramientas y verificar las dimensiones críticas durante el mecanizado. |
| Zona de límite de capacidad ⭐ | ±0.001 – ±0.01 mm | Este es el límite real en la producción. Es posible lograrlo, pero solo cuando el estado de la máquina, la vida útil de la herramienta, la temperatura y los sistemas de sujeción están estrictamente controlados. Incluso una pequeña desviación puede provocar piezas defectuosas. |
¿Qué lo convierte en un “límite”?
Se convierte en un límite cuando el proceso deja de funcionar con fluidez. Cada lote puede requerir ajustes precisos, y el estado de la herramienta se convierte en una variable clave. Incluso pequeños cambios en el lote de material, la temperatura o la fuerza de sujeción pueden afectar directamente las dimensiones finales.
Por qué no es estable en la producción en masa
En este nivel, el mecanizado deja de ser una producción puramente estandarizada para convertirse en una fabricación controlada por procesos. Si bien aún es posible obtener producción, la consistencia depende en gran medida de la atención del operario, la frecuencia de las inspecciones y el ajuste del proceso en tiempo real.
Información sobre la tienda
En el mecanizado CNC real, el límite de capacidad no es una frontera rígida. Es el punto en el que el costo, el riesgo y la sensibilidad del proceso aumentan más rápido que el beneficio de una tolerancia más estricta. Por eso, la capacidad se evalúa mediante la estabilidad a largo plazo en lotes, no mediante una sola pieza exitosa.
Factor material
Impacto del material en la tolerancia de mecanizado
En la producción CNC real, el comportamiento del material suele tener un impacto más directo en la estabilidad dimensional que las especificaciones teóricas. La acumulación de calor, la deformación por sujeción, el desgaste de la herramienta y la liberación de tensiones internas se manifiestan durante el mecanizado real.
Aluminio:
Es uno de los materiales más estables en el mecanizado diario en taller. El corte es suave y predecible. En producción, la desviación dimensional suele aparecer solo en piezas de paredes delgadas o en ciclos de mecanizado largos debido a la acumulación de calor.
Estabilidad: Alta: consistente y fácil de controlar en la producción.
Acero Inoxidable
Tiende a generar calor y a endurecerse por deformación durante el corte. En la producción real, la estabilidad se ve muy afectada por el estado de la herramienta, la profundidad de corte y la estrategia de refrigeración, especialmente en cortes de penetración profundos o prolongados.
Estabilidad: Media — sensible al calor y al desgaste de la herramienta
Acero al carbono / Acero dulce
Generalmente estable y de uso generalizado en la producción. Siempre que se controlen los parámetros de corte y el desgaste de la herramienta, la consistencia dimensional es predecible entre lotes.
Estabilidad: Alta-Media — comportamiento de mecanizado equilibrado
Cobre latón
Mecanizado muy sencillo con baja fuerza de corte y formación de viruta estable. En la práctica, la variación dimensional suele ser mínima, lo que lo hace idóneo para accesorios de precisión y componentes eléctricos.
Estabilidad: Alta — comportamiento de mecanizado muy predecible
Plásticos de Ingeniería
Materiales como el POM, el nailon y el PTFE son sensibles al calor y a la liberación de tensiones. En el mecanizado real, las piezas pueden deformarse ligeramente tras soltarlas, por lo que la estrategia de acabado y el control de las tolerancias son fundamentales.
Estabilidad: Baja-Media — afectada por el calor y la recuperación elástica
Titanio y aleaciones exóticas
Materiales difíciles de trabajar en la producción real. El calor se concentra en el filo de corte, el desgaste de la herramienta es rápido y la desviación dimensional puede aparecer rápidamente si el control del proceso no es estricto.
Estabilidad: Baja — requiere un control de proceso estricto
En el mecanizado CNC real, la selección del material siempre se evalúa junto con la geometría de la pieza, el método de sujeción y la estabilidad del proceso. Un mismo requisito de tolerancia puede comportarse de manera muy diferente según estas condiciones.
Niveles de tolerancia en el mecanizado CNC con ejemplos de producción reales.
Los distintos niveles de tolerancia se comportan de manera diferente según la geometría, el material y la configuración de la máquina. A continuación, se muestran casos reales de producción que se observan habitualmente en el mecanizado CNC.
±0.05 mm — Rango de producción estable
Este rango se suele utilizar cuando la geometría no es muy sensible a pequeñas variaciones. Su rendimiento es muy consistente en la mayoría de los materiales.
Partes reales comunes:
- • Cubiertas de carcasa de aluminio con múltiples características de mecanizado.
- • Soportes mecánicos con patrones de orificios para pernos
- • Estructuras de soporte con alineación no crítica
- • Recintos donde la función no se ve afectada por desviaciones menores
±0.01 mm — Características de ajuste controlado
A este nivel, pequeños cambios en la configuración o el desgaste de la herramienta ya se pueden reflejar en la medición. Se utiliza habitualmente para funciones de acoplamiento y alineación.
Partes reales comunes:
- • Diámetros de ajuste entre el eje y el cojinete
- • Orificios de posicionamiento de pasadores de precisión
- • Patrones de alineación de múltiples orificios para el ensamblaje
- • Interfaces mecánicas deslizantes o giratorias
±0.005 mm — Interfaces funcionales críticas
Este nivel no se define únicamente por la capacidad de la máquina, sino que depende en gran medida del control de la temperatura, el estado de la herramienta y la cantidad de veces que se reposiciona la pieza durante el mecanizado.
Aplicaciones reales típicas:
- • Cojinetes de eje giratorio de alta velocidad
- • Asientos de alineación para sensores u óptica
- • Superficies de sellado de válvulas de precisión
- • Componentes de interfaz de grado aeroespacial
- • Ensamblajes de precisión para dispositivos médicos
- • Sistemas de alineación de pilas de varias piezas
Visión de la producción
En proyectos de mecanizado reales, la selección de tolerancias suele estar determinada por la función de ensamblaje y el equilibrio de costos, en lugar de buscar el valor más estricto posible para cada característica. La mayoría de las piezas de producción combinan diferentes niveles de tolerancia según su importancia funcional.
Cómo controlamos la precisión del mecanizado CNC en la producción real.
En el mecanizado CNC, la precisión no la garantizan únicamente las máquinas. Se mantiene mediante la inspección continua, la verificación del proceso y un control de calidad estructurado en cada etapa de la producción.
Inspección con máquina de medición por coordenadas (CMM)
Se utiliza para la verificación dimensional de alta precisión. Confiamos en la máquina de medición por coordenadas (MMC) para confirmar características críticas como la posición, la concentricidad y las tolerancias geométricas, especialmente en piezas con tolerancias ajustadas o geometrías complejas.
Medición con micrómetro y calibrador
Se utiliza para la inspección rutinaria durante el proceso. Los operarios miden las dimensiones clave durante el mecanizado para garantizar que el proceso se mantenga bajo control antes de la inspección final.
Inspección de primer artículo (FAI)
La primera pieza fabricada se inspecciona minuciosamente antes de que comience la producción en masa. Este paso garantiza que la configuración, las herramientas y el programa sean correctos antes de lanzar el lote.
Flujo de trabajo de control de calidad
Verificación de material entrante → inspección del primer artículo → medición en proceso → inspección final → aprobación del envío. Cada paso está diseñado para prevenir desviaciones antes de que se conviertan en un problema del lote.
Información sobre la tienda
En la producción CNC real, la mayoría de los problemas de calidad no se deben a una sola pieza defectuosa, sino a la variación del proceso a lo largo del tiempo. Por eso, la inspección no se considera un paso final, sino parte del ciclo de producción para mantener la variación bajo control.
¿Qué factores afectan la estabilidad de la tolerancia en la producción CNC real?
En el mecanizado real, la variación de tolerancia suele deberse a cómo reacciona la pieza durante la sujeción, la carga de corte y los cambios de configuración, y no solo a la capacidad de la máquina.
Piezas delgadas después de la liberación de la sujeción
En la producción, es frecuente que la pieza mida correctamente mientras está sujeta, pero que se desplace ligeramente tras retirarla. Esto suele deberse a tensiones internas o a una fuerza de sujeción desigual.
En la práctica, los operarios volverán a comprobar las dimensiones clave después de soltar la pieza y, si es necesario, aplicarán un ligero acabado para estabilizar el tamaño final.
Mecanizado profundo y vibración de herramientas
Cuando la herramienta penetra profundamente en un orificio o cavidad, la vibración se vuelve más perceptible durante el corte. Esto afecta directamente la redondez y la uniformidad de la superficie interna.
El método habitual consiste en eliminar el material por etapas, dejando un pequeño margen de acabado para la pasada final, en lugar de cortar a medida en un solo paso.
Reajuste y desplazamiento del eje
Una vez que se extrae una pieza y se vuelve a colocar en el mandril, incluso una pequeña diferencia de alineación puede afectar la concentricidad y la precisión de la posición.
Para características con tolerancias más estrictas, las superficies críticas generalmente se terminan en una sola operación para evitar errores de acumulación debidos al reposicionamiento.
Tolerancias excesivamente estrictas en un dibujo.
Cuando demasiadas características requieren tolerancias estrictas, el tiempo de mecanizado aumenta y el control del proceso se vuelve más sensible al desgaste de las herramientas y a las variaciones en la configuración.
En la producción, un control más estricto normalmente se centra en las interfaces funcionales, como los ajustes de acoplamiento, las zonas de sellado y las características de alineación.
Información sobre la tienda
En el mecanizado CNC, la mayoría de las desviaciones de tolerancia no son aleatorias, sino que siguen un comportamiento predecible basado en las condiciones de sujeción, la rigidez de la herramienta y los cambios de configuración. Una vez controlados estos factores, la consistencia dimensional se vuelve mucho más estable entre lotes.
Preguntas Frecuentes
Preguntas frecuentes sobre tolerancias en el mecanizado CNC
Respuestas rápidas basadas en la experiencia real en mecanizado CNC en entornos de producción.
¿Cuál es la tolerancia estándar de mecanizado CNC?
La tolerancia estándar de mecanizado CNC suele ser de aproximadamente ±0.05 mm. En la producción real, este rango se utiliza habitualmente para piezas mecánicas generales donde las pequeñas variaciones dimensionales no afectan al montaje ni al funcionamiento.
¿Qué grado de precisión puede alcanzar el mecanizado CNC?
En condiciones de producción estables, el mecanizado CNC puede alcanzar una precisión de aproximadamente ±0.01 mm de forma fiable. Con un control estricto del proceso, estabilidad de la temperatura y una sujeción precisa, algunas características críticas pueden lograr tolerancias aún más ajustadas.
¿Qué factores influyen en la precisión del mecanizado CNC?
La precisión se ve afectada principalmente por el comportamiento del material, el desgaste de la herramienta, la estabilidad de la sujeción, el estado de la máquina y la geometría de la pieza. En la práctica, la mayor parte de la desviación se debe a la deformación durante el corte o a pequeñas variaciones en la configuración entre operaciones.
¿Es posible una tolerancia de ±0.01 mm en el mecanizado CNC?
Sí, es posible lograr una precisión de ±0.01 mm en el mecanizado CNC para elementos controlados como ejes, orificios de precisión y superficies de alineación. Esto requiere una sujeción estable, un estado constante de la herramienta y un control riguroso del proceso durante la producción.
¿Diferencia de tolerancia entre fresado y torneado?
El torneado generalmente logra tolerancias cilíndricas más consistentes porque la pieza gira sobre un eje estable. El fresado se basa en el movimiento de herramientas en múltiples ejes, lo que introduce una variación ligeramente mayor en las formas redondas, especialmente con tolerancias estrictas.
¿Cómo reducir el coste del mecanizado CNC?
La forma más eficaz de reducir costes es evitar aplicar tolerancias estrictas a elementos no funcionales, simplificar la geometría siempre que sea posible y diseñar piezas que puedan mecanizarse con menos configuraciones. En producción, el tiempo de preparación y el esfuerzo de inspección suelen tener mayor impacto que el tiempo de corte en sí.