
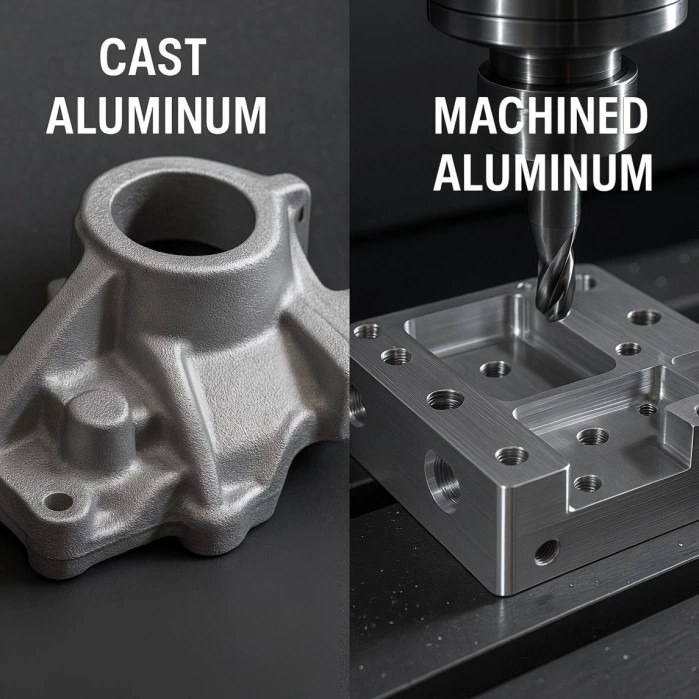
En la fabricación industrial, la decisión entre fundición y mecanizado CNC suele reducirse a una simple cuestión de volumen de producción. Sin embargo, para quienes desarrollan componentes de alta precisión para robótica , dispositivos médicos o vehículos aéreos no tripulados (VANT), la elección implica una negociación más compleja entre la integridad metalúrgica, la estabilidad dimensional y el riesgo financiero a largo plazo.
1. La realidad interna: morfología forjada frente a morfología fundida
La diferencia más profunda entre estos dos procesos es invisible a simple vista. Reside en la disposición microscópica de los granos metálicos, que determina cómo se comporta una pieza bajo las tensiones del mundo real.
La ventaja del forjado (mecanizado CNC)
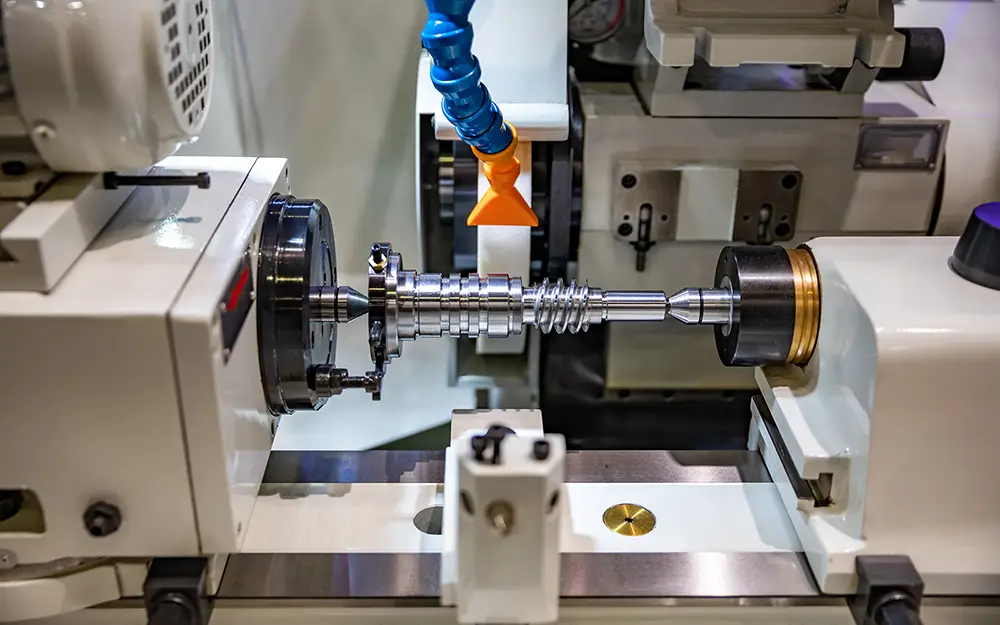
El mecanizado CNC comienza con materiales forjados : barras extruidas, placas laminadas o lingotes forjados. Estos materiales se someten a un importante proceso mecánico durante su producción, que alinea los granos cristalinos en un flujo denso y direccional.
Al mecanizar un soporte estructural a partir de un bloque sólido de aluminio 6061-T6 , se aprovecha un material con su máxima densidad estructural. Gracias a su estructura granular continua y comprimida, la pieza ofrece una resistencia a la tracción y a la fatiga superiores. El riesgo de porosidades internas es prácticamente nulo, lo que garantiza un rendimiento mecánico predecible en cada unidad producida. Este es un requisito indispensable para componentes sometidos a altas cargas, como soportes de motor o mecanismos robóticos que experimentan vibraciones constantes.
La Realidad Cristalina (Casting)
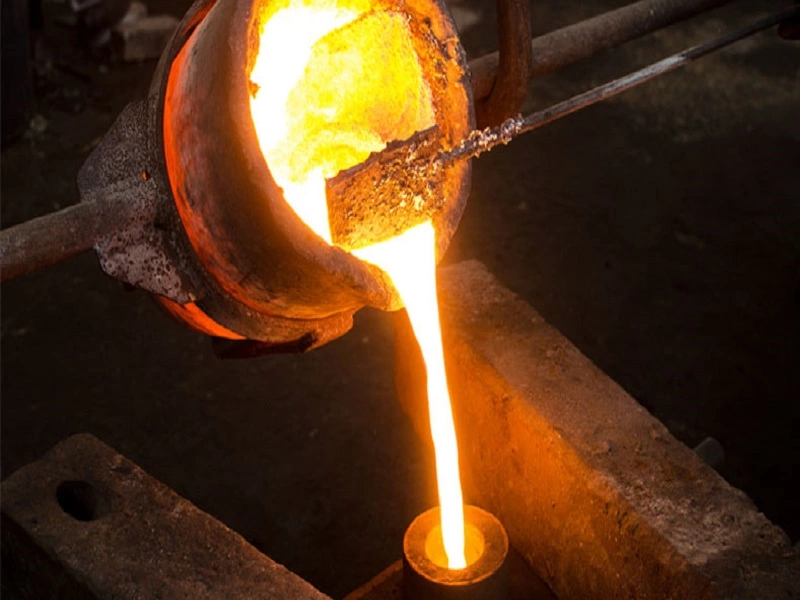
La fundición es un proceso térmico. El metal fundido se vierte en un molde y se enfría formando una estructura cristalina dendrítica, similar a un árbol. A medida que el metal se solidifica, se contrae y libera gases. Esta contracción, impulsada por las leyes de la física, suele generar microburbujas de gas o porosidad interna.
En aplicaciones de alta tensión, estos huecos internos actúan como concentradores de tensión. Imagínese un puente con pequeñas grietas invisibles en sus pilares; con el tiempo, esas grietas se extenderán. De manera similar, una pieza fundida tiene estadísticamente más probabilidades de desarrollar propagación de grietas tras miles de ciclos operativos que una pieza mecanizada por CNC con una estructura de grano forjado continuo.
2. La holgura de precisión: por qué 0.1 mm marcan la diferencia entre "funcionar" y "fallar".
Para un profano, 0.1 mm (el grosor de un cabello humano) parece insignificante. Sin embargo, en ingeniería de precisión, 0.1 mm representa una diferencia abismal que afecta la vida útil y el nivel de ruido de un producto.
El efecto de "oscilación" (ajuste y función)
Consideremos un motor de alta velocidad que gira a 10 000 RPM. Si el asiento del rodamiento se fabrica con una tolerancia estándar de ±0.1 mm a 0.2 mm, dicho rodamiento podría quedar ligeramente descentrado. A altas velocidades, esta pequeña holgura genera vibraciones . Estas vibraciones producen calor, ruido y, finalmente, una falla mecánica prematura del motor.
Realidad del mecanizado CNC: El mecanizado CNC utiliza un sistema de retroalimentación de circuito cerrado para mantener tolerancias tan ajustadas como ±0.005 mm . Este ajuste preciso garantiza que el rodamiento quede bien ajustado y silencioso, mientras que una pieza fundida en bruto suele tener holgura, lo que desgasta la carcasa con el tiempo.
El problema de las juntas (fugas y presión)
Si una pieza debe contener líquido o gas, como una válvula hidráulica o una carcasa de batería impermeable, 0.1 mm representan una posible vía de fuga. El material fundido se deforma naturalmente al enfriarse. Si la superficie de contacto no es perfectamente plana, la junta o el anillo tórico no se comprimirán de manera uniforme.
Utilizamos máquinas CNC para mecanizar esas superficies. Esto garantiza que las dos caras metálicas sean tan planas que puedan soportar la presión de forma fiable sin depender únicamente de juntas gruesas y costosas que, con el tiempo, se deterioran y presentan fugas.
3. Arquitectura financiera: Herramientas frente a agilidad de diseño
La economía de la fabricación se basa en un equilibrio entre la inversión de capital (CAPEX) y los gastos operativos (OPEX).
Agilidad sin barreras (CNC)
El mecanizado CNC ofrece un modelo financiero flexible. No requiere moldes ni matrices especializadas, lo que significa que el costo inicial de utillaje es cero. Esto convierte al CNC en la mejor opción para la creación de prototipos y la producción de volúmenes pequeños y medianos.
El costo del cambio: Si se requiere una modificación de ingeniería —por ejemplo, mover un orificio de montaje—, el programador simplemente actualiza el archivo digital y la siguiente pieza está lista. Esta flexibilidad evita la trampa del "costo hundido" que supone un hardware costoso e inflexible.
La ventaja de la escala (fundición)
La fundición requiere una gran inversión inicial. Un molde de fundición a alta presión puede costar entre 10 000 y 80 000 dólares, con un plazo de entrega de 6 a 10 semanas. El beneficio económico solo se materializa cuando el volumen de producción es lo suficientemente alto como para amortizar el coste inicial del molde a lo largo de miles de unidades. Sin embargo, el riesgo reside en la rigidez. Si se descubre un defecto de diseño después de fabricar el molde, el impacto financiero de reconstruir la herramienta puede ser devastador.
4. Integridad de la superficie y acabados funcionales
En el caso de piezas que requieren acabados estéticos o tratamientos químicos como el anodizado , el proceso de fabricación determina la calidad final.
- Piezas CNC: Ofrece una superficie densa y uniforme que admite recubrimientos químicos con gran consistencia. El resultado es un color intenso y homogéneo, indispensable para equipos industriales de alta gama.
- Piezas fundidas: Posee una “piel fría” que difiere del núcleo. Si se pule demasiado, se expone la porosidad. Durante el anodizado, estos microporos pueden atrapar sustancias químicas, lo que provoca “picaduras” o una coloración irregular.
En el sector médico, estos microporos son más que un problema estético; representan un riesgo para la higiene . Las superficies que pueden albergar bacterias son inaceptables en entornos quirúrgicos, por lo que el mecanizado CNC es el estándar para los componentes de grado médico.
5. El “impuesto oculto” del tiempo de asamblea
La precisión no se limita a la pieza individual; se trata de la eficiencia de la línea de montaje. Si compra 1,000 piezas fundidas con tolerancias amplias, su equipo de montaje tendrá que dedicar tiempo a limar bordes, forzar tornillos o ajustar huecos.
Consistencia CNC: Cada pieza es una copia exacta de la primera. Se ahorran importantes costes laborales porque las piezas encajan a la perfección, como si fueran bloques de construcción de alta gama. Si se tienen en cuenta el ahorro en mano de obra y la reducción del desperdicio, la pieza mecanizada por CNC, aunque parezca cara, suele ser la opción más rentable para el proyecto en su conjunto.
6. Síntesis estratégica: ¿Cómo decidir?
| Factor | Mecanizado CNC | Casting |
|---|---|---|
| Integridad material | Alto (estructura forjada) | Moderado (Riesgo de porosidad) |
| Precisión dimensional | Ultraalta (±0.005 mm) | Bajo a moderado (±0.2 mm) |
| Inversión inicial | $0 (Sin herramientas) | Alto ($10k – $80k+) |
| Flexibilidad de diseño | Alto (Cambios instantáneos) | Bajo (Requiere molde nuevo) |
¿Necesita asesoramiento profesional en materia de fabricación?
En [MS Machining ] , nos especializamos en ayudar a los equipos de I+D a gestionar estas disyuntivas. Ya sea que necesite la integridad estructural del mecanizado CNC de 5 ejes o la escala de la fundición de precisión, garantizamos que sus componentes estén optimizados tanto en rendimiento como en presupuesto.
Póngase en contacto hoy mismo con nuestro equipo de ingeniería para una revisión técnica de DFM (Diseño para la Fabricación).