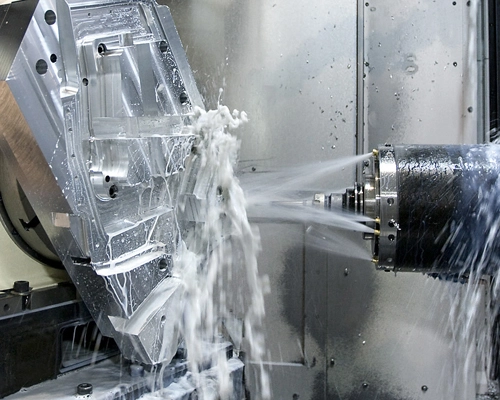
Cuando se requiere precisión, integridad estructural y un rendimiento repetible, el mecanizado de piezas en bruto se convierte en uno de los métodos de fabricación más fiables en la producción de ingeniería moderna. Desde soportes aeroespaciales y componentes robóticos hasta colectores hidráulicos y fijaciones para semiconductores, este proceso se utiliza ampliamente cuando el fallo de una pieza no es una opción.
A diferencia de los procesos de conformado como la fundición o la forja, el mecanizado de lingotes construye la geometría final directamente a partir de un bloque sólido de material, lo que permite a los ingenieros controlar la precisión dimensional, la calidad de la superficie y la consistencia interna con mucha mayor previsibilidad.
1. ¿Qué es el mecanizado de palanquillas?
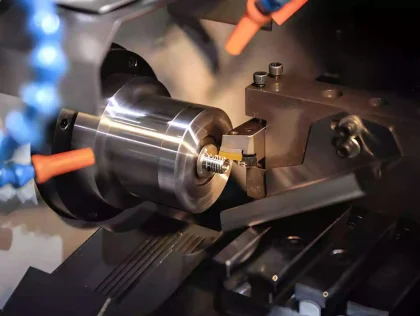
El mecanizado de lingotes es un proceso de fabricación sustractivo que crea un componente acabado mediante la eliminación sistemática de material de un bloque de metal sólido utilizando operaciones avanzadas de fresado, torneado, taladrado y mecanizado multieje CNC.
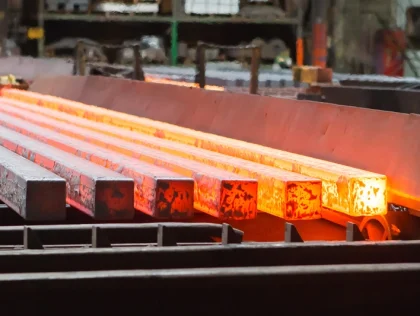
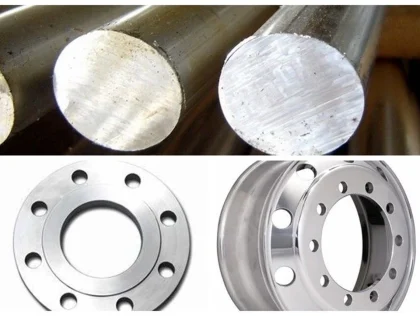
Un “lingote” no es un grado de aleación, sino un formato de materia prima; normalmente, un bloque de metal sólido, denso y homogéneo producido mediante colada continua y luego refinado intensamente mediante procesos de deformación mecánica como el laminado en caliente o la extrusión.
A diferencia de la fundición, donde el metal fundido se solidifica adquiriendo una forma, o la forja, donde el material se deforma plásticamente bajo una presión masiva, el mecanizado de lingotes parte de una pieza forjada completamente densa y le resta material hasta alcanzar la geometría final. Esto lo convierte en el estándar de la industria para componentes que requieren tolerancias estrictas, un comportamiento mecánico predecible y acabados superficiales de alta calidad.
2. Cómo funciona el proceso de mecanizado de lingotes
La fabricación de un componente mecanizado con alta precisión requiere un flujo de trabajo CNC sincronizado donde la programación del software y la física de la máquina se alineen a la perfección.
- Paso 1 – Selección de materiales y verificación microestructural: Seleccione la aleación en función de las cargas mecánicas y el entorno. Los ingenieros deben verificar el temple del material (por ejemplo, T6 para el aluminio) y obtener la documentación de trazabilidad para garantizar la ausencia de anomalías estructurales internas antes de que comience el mecanizado.
- Paso 2 – Preparación y dimensionamiento del lingote: Las barras o planchas en bruto se cortan en piezas optimizadas. En el taller, el dimensionamiento estratégico es fundamental: dejar demasiado material aumenta los tiempos de ciclo y el desgaste de las herramientas, mientras que dejar muy poco compromete la estabilidad de la sujeción y la rigidez de la fijación.
- Paso 3 – Mecanizado CNC multieje: La pieza en bruto se moldea utilizando trayectorias de herramientas programadas por CAM en Mecanizado de 3, 4 o 5 ejes centros. El fresado de alta velocidad, el mecanizado de cavidades y el contorneado ejecutan la geometría. Para piezas complejas, se utiliza el mecanizado simultáneo de 5 ejes para cortar características multiángulo en una sola configuración, eliminando los errores de apilamiento causados por el reposicionamiento manual.
- Paso 4 – Controlado Acabado superficial: La pieza mecanizada se somete a un postprocesamiento para modificar su perfil superficial. Esto incluye el granallado para uniformizar las marcas de las herramientas, la pasivación química para el acero inoxidable o el anodizado para las piezas de aluminio con el fin de mejorar su resistencia a la corrosión y al desgaste.
- Paso 5 – Metrología y control de calidad: Las dimensiones se validan con respecto al plano de ingeniería utilizando máquinas de medición de coordenadas (CMM) automatizadas, calibres pasa/no pasa de rosca calibrados y perfilómetros digitales para comprobar la rugosidad de la superficie ($R_a$).
3. La ciencia de los materiales detrás del mecanizado de lingotes
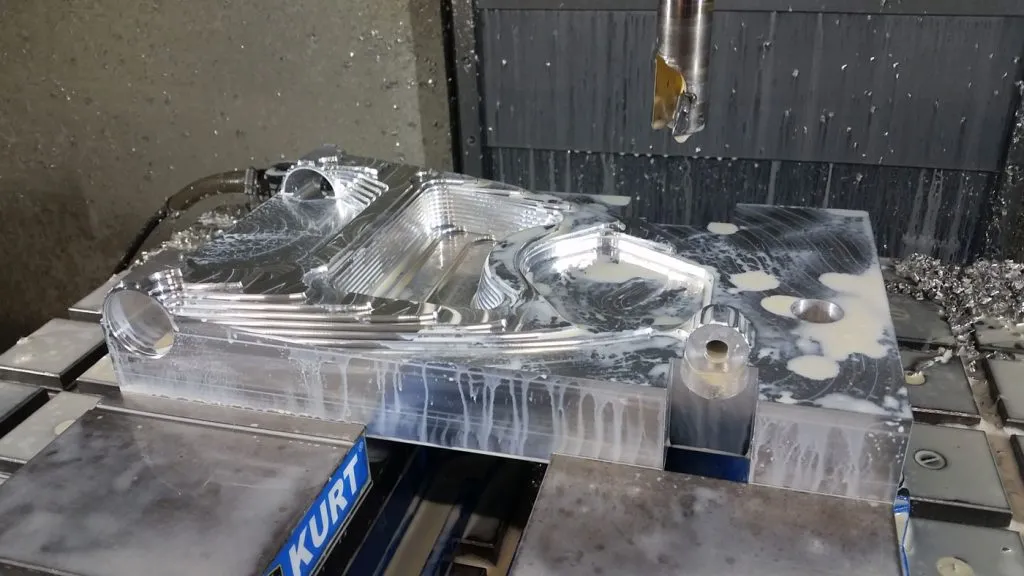
Las verdaderas ventajas de rendimiento del mecanizado de lingotes están profundamente arraigadas en la metalurgia.
Estructura granular y estabilidad del material
Debido a que el material en bruto se produce mediante extrusión o laminación, su estructura interna de grano cristalino se alarga y comprime a lo largo de un eje definido. Esto genera propiedades mecánicas predecibles y altamente estables.
Durante el mecanizado, esta matriz uniforme ofrece beneficios excepcionales:
- Resistencia constante frente al filo cortante.
- Formación de virutas predecible y limpia que evita la acumulación de virutas alrededor del husillo.
- Acabados superficiales altamente controlables en todo el lote.
Información práctica sobre la tensión estructural: Incluso el material en bruto de alta calidad contiene tensiones residuales internas derivadas del proceso de temple en la fábrica. Al realizar un desbaste intenso para crear cavidades grandes, este equilibrio se altera, lo que provoca que la pieza se deforme o recupere su forma original. Para contrarrestar este comportamiento dinámico, los operarios de máquinas experimentados emplean una estrategia por etapas: desbastar el material en bruto, soltar la pieza para que las tensiones internas se relajen, volver a sujetarla con una fuerza mínima y, a continuación, realizar pasadas de acabado suaves para fijar las dimensiones finales.
Palanquilla vs. Fundición: Riesgo de defectos internos
Los procesos de conformado de metales líquidos (fundición) son inherentemente vulnerables a la física de la solidificación. A medida que el metal fundido se enfría, el gas queda atrapado y se produce una contracción de volumen, lo que da lugar a porosidad de gas y cavidades de contracción.
Bajo cargas cíclicas, de alta presión o estructurales, estos huecos ocultos bajo la superficie actúan como nodos de concentración de tensiones donde se inician y propagan microfisuras, provocando una falla por fatiga catastrófica. El mecanizado de lingotes evita por completo este riesgo al utilizar material forjado 100% denso, eliminando la porosidad de la ecuación de falla.
4. Mecanizado de lingotes frente a fundición frente a forja
| Característica de ingeniería | Mecanizado CNC de piezas lingotes | Fundición a presión de metales | Forja industrial |
| Riesgo de porosidad interna | Ninguno (Matriz forjada densa al 100%) | Alto (Gas y huecos de contracción) | Ninguno (Altamente comprimido) |
| Tolerancias alcanzables | ±0.005 mm (nivel micrométrico) | ±0.2 mm a ±0.5 mm | ±0.3 mm a ±0.8 mm |
| Costo inicial de herramientas | $0 (Cero capital para herramientas) | Alto ($15,000 – $50,000+) | Muy alto ($20,000 – $80,000+) |
| Agilidad en la revisión del diseño | Instantáneo (mediante actualizaciones CAM/código G) | Prohibitivo (Requiere modificación de herramientas) | Imposible (Requiere troqueles nuevos) |
| Acabado superficial (Ra) | Excelente (0.8 μm o mejor) | Regular (3.2 μm – 6.3 μm) | Regular (3.2 μm – 12.5 μm) |
Cuando el mecanizado de piezas en bruto es la mejor opción
El mecanizado de piezas en bruto es la opción preferida desde el punto de vista matemático y operativo cuando las piezas requieren una precisión submicrométrica, cuando las iteraciones de diseño son frecuentes durante la creación de prototipos o cuando los volúmenes de producción se sitúan entre 1 y 1,000 unidades, lo que hace que la amortización de las herramientas rígidas no sea rentable.
Alerta sobre la vida útil de las herramientas en piezas fundidas: En configuraciones híbridas donde las piezas fundidas se mecanizan posteriormente, la superficie exterior de la pieza en bruto es altamente abrasiva y rica en óxidos. Si la trayectoria de la herramienta CNC apenas roza esta capa exterior, el inserto de carburo sufrirá microdesprendimientos inmediatos. Los operarios deben asegurarse de que el primer desbaste penetre profundamente por debajo de la superficie de la pieza fundida para proteger la vida útil de la herramienta y mantener la estabilidad de la tolerancia del lote.
5. Límites de precisión: tolerancias y acabado superficial
El mecanizado CNC de piezas en bruto opera en un nivel de precisión que los procesos de conformado de forma casi final no pueden alcanzar.
- Características de mecanizado estándar: ±0.05 mm — adecuado para ajustes con holgura general y superficies estructurales no acopladas.
- Características de ingeniería de precisión: ±0.01 mm — se utiliza para pasadores de alineación y ajustes a presión estándar.
- Aplicaciones de alta precisión: ±0.005 mm: obligatorio para muñones de cojinetes de altas RPM, matrices de posicionamiento de semiconductores y ranuras de sellado de juntas tóricas críticas.
Rugosidad superficial (Ra) e integridad de los bordes: qué significa para su ensamblaje.
Mientras que las piezas fundidas dejan un acabado rugoso y picado (Ra 3.2 – 6.3 μm), el mecanizado de lingotes alcanza sistemáticamente un Ra de 0.8 μm o mejor directamente de la máquina. Para poner esto en perspectiva en aplicaciones de ingeniería del mundo real:
- Fugas cero en las interfaces de sellado: En colectores hidráulicos o válvulas de vacío, una superficie de fundición rugosa actúa como una red microscópica de vías de fuga. Un acabado de palanquilla con una rugosidad Ra de 0.8 μm proporciona una superficie de contacto impecable, similar a un espejo, que garantiza que las juntas tóricas y las empaquetaduras se compriman uniformemente, eliminando por completo las caídas de presión del fluido o del gas.
- Menor desgaste en cojinetes y piezas móviles: En robótica y componentes de alto rendimiento para automóviles, el contacto de piezas móviles con un acabado de fundición rugoso genera una fricción considerable, calor intenso y desgaste prematuro. El mecanizado de piezas macizas reduce drásticamente el coeficiente de fricción, prolongando la vida útil de sellos dinámicos, cojinetes y ejes.
- Estética superficial impecable y control de bordes: En piezas estéticas de alta gama, el temple de la materia prima determina directamente la calidad del filo. Al mecanizar aluminio 6061-T6 completamente envejecido, el metal se corta limpiamente bajo la herramienta, dejando chaflanes nítidos y sin rebabas. Sin embargo, las aleaciones de fundición más blandas tienden a ser "gomosas". Durante el corte, este metal gomoso se adhiere al filo de la herramienta y crea un Borde construido (BUE)Esto da como resultado rebabas microscópicas y bordes irregulares que no superan las inspecciones estéticas y provocan una acumulación desigual del tinte durante el proceso de anodizado.
6. Materiales comunes utilizados en el mecanizado de lingotes
La selección del material determina directamente la maquinabilidad, las fuerzas de corte y los resultados del postprocesamiento.
- Aluminio 6061-T6: La base de la ingeniería general. Ofrece una excelente relación resistencia-peso, alta maquinabilidad y responde perfectamente al anodizado para obtener un acabado uniforme, vibrante y resistente a la corrosión.
- Aluminio 7075-T6: Aleación de grado aeroespacial. Contiene adiciones de cobre que elevan su límite elástico hasta rivalizar con el acero estructural, aunque requiere geometrías de herramientas precisas para gestionar fuerzas de corte y cargas térmicas elevadas.
- Acero inoxidable 304/316: Seleccionado para aplicaciones industriales, químicas y marinas. El acero inoxidable 316 contiene molibdeno, lo que le confiere una excelente resistencia a la corrosión por picaduras en ambientes con cloruros. Ambos materiales se endurecen rápidamente por deformación, lo que exige configuraciones rígidas y filos de corte afilados.
- Titanio Grado 5 (Ti-6Al-4V): Biocompatible y altamente resistente, se utiliza en vehículos aéreos no tripulados (UAV) aeroespaciales e implantes médicos. Su baja conductividad térmica retiene el calor en la zona de corte, lo que requiere un suministro preciso de refrigerante (a menudo a través del husillo) para evitar el desgaste prematuro de la herramienta.
- Latón: Excelente conductividad eléctrica y bajo coeficiente de fricción. Extremadamente fácil de mecanizar a altas velocidades de avance sin acelerar el desgaste de la herramienta.
7. Aplicaciones típicas del mecanizado de lingotes
- Estructuras aeroespaciales: Enlaces para vehículos aéreos no tripulados, segmentos de mamparo y carcasas de aviónica donde la minimización del peso y la ausencia total de defectos en los materiales internos son requisitos indispensables.
- Robótica y Automatización: Articulaciones de precisión, segmentos de brazos estructurales y bases de pinzas que requieren poca masa combinada con una repetibilidad dimensional absoluta.
- Equipos semiconductores: Dispositivos para cámaras de vacío, brazos para manipulación de obleas y placas de alineación de matrices que requieren tolerancias ultraprecisas y superficies sin desgasificación.
- Instrumentación médica: Guías quirúrgicas ortopédicas, carcasas para sistemas de imagen y estructuras internas implantables.
- Sistemas hidráulicos y de fluidos: Colectores de alta presión mecanizados a partir de un bloque sólido para eliminar posibles fugas y soportar cargas cíclicas hidráulicas extremas.
8. Costo total de propiedad (TCO)
Un error frecuente en las compras consiste en evaluar los costos de fabricación basándose únicamente en la tasa de utilización del material (el volumen de virutas generadas durante el proceso de corte). Un análisis financiero integral del ciclo de vida revela que el mecanizado de lingotes suele ofrecer un costo total de propiedad significativamente menor al evaluar todo el ciclo de vida del producto.
Al calcular el verdadero impacto económico de un proyecto, los equipos de adquisiciones deben ir más allá del precio unitario y tener en cuenta los siguientes factores que influyen en los costos:
- Capital inicial para herramientas: La fundición y la forja requieren enormes gastos iniciales para la ingeniería, el hundimiento y las pruebas de moldes o matrices de acero (que a menudo oscilan entre $15,000 y $80,000 o más). El mecanizado de lingotes requiere cero inversión en herramientasLa producción comienza inmediatamente después de que el modelo CAD 3D se convierte en trayectorias de herramienta CNC optimizadas.
- Plazo de producción y velocidad de comercialización: Esperar de 6 a 12 semanas para la fabricación de herramientas rígidas inmoviliza el capital y retrasa los ingresos. El mecanizado de lingotes ofrece una configuración instantánea, transformando la materia prima en piezas listas para la producción en 24 a 48 horas.
- Agilidad en la revisión del diseño: Si se produce un fallo en el campo o un ingeniero de I+D optimiza una característica durante la producción, adaptar un componente mecanizado solo requiere actualizar una línea de código en el software CAM. Si se necesita la misma modificación en un componente fundido, el molde de acero debe soldarse, mecanizarse o desecharse por completo, lo que provoca graves problemas en la cadena de suministro.
- Mitigación de riesgos (desperdicio y tiempo de inactividad): Si se tienen en cuenta los costes de los fallos inesperados en obra causados por la porosidad oculta de la fundición o el desgaste de las roscas estructurales, la ventaja financiera vuelve a favorecer la matriz garantizada y 100 % densa de las piezas mecanizadas.
9. Lista de verificación de garantía de calidad
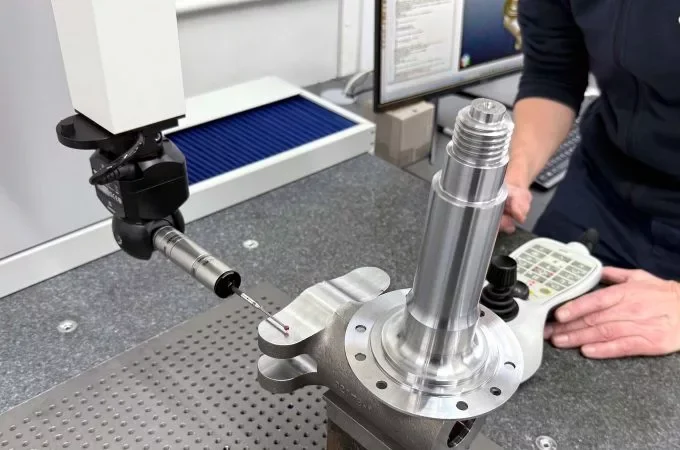
Para garantizar la uniformidad de la producción y proteger las líneas de montaje críticas de componentes no conformes, los compradores técnicos deben exigir que su socio de mecanizado de lingotes proporcione el siguiente paquete de verificación de calidad:
- Informe de prueba del molino (MTR): Certifica la composición química y las propiedades mecánicas hasta el lote de producción original, garantizando que el material sea auténtico y cumpla con las normas ASTM/ISO.
- Informe dimensional de la máquina de medición por coordenadas (CMM): Proporciona una verificación digital y objetiva de todas las geometrías de alta precisión y tolerancias geométricas (GD&T).
- Certificación del calibre pasa/no pasa de la rosca: Garantiza que todos los orificios roscados internos cumplan con los ajustes de la clase, lo que reduce el riesgo de que se dañen las roscas o de que los conjuntos se aflojen debido a las vibraciones.
- Verificación de la rugosidad superficial: Datos del perfilómetro que confirman el cumplimiento de las métricas Ra especificadas en las superficies funcionales.
10. Preguntas frecuentes sobre el mecanizado de piezas en bruto
¿Es el mecanizado de lingotes más resistente que la fundición?
Sí. Los lingotes se producen a partir de material forjado que ha sido sometido a laminación mecánica o extrusión, lo que cierra los microvacíos, elimina la porosidad gaseosa y refina la estructura del grano. Las piezas fundidas son inherentemente propensas a la porosidad interna y a defectos de enfriamiento que reducen los límites de fatiga.
¿Es el mecanizado de lingotes más resistente que la forja?
No inherentemente. El forjado deforma el metal siguiendo el contorno natural de la pieza, lo que proporciona un flujo de grano direccional altamente optimizado para una resistencia extrema al impacto. Sin embargo, las piezas forjadas carecen de precisión y casi siempre requieren un mecanizado CNC secundario, similar al de las piezas macizas, para lograr tolerancias funcionales y superficies de contacto adecuadas.
¿Por qué se considera que el mecanizado de lingotes es de primera calidad?
Debido a que implica sustraer material de un bloque sólido, lo que resulta en un mayor desperdicio de material y tiempos de ciclo más prolongados en comparación con el moldeo de una pieza en bruto. Sin embargo, elimina por completo los costos iniciales de utillaje y permite una flexibilidad de ingeniería inmediata.
¿Qué materiales se utilizan habitualmente?
El aluminio (6061, 7075), el acero inoxidable (304, 316), el titanio (grado 5) y el latón son los materiales más comunes para el mecanizado de lingotes.
¿Qué industrias utilizan piezas mecanizadas a partir de bloques macizos?
Industrias aeroespacial, robótica, semiconductores, médica, de alto rendimiento automotriz y de petróleo y gas.
Conclusión
Elegir el mecanizado de piezas macizas no es solo una decisión sobre el formato del material; es una estrategia para garantizar la integridad absoluta del material, una precisión micrométrica y una estética superficial superior. Cuando su aplicación no puede tolerar microporosidad, distorsión de la pieza o tolerancias amplias, el mecanizado CNC de piezas macizas se erige como el estándar de fabricación definitivo.
En MS Machining , no solo ejecutamos trayectorias de herramientas, sino que actuamos como su socio de ingeniería técnica. Nuestras instalaciones se especializan en fresado CNC multieje de precisión, torneado y fabricación por contrato integral para industrias de alta exigencia.