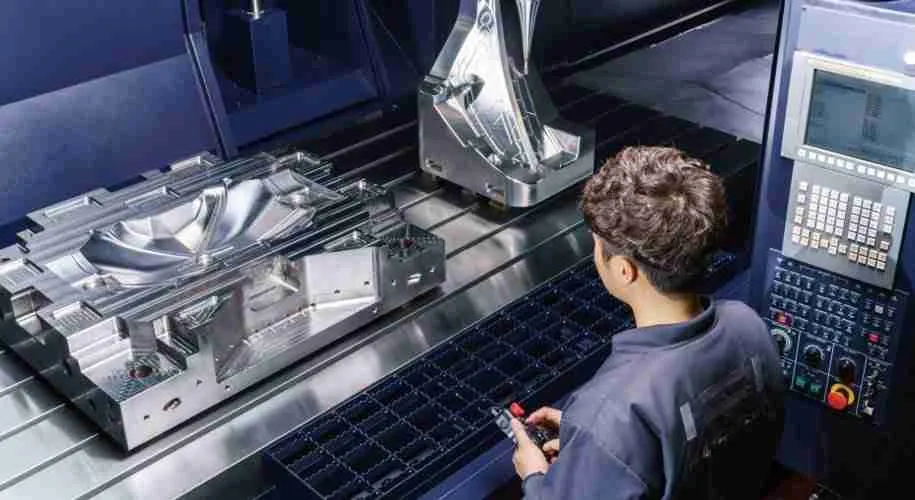
¿Tiene problemas con piezas desechadas y presupuestos excedidos en sus diseños de piezas más complejos?
Quizás ya sepas que las estrictas tolerancias geométricas y los materiales resistentes no dejan absolutamente ningún margen de error.
Pero, ¿qué es exactamente lo que está causando estos defectos de alto riesgo?
Bueno, estás en el lugar correcto.
Tras manipular piezas mecanizadas complejas día tras día, puedo asegurarles que la mayoría de los errores costosos en el mecanizado CNC complejo no ocurren por accidente.
De hecho, este es precisamente el enfoque que utilizamos para mantener un estricto control de calidad y ofrecer componentes impecables para las industrias más exigentes del mundo.
Así que, si lo que buscas es acabar con los retrasos en el montaje y perfeccionar tus ciclos de producción, esta guía es para ti.
Vamos a sumergirnos en.
Tolerancias inexactas y desviación dimensional
Cómo abordar los errores en el mecanizado de precisión
Al trabajar con piezas mecanizadas complejas , lograr y mantener un control estricto de las tolerancias es nuestra máxima prioridad. Como bien saben los ingenieros y los especialistas en compras, nada retrasa más rápidamente un cronograma de ensamblaje que los componentes que no cumplen con las especificaciones debido a variaciones dimensionales.
La causa principal
¿Por qué se produce la desviación dimensional? En la fabricación CNC compleja, generalmente se reduce a dos causas principales:
- Deformación térmica en el mecanizado: La fricción genera calor intenso. Este calor provoca que la pieza de trabajo o la herramienta de corte se expandan durante el proceso. Una vez que el metal se enfría, la pieza se contrae y queda fuera de tolerancia.
- Apilamiento de tolerancia: Al mecanizar piezas con múltiples caras que requieren varios ajustes manuales, los errores de alineación microscópicos se acumulan con cada giro, provocando importantes desviaciones geométricas.
La solución y la prevención
Para evitar estos errores de mecanizado de precisión, atacamos las variables antes de que arruinen una pieza:
- Aplicación específica del refrigerante: Inundar la zona de corte para regular instantáneamente la temperatura y evacuar las virutas calientes.
- Tasas de alimentación optimizadas: Equilibrar las velocidades del husillo y las velocidades de avance para minimizar la acumulación de calor inducida por la fricción.
- Estabilidad Ambiental: Controlar la temperatura ambiente del taller para evitar que la materia prima se expanda antes incluso de llegar a la máquina.
La ventaja del mecanizado MS
No dejamos tolerancias estrictas al azar. En MS Machining, toda nuestra instalación está completamente climatizado Para garantizar la estabilidad ambiental básica, utilizamos centros de mecanizado de precisión multieje avanzados que procesan las piezas en una sola operación. Al reducir la manipulación manual, eliminamos eficazmente la acumulación de tolerancias y la deriva térmica, asegurando que sus piezas cumplan con las especificaciones más estrictas en todo momento.
Eliminación de acabados superficiales deficientes y marcas de vibración.
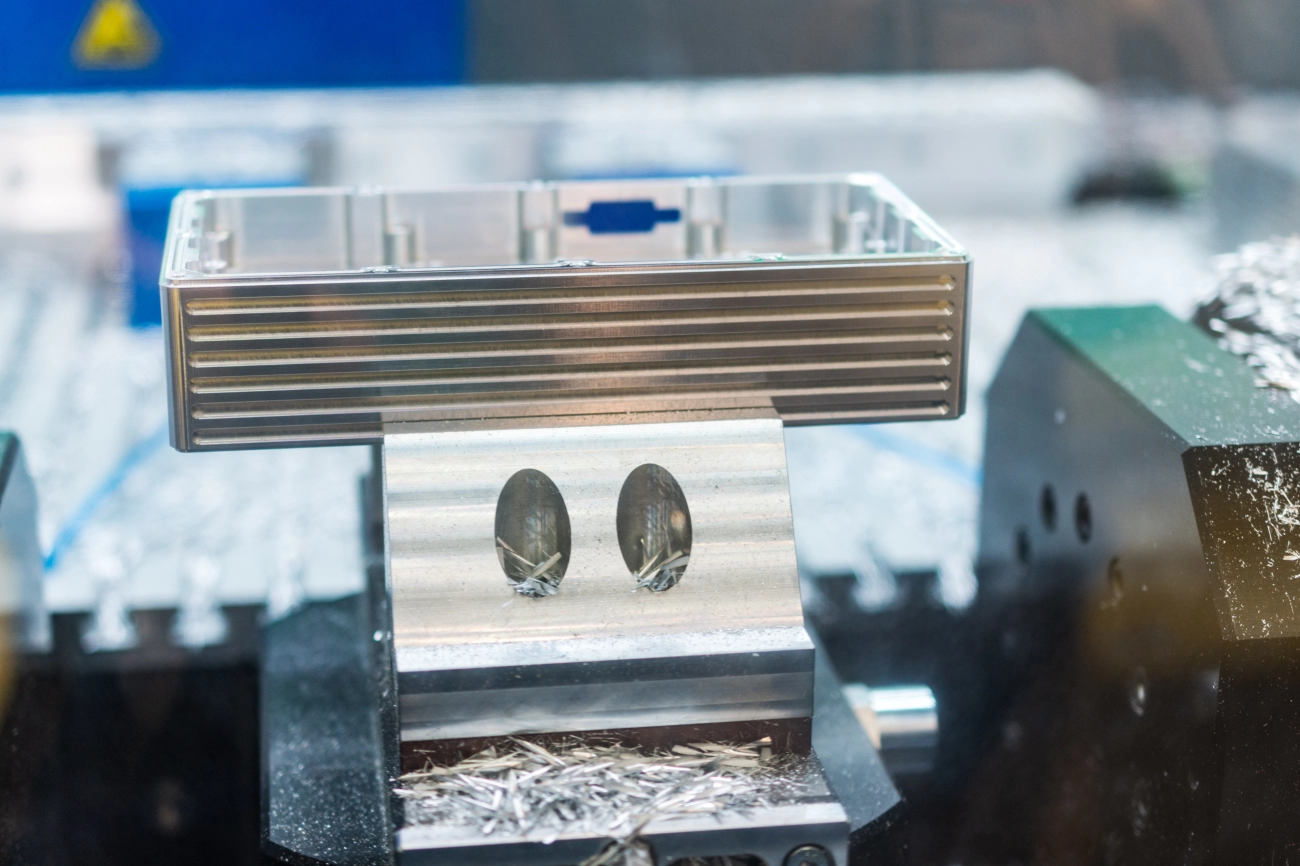
Nada arruina más rápido un lote de piezas complejas que las marcas de vibración visibles. Este problema suele deberse a la vibración armónica , es decir, a la vibración entre la herramienta y la pieza durante el corte. Si la herramienta sobresale demasiado o la configuración carece de rigidez, se obtiene una textura ondulada e inconsistente que perjudica la rugosidad superficial (Ra) requerida.
Para evitar esto, nos centramos en interrumpir esa vibración antes de que afecte a la pieza. La solución implica una combinación de opciones de hardware y ajustes en tiempo real:
- Maximizar la rigidez de la herramienta: Reducimos al mínimo absoluto la proyección de la herramienta para minimizar la deflexión.
- Fresas de extremo de ranura variable: El uso de instrumentos con flautas espaciadas de forma desigual ayuda a romper el ritmo armónico que provoca el parpadeo.
- Ajuste de la velocidad del husillo: Ajustar las RPM para encontrar el punto óptimo donde se minimiza la resonancia.
En MS Machining, no nos limitamos a la programación inicial. Nuestros maquinistas expertos supervisan activamente el desgaste y las vibraciones de las herramientas CNC , realizando ajustes de parámetros sobre la marcha para mantener la calidad. Para piezas que requieren un acabado estético o un funcionamiento ultrasuave, utilizamos nuestras capacidades internas de pulido de superficies CNC . Esto garantiza que incluso los componentes más críticos salgan de nuestras instalaciones con un acabado impecable y conforme a las especificaciones.
3. Ineficiencias en la programación y la trayectoria de las herramientas
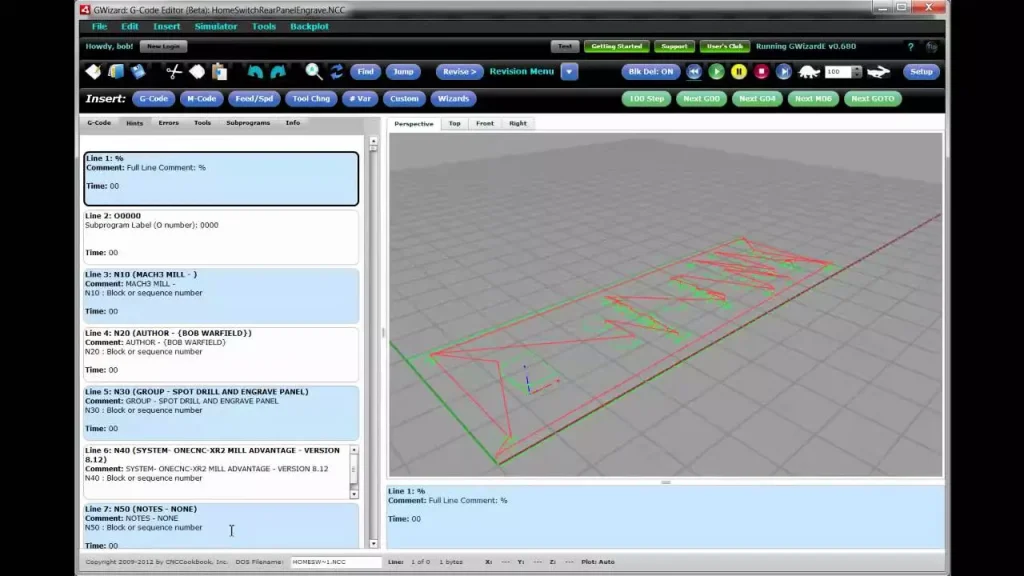
Al fabricar piezas mecanizadas complejas , una mala programación puede provocar colisiones catastróficas de herramientas o una pérdida de tiempo de mecanizado. Ni siquiera el mejor equipo puede corregir un conjunto de instrucciones deficientes.
La causa raíz: ¿Por qué fallan los programas?
- Errores de programación del código G: Simples errores tipográficos o fallos lógicos en el código de la máquina pueden provocar la avería instantánea de un husillo.
- Falta de retroalimentación de DFM: Enviar un diseño directamente a la planta de producción sin una revisión de Diseño para la Fabricación suele dar lugar a problemas graves con la trayectoria de la herramienta.
- Rutas ineficientes: Los cortes en el aire excesivos o los movimientos mal planificados aumentan drásticamente los tiempos de ciclo.
- Problemas de autorización: Calcular mal el espacio entre la herramienta, el husillo y el sistema de montaje provoca colisiones destructivas entre las herramientas.
La solución: simular antes de cortar.
Detectar los errores digitalmente ahorra costosos metales, herramientas y tiempo de inactividad.
- Software avanzado de simulación CAM: La creación de un gemelo digital del proceso de mecanizado ayuda a detectar fallos e ineficiencias antes de que la máquina se ponga en marcha.
- Revisiones rigurosas de DFM: Colaborar en el diseño desde el principio garantiza que la pieza esté realmente optimizada para Fabricación CNC.
- Sujeción estable de la pieza: Para ejecutar trayectorias de herramientas ajustadas y agresivas de forma segura se requiere fiabilidad. Accesorios CNC para mantener la pieza de trabajo exactamente donde el programa la espera, evitando desplazamientos inesperados.
La ventaja del mecanizado MS
En MS Machining, no nos limitamos a pulsar «iniciar ciclo» y esperar lo mejor. Nuestros expertos maquinistas e ingenieros CNC se basan en la optimización de trayectorias de herramientas multieje para garantizar una ejecución impecable. Al detectar errores de programación en la fase de simulación y proporcionar comentarios honestos sobre el diseño para la fabricación (DFM) a nuestros clientes en EE. UU., eliminamos estos problemas comunes de CNC desde el principio. Este enfoque proactivo garantiza que el trabajo se realice correctamente a la primera, manteniendo su cronograma de producción bajo control.
4. Limitaciones con materiales avanzados y difíciles de cortar
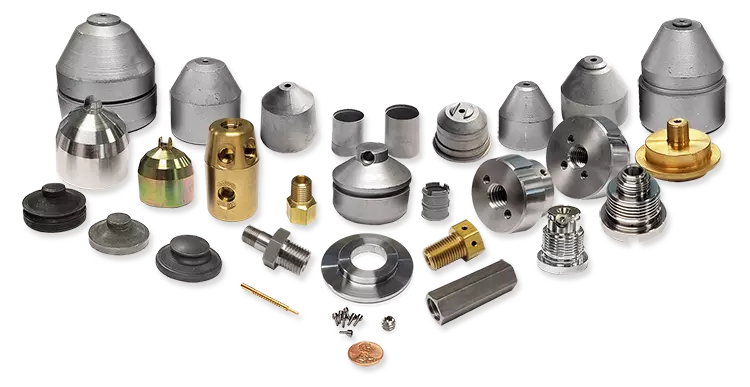
Al fabricar piezas mecanizadas complejas , el mecanizado de plásticos estándar y aceros dulces suele ser sencillo. El verdadero desafío en la fabricación CNC surge cuando el proyecto requiere el mecanizado de materiales aeroespaciales avanzados. Estos materiales están diseñados para soportar entornos extremos, lo que significa que, por naturaleza, son resistentes al corte.
La causa principal
Trabajar con materiales de alta resistencia como el titanio y el Inconel crea una serie de problemas específicos en el mecanizado CNC . Estas aleaciones resistentes son conocidas por:
- Desgaste rápido de herramientas: Los metales duros generan una fricción enorme, desafilando los filos de corte estándar en cuestión de minutos.
- Endurecimiento por trabajo: El calor generado durante el corte endurece la superficie del material, lo que dificulta considerablemente la siguiente pasada.
- Desafíos en la evacuación de chips: Las aleaciones resistentes suelen producir virutas largas y fibrosas que se enredan alrededor de la herramienta, lo que provoca daños en la superficie o la rotura catastrófica de la misma.
La solución y la prevención
No se pueden abordar materiales difíciles de mecanizar con configuraciones básicas. Para evitar un desgaste excesivo de las herramientas CNC y vibraciones , implementamos estrategias de mecanizado estrictas:
- Herramientas a medida: Utilizamos sustratos de carburo especializados y recubrimientos avanzados para herramientas resistentes al calor, diseñados específicamente para superaleaciones.
- Suministro de refrigerante a alta presión: La inundación no es suficiente. Inyectamos refrigerante a alta presión directamente en la zona de corte para fracturar y eliminar instantáneamente las virutas, manteniendo al mismo tiempo una temperatura del núcleo lo suficientemente baja como para evitar el endurecimiento por deformación.
La ventaja del mecanizado MS
En MS Machining, no nos amedrentan los materiales difíciles. Hemos diseñado nuestros procesos para satisfacer todas las demandas del mercado estadounidense. Ya sea que su cadena de suministro requiera el mecanizado riguroso de aleaciones Inconel de alta temperatura o trabajos de precisión para componentes de fundición de aluminio a medida , nuestra amplia experiencia en el manejo de materiales garantiza una producción estable y eficiente, sin las limitaciones habituales.
Cuellos de botella en el control de calidad y retrasos en el montaje
Cuando se trata de piezas mecanizadas complejas, lograr un corte físico correcto es solo la mitad del trabajo. Los cuellos de botella en el control de calidad (CC) pueden descarrilar rápidamente todo el programa de producción si no se gestionan adecuadamente.
La causa principal
Los cuellos de botella suelen producirse cuando los procesos de inspección están completamente desconectados de la planta de producción. Si una planta realiza una inspección exhaustiva del primer artículo (FAI) con prisas o sin ella, los problemas de tolerancia suelen llegar a las etapas finales. Esto se convierte en un gran problema en entornos de producción de bajo volumen y alta variedad. Con los constantes cambios de trabajo, las inspecciones manuales lentas implican que los equipos de control de calidad siempre estén intentando ponerse al día, lo que provoca frustrantes retrasos en el montaje e incumplimiento de plazos.
La solución y la prevención
Para mantener la producción en marcha sin sacrificar la calidad, las modernas instalaciones de fabricación CNC integran las inspecciones directamente en el flujo de trabajo de mecanizado.
- Sondas de husillo en proceso: Verificar las dimensiones mientras la pieza aún está fijada dentro de la máquina evita la acumulación de errores y ahorra tiempo.
- Validación CMM estricta: Las máquinas de medición por coordenadas (CMM) automatizadas garantizan un estricto control de tolerancias y aceleran drásticamente el proceso de verificación final.
- FAI integral: Definir la configuración inicial con una estricta inspección del primer artículo evita costosos desperdicios y retrabajos posteriores.
Cómo lo gestiona MS Machining
En MS Machining, no permitimos que los controles de calidad ralenticen su cadena de suministro. Contamos con múltiples líneas de control de calidad y ensamblaje dedicadas para garantizar una producción estable y altamente eficiente. Al combinar controles en tiempo real durante el proceso con la verificación avanzada mediante máquinas de medición por coordenadas (CMM), garantizamos la precisión de nuestras operaciones de fresado y torneado CNC . Este enfoque optimizado asegura que sus piezas cumplan con las especificaciones más estrictas y estén listas para su envío internacional justo cuando las necesite.
Preguntas frecuentes sobre problemas complejos de mecanizado CNC
Al fabricar piezas mecanizadas complejas, inevitablemente surgen preguntas sobre la producción. A continuación, presentamos las preguntas más frecuentes sobre la resolución de problemas típicos de las máquinas CNC y cómo las solucionamos en nuestras instalaciones.
¿Cómo se mantiene un control estricto de las tolerancias?
Combatimos la deformación térmica y la acumulación de tolerancias operando completamente en entornos con temperatura controlada. Para lograr dimensiones exactas en geometrías complejas, utilizamos configuraciones rígidas y equipos avanzados, lo cual es especialmente importante al aprovechar nuestras soluciones de mecanizado CNC de 5 ejes.
¿Qué causa los malos acabados superficiales?
Los principales culpables suelen ser el desgaste y las vibraciones de las herramientas CNC. Eliminamos las vibraciones armónicas maximizando la rigidez de la herramienta, utilizando fresas de extremo de filo variable y ajustando la velocidad del husillo en tiempo real para mantener una rugosidad superficial (Ra) impecable.
¿Cómo se evitan los errores de programación?
Antes de mecanizar cualquier metal, utilizamos un software CAM integral y un análisis DFM riguroso. Este enfoque de simulación digital detecta errores de programación de código G, ineficiencias en la trayectoria de la herramienta y posibles colisiones antes de que lleguen al taller.
¿Puedes trabajar con materiales avanzados difíciles de cortar?
Por supuesto. Las aleaciones aeroespaciales resistentes provocan un rápido desgaste de las herramientas y problemas de evacuación de virutas si no se manipulan correctamente. Tanto si su proyecto requiere aluminio estándar como mecanizado especializado para titanio e Inconel, utilizamos sustratos de corte a medida y sistemas de refrigeración de alta presión para evitar el endurecimiento por deformación y optimizar la vida útil de las herramientas.
¿Cómo se gestiona el control de calidad en la producción de bajo volumen y alta variedad?
Evitamos los cuellos de botella en el control de calidad integrando las inspecciones con sonda de husillo en proceso directamente en nuestro flujo de trabajo de fabricación CNC. Combinado con una estricta inspección del primer artículo (FAI) mediante validación automatizada con CMM, garantizamos una verificación rápida de las piezas y un estricto cumplimiento de las tolerancias geométricas (GD&T) sin ralentizar su línea de montaje.